
NINGBO WELDMAN TECHNOLOGY CO.,LTD.
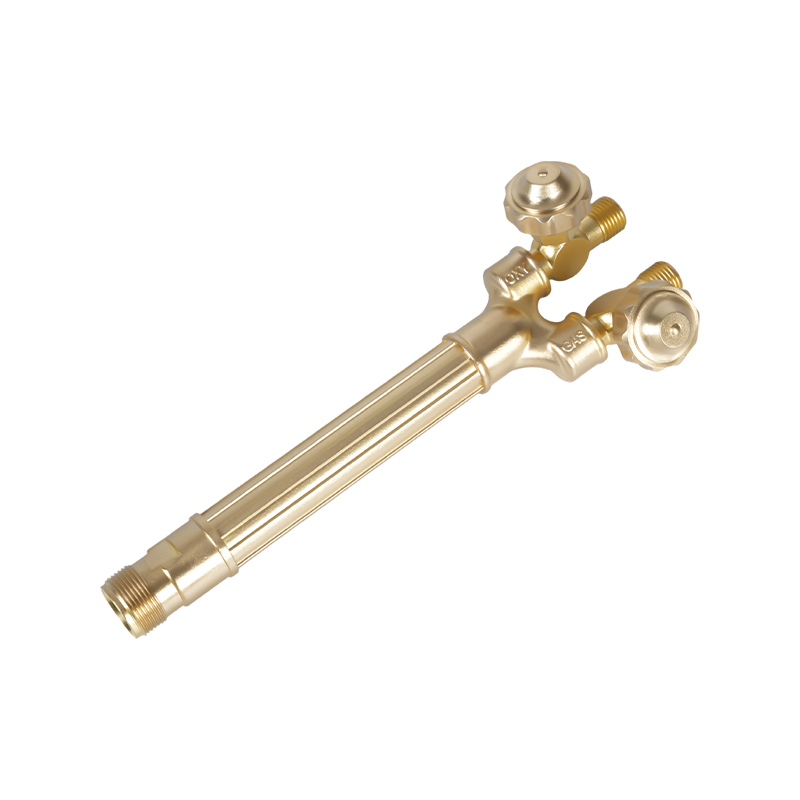
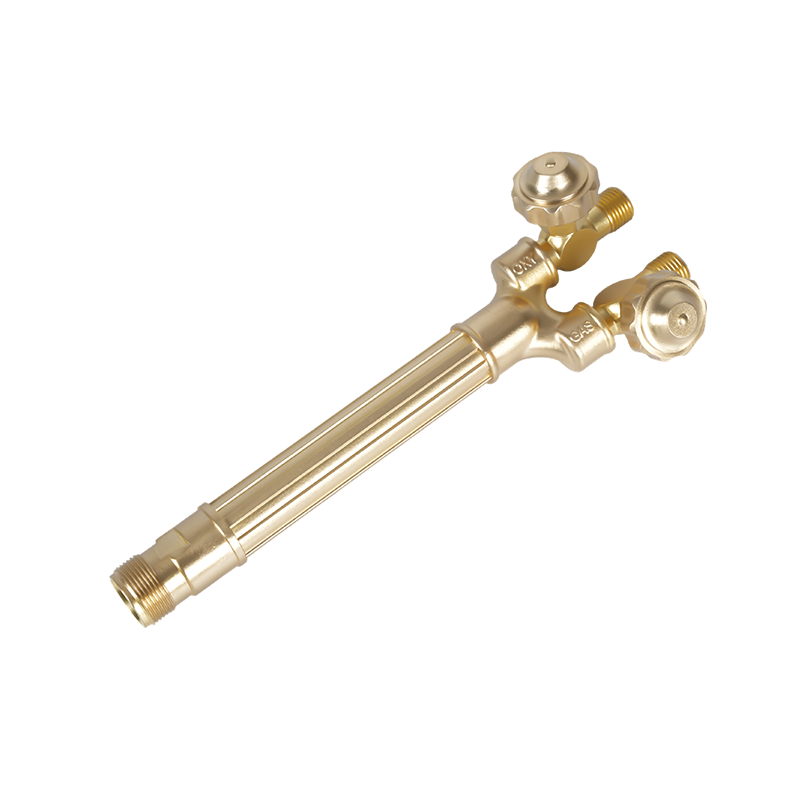
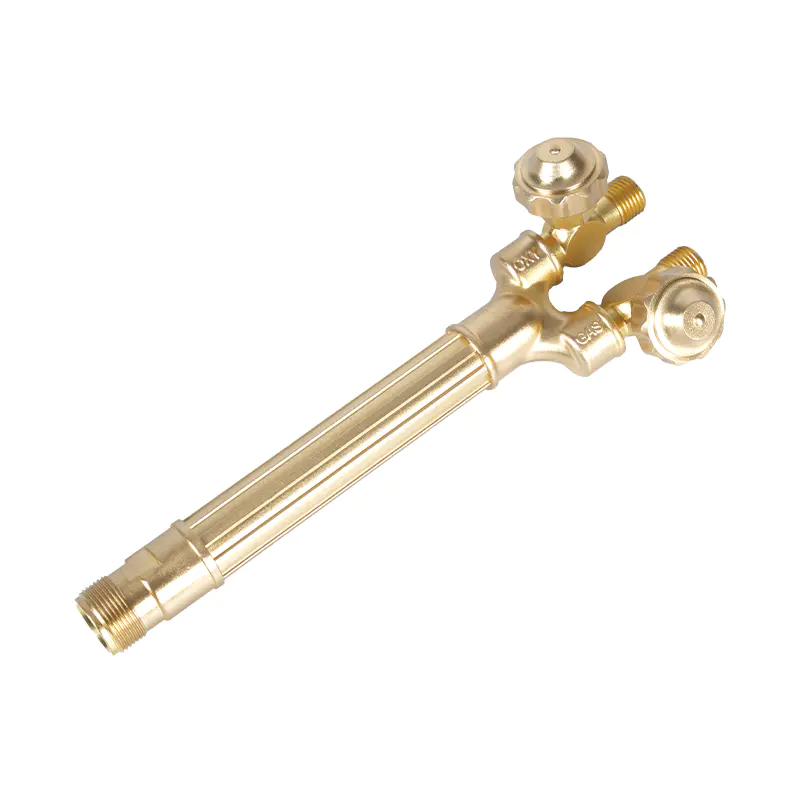
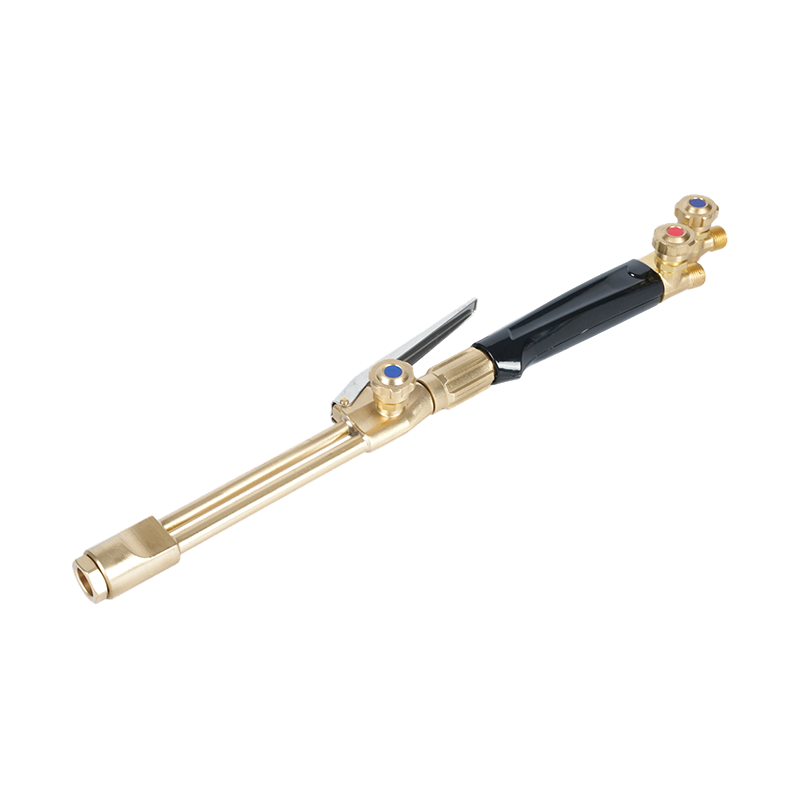
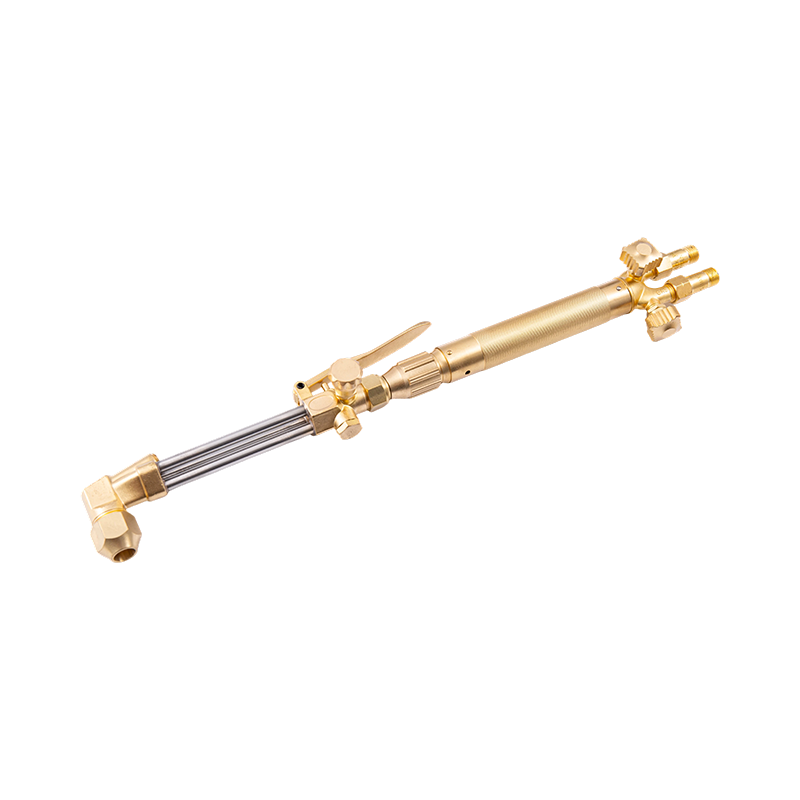
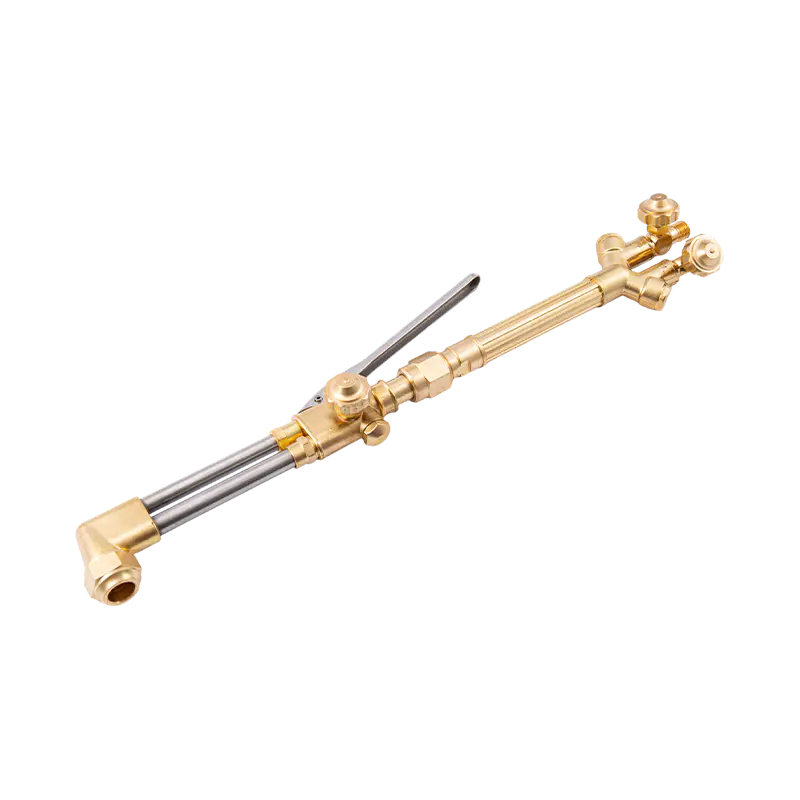
Stevig geëxtrudeerd koperen handvat voor sterkte. Twee roestvrijstalen naaldventielen voor nauwkeurige vlamaanpassing en verhoogde duurzaamheid. Geen schroeven of lasverbindingen voor eenvoudiger onderhoud. Kop en body van gesmeed messing voor extra sterkte en duurzaamheid.
| Categorie | Specificatie |
| Sterktegraad | Gemiddelde sterkte |
| Maximale zaagdiepte | Tot 8 inch (200 mm) |
| Maximale lasdiepte | Tot 3 mm(76,2 mm) |
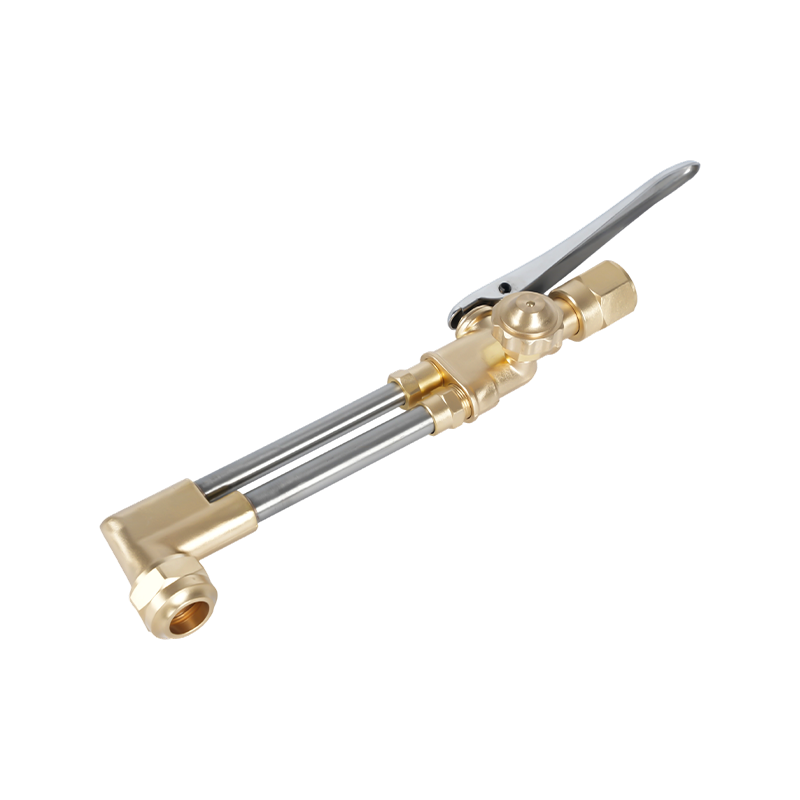
De A221 snijbrander voor middelzwaar gebruik is ontworpen om kracht, betrouwbaarheid en onderhoudsgemak te bieden voor professionele en dagelijkse metaalbewerkingstaken. De A221 is gebouwd met een massief geëxtrudeerd koperen handvat en biedt hogere sterkte en duurzaamheid in vergelijking met standaardhandgrepen, waardoor langdurige prestaties bij veelvuldig gebruik worden gegarandeerd. In tegenstelling tot veel conventionele toortshandvatten bevat deze geen schroeven of lasverbindingen, waardoor niet alleen de structurele integriteit wordt verbeterd, maar de handgreep ook na verloop van tijd gemakkelijker te onderhouden en te onderhouden is. Dit ontwerp vermindert zwakke punten, minimaliseert het risico op lekken en verbetert de algehele veiligheid tijdens het gebruik. De ergonomische handgreep biedt een comfortabele grip, verbetert de controle van de machinist en vermindert vermoeidheid bij langdurig gebruik. De middelzware prestaties maken hem ideaal voor gebruikers die een balans nodig hebben tussen lichtgewicht handling en sterke snijcapaciteit, zonder afbreuk te doen aan de veiligheid of duurzaamheid. Door de combinatie van een robuuste messing constructie, eenvoudig onderhoud en betrouwbare prestaties is de A221 middelzware snijbrander-soldeerhandgreep de slimme keuze voor professionals en vakmensen die waarde hechten aan efficiëntie, kracht en langdurige betrouwbaarheid in hun dagelijkse werk.
Een lasser pakt een toorts met een punt van maat 2, steekt hem aan, zet wat lijkt op een neutrale vlam en maakt de dienst nog steeds af met een snijrand die moet worden gesle...
READ MOREDrie fouten zijn verantwoordelijk voor de meeste slechte oxy-acetyleen-sneden: een punt die te groot is voor de plaat, de druk van de regelaar die door het geheugen wordt ing...
READ MOREEen snijbrander die aan de punt openspringt, een kerf die naar één kant afdrijft, een punt die zichzelf blijft hechten aan de plaat - deze fouten beginnen meestal nergens in ...
READ MOREEen #1-tip, ongeveer 28 psi zuurstof en 4 psi acetyleen, zullen een zachtstalen plaat van 6 mm binnen een paar seconden uit elkaar halen. Laat dezelfde toorts op een plaat va...
READ MOREEen zuivere oxy-acetyleensnede is meestal een kwestie van volgorde en aantallen. Inspecteer de uitrusting, stel elke regelaar in op de druktabel voor de punt van de toorts, s...
READ MORE
Nr. 1675, South Guangde Lake Road, Yinzhou District, Ningbo City, provincie Zhejiang, China.
Auteursrecht © 2024 NINGBO WELDMAN TECHNOLOGY CO.,LTD. All Rights
Gereserveerd.
Wholesale A221 Zware snijbrander Soldeertoortshandgreep Company

