Een snijbrander die aan de punt openspringt, een kerf die naar één kant afdrijft, een punt die zichzelf blijft hechten aan de plaat - deze fouten beginnen meestal nergens in de buurt van waar ze verschijnen. Ze beginnen met een diagram dat de vorm van het gereedschap toont, maar niet het pad van het gas. Traceer zuurstof en acetyleen van de cilinderklep naar de snijopening en de meeste bankproblemen kunnen binnen een minuut worden gediagnosticeerd, en vervangende onderdelen kunnen zonder giswerk worden besteld.
De korte versie: op een standaard oxy-acetyleentoorts met twee slangen lopen brandstof en zuurstof in aparte leidingen helemaal naar de mixer in het snijopzetstuk, waar ze worden gecombineerd in de verhouding waarvoor de punt is ontworpen. De snijdende zuurstofhendel opent een derde, veel grotere doorgang die de mixer volledig omzeilt. Al het andere in de tekening – regelaars, afleiders, naaldkleppen, tipmoer – bestaat om deze drie stromen te meten of te beschermen.
Het gaspad is het diagram
De meeste werkplaatswanddiagrammen zijn exploded views: onderdelen gerangschikt op positie. Een werkdiagram is een stroomdiagram. Volg het op volgorde en elk onderdeel heeft precies één taak.
- Klep van acetyleencilinder, maximaal anderhalve slag geopend; De klep van de zuurstofcilinder is volledig geopend.
- Regelaars, één per cilinder, verlagen de hoge opslagdruk naar een lage persdruk.
- Slangen, traditioneel rood voor brandstof en groen, zwart of blauw voor zuurstof, met linkse schroefdraad op elke brandstof-gasfitting, zodat de twee niet kunnen worden verwisseld.
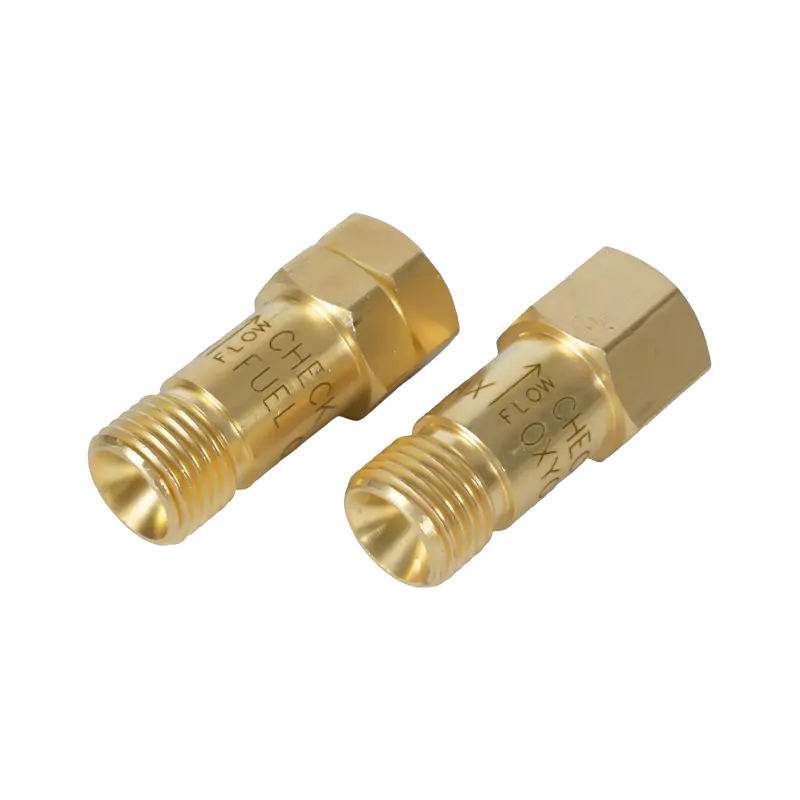
- Terugslagbeveiligingen of terugslagkleppen bij de uitgangen van de regelaar, en vaak ook bij de toortsinlaten.
- Toortsinlaatfittingen en vervolgens de twee naaldventielen op het handvat.
- De mixer, waar zuurstof en brandstofgas worden voorverwarmd voordat ze de tip binnengaan.
- De snijpunt, waar voorverwarmingsopeningen een centrale snijzuurstofopening vormen.
| Onderdeel | Positie in de stroom | Wat te verifiëren |
|---|---|---|
| Regelaar | Direct op elke cilinder | De aflevermeter geeft de beoogde lage druk aan, niet de cilinderdruk |
| Slang | Cilinder naar toortsinlaat | Kleurcodering, linker brandstofmoer, geen scheuren bij de krimp |
| Arresteerder | Regelaar outlet or torch inlet | De stroompijl is naar de fakkel gericht; element niet verontreinigd met olie |
| Naaldventielen | Behandel lichaam | Soepel rijden, geen lekkage langs de verpakking, knoppen met kleurcode |
| Menger | Basis van het snijgarnituur | Schone jets, onbeschadigde O-ringen, correct type voor de toorts |
| Snijhendel | Achterkant van het opzetstuk | Opent volledig, klikt dicht, geen kruip |
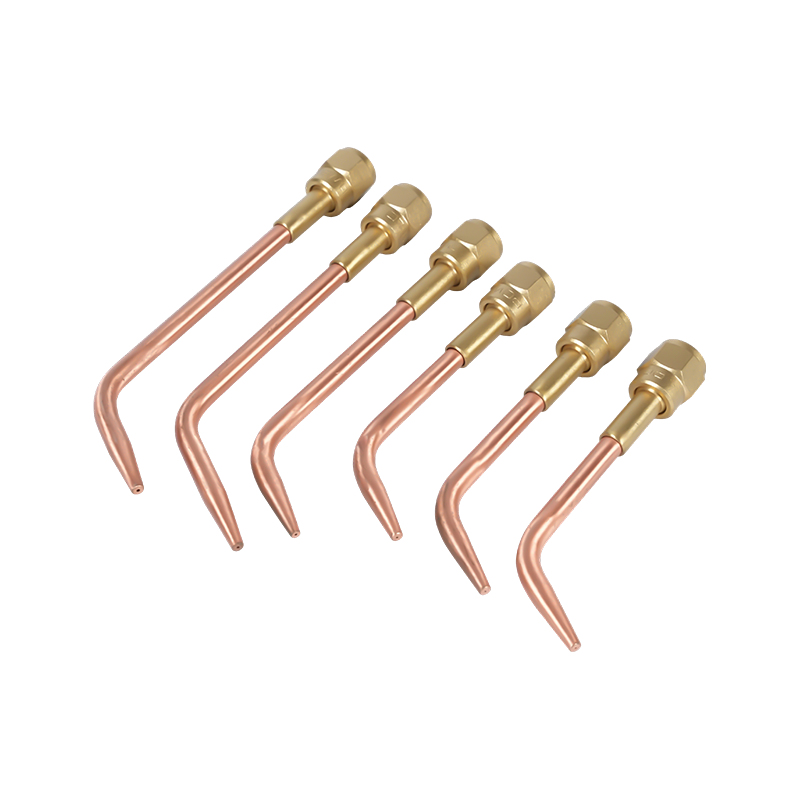
| Tip en noot | Voorkant van het opzetstuk | Zitting vrij van krassen, correct tipnummer, openingen vrij |
Over twee getallen in die keten kan niet worden onderhandeld. De leveringsdruk van acetyleen moet op of onder 15 psig blijven; daarboven wordt het gas instabiel in de slang en verschuift het risico van onhandig naar echt gevaarlijk. De slangboring is ook van belang: 1/4 inch is normaal tot ongeveer tipgrootte 5, terwijl 3/8 inch wordt gebruikt bij grotere tips, zodat de snijzuurstofstroom niet wordt uitgehongerd.
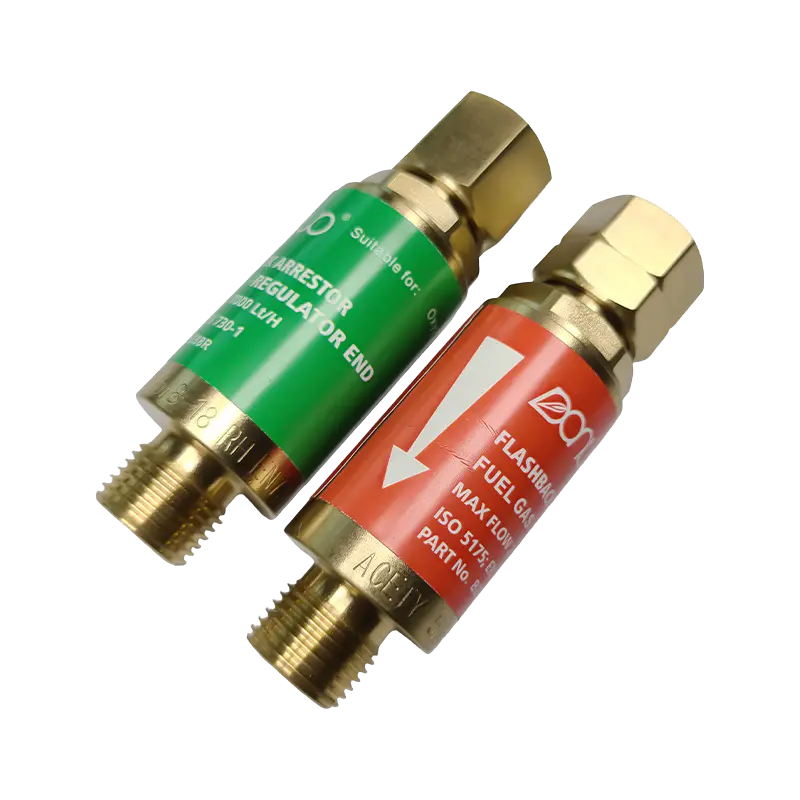 B288 Oxy-acetyleen flashback-afleiderserie Voor autogeen lassen en snijden biedt de B288-serie zuurstof- en brandstofgasmodellen met meerdere schroefdraadaansluitingen en flashback/tegenstroombeveiliging voor toortsopstellingen. Bekijk Product →
Binnenin het handvat en het snijhulpstuk
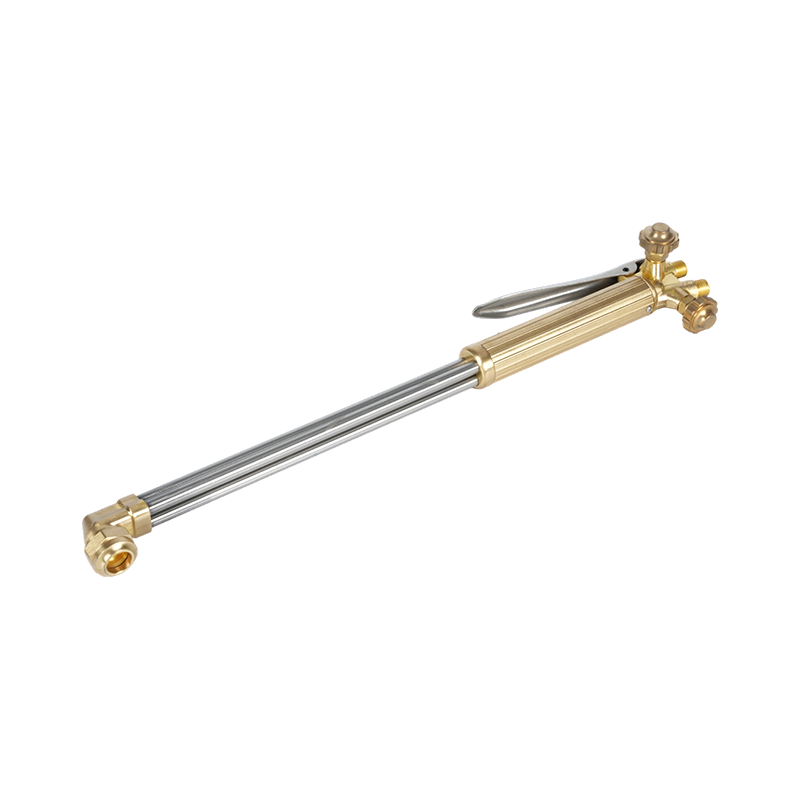
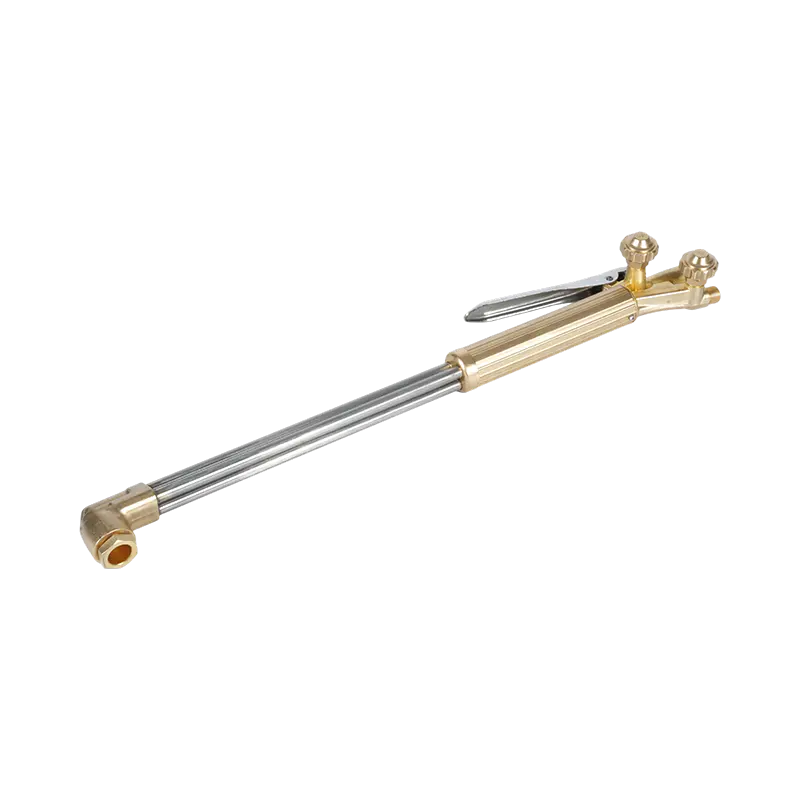
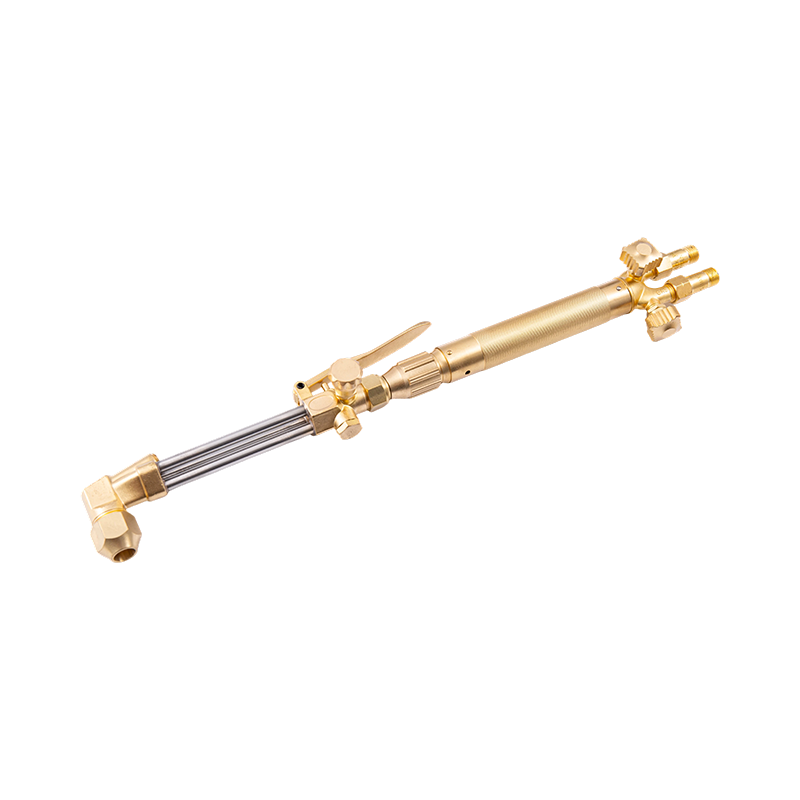
Een tweedelige toorts splitst zich in een handvat en een snijopzetstuk dat hem met twee buizen en een wartelmoer met elkaar verbindt. Bij de meeste ontwerpen bevat de hendel helemaal geen mengkamer; het bestaat uit een paar kleplichamen met stelen, pakkingen en knoppen.
Naaldventielen
De brandstof- en zuurstofknoppen meten het voorverwarmen van gas en worden samen afgesteld: open de brandstof een beetje, steek hem aan en voeg dan zuurstof toe totdat de heldere binnenste kegel inkort tot een neutrale vlam. Diagrammen tekenen deze meestal als twee kleine cirkels. In de praktijk behoren ze tot de eerste onderdelen die worden vervangen, omdat te strak aandraaien de stuurpenzitting beschadigt en de vlam niet meer reageert op afstelling.
Menger of injector
Zittend aan de basis van het opzetstuk, is de mixer de plek waar de tekening zijn brood verdient. Toortsen met gelijke druk combineren de twee gassen met een vergelijkbare druk. Injectortoortsen gebruiken een kleine zuurstofstraal om brandstofgas de kamer in te zuigen, waardoor het mengsel stabiel blijft wanneer de acetyleendruk zakt. Een versleten mixer verschijnt als een vlam die van karakter verandert als de fakkel wordt gekanteld, of als een lichtflits.
Zuurstofhendel snijden
De hendel opent een klep waardoor een zuurstofstroom met een hoog volume rechtstreeks in het midden van de punt terechtkomt, waarbij de mixer wordt omzeild. Het moet volledig openen en scherp sluiten. Een hefboom die kruipt, produceert een rafelige rand en een te grote kerf zonder enige andere duidelijke oorzaak.
Tipmoer en zitting
De moer klemt een taps toelopende zitting tegen een bijpassende tapsheid op de punt. Dit is een metaal-op-metaalafdichting, geen draadafdichting. Een enkele inkeping op de zitting laat zuurstof in de voorverwarmingsdoorgangen stromen en creëert de bekende klacht dat de punt blijft knallen, ongeacht hoe de kleppen zijn ingesteld.
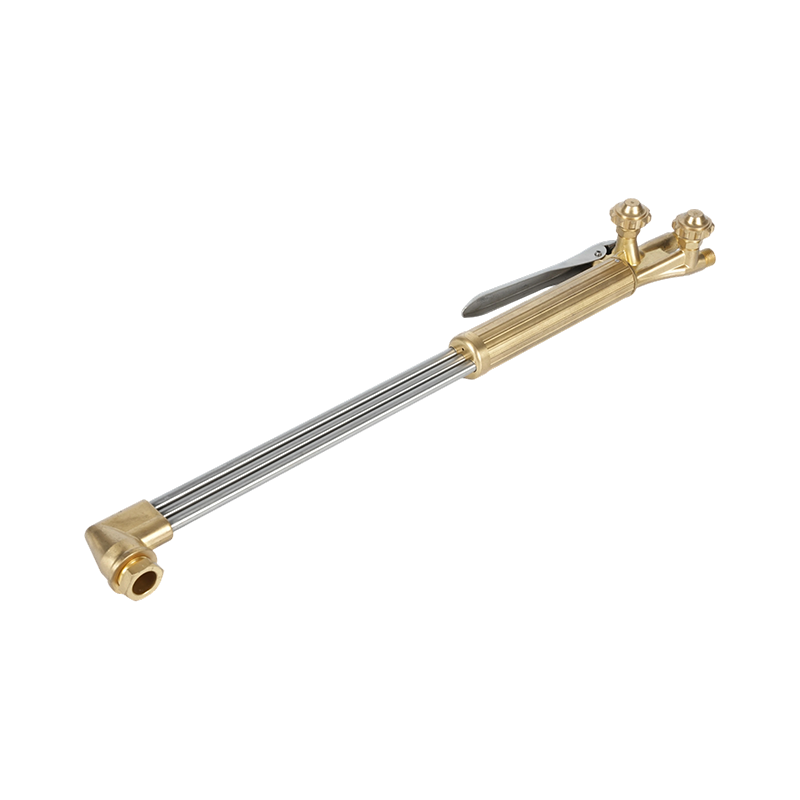 B400 Zware draagbare zuurstof-acetyleen-snijbrander Handtoorts met twee buizen voor veeleisend snijden tot 300 mm, compatibel met acetyleen en propaan en 1502/1503 mondstukken voor zwaar fabricagewerk. Bekijk Product →
Hoe de punt er in dwarsdoorsnede uitziet
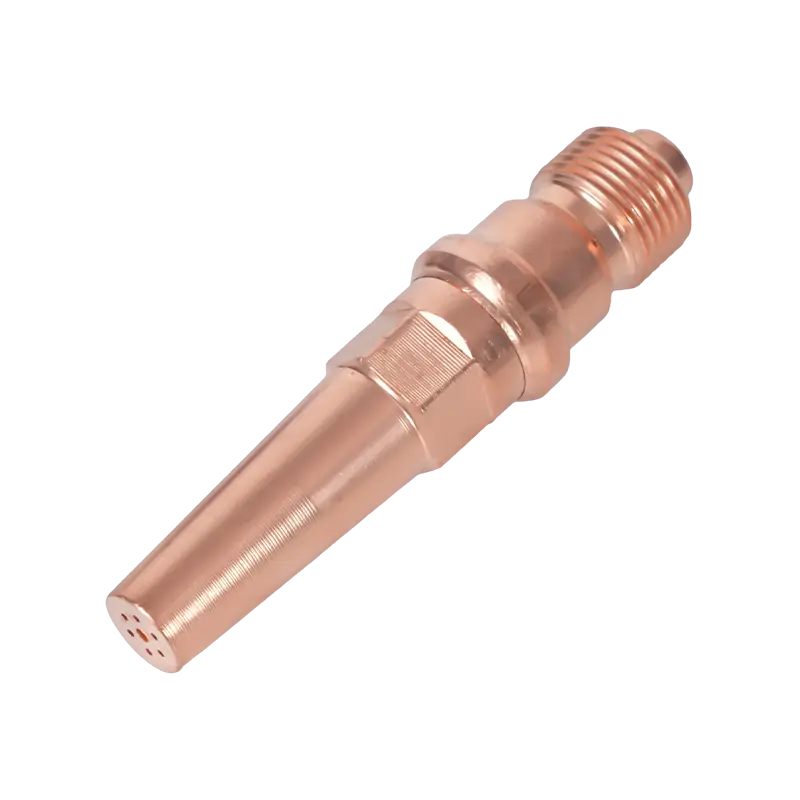
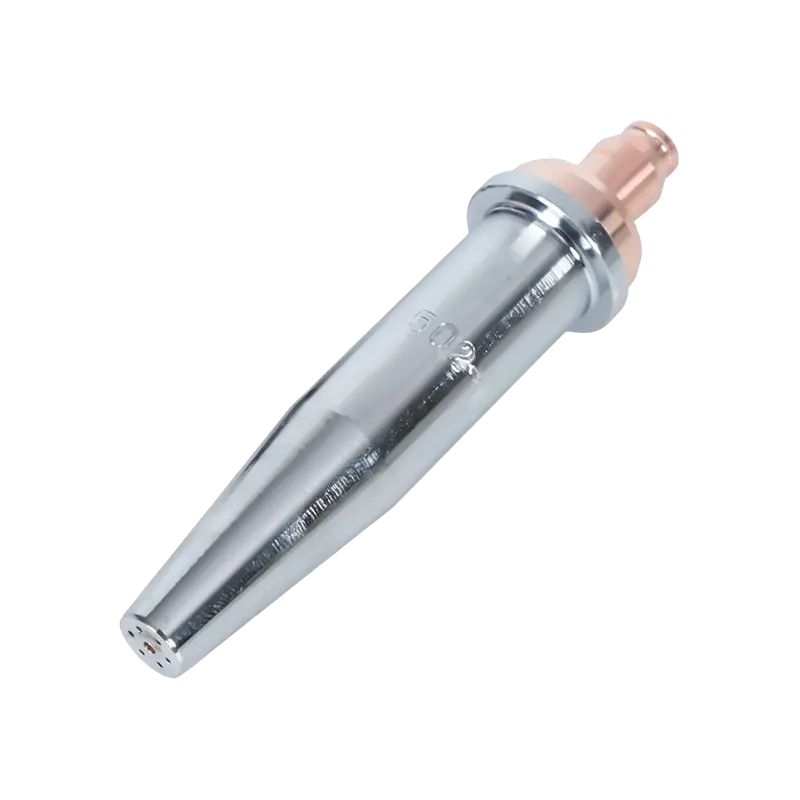
Zoom in en het diagram wordt een klein geheel: een zeskantig of gekarteld lichaam, een taps toelopende zitting, een ring met voorverwarmingsopeningen – gewoonlijk vier tot zes, meer bij grote maten – en één centrale snijopening. Het tipnummer is op het lichaam gestempeld en dat nummer is van toepassing op de hele opstelling.
Snijden smelt niet. De voorverwarmvlammen brengen een stukje staal omhoog tot de ontstekingstemperatuur, ongeveer 870 ° C (1600 ° F), en de zuurstofstraal oxideert vervolgens het ijzer en schiet het oxide uit de kerf. Dat is de reden waarom de toestand van de voorverwarmingsopening belangrijker is dan de meeste operators verwachten: een gedeeltelijk geblokkeerd gat zorgt ervoor dat één kant van de snede koud wordt, en de snede buigt weg van de lijn.
Bijpassende tipgrootte, dikte en druk
Gepubliceerde grafieken variëren per fabrikant, brandstofgas en tipserie, maar de relatie is consistent: het aantal tips neemt toe met de plaatdikte, de snijzuurstofdruk stijgt met het aantal tips en de transportsnelheid neemt af.
| Plaatdikte | Typisch tipnummer | Zuurstofdruk verlagen |
|---|---|---|
| 3 mm (1/8 inch) | 000 | 20-25 psig |
| 6 mm (1/4 inch) | 00 | 20-25 psig |
| 10 mm (3/8 inch) | 0 | 25-30 psig |
| 20 mm (3/4 inch) | 1 | 30-35 psig |
| 25 mm (1 inch) | 2 | 35-40 psig |
| 50 mm (2 inch) | 3 | 40-45 psig |
| 100 mm (4 inch) | 5 | 45-55 psig |
Twee praktische opmerkingen. Propaantips hebben grotere voorverwarmingsdoorgangen en verbruiken meer zuurstof dan acetyleentips met hetzelfde aantal, dus een grafiek die voor de ene brandstof is geschreven, is ongeldig voor de andere. En elke druk in elke grafiek wordt bij de regelaar gemeten via een bepaalde slanglengte; bij runs veel langer dan 25 voet, voeg een beetje leveringsdruk toe en controleer de vlam opnieuw voordat u de tip de schuld geeft.
Vier details die de tekening gewoonlijk weglaat
- Plaatsing van de arrestant. Afleiders aan het einde van de regelaar beschermen de cilinders; Terugslagkleppen aan het toortseinde beschermen de operator. Veel diagrammen laten het ene zien en het andere niet. Op een drukke bank passen ze allebei.
- Tip-afstand. De binnenkegel moet 1,5 tot 3 mm van de plaat zitten. Contact oververhit de tip en start een plopcyclus die geen enkele klepaanpassing zal genezen.
- Sleep- en loodhoek. Sleeplijnen hellen met de rijrichting mee, en een voorsprong van 10 tot 15 graden compenseert op een dikkere plaat. Een diagram dat een perfect verticale kerf toont, toont een ideaal, en geen resultaat.
- Opening reinigen. Voorverwarmde gaten worden schoongemaakt met een tipreiniger van het juiste formaat, nooit met een boor. Door te boren wordt de doseerrand verwijderd en de punt teruggetrokken.
De gasbehandelingsdiscipline hoort in dezelfde tekening. Onze gids voor veiligheidsmaatregelen bij het gebruik van een snijbrander omvat lektesten, verlichtingsvolgorde en uitschakelen in de volgorde waarin ze moeten plaatsvinden.
Een toorts specificeren ten opzichte van het diagram
Zodra de stroom duidelijk is, worden aankoopbeslissingen eenvoudiger. Drie vragen beslissen het meeste. Welke belastingsklasse vereist het werk – zwaar, gemiddeld of licht, weerspiegeld in de wanddikte, klepstelen en handgrepen van gesmeed messing versus aluminium? Welke regionale standaard volgen de tips en zitplaatsen, aangezien Amerikaanse, Australische, Britse en Japanse patronen niet met elkaar verwisselen? En wie levert de verbruiksartikelen – tips, moeren, O-ringen en afleiderelementen – over vijf jaar?
Voor kopers die bij een fabrikant inkopen, fungeert het diagram tevens als specificatieblad. Een leverancier die in staat is om in eigen huis te smeden, bewerken en assembleren, kan toleranties aanhouden op de conus van de zitting en de mengstraal, de twee kenmerken die de snijkwaliteit het meest beïnvloeden. Onze eigen productie in Ningbo omvat het maken van matrijzen, smeden, oppervlakteafwerking, CNC-bewerking en inspectie onder één dak, met ongeveer twintig jaar aan las- en snijgereedschappen, en we bewerken volgens klanttekeningen wanneer een standaardpatroon niet past.
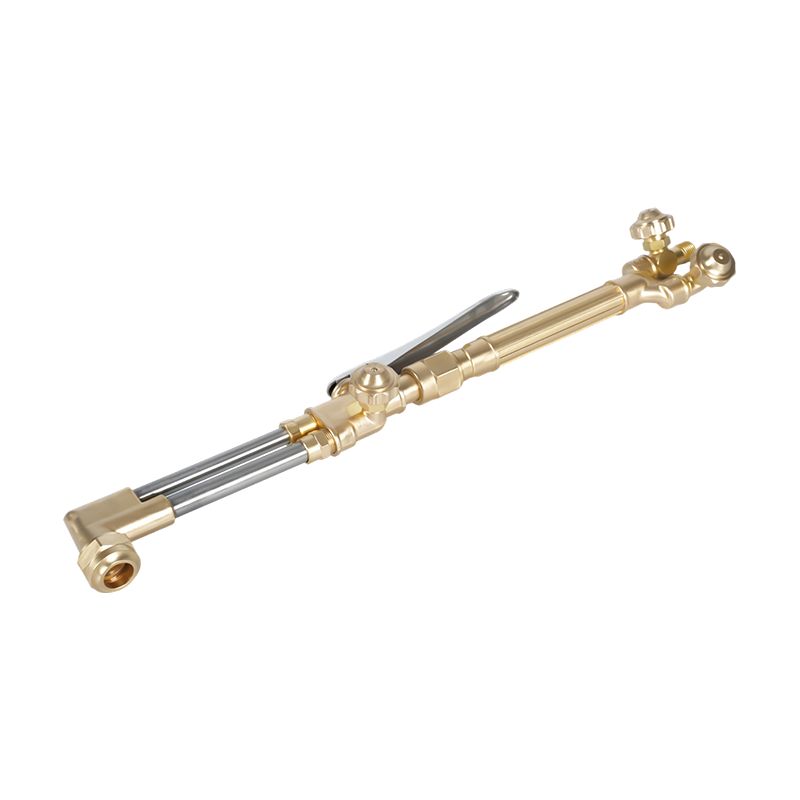 A217 Oxy-acetyleen/propaan-snijbranderset voor zwaar gebruik Set voor zwaar gebruik met A212-snijhulpstuk en A211-handgreep, geschikt voor 200 mm en compatibel met oxyacetyleen of propaan voor industrieel snijden, solderen en verwarmen. Bekijk Product →
Als u een toortsset koppelt aan een bestaande slang-, regelaar- en tipinventaris, stuur dan de tekening of de onderdeelnummers via ons contactpagina en we zullen het stoeltype, de draadvorm en de compatibiliteit van de tip bevestigen voordat we een prijsopgave doen.
Druk het diagram af en maak er aantekeningen bij: noteer de werkelijke druk van de regelaar, het tipnummer dat u gebruikt voor elke plaatdikte en de datum waarop de afleiders voor het laatst zijn geïnspecteerd. Een tekening met je eigen nummers is niet langer een poster, maar begint een opzetblad te zijn - en de volgende keer dat een snede niet goed verloopt, is het antwoord meestal één regel verwijderd.