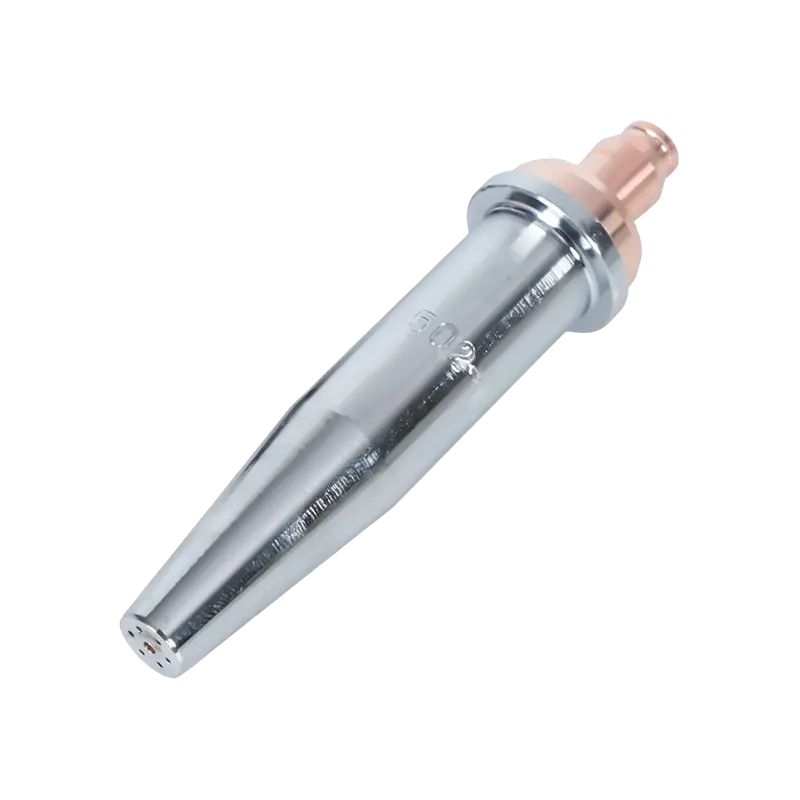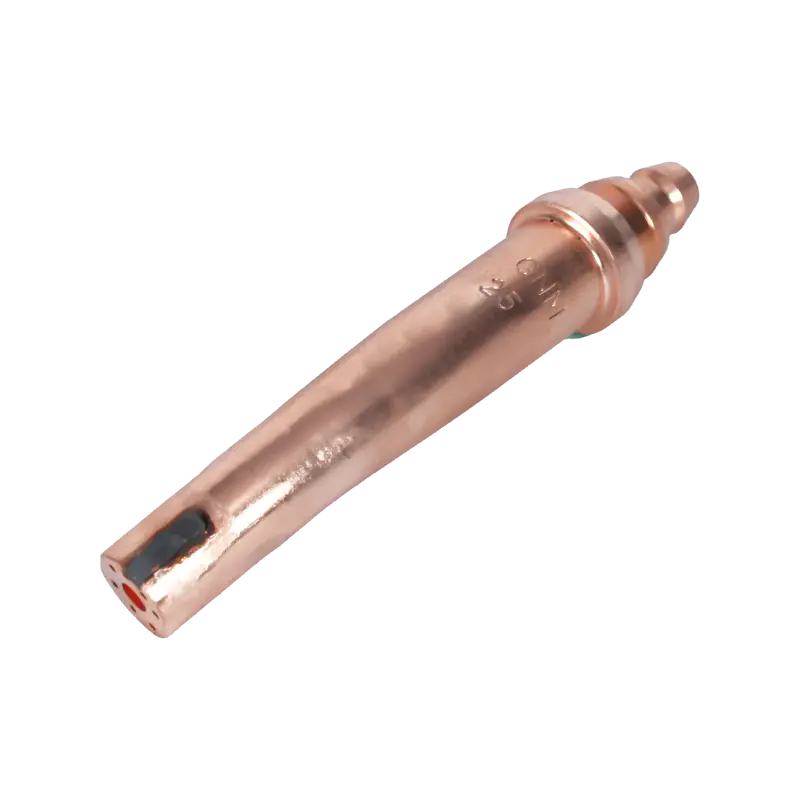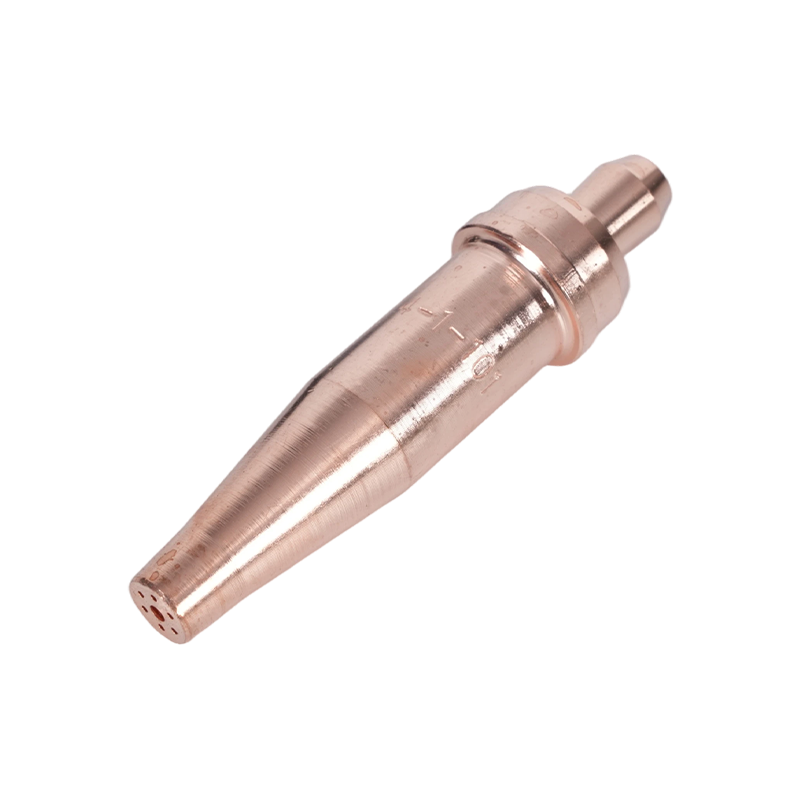
Een #1-tip, ongeveer 28 psi zuurstof en 4 psi acetyleen, zullen een zachtstalen plaat van 6 mm binnen een paar seconden uit elkaar halen. Laat dezelfde toorts op een plaat van 25 mm lopen zonder iets aan te raken en de snede blijft halverwege hangen, de snede wordt breder en uiteindelijk slijpt iemand de rand weer binnen de tolerantie.
Er veranderde niets aan de operator. Oxy-acetyleensnijden is een van de weinige metaalbewerkingsprocessen waarbij beslissingen over de opstelling (tipgrootte, gasdruk, afstand en voortbewegingssnelheid) meer bepalend zijn voor het resultaat dan de hand die de toorts vasthoudt. De onderstaande richtlijnen behandelen de opstellingsvolgorde, tip- en drukselectie, vlamaanpassing, veiligheidshardware en de hardwarekeuzes die sneden herhaalbaar maken.
Waar de snijkwaliteit daadwerkelijk wordt bepaald
Drie variabelen regelen de snede: snelheid van de zuurstofstraal aan de punt, warmte-inbreng voorverwarmen en voortbewegingssnelheid. Twee van de drie worden opgesloten voordat de vlam wordt aangestoken. Daarom heeft een fakkel die "slecht snijdt" meestal eerder een opstellingsprobleem dan een operatorprobleem.
- Staat van tipopening en maat instellen straalsnelheid. Een tip die is geruimd, gevallen of met de verkeerde druk is uitgevoerd voor zijn formaat, verliest snelheid en laat de klassieke ruwe, vervaagde kerf achter.
- De instellingen van de regelaar stellen het voorverwarmen en onderbreken van de zuurstofstroom in. Lage zuurstofdruk geeft langzame, onvolledige sneden; overmatige druk veroorzaakt turbulentie, een brede kerf en hard schuim.
- De rijsnelheid is de enige variabele die tijdens het zagen live wordt aangepast. Sleeplijnen die een hoek van 10 tot 15 graden achter de verticaal hebben, betekenen dat de snelheid ongeveer goed is; bijna verticale vertragingslijnen betekenen te langzaam, en afgeplatte vertragingslijnen betekenen te snel.
Installatievolgorde: Volgorde van bewerkingen
Werk elke keer door dezelfde reeks. De meeste klachten over een "defecte toorts" zijn hier eerder terug te voeren op een overgeslagen stap dan op de toorts zelf.
- Inspecteer vóór aansluiting: gebarsten of gezwollen slangmantel, beschadigde tipzitting, versleten kleppakking.
- Kraak elke cilinderklep kortstondig om stof eruit te blazen en sluit deze vervolgens weer.
- Monteer de regelaars en draai de inlaatmoeren vast met een sleutel van het juiste formaat, nooit met een tang of waterpomptang.
- Installeer vlamterugslagbeveiligingen of terugslagkleppen bij de uitlaat van de regelaar of de toortsinlaat, afhankelijk van wat uw locatiecode vereist.
- Sluit de slangen aan op de juiste aansluitingen en controleer of de fittingen het rechtse, linkse of rechtse draadpaar zijn.
- Open de cilinderkleppen langzaam. Open een acetyleencilinder maximaal anderhalve slag zodat deze snel kan worden afgesloten.
- Stel de werkdruk in terwijl de toortskleppen open zijn en sluit ze vervolgens.
- Test elke verbinding op lekkage met een sopje of lekdetectievloeistof. Nooit met vlam.
- Steek aan met een vonkenschieter, geen wegwerpaansteker of lucifer.
Tipselectie en gasdruk
De tipgrootte wordt eerst afgestemd op de plaatdikte, en al het andere volgt daaruit. Een tip met een diameter van 6 mm kan niet door 25 mm worden gedrukt door de druk te verhogen; de opening laat eenvoudigweg niet genoeg zuurstof door, en de extra druk verandert in turbulentie die het snijvlak erodeert.
Regiopatronen zijn net zo belangrijk. Een punt dat op een toortshouder in Amerikaanse stijl past, past niet correct op een fakkel met een Australisch of Brits patroon, zelfs als de draad er dichtbij lijkt. Tweedelige propaantips voegen een tweede verschil toe: de voorverwarmings- en snijopeningen zijn gescheiden, dus ze zijn niet uitwisselbaar met acetyleentips uit één stuk.
| Plaatdikte | Typische tipgrootte | Zuurstof druk | Acetyleen druk | Praktische opmerking |
|---|---|---|---|---|
| 3 tot 6 mm | 0 of 1 | 20 tot 25 psi | 3 tot 5 psi | Snel reizen, kort voorverwarmen |
| 6 tot 12 mm | 1 of 2 | 25 tot 30 psi | 4 tot 6 psi | Stabiele snelheid, zelfs sleeplijnen |
| 12 tot 25 mm | 2 of 3 | 30 tot 40 psi | 5 tot 8 psi | Langzamer reizen, let op schuim |
| 25 tot 50 mm | 3 of 4 | 40 tot 50 psi | 7 tot 10 psi | Prik een gaatje in de rand van het bord |
| 50 tot 100 mm | 5 of 6 | 50 tot 60 psi | 8 tot 12 psi | Hoge zuurstofstroom, voorverwarmen in twee fasen |
Zodra de snede loopt, past u zich aan vanaf de kaart in plaats van er vanaf. Een afgeronde bovenrand met aan de onderkant vastgelast schuim betekent meestal dat de zuurstofdruk te hoog is of dat de beweging te langzaam is. Een zachte, gomachtige schuimlijn en een onvolledige doorbraak betekenen meestal dat de druk te laag is of dat de beweging te snel is.
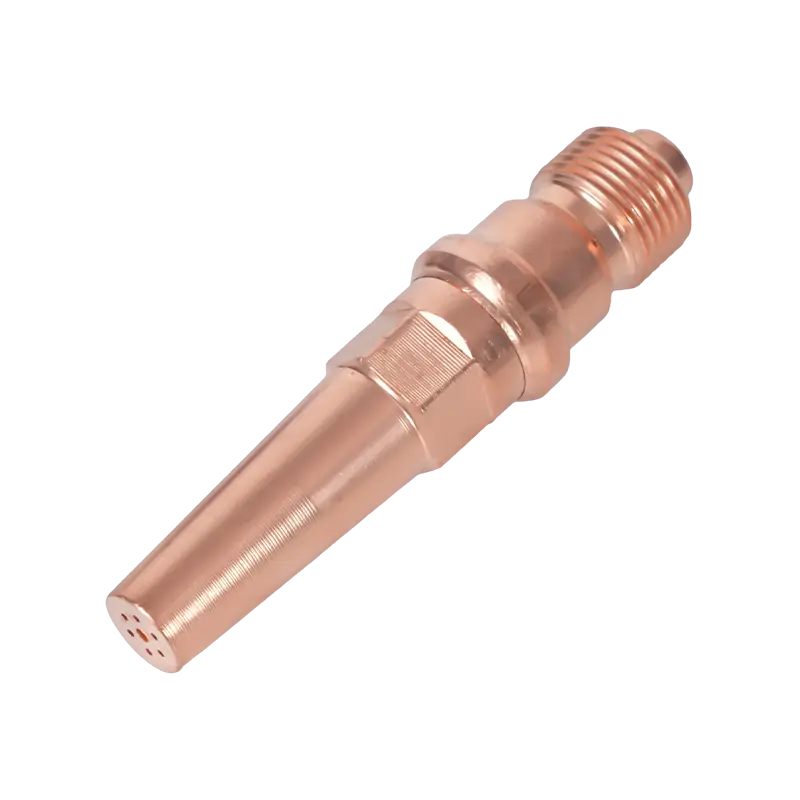
Tipverzorging is de goedkoopste prestatie-upgrade die beschikbaar is. Reinig de openingen met de juiste tipreiniger, nooit met een boor of lasdraad, en vervang elke tip waarvan de voorverwarmingsgaten ovaal zijn geworden of waarvan de zitting is bekrast. Onze gids voor selectie, installatie en onderhoud van de snijbrandertip behandelt schoonmaakroutines en probleemoplossing in meer detail.
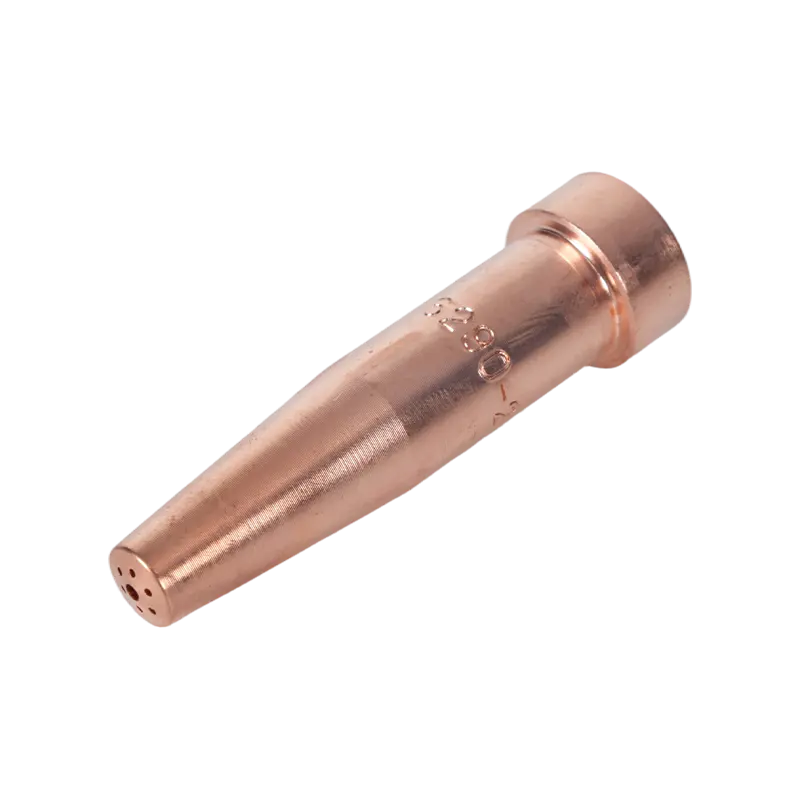 Snijpunt van acetyleen uit de 6290-serie voor toortsen in Amerikaanse stijl Deze acetyleensnijpunt is geschikt voor A735- en A623-toortsen en bedekt staal van 1–300 mm; nuttig voor dunne plaat- en doorsteekwerkzaamheden waarbij acetyleen de voorkeur blijft hebben. Bekijk Product →
Acetyleen of propaan
Voor platen van 20 mm en groter wint propaan meestal qua kosten per meter snede. Voor dunnere platen, doorboringen en alle soldeer- of verwarmingswerkzaamheden blijft acetyleen de betere brandstof.
- Acetyleen brandt heter in zuurstof, bijna 3.100 graden Celsius, en wordt sneller voorverwarmd, wat geschikt is voor dunne platen, doorboren en lassen.
- Propaan heeft een lagere vlamtemperatuur, maar een groter warmteomhulsel dat dikke delen vasthoudt, en het is goedkoper per cilinder en veiliger op te slaan.
- Acetyleen is onstabiel boven ongeveer 15 psi, dus de acetyleendruk blijft laag en de cilinderklepregel is van belang.
- Propaan verbruikt merkbaar meer zuurstof voor dezelfde snede, waardoor het bijvullen van zuurstof de belangrijkste bedrijfskosten wordt.
- De twee brandstoffen hebben verschillende tips nodig. Door ze te verwisselen, verandert de vlamvorm, de voorverwarmtijd en de snijkwaliteit.
Vlamaanpassing en snijtechniek
Steek eerst het acetyleen aan en voeg dan zuurstof toe totdat de binnenkegel helder, scherp gedefinieerd en afgerond aan de punt is. Die neutrale vlam is wat de meeste snijtabellen veronderstellen. Een oxiderende vlam met een korte, puntige kegel snijdt sommige staalsoorten sneller, maar slijt punten en oxideert het snijvlak; een carbonerende vlam met een lange veer voegt koolstof toe en vertraagt de snede, dus wordt deze over het algemeen bewaard voor specifieke verwarmingsklussen.
Breng de punt naar de plaat op ongeveer 90 graden, verwarm het startpunt voor tot een dof kersenrood, open vervolgens de snijzuurstofhendel volledig en ga weg. Houd de impasse stabiel op 3 tot 5 mm. Als u met de punt op de plaat rijdt, raakt deze oververhit en spoelt de kerf weg. Voor afgeschuinde sneden kantelt u de toorts in de rijrichting en verlaagt u de snelheid iets zodat de afschuining recht blijft.
Veiligheidshardware die bij elke opstelling hoort
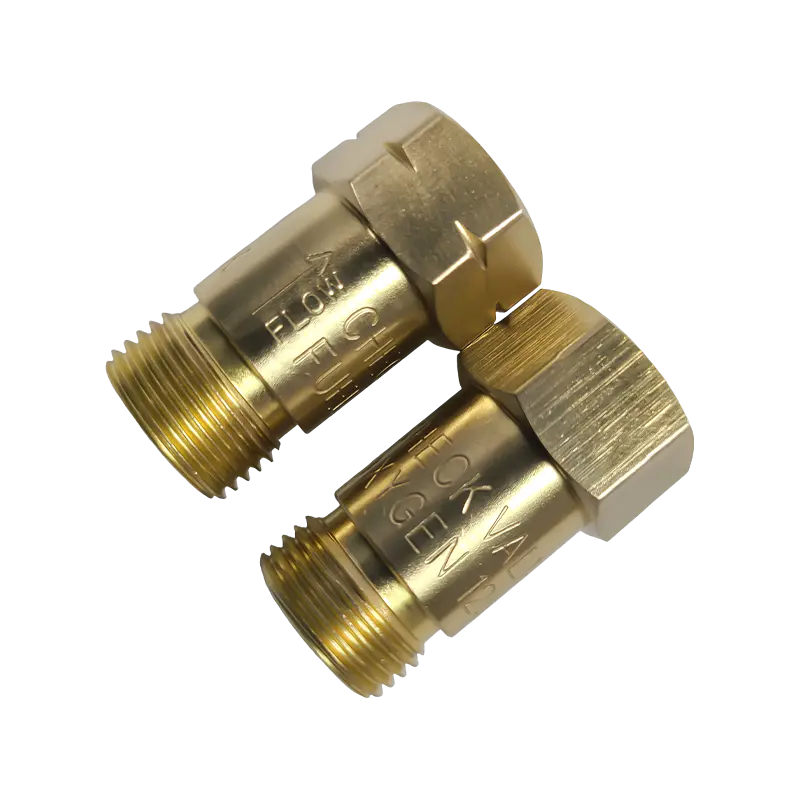
Terugslagbeveiligingen en terugslagkleppen zijn de twee onderdelen die het vaakst ontbreken bij een toorts die al jaren in gebruik is. Een terugslagklep zorgt ervoor dat het gas niet terugstroomt; een flashback-afleider voorkomt ook dat een vlamfront terugstroomt door de slang naar de regelaar en cilinder. Afleiders bij de uitlaat van de regelaar beschermen de slang en cilinder, terwijl afleiders bij de toortsinlaat de operatorzijde beschermen. Veel sitecodes vereisen beide.
- Zuurstof- en brandstofslangen zijn niet uitwisselbaar; gebruik de juiste kwaliteit en kleurconventie voor uw regio.
- Gebruik bij het reinigen of afblazen nooit zuurstof in plaats van perslucht.
- Ventileer de werkplek; acetyleen, propaan en zuurstof veranderen allemaal de samenstelling van de lucht rondom de operator.
- Houd een brandwacht gedurende de periode die uw vergunning voor heet werk specificeert, gewoonlijk 30 minuten na de laatste snede.
- Controleer elke dienst de slangen op brandwonden en scheuren; een slang waar een plaat overheen is gereden, is een lek dat wacht om te verschijnen.
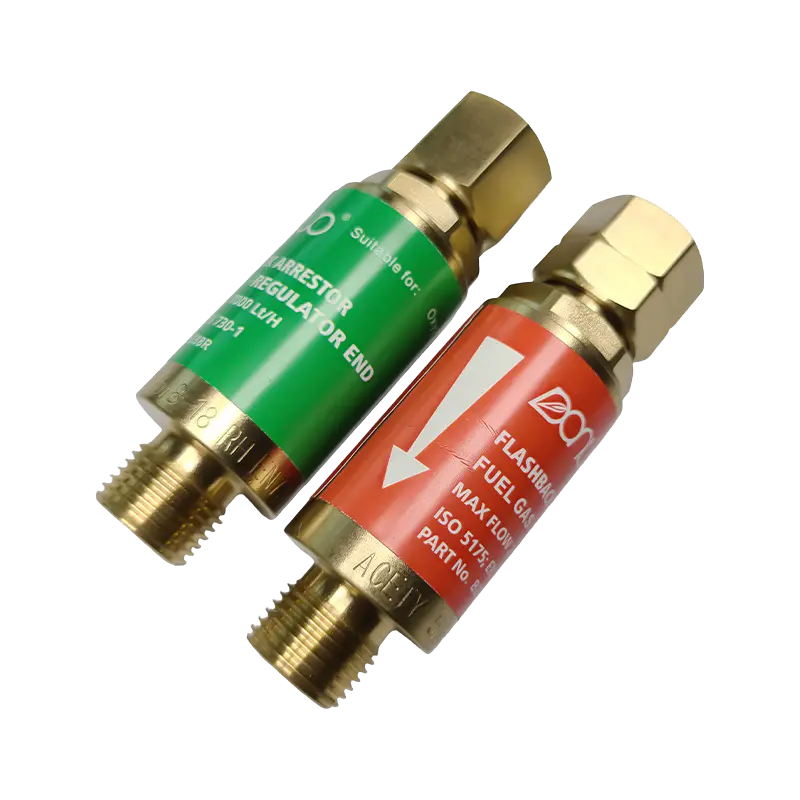 B288-serie Oxy-acetyleen-flashback-afleider Deze afleider ontbreekt vaak bij oudere toortsen en beschermt autogeen-acetyleen-las- en snijopstellingen tegen flashback en tegenstroom, bij zuurstof- en gasmodellen. Bekijk Product →
Het toortslichaam en handvat afstemmen op de taak
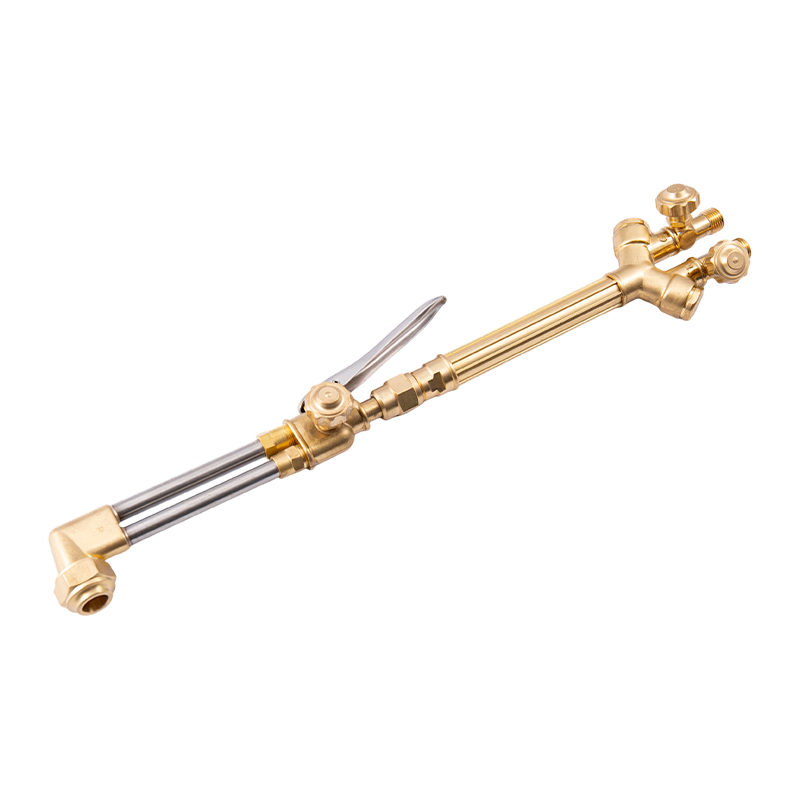
De hardware van de zaklampen wordt gesorteerd op gebruik: zwaar, gemiddeld en licht. Een robuust snijhulpstuk met bijpassend handvat houdt de druk vast en blijft koel tijdens het productiesnijden van dikke platen. Een lichtgewicht handvat doet hetzelfde werk op plaatstaal met minder gewicht in de hand, maar zal het continue werk op 50 mm plaat niet overleven.
Drie details bepalen of een zaklamp in een bestaande opstelling past. Het regiopatroon bepaalt de compatibiliteit van de tip, bevestiging en handgreep, aangezien Amerikaanse, Australische, Britse en Japanse patronen verschillende zitting- en draadstandaarden gebruiken. Ook het formaat doet ertoe: combinaties van opzetstuk en handgreep zijn goedkoper in onderhoud omdat alleen het versleten onderdeel wordt vervangen, terwijl handfakkels uit één stuk eenvoudiger zijn voor incidenteel gebruik. Het materiaal volgt de werkpositie, met koperen lichamen die bestand zijn tegen hitte en slijtage en de schroefdraad goed vasthouden, en aluminium handgrepen die het gewicht verminderen voor werkzaamheden boven het hoofd.
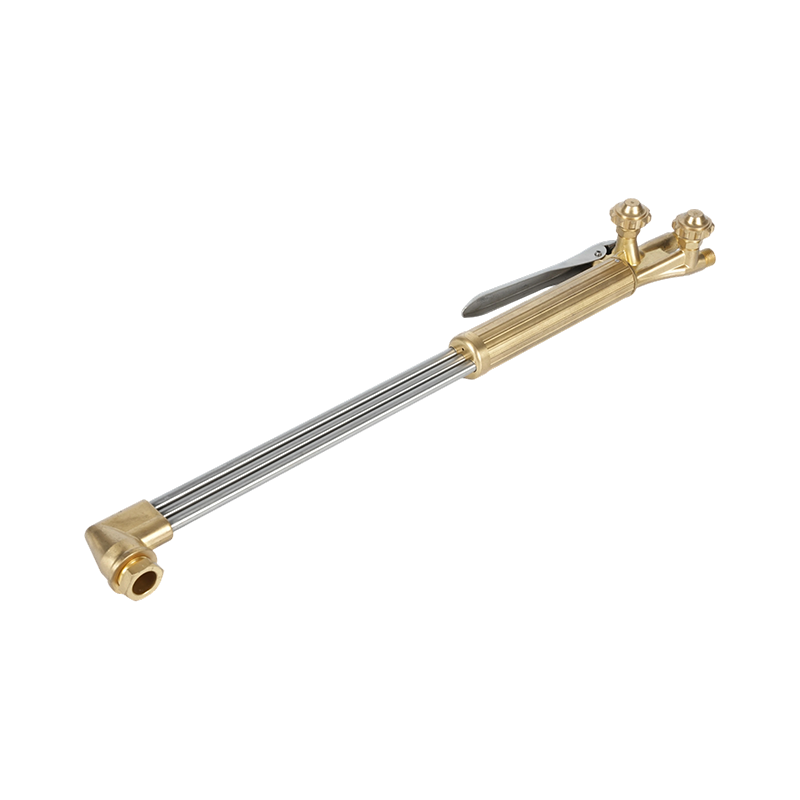 B400 Zware draagbare zuurstof-acetyleen-snijbrander Heavy-duty handtoorts voor acetyleen- of propaansnijden tot 300 mm, met dubbele buisstroom en gesmede koperen kop; geschikt voor fabricage, scheepsbouw en reparatie. Bekijk Product →
Inkoop van fakkels, tips en reserveonderdelen
Voor distributeurs en fabrikanten gaan de praktische vragen over de continuïteit: kan dezelfde tipserie binnen twee jaar opnieuw worden besteld, zijn zittingen en schroefdraden batch-tot-batch consistent en kunnen reserveonderdelen onder uw eigen label worden geleverd? Een leverancier die het materiaal, de matrijzenbouw, het smeden, de bewerking en het testen in eigen huis uitvoert, kan deze toleranties aanhouden en kan ook onderdelen produceren volgens de tekening van de klant als er geen standaardpatroon op een bestaande toorts past.
Als u tips en handgrepen wilt afstemmen op een bestaand wagenpark, of een OEM-assortiment plant, stuur dan uw tekeningen en draadspecificaties via ons contactpagina en we komen terug met het dichtstbijzijnde standaardpatroon of een aangepaste optie.