Een zuivere oxy-acetyleensnede is meestal een kwestie van volgorde en aantallen. Inspecteer de uitrusting, stel elke regelaar in op de druktabel voor de punt van de toorts, spoel beide slangen leeg, steek de acetyleen aan en stel een neutrale vlam in, breng het staal vervolgens naar een helder oranjerood voordat u op de zuurstofhendel drukt. Sla een stap over en de kerf laat het zien.
Deze gids doorloopt de volledige reeks voor een acetyleensnijtoorts: inspectie, druk, ontluchten, aansteken, vlamaanpassing, snijbeweging, uitschakelen en de defecten die wijzen op één specifieke instelfout.
Wat de fakkel werkelijk doet
Een acetyleensnijbrander smelt geen staal door de plaat heen. De voorverwarmvlam tilt een smalle band metaal op tot de ontbrandingstemperatuur, ongeveer 1600 F (870 C), en vervolgens verbrandt de centrale zuurstofstraal het ijzer tot ijzeroxide en blaast het helder. De opening die achterblijft, de kerf, is geoxideerd metaal in plaats van gesmolten metaal.
Daarom zijn de zuurstofdruk en de reissnelheid belangrijker dan de spieren. Acetyleen levert de warmte en een compacte, hete binnenkegel. Zuurstof voert het snijden uit. De brandstofzijde werkt altijd op lage druk, omdat acetyleen onstabiel wordt boven ongeveer 15 psi en in de slang kan ontbinden.
Inspecteer de uitrusting voordat u een klep opent
De meeste slechte sneden en bijna alle ongelukken beginnen met een onderdeel dat eerst gecontroleerd had moeten worden. Werk de outfit in een vaste volgorde door, zodat er niets over het hoofd wordt gezien:
- Cilinders: rechtopstaand en vastgezet, acetyleensleutel of moersleutel binnen handbereik, nooit gesleept of gerold.
- Slangen: controleer op scheuren, brandwonden en losse aansluitingen, en bewaar aan de brandstofzijde alleen slangen die geschikt zijn voor acetyleen.
- Regelaars: stelschroeven teruggedraaid, meters geven nul aan, geen olie of vet op de zuurstoffittingen.
- Flashback-afleiders: gemonteerd op de uitgangen van de regelaar of toortsinlaten, en nooit verwijderd om een verbindingsbereik te bereiken.
- Toorts en tip: schone openingen, juiste tipgrootte, onbeschadigde zitting, nauwsluitende tipmoer en volledig sluitende kleppen.
Een versleten tip is gemakkelijk over het hoofd te zien. Een klokvormige of te grote opening verspilt zuurstof, verwijdt de snede en zorgt ervoor dat de snede afdwaalt, hoe stabiel uw hand ook is.
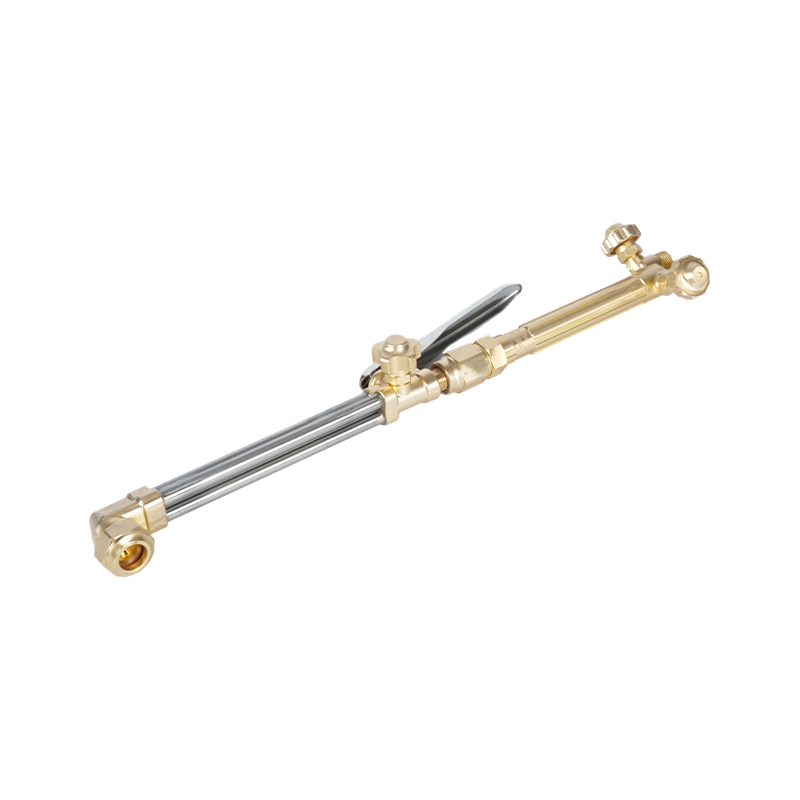
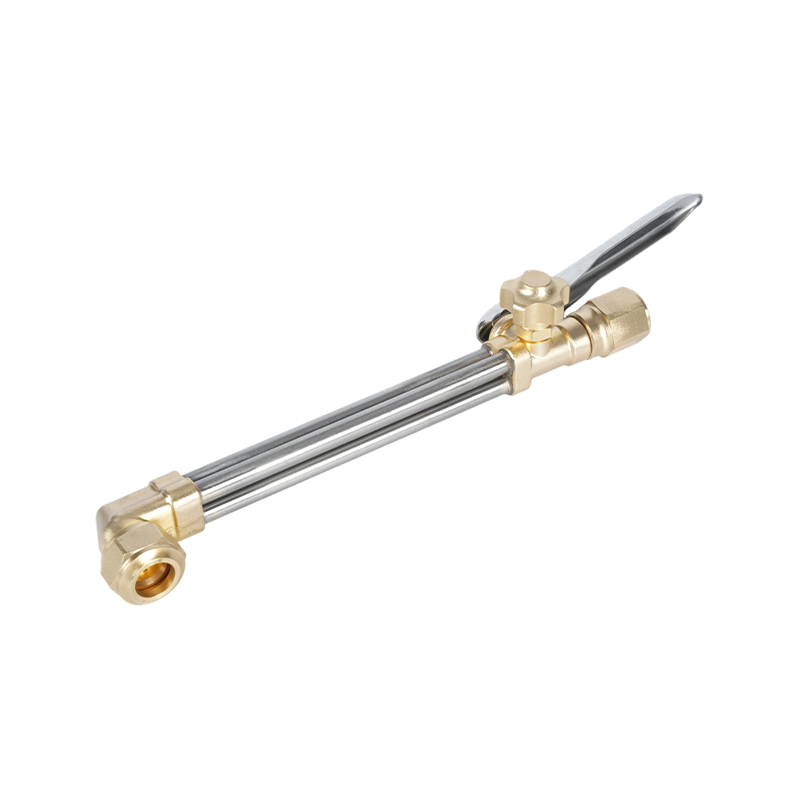
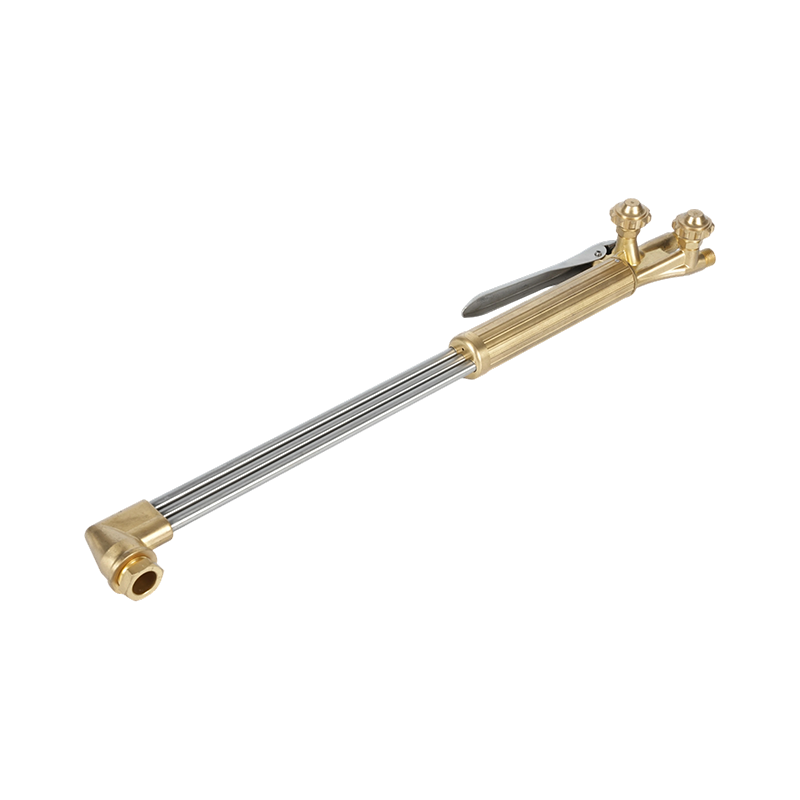 B400 Zware draagbare zuurstof-acetyleen-snijbrander Wanneer een versleten punt of drukinstelling de snijkwaliteit beïnvloedt, biedt deze robuuste toorts een stabiele gasstroom, duurzaamheid van gesmeed messing en een snijcapaciteit van 300 mm. Bekijk Product →
Stel de regelaardruk in voor uw tip
Stel de druk in met de stelschroeven van de regelaar, terwijl de toortskleppen gesloten zijn, en bevestig deze op de meters. Acetyleen blijft laag, meestal 3 tot 6 psi voor handmatig snijden, en mag nooit hoger zijn dan 15 psi. Zuurstof ligt gewoonlijk tussen 20 en 40 psi, afhankelijk van de tipgrootte en plaatdikte.
| Tipgrootte | Plaatdikte | Acetyleen druk | Zuurstof druk |
|---|---|---|---|
| 0 | 1/8 tot 1/4 inch (3 tot 6 mm) | 3 psi | 20 psi |
| 1 | 1/4 tot 1/2 inch (6 tot 12 mm) | 4 psi | 25 psi |
| 2 | 1/2 tot 3/4 inch (12 tot 20 mm) | 5 psi | 30 psi |
| 3 | 3/4 tot 1-1/2 inch (20 tot 40 mm) | 5 psi | 35 psi |
| 4 | 1-1/2 tot 3 inch (40 tot 75 mm) | 6 psi | 40 psi |
Beschouw het diagram als uitgangspunt. Als er zware rommel verschijnt, is druk niet automatisch de boosdoener; tipconditie en rijsnelheid zijn net zo waarschijnlijk.
Zuiver, steek aan en stem de vlam af
Spoel elke slang afzonderlijk door voordat u hem aansteekt. Open één toortsklep gedurende twee of drie seconden, sluit deze en herhaal dit aan de andere kant. Hierdoor wordt lucht uit de leidingen geduwd, zodat de eerste vlam voorspelbaar is.
Open de klep van de acetyleentoorts ongeveer een achtste tot een kwart slag en steek het gas aan met een spits. Verhoog de acetyleen totdat het roet en de springende vlam verdwijnen. Laat de klep van de acetyleencilinder niet meer dan anderhalve slag openstaan, zodat deze snel kan worden afgesloten, en open de klep van de zuurstofcilinder volledig, zodat de klep in de achterste stand zit.
Breng vervolgens langzaam de zuurstof binnen totdat de binnenste kegel scherp en gedefinieerd is en de gevederde acetyleenstaart gewoon verdwijnt. Dat is een neutrale vlam en het is de setting voor het snijden van staal.
De drie vlamstanden
- Opkolen: overtollig acetyleen, met een zachte veer voorbij de binnenkegel. Langzaam voorverwarmen en de neiging om koolstof af te zetten.
- Neutraal: scherpe binnenkegel, geen veer. De standaard snijvlam voor zacht staal.
- Oxiderend: een korte binnenkegel met een sissend geluid. Het voegt snel warmte toe, maar veroorzaakt bij onzorgvuldig gebruik kalkaanslag en ruwe randen.
Snijden: voorverwarmen, doorprikken en verplaatsen
Houd de punt loodrecht op de plaat, ongeveer 1/8 tot 1/4 inch boven het oppervlak, en verwarm de rand voor totdat deze helder oranjerood gloeit. Druk de zuurstofhendel volledig in en ga met vaste hand in de snede. Vanaf dat moment doet de zuurstofstraal het werk.
Voor een snede die in de plaat begint, buigt u de punt, verwarmt u een klein plekje voor en opent u vervolgens langzaam de zuurstof totdat de plek doorbrandt voordat u de toorts recht maakt en verdergaat.
De rijsnelheid wordt beoordeeld aan de hand van geluid en vonken. Een gestaag gesis, vonken die in een rechte lijn vertrekken en een zuivere kerf onder de punt betekenen dat de snelheid goed is. Te snel zorgt voor een onvolledige snij- en sleeplijn onderaan. Als u te langzaam gaat, raakt de plaat oververhit, rondt de bovenrand af en ontstaat er zwaar schuim.
Handtoortsen kunnen comfortabel ongeveer 1/4 tot 2 inch (6 tot 50 mm) staal verwerken. Een zwaardere plaat heeft een grotere punt en een langere voorverwarmtijd nodig, en met de hand snijden boven ongeveer 10 cm wordt eerder een test van geduld dan van techniek.
Snijfouten lezen
De meeste defecten bij het handmatig snijden hebben meer dan één mogelijke oorzaak, maar het patroon in de snede vernauwt deze snel.
| Wat je ziet | Gebruikelijke oorzaak | Wat aan te passen |
|---|---|---|
| Snijstops vlak bij de bodem | Reis te snel of de zuurstofdruk is te laag | Vertraag, controleer de tipgrootte en de zuurstofinstelling |
| Zwaar topslak, afgeronde bovenrand | Reis te langzaam, te grote tip, te veel voorverwarmen | Verhoog de rijsnelheid, plaats een kleinere tip |
| Er zat strak schuim onder de plaat | Reis te snel, lage zuurstofstroom, tip te klein | Verhoog het zuurstofgehalte, verlaag de reissnelheid, vergroot één tipgrootte |
| Ragged, brede kerf | Versleten of vuile punt, verkeerde afstand, beschadigde zitting | Reinig of vervang de tip en reset de impasse |
| Terugslag of knallen | Oververhitte punt, punt raakt het werkstuk, losse puntmoer | Laat de punt afkoelen, draai de moer vast en controleer de druk opnieuw |
Afsluiten in de juiste volgorde
Sluit eerst de brandstofklep op de toorts, vervolgens de zuurstofklep op de toorts en vervolgens de cilinderkleppen. Open de toortskleppen een voor een om de resterende druk uit elke slang te laten ontsnappen totdat beide meters nul aangeven, en sluit vervolgens de toortskleppen weer.
Draai beide stelschroeven van de regelaar los totdat ze vrij kunnen draaien en controleer of er geen druk terug kruipt op de meters. Rol de slangen op zonder ze te knikken, berg de toorts op met gesloten kleppen en laat de uitrusting nooit 's nachts onder druk staan.
Veiligheidsregels die niet optioneel zijn
Acetyleensnijden kent een korte lijst met harde regels, en deze bestaan omdat de foutmodus een flashback is in plaats van een verwende snede:
- Monteer flashback-afleiders op zowel de zuurstof- als de brandstofleidingen en behandel ze als serviceonderdelen, niet als levenslange fittingen.
- Overschrijd nooit 15 psi acetyleen en zuig niet meer dan ongeveer een zevende van de inhoud van een cilinder per uur op terwijl de cilinder rechtop staat.
- Houd olie, vet en hydraulische vloeistof uit de buurt van zuurstoffittingen en -slangen.
- Snijd alleen met ventilatie of plaatselijke afzuiging, omdat verbrand metaal en coatings ernstige dampen vrijgeven.
- Gebruik een spits in plaats van een lucifer en draag een getinte veiligheidsbril of een gelaatsscherm.
- Snij nooit in een vat, tank of pijp waarin brandstof of een onbekende substantie zit, zonder gedocumenteerde reiniging.
Installatiesnelkoppelingen zijn het minst vergevingsgezinde deel van dit werk. Voor een volledigere checklist kunt u onze gids aan een bemanning overhandigen veiligheidsmaatregelen voor snijbranders is de moeite waard om af te drukken en bij de bank te plaatsen.
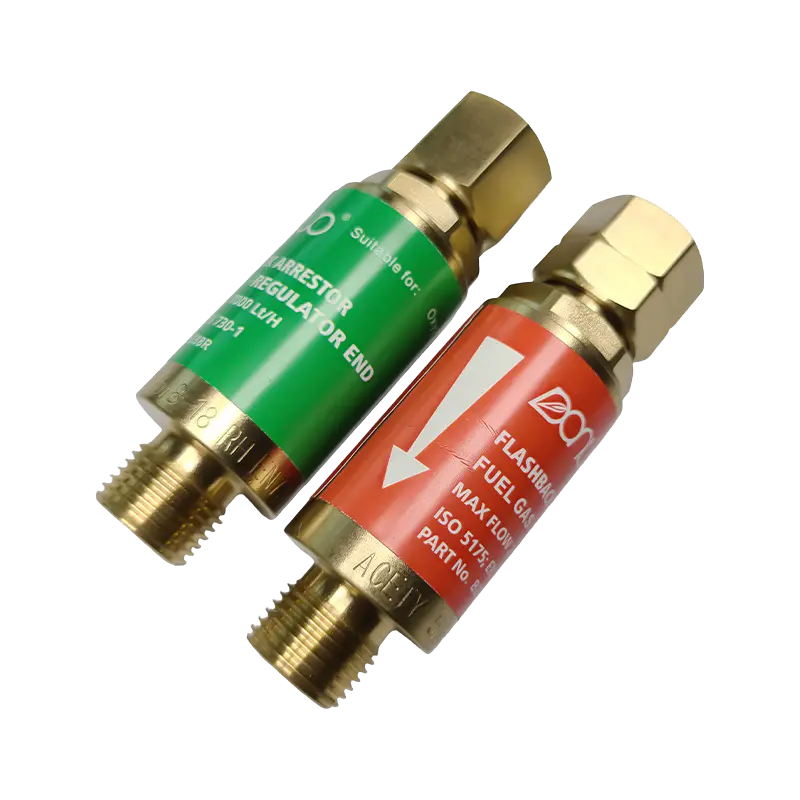 B288-serie Oxy-acetyleen-flashback-afleider Wanneer setup-snelkoppelingen riskant zijn, voorkomt deze afleider flashbacks en omgekeerde gasstroom, met meerdere aansluitmodellen. Bekijk Product →
Tips, mondstukken en reserveonderdelen die de snede veranderen
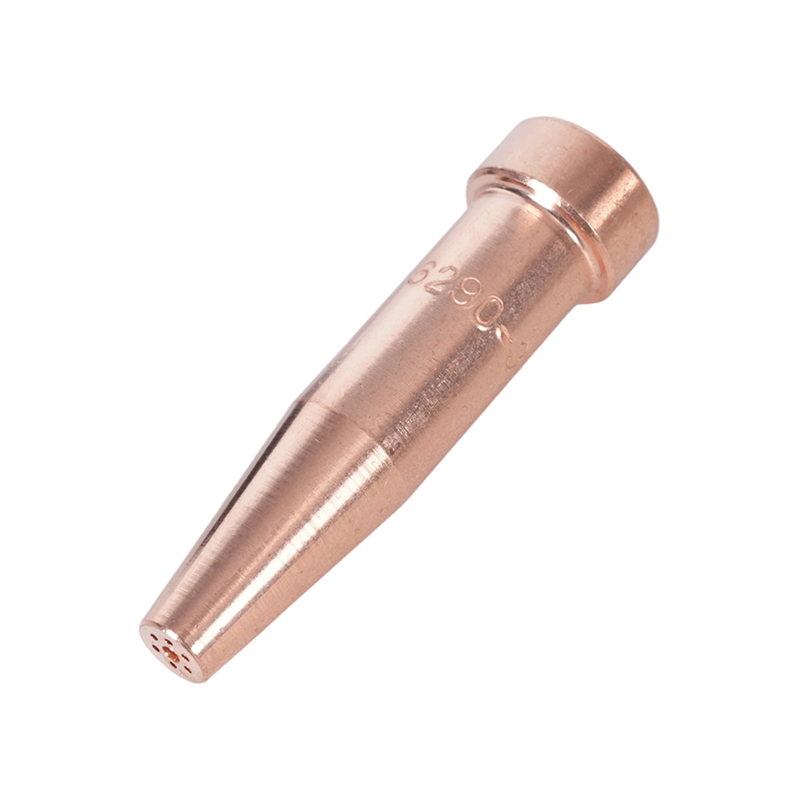
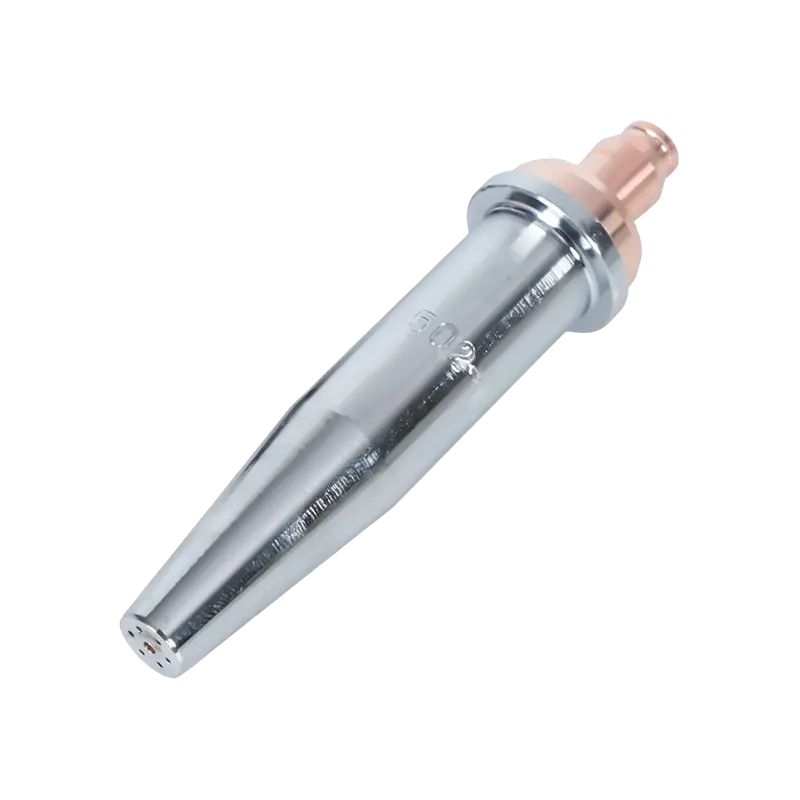
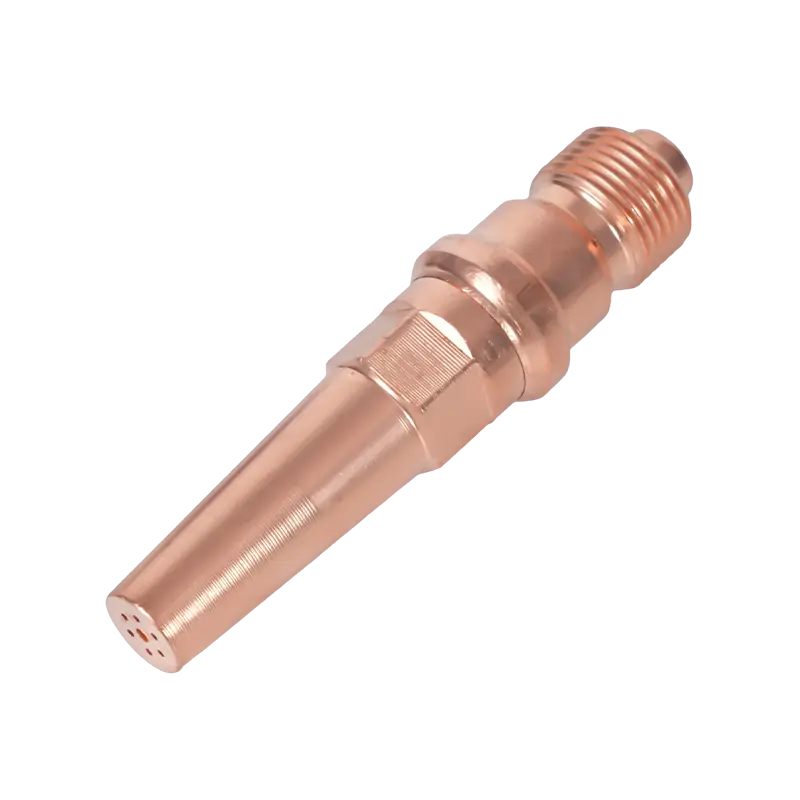
Tipselectie is de kleinste beslissing met het grootste effect op de snijkwaliteit. De opening moet eerst overeenkomen met de plaatdikte, en de tipfamilie moet als tweede overeenkomen met het brandstofgas, omdat acetyleentips anders zijn gebouwd dan propaantips en niet netjes kunnen worden uitgewisseld.
Snijpunten van acetyleen hebben een recht geboorde opening in een behuizing uit één stuk en slijten op een voorspelbare manier. Zodra de boring groter wordt of het gezicht erodeert, stijgt het zuurstofverbruik en wordt de kerf breder, zelfs met dezelfde drukinstellingen die vorige maand werkten. Schoonmaken met de juiste tipreiniger en een reserveset op de plank bewaren is goedkoper dan vechten tegen de snee.
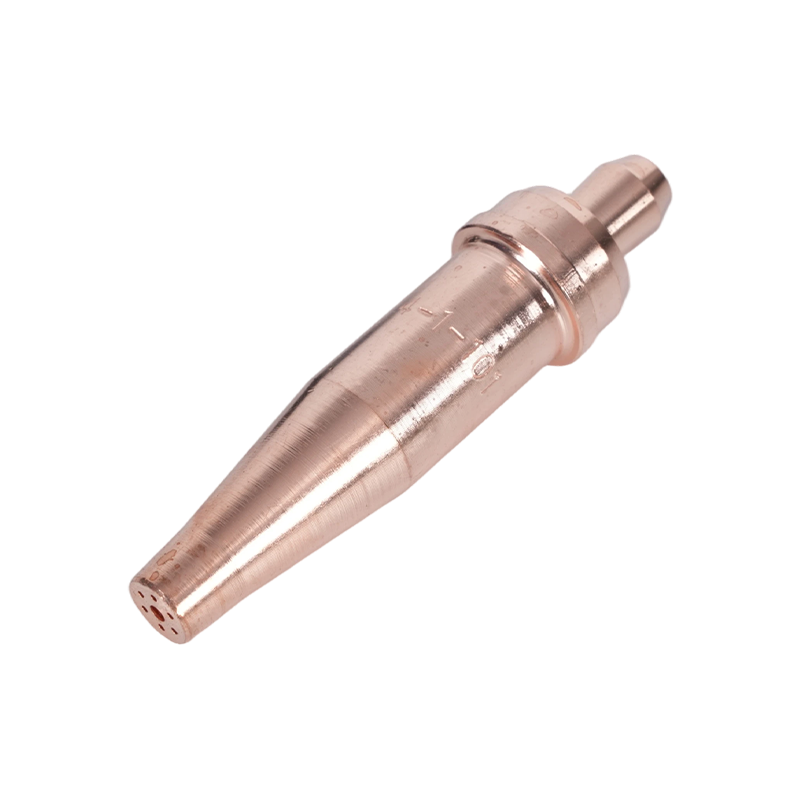 1-101 Serie Acetyleentoortstips Wanneer versleten tips de kerfs vergroten en het zuurstofverbruik verhogen, bieden deze acetyleentips een lengte van 76 mm, een bereik van 5–200 mm en een brede toortscompatibiliteit. Bekijk Product →
De volgorde verandert nooit echt: inspecteren, de druk voor de tip instellen volgens de tabel, zuiveren, het acetyleen aansteken, de vlam op neutraal zetten, voorverwarmen tot oranje, snijden met een constante beweging en vervolgens op volgorde uitschakelen. Een goed onderhouden outfit met schone tips doet het meeste werk voordat je hand iets doet.
Als u hulp nodig heeft bij het afstemmen van een toortslichaam, handvat of punt op het gas waarmee u snijdt, of als u hoeveelheden en doorlooptijden wilt voor een winkel- of resellerprogramma, ons team kan u door de opties leiden .