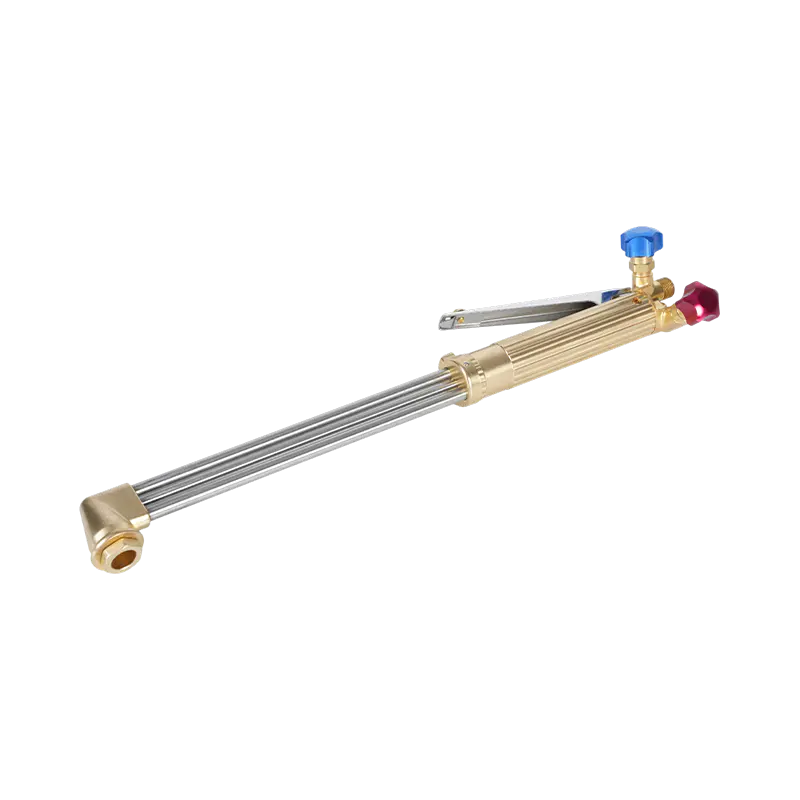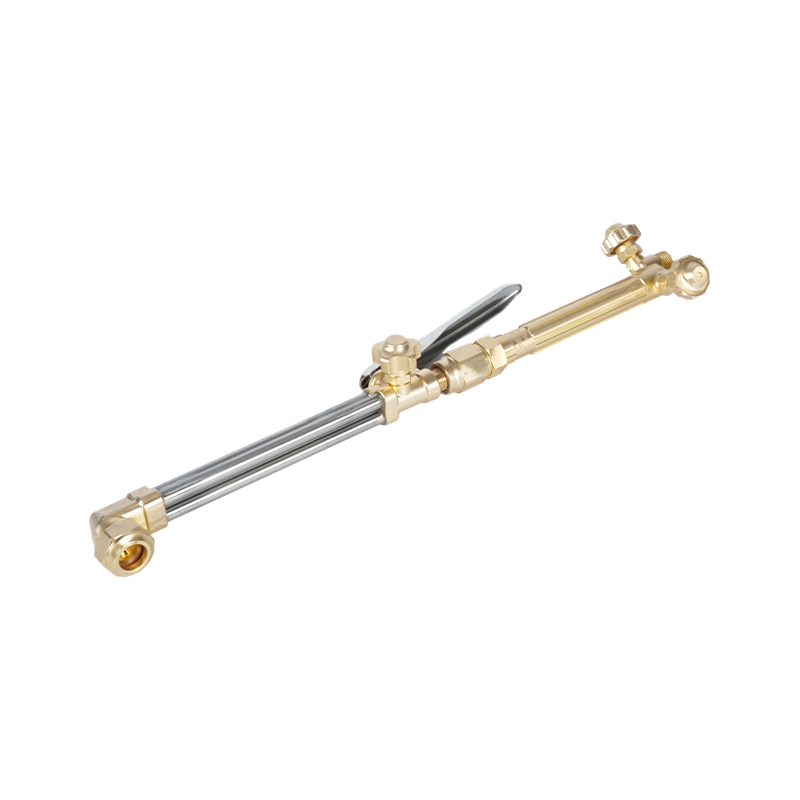
Een fabrikant die zich voorbereidt op het snijden van staalplaten van 25 mm heeft een praktische vraag: hoe heet is een acetyleentoorts? Het bruikbare antwoord is ongeveer 3.150 tot 3.330 °C (5.700 tot 6.030 °F) wanneer acetyleen met zuurstof brandt in een correct afgestelde toorts. Dat is de maximale vlamtemperatuur, niet de temperatuur van het metaal of de gemiddelde temperatuur van de hele vlam. Het heetste gebied is een kleine zone net vóór de heldere binnenste kegel.
Acetyleen dat in de lucht wordt verbrand, is veel koeler, ongeveer 2.400 tot 2.500 °C. Dat is nog steeds heet genoeg voor soldeer- en kleine verwarmingsklussen, maar het is niet de vlam die wordt gebruikt voor serieus staalsnijden. Zodra zuurstof wordt toegevoegd, stijgt de vlamtemperatuur sterk en kan de toorts metaal snel snijden, lassen, hardsolderen of verwarmen. Het getal verandert met de gasverhouding, de tipgrootte, de zuurstofzuiverheid en de werkdruk, dus behandel elk afzonderlijk cijfer als een werkbereik in plaats van als een laboratoriumconstante.
Het korte antwoord: hoe heet is een acetyleentoorts?
In een neutrale oxy-acetyleenvlam wordt gewoonlijk de maximale temperatuur aangegeven op 3.150°C. Andere betrouwbare referenties plaatsen de piek dichter bij 3.300°C. Het verschil zit in de meetmethode, de zuurstofzuiverheid, het ontwerp van de tip en het exacte punt waar de temperatuur wordt gemeten. Voor winkelplanning is een bereik van 3.150 tot 3.330°C praktisch en eerlijk.
De vlam heeft twee hoofdzones. De binnenkegel is waar acetyleen en zuurstof beginnen te reageren. In het buitenste omhulsel verbranden de resterende gassen met de omringende lucht. De hoogste temperatuur zit niet bij de puntmond en niet in de lange buitenveer. Het bevindt zich net voorbij de binnenste kegel, waar de primaire verbranding het meest volledig is. Daarom stelt een lasser de vlam met het oog af: de lengte en vorm van de binnenkegel vertellen meer over de warmteconcentratie dan alleen een meterstand.
Waarom een oxy-acetyleenvlam zulke hoge temperaturen bereikt
Acetyleen is C2H2, een compacte koolwaterstof met een hoge verbrandingswarmte. Wanneer het reageert met zuivere zuurstof, komt bij de primaire reactie een grote hoeveelheid energie vrij in een zeer klein volume. Ook heeft de vlam een hoge vlamsnelheid, waardoor de reactie stabiel blijft aan de punt en er een geconcentreerde warmtebron ontstaat.
Propaan, aardgas en MAPP-gas kunnen allemaal staal snijden in combinatie met zuurstof, maar hun vlamtemperaturen zijn lager. Een lagere temperatuur is niet automatisch een nadeel. Propaan is vaak goedkoper en veiliger op te slaan en produceert een breder warmtepatroon dat nuttig kan zijn voor verwarming. Voor snel voorverwarmen, smalle kerf en lassen of hardsolderen bij hoge temperaturen blijft acetyleen het referentiebrandstofgas.
Vlamtemperatuurvergelijking voor gewone brandstofgassen
| Stookgas met zuurstof | Typische piekvlamtemperatuur | Praktische opmerking |
|---|---|---|
| Acetyleen | 3.150–3.330°C (5.700–6.030°F) | Hoogste temperatuur; snel voorverwarmen en geconcentreerde vlam |
| Propaan | 2.800–2.900°C (5.070–5.250°F) | Lagere temperatuur; goed voor verwarming en langzamer snijden |
| MAPP | 2.900–3.000 °C (5.250–5.430 °F) | Midden bereik; vaak gebruikt waar de opslag van acetyleen beperkt is |
| Aardgas | 2.700–2.800°C (4.890–5.070°F) | Laagste van deze groep; handig waar leidinggas beschikbaar is |
| Acetyleen in air | 2.400–2.500°C (4.350–4.530°F) | Niet gebruikt voor zwaar zagen; kleine verwarming en solderen |
Voor het snijden hoeft de vlam het staal niet te smelten. Het moet een klein plekje op de aanmaaktemperatuur brengen, ongeveer 870°C voor zacht staal, waarna de zuurstofstroom het ijzer verbrandt. Een hetere acetyleenvlam bereikt dat punt sneller en brengt minder totale warmte in de plaat, waardoor vervorming wordt tegengegaan.
 1502 Serie Acetyleen Snijbrander Tip voor het snijden van metaal Acetyleen cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Bekijk Product →
Wat verandert de werkelijke temperatuur aan de punt
Verschillende variabelen bepalen of de vlam zich gedraagt als een gereedschap van 3.150 °C of als een teleurstellend instrument van 2.800 °C. Het zijn dezelfde variabelen die de snijkwaliteit, het gasverbruik en de veiligheid bepalen.
- Zuurstofzuiverheid: 99,5% zuurstof geeft een scherpere, hetere vlam dan zuurstof met een lagere zuiverheid of vervuilde toevoer.
- Gasverhouding: Een neutrale vlam heeft een heldere, afgeronde binnenkegel. Een oxiderende vlam is korter en luider; een carbonerende vlam heeft een luchtige overmaat aan acetyleen. Voor het meeste snijden wordt alleen de neutrale of licht oxiderende vlam gebruikt.
- Grootte en staat van de tip: Een versleten, vergrote of geblokkeerde opening verandert de gassnelheid en de vlamvorm. Een tip die geschikt is voor de plaatdikte houdt de warmte geconcentreerd.
- Regeldruk en stroming: Te weinig stroming produceert een zachte vlam. Te veel stroming kan de vlam of het afgas doen oplichten zonder nuttige warmte toe te voegen.
- Tipreiniging en spatten: Vuil, slakken en olie verstoren het gasmengsel. Schone tips snijden sneller en veiliger.
- Techniek: Reissnelheid, impasse en voorverwarmingstijd bepalen hoeveel van de hitte van de vlam het metaal bereikt.
Een toorts die correct is afgestemd op de taak zorgt voor een stabiele binnenkegel en een gestage snijzuurstofstroom. Als de vlam van vorm verandert wanneer de snijhendel wordt ingedrukt, is de punt- of drukinstelling verkeerd en zal de effectieve hitte bij de snede afnemen.
Hoe heet is heet genoeg voor snijden, lassen en verwarmen?
Snijden
Bij autogeensnijden verwarmt de vlam het staal voor tot de ontbrandingstemperatuur, gewoonlijk rond de 870 °C (1600 °F) voor zacht staal. Op dat moment reageert de zuurstofstraal met ijzer en blaast gesmolten oxide uit de snede. De vlamtemperatuur van 3.000°C of meer geeft een grote marge, dus de snijsnelheid hangt meer af van de voorverwarmingsefficiëntie en de zuurstofstroom dan van de ruwe vlamtemperatuur.
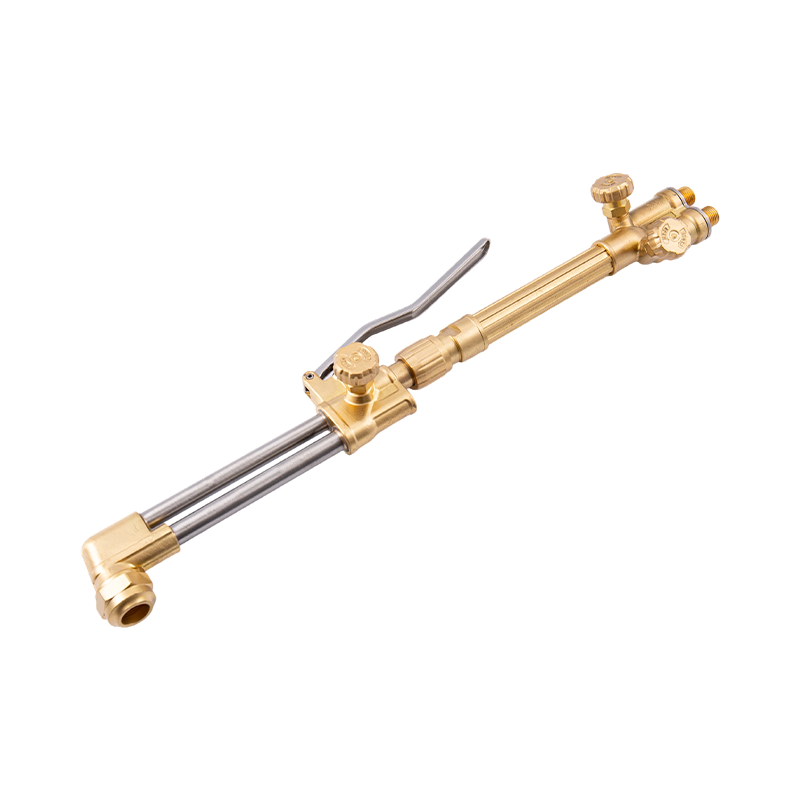
 E250 Heavy-duty draagbare acetyleentoorts voor professioneel snijden Robuuste handtoorts voor het snijden van acetyleen of propaan, met roestvrijstalen handgreep, naaldventielen en een capaciteit tot 250 mm. Bekijk Product →
Lassen en solderen
Staal smelt bij ongeveer 1.370 tot 1.530 °C, afhankelijk van de legering. Een zuurstof-acetyleenvlam overtreft dat gemakkelijk en daarom kan hij staal lassen, koperlegeringen solderen en zilversoldeerverbindingen. Het risico is oververhitting. Een vlam die te heet is voor het vulmiddel en het basismetaal kan legeringselementen verbranden, porositeit veroorzaken of dunne onderdelen kromtrekken.
Verwarming
Verwarming jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Veiligheids- en uitrustingskeuzes die de temperatuur beïnvloeden
Temperatuur is ook een probleem met energieopslag. Een fakkelvlam boven de 3.000 °C kan nabijgelegen materialen doen ontbranden, slangen beschadigen en een klein averechts effect in een flashback veranderen. Vlamterugslagbeveiligingen, terugslagkleppen en correcte instellingen van de regelaar verlagen de vlamtemperatuur niet, maar voorkomen wel dat de vlam terugstroomt in de slang of cilinder.
Gebruik vlamterugslagbeveiligingen op zowel de zuurstof- als de brandstofgasleidingen. Houd slangen uit de buurt van heet metaal en slakken. Controleer op lekken met een sopje, nooit met een vlam. Spoel de leidingen door volgens de procedure van de fabrikant van de toorts. Als de vlam knalt, piept of van kleur verandert terwijl u werkt, schakel dan de fakkel uit en zoek de oorzaak voordat u verdergaat. Deze gewoonten zijn belangrijker dan welke temperatuurwaarde dan ook.
 C588-serie Acetyleentoorts-flashback-afleider Messing flashback-afleider voor acetyleenlassen en snijden, ter ondersteuning van veilige gastoevoer en tegenstroombeveiliging bij fabricage-, constructie- en onderhoudswerkzaamheden. Bekijk Product →
Raadpleeg deze handleiding voor een uitgebreidere checklist veiligheidsmaatregelen bij het gebruik van een snijbrander .
Praktische aankoopoverwegingen voor acetyleentoortsen
Koop bij het vergelijken van acetyleentoortsen en tips niet alleen op de aangegeven piektemperatuur. Kijk naar de benzineservice, de belasting en de manier waarop de tip wordt bewerkt. Een robuust handvat met een koperen behuizing is bestand tegen herhaalde verhitting en is beter bestand tegen draadslijtage dan een licht handvat. Een snijpunt met een schone opening van de juiste maat zorgt voor een stabiele vlam en een smalle snede.
Pas de punt aan de plaatdikte en het stookgas aan. Acetyleentips zijn niet uitwisselbaar met propaantips omdat de opening en stromingseigenschappen verschillen. Regionale normen zijn ook van belang: Amerikaanse, Australische, Britse en Japanse toortsverbindingen gebruiken verschillende schroefdraden en zithoeken. Als u een toorts op een bestaand spruitstuk vervangt, bevestig dan de aansluitstijl voordat u bestelt.
Voor fabrikanten en grote fabrikanten is consistentie een kwestie van de toeleveringsketen. Een leverancier die zijn eigen handvatten en machinetips in eigen huis smeedt, kan de openingstoleranties en de legeringskwaliteit van batch tot batch aanhouden. Als de toorts op een bestaande tekening of gaspaneel moet passen, stuur dan vóór productie de tekening, het gastype en de werkdruk naar de leverancier. Dat kan neem contact op met de fabrikant om compatibiliteit en doorlooptijd te bevestigen.
Samenvattend: een acetyleentoorts met zuurstof bereikt op het heetste punt een temperatuur van ongeveer 3.150 tot 3.330 °C, en die warmte concentreert zich net buiten de binnenkegel. Het exacte aantal in uw winkel is afhankelijk van de zuurstofzuiverheid, de gasverhouding, de toestand van de tip en de drukinstellingen. Stel een neutrale vlam in, gebruik de juiste tip en behandel veiligheidsvoorzieningen als onderdeel van het temperatuurcontrolesysteem. Doe dat, en de vlam zal voorspelbaar snijden, lassen of verwarmen in plaats van alleen maar heet te worden.