Een goed afgestelde oxy-acetyleentoorts produceert een neutrale vlam van ongeveer 3.300 °C (6.000 °F) aan het uiteinde van de binnenkegel, en normale werkwaarden blijven binnen het bereik van 3.100–3.300 °C (5.600–6.000 °F). Dat maakt het de heetste praktische gasvlam in de metaalbewerking, duidelijk vóór de vlammen van zuurstof-propaan of zuurstof-MAPP.
Deze hitte is de reden dat zuurstof-acetyleenapparatuur na meer dan een eeuw industrieel gebruik nog steeds de standaard is voor gaslassen, snijden, hardsolderen en lokale verwarming. In de onderstaande paragrafen wordt uitgelegd waar de temperatuur vandaan komt, hoe deze over de vlam wordt verdeeld en wat het betekent als u een toorts selecteert, instelt of bedient.
Wat we precies meten als we het hebben over de vlamtemperatuur
Een "acetyleentoorts" in winkeltaal is een oxy-acetyleentoorts: acetyleenbrandstof vermengd met zuurstof in plaats van atmosferische lucht. De vlam is niet één uniform blok warmte. Het heeft drie zones met zeer verschillende temperaturen, en het is voor elke klus belangrijk om te weten welke zone wordt gemeten.
| Vlamzone | Geschatte temperatuur | Rol in de baan |
|---|---|---|
| Binnenkegel (primaire vlam) | 3.100–3.300°C (5.600–6.000°F) | Heetste zone; gebruikt voor lassen en voor voorverwarmen van snijden |
| Middelste envelop (secundaire vlam) | 1.800–2.800°C (3.300–5.100°F) | Zachter verwarmingsgebied voor solderen en voorverwarmen |
| Buitenrand van de vlam | 500–1.200°C (900–2.200°F) | Afscherming; verspreidt de warmte over een groter gebied |
Voor de meeste snij- en laswerkzaamheden is het getal dat er toe doet de temperatuur van de binnenconus, want dat is het punt waarop u op het metaal richt. Het koelere buitenomhulsel is nog steeds heet genoeg voor het voorverwarmen van werkstukken en solderen. De drie vlaminstellingen veranderen het beeld:
- Neutrale vlam — evenwichtige zuurstof en acetyleen; levert de hoogste schone werkwarmte en is de juiste instelling voor vrijwel alle snij- en laswerkzaamheden.
- Carburerende vlam — overtollig acetyleen; loopt koeler, produceert roet en voegt koolstof toe. Gebruik het alleen voor speciale gevallen zoals vlamverharding.
- Oxiderende vlam — overtollige zuurstof; brandt met een scherper gesis en kan iets heter zijn, maar het oxideert het lasmetaal en is gereserveerd voor een paar bronzen klussen.
Dus als iemand de temperatuur van een acetyleentoorts noemt, bedoelt hij de binnenkegel van de neutrale vlam. Omdat de neutrale vlam het referentiepunt is, wordt deze in de rest van dit artikel gebruikt, tenzij anders vermeld.
Waarom Acetyleen de heetste gasvlam produceert
Acetyleen (C2H2) geeft tijdens de verbranding een grote hoeveelheid warmte per eenheid gas vrij, maar dat alleen is niet de reden waarom het wint. De beslissende eigenschap is de vlamsnelheid. De acetyleen-zuurstofreactie plant zich veel sneller voort dan propaan- of MAPP-reacties, waardoor de vrijkomende energie zich concentreert in een kleine, intense zone in plaats van zich te verspreiden. Propaan levert meer totale energie per kilogram brandstof, maar de vlam is breder en koeler omdat de reactie langzamer is.
| Brandstof gas | Geschatte maximale temperatuur met zuurstof |
|---|---|
| Acetyleen (C2H2) | 3.100–3.300°C (5.600–6.000°F) |
| MAPP-gas | 2.900–3.000°C (5.300–5.400°F) |
| Propaan (C3H8) | ongeveer 2.800°C (5.100°F) |
| Aardgas (methaan) | ongeveer 2.700°C (4.900°F) |
Als je acetyleen met gewone lucht gebruikt, daalt de temperatuur tot grofweg 2.400 °C (4.400 °F). Daarom wordt er geen luchttoevoer in de werkplaats gebruikt voor het snijden van staal. De hoge temperatuur, gecombineerd met geconcentreerde warmteafgifte, is ook de reden waarom acetyleen het voorkeursgas blijft voor het smeltlassen van staal in plaats van alleen voor verwarming.
Wat 3.300°C (6.000°F) in de praktijk betekent
De temperatuur van de volledige vlam is niet de temperatuur die staal doet smelten tijdens het snijden. Zuurstofsnijden werkt door koolstofstaal in een zuurstofstroom op de ontbrandingstemperatuur te brengen, ongeveer 870–980 °C (1.600–1.800 °F), afhankelijk van de legering. De fakkelvlam zorgt voor het voorverwarmen; de zuurstofhendel verbrandt vervolgens het hete strijkijzer en blaast het weg. Daarom heeft een dikke plaat een langere voorverwarmtijd nodig, maar verloopt de snede dan met een constante snelheid.
- Snijden — verwarm de rand voor tot felrood en start vervolgens de zuurstofstraal; de temperatuur van de binnenkegel laat voldoende marge over, zelfs in koude werkplaatsen.
- Fusielassen — de binnenkegel smelt het basismetaal snel genoeg zodat de vulstaaf en het basismetaal in één plas samensmelten zonder de omgeving oververhit te raken.
- Solderen en zilversolderen — de regelbare buitenste vlam verwarmt de in elkaar passende delen snel, terwijl het vulmetaal onder het smeltbereik blijft totdat u het nodig hebt.
- Verwarmen, buigen en rechttrekken — het brede vlamomhulsel helpt bij het krimpen en rechttrekken van assen en platen waarbij langzame, gelijkmatige verwarming belangrijker is dan de piektemperatuur.
Kortom, de hoge piektemperatuur geeft je snelheid en controle. Een vlam met een lagere temperatuur, zoals propaan, kan nog steeds staal snijden als de operator geduldig is, maar productiewerkplaatsen kiezen voor oxy-acetyleen omdat de hitte snel arriveert en nauwkeurig kan worden gericht.
Waarom de echte vlam heter of koeler wordt dan de boekwaarde
Fabrikanten citeren ideale vlamtemperaturen gemeten in een laboratorium. Op een echte bank trekken verschillende dingen de werkwaarde weg van dat aantal:
- Gasverhouding — het afwijken van de neutrale stand verandert het vlamkarakter; een carbonerende vlam koelt de zone af en bedekt het werkstuk met roet.
- Tipgrootte — een punt gekozen voor dunne platen produceert een kleine vlam die de warmte van dikke platen verhongert; een fooi die te groot is voor de klus, zorgt voor lawaai en verspilling.
- Staat van de tip — Koolstofophoping, spatten of een beschadigde zitting vervormen de vlamkegel en verminderen de effectieve warmteoverdracht scherp.
- Werkafstand — de binnenkegel moet ongeveer 2-4 mm van het werkstuk zweven; te ver naar achteren en de meeste warmte gaat verloren in de lucht.
- Kwaliteit van de gasvoorziening — vocht, lekken of niet-overeenkomende drukinstellingen zorgen ervoor dat de vlam sputtert en de zone ongelijkmatig afkoelt.
Geen van deze problemen betekent dat de toorts de nominale temperatuur niet kan bereiken. Ze betekenen dat de instelling en staat van de apparatuur bepalen wat u daadwerkelijk bij het werkstuk krijgt.
Een tip en fakkel kiezen die de warmte afgeven
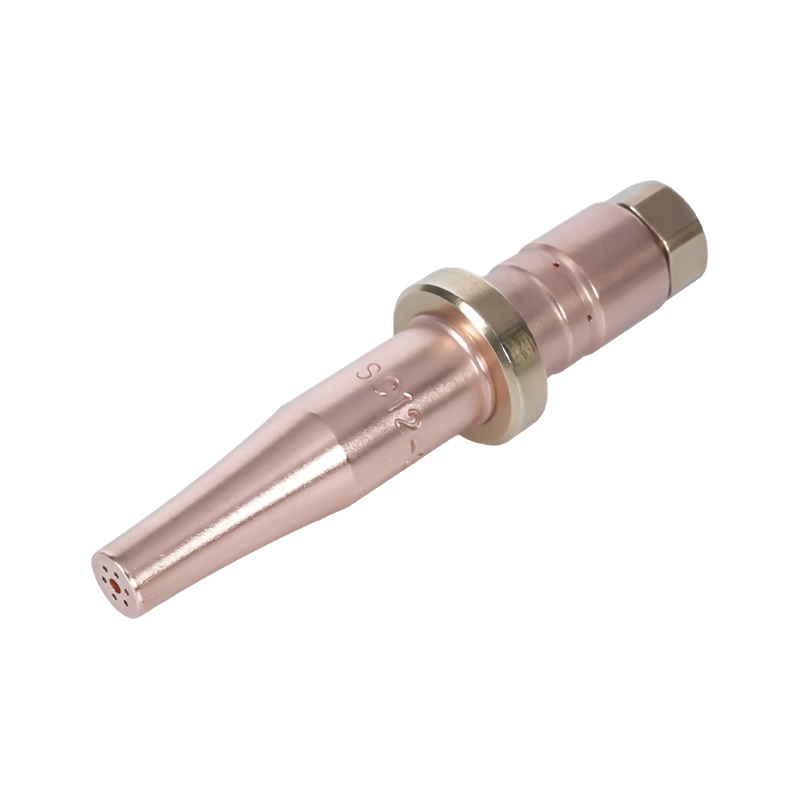
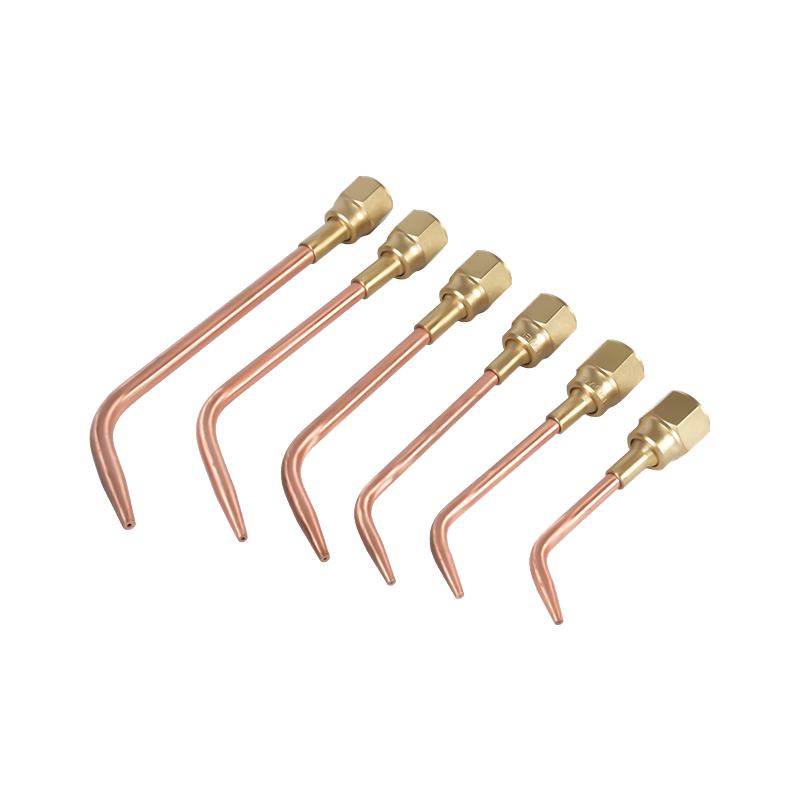
De eenvoudigste manier om het theoretische temperatuurvoordeel van acetyleen grotendeels te verliezen, is door het verkeerde mondstuk te gebruiken. Snijpunten van acetyleen hebben kleinere gasdoorgangen dan propaanpunten en kunnen niet tussen brandstoftypen worden uitgewisseld. Voor elke klus moet je drie dingen afstemmen: de puntserie met de toorts, de puntgrootte met de plaatdikte en de snijopzet met de handgreepklasse (licht, medium of zwaar). In onze eigen productie zien we dat een niet-passende set bijna altijd de reden is dat een winkel meldt dat de fakkel "niet heet genoeg wordt".
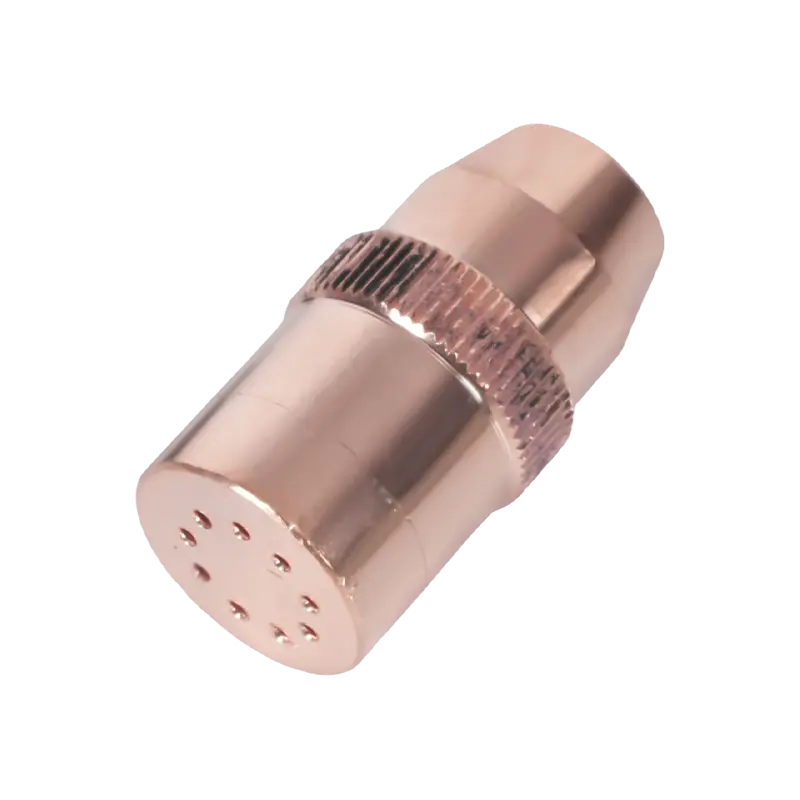
Acetyleentips worden in vele genummerde series geproduceerd, passend bij verschillende fakkelmerken en regionale normen. Als u een station aan het opzetten bent, is het de moeite waard om de selectie- en onderhoudsrichtlijnen voor snijbranderpunten en mondstukken zodat u de eerste keer de juiste zitmaat en gasboring bestelt.
 1-101 Serie Acetyleen Snijbrandertips Deze gestandaardiseerde acetyleentips van 76 mm passen op meerdere toortsmodellen en kunnen staal van 5 tot 200 mm verwerken, waardoor ze een praktische keuze zijn bij het selecteren van de juiste tipgrootte voor uw station. Bekijk Product →
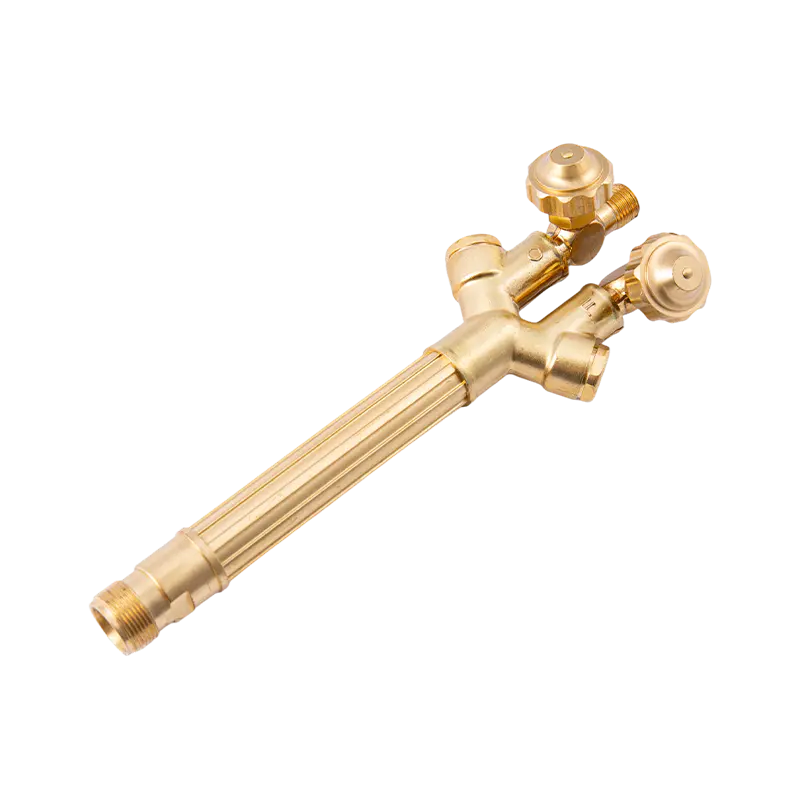
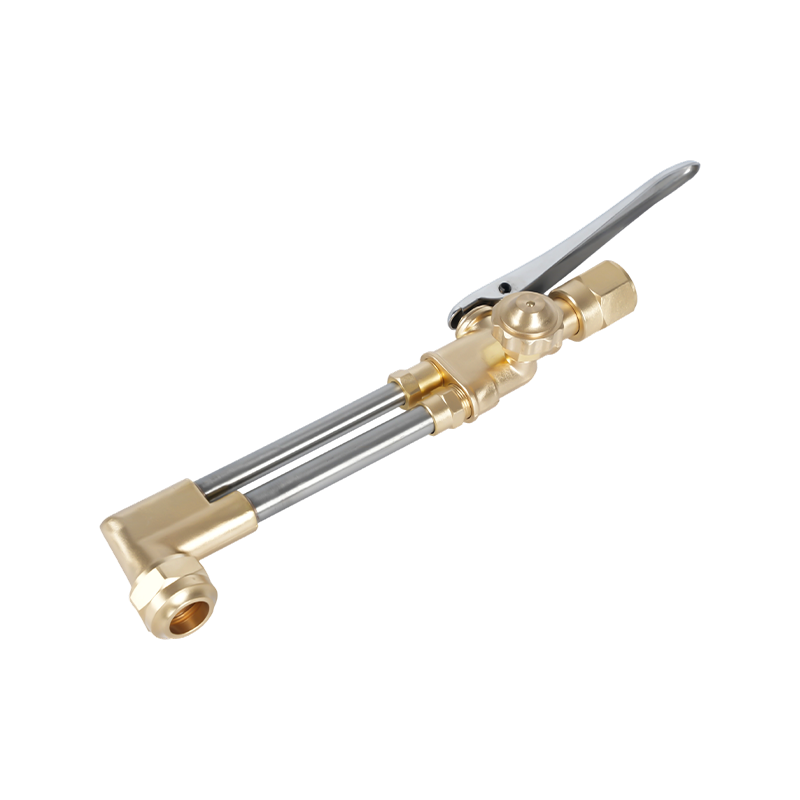
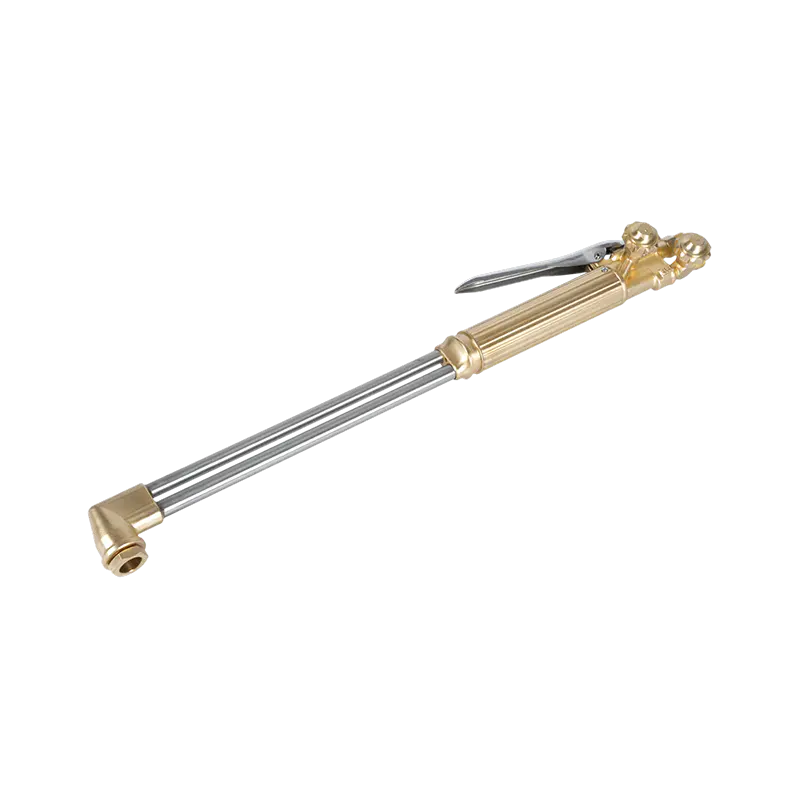
Wat de toorts betreft, is een heavy-duty snijbrander de juiste basis voor het dagelijks snijden van staal: hij houdt het hulpstuk stevig vast, zorgt voor een gelijkmatige gasstroom en kan dikkere platen verwerken met kortere voorverwarmingstijden. Voor gebruikers die met zowel oxy-acetyleen als propaan werken, is een toorts die is ontworpen om tussen de twee gassen te schakelen praktisch, op voorwaarde dat het opzetstuk en de tips samen worden verwisseld.
 A217 Zware Oxy Acetyleen Propaan Snijbranderset Deze set voor zwaar gebruik combineert het A212-hulpstuk met de A211-handgreep en biedt een soepele gasstroomregeling voor snijden, solderen of verwarmen. Hij is geschikt voor gebruikers die een robuuste, veelzijdige zaklamp nodig hebben. Bekijk Product →
Controleer ook de regionale stijl voordat u onderdelen koopt: fakkels en tips in Amerikaanse stijl, Australische stijl, Britse stijl en Japanse stijl zijn niet uitwisselbaar. Koop bij een fabrikant die voldoet aan uw lokale norm, zodat vervangende tips beschikbaar blijven gedurende de levensduur van de toorts.
Veilig werken bij deze temperaturen
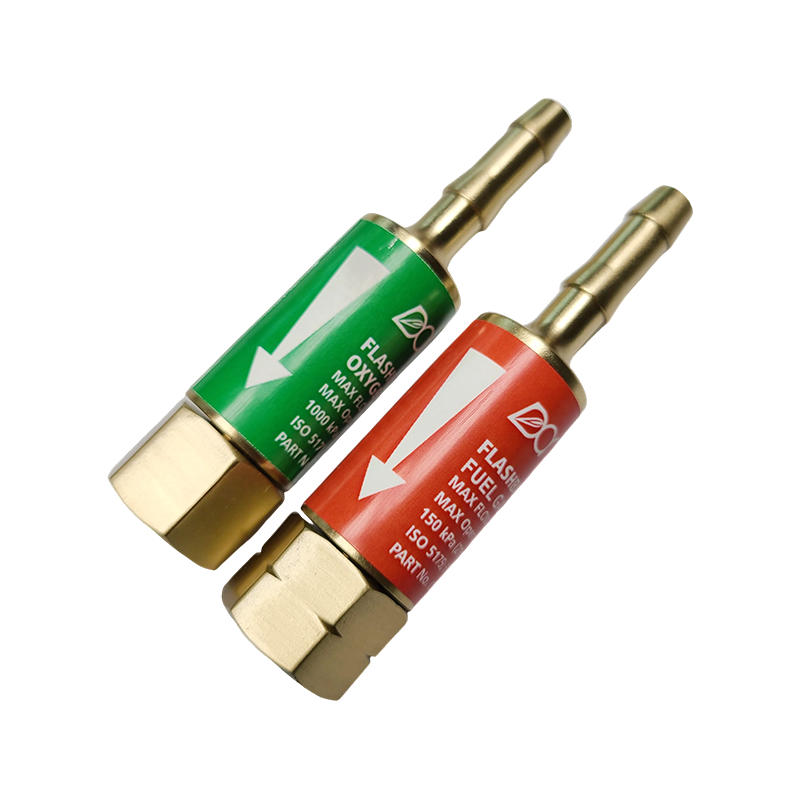
Bij 3.300 °C is het echte risico niet de vlam zelf, maar alles eromheen. Het terugstromen van de vlam in de slang of de mixer veroorzaakt een flashback, waardoor een lijn kan barsten of de toorts binnen milliseconden kan worden beschadigd. De standaardbescherming bestaat uit een vlamterugslagbeveiliging die op de toorts en de regelaar is gemonteerd, plus een terugslagklep waar de regelgeving dit vereist.
 B288-serie Oxy-acetyleen-flashback-afleider Deze afleider is ontworpen om flashbacks en omgekeerde gasstroom te voorkomen en voegt essentiële bescherming toe aan uw toorts en regelaar. Het helpt de gasleidingen veilig te houden tijdens snijwerkzaamheden bij hoge temperaturen. Bekijk Product →
- Acetyleen druk — stel de acetyleenregelaar nooit hoger in dan 15 psi (ongeveer 1,0 bar); acetyleen wordt onstabiel en kan bij hogere drukken ontleden.
- Bediening van cilinders — Houd acetyleencilinders rechtop, zet ze vast en bewaar ze uit de buurt van warmtebronnen.
- Fittingen en slangen — Houd zuurstoffittingen vrij van olie en vet en inspecteer slangen vóór elke zware klus op scheuren.
- Ventilatie en PBM — werk in een geventileerde ruimte en gebruik lashandschoenen en schaduwrijke oogbescherming die geschikt is voor gaswerkzaamheden.
Niets van dit alles is optioneel bij deze temperaturen. Een flashback-afleider kost weinig vergeleken met de lijn die hij beschermt, en dezelfde logica is van toepassing op een goed gereinigde tip: elk onderdeel van het gaspad maakt deel uit van de prestaties van het gereedschap.
Als u een station aan het opzetten bent en één betrouwbaar antwoord wilt: de neutrale zuurstof-acetyleenvlam bereikt ruwweg 3.100–3.300 °C (5.600–6.000 °F) bij de binnenkegel, en de werktemperatuur hangt af van de tipgrootte, de staat van de tip en hoe dicht u de vlam bij het metaal houdt. De brandstof is niet de beperkende factor; de afstemming van toorts, tip, druk en veiligheidsuitrusting is.
Als u toortslichamen, snijhulpstukken of vervangende tips aanschaft, neem contact op met ons team met de plaatdikte, het brandstofgas en de regionale standaard waarmee u werkt, en u kunt componenten krijgen die zijn afgestemd op de vlamtemperatuur die uw werk daadwerkelijk nodig heeft.