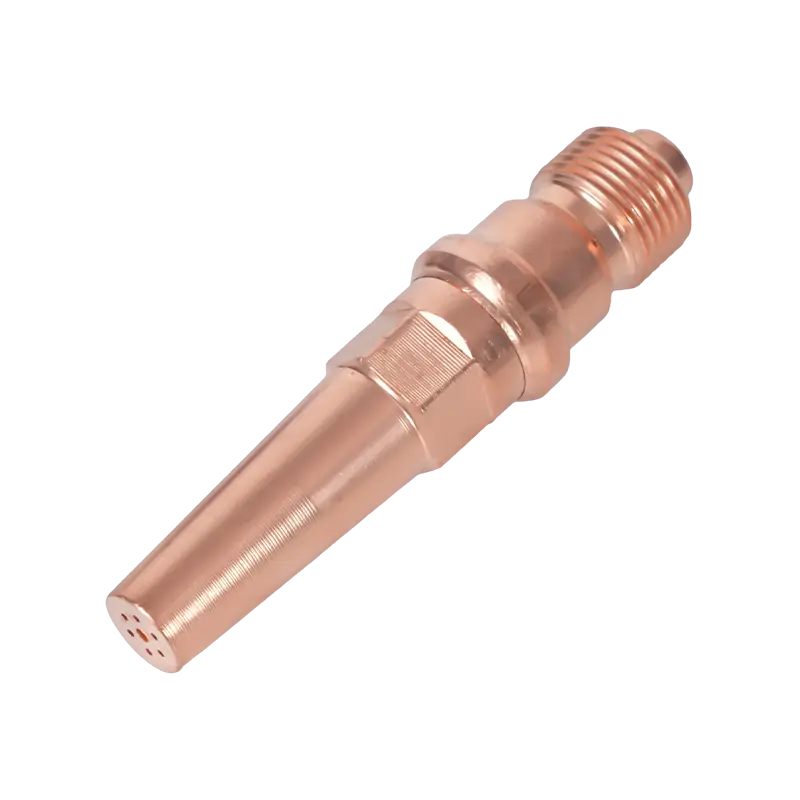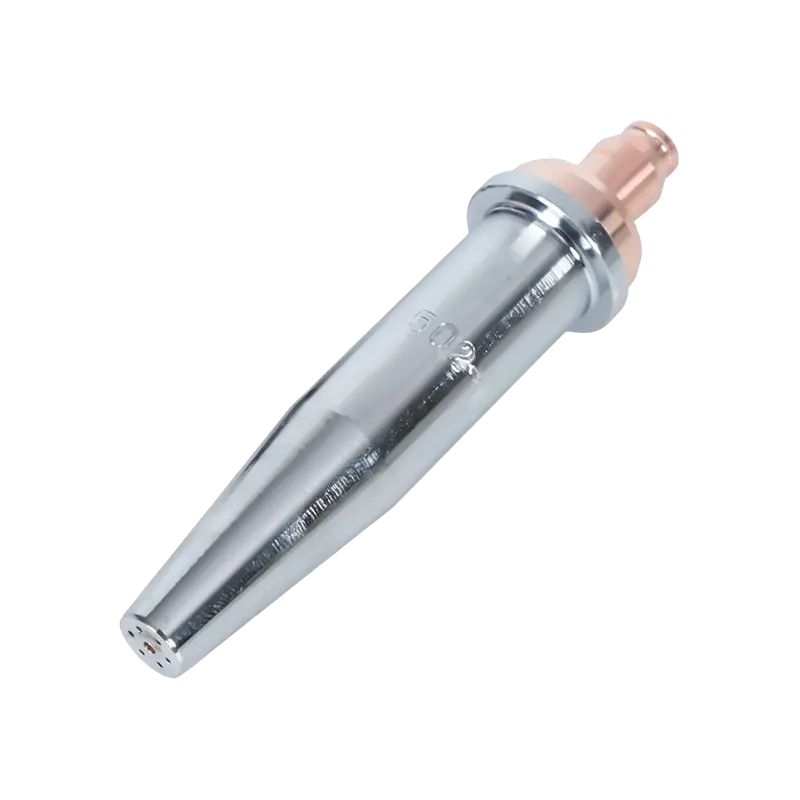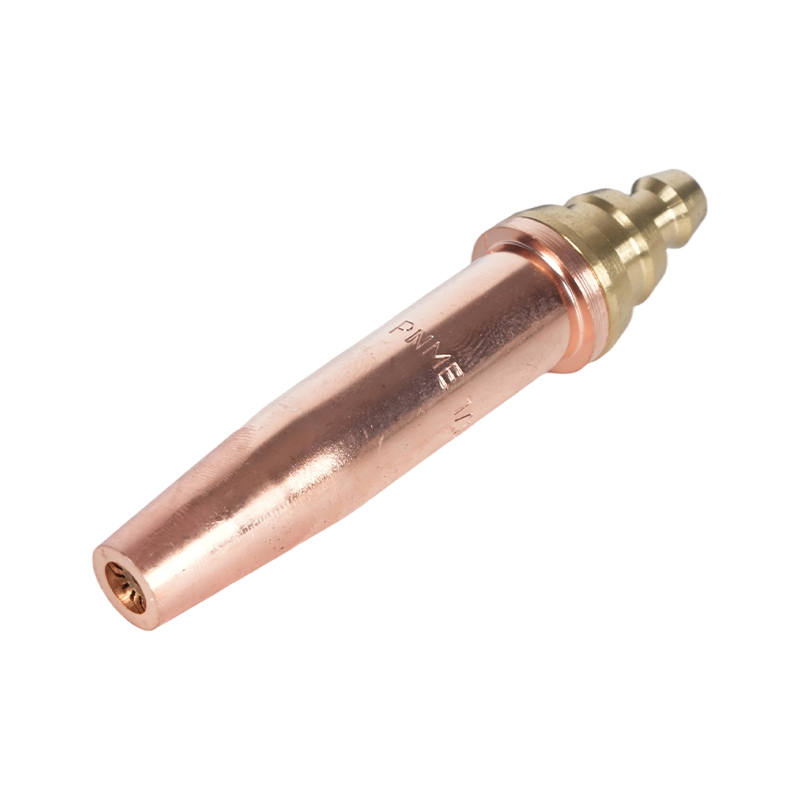
Dit artikel richt zich specifiek op tips voor snijbranders en snijbrander mondstukken gebruikt bij het autogeen snijden van metaal. Het behandelt soorten tips, hoe u het juiste mondstuk voor een klus selecteert, de juiste opstelling en drukbegeleiding, onderhoud en reiniging, het oplossen van veelvoorkomende snijproblemen en veiligheidsoverwegingen. De informatie is praktisch en bedoeld voor lassers, fabrikanten en onderhoudstechnici die bruikbare stappen en referentietabellen nodig hebben voor dagelijkse snijtaken.
Soorten snijbranderpunten en mondstukken
Snijbranderpunten en mondstukken zijn ontworpen voor specifieke taken. Als u het type begrijpt, kunt u de punt afstemmen op de materiaaldikte en de gewenste snijkwaliteit. De belangrijkste categorieën worden hieronder vermeld, met de functionele verschillen en waar elke van toepassing is.
Handmatige (handmatige) snijtips
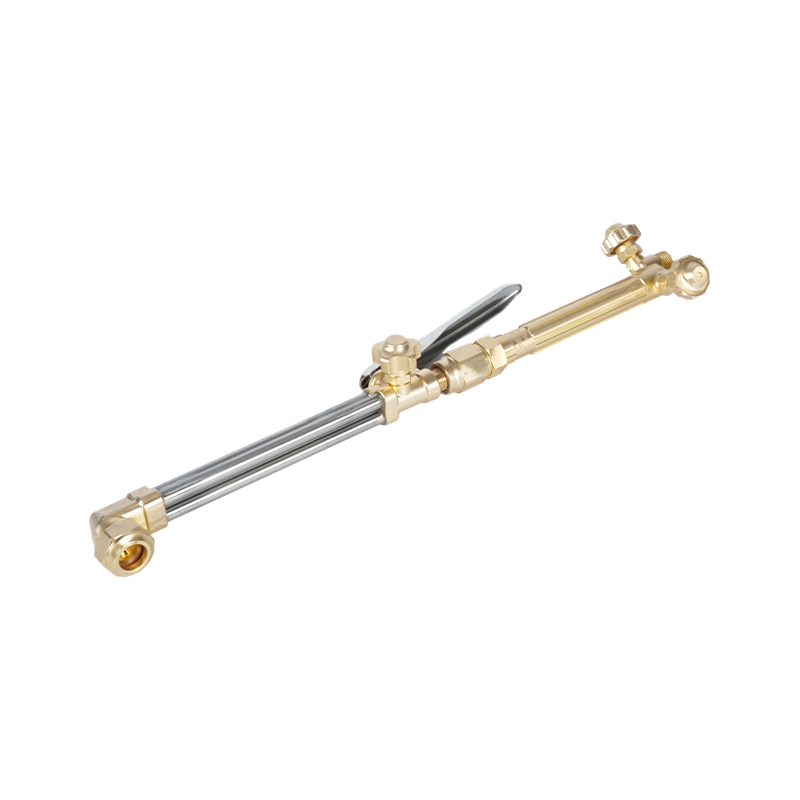
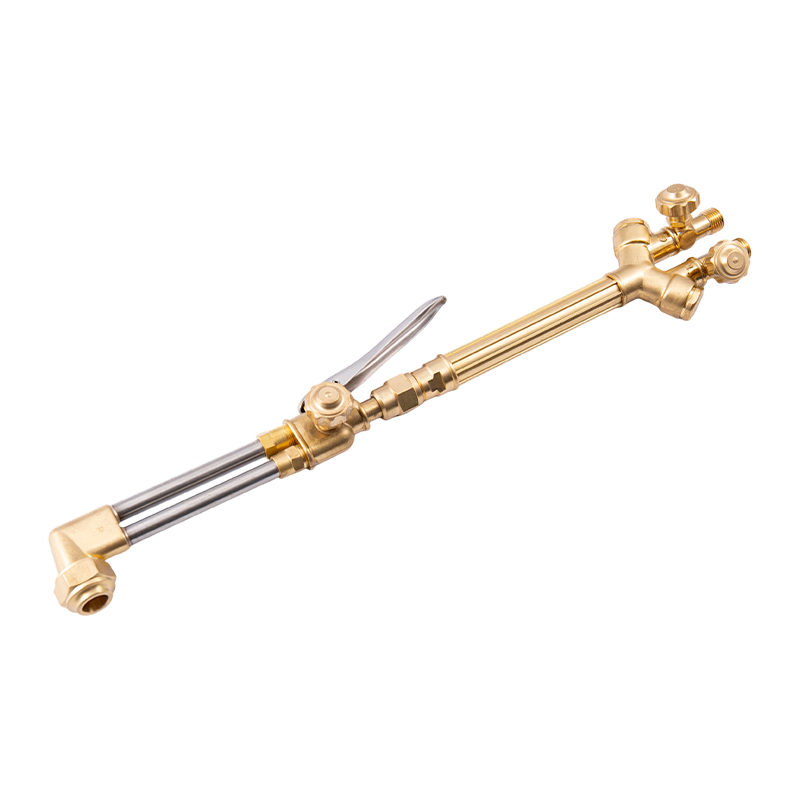
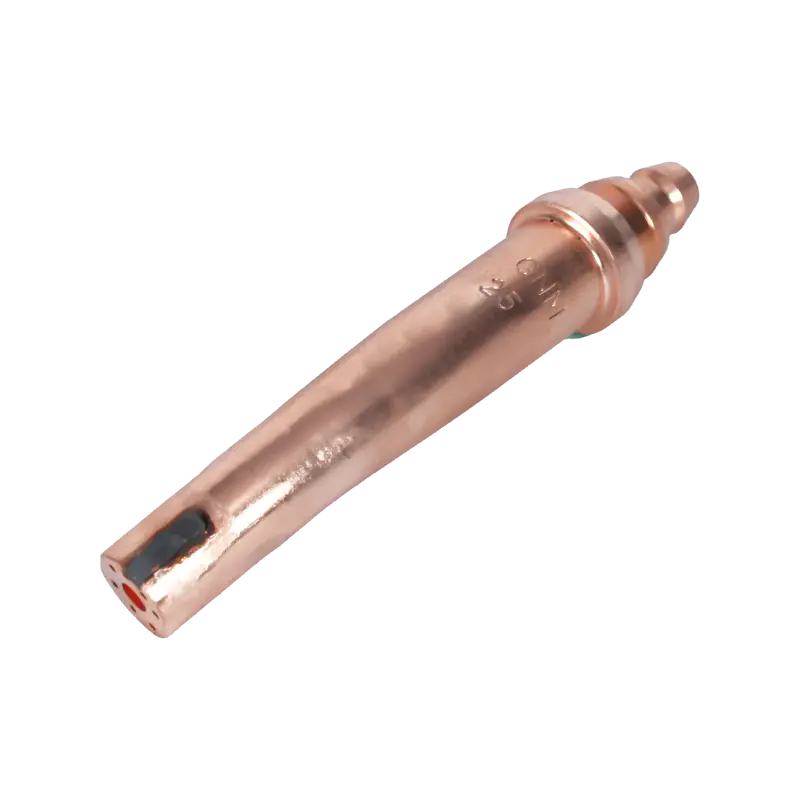
Handtips zijn gebruikelijk voor mobiel werk en kleine winkels. Ze hebben een enkele snijzuurstofopening en een voorverwarmingsstraalopstelling. Maten variëren afhankelijk van de dikte die ze netjes snijden; kleinere tips worden gebruikt voor dunne platen en grote tips voor zware platen. Handtips zijn eenvoudig te repareren (vervang het mondstukinzetstuk) en worden gebruikt met een handtoortslichaam.
Machine- en draadsnijmondstukken
Machinemondstukken zijn ontworpen voor portaalsystemen, CNC-autogeensnijtafels of geautomatiseerde dragers. Ze zijn vaak robuuster, bieden vervangbare openingen en kunnen gespecialiseerde mengkamers bevatten om de consistentie van de voorverwarming bij hogere voortbewegingssnelheden te verbeteren. Machinesproeiers vereisen vaak een nauwkeurigere drukregeling en reinigingsdiscipline.
Tips voor slepen en gutsen
Sleeppunten zijn gevormd voor continu contact of bijna contact met het werkstuk (gebruikt voor lange rechte sneden of gutsen). Gutstips en mondstukken hebben bredere, vaak meerdere stralen voor het verwijderen van metaal in plaats van het maken van dunne, precieze sneden – handig voor het voorbereiden van lasverbindingen of het verwijderen van defecten.
Hoe u de juiste tip kiest: maat, opening en vorm
Als u een tip kiest, moet u de openinggrootte, de straalconfiguratie en de tipgeometrie van het mondstuk afstemmen op de plaatdikte, de staalsoort en de snijmethode (hand versus machine). Hieronder vindt u de belangrijkste selectiecriteria en hoe u deze kunt toepassen.
Tipgrootte versus plaatdikte
Fabrikanten beoordelen fooien op basis van hun nominale snijcapaciteit. Gebruik een conservatieve aanpak: kies een punt die iets groter is dan de plaatdikte voor een efficiënte snede en minder schuim. Voor repetitief werk dient u een klein aantal tipgroottes aan te houden voor typische taken, in plaats van voortdurend te wisselen van tip.
| Typische tipgrootte | Aanbevolen dikte van koolstofstaal | Typische snijzuurstofdruk (psi) |
| Tip 0 (heel klein) | 1–6 mm (1/16"–1/4") | 20-40 psi |
| Tip 1-2 | 6–12 mm (1/4"–1/2") | 30-50 psi |
| Tip 3–5 | 12–25 mm (1/2"–1") | 40-60 psi |
| Tip 6 en hoger (groot) | 25–100 mm (1"–4") | 50-90 psi |
Deze waarden zijn typische bereiken. Raadpleeg de tiptabel van de fabrikant voor de exacte openingdiameters, de zuurstofdruk en de aanbevolen voortbewegingssnelheden voor uw specifieke tipmodel en staalsoort.
Overwegingen bij materiaal en coating
Het meeste autogeensnijden gebeurt op zacht staal. Roestvast staal en hooggelegeerd staal vereisen verschillende benaderingen (bijvoorbeeld plasmasnijden of speciale technieken) omdat ze niet op dezelfde manier oxideren. Tips zijn meestal van messing of koperlegering; Kies een mondstuk met een vervangbare opening als u zware slijtage of frequente vervuiling verwacht.
Correcte instelling: druk, voorverwarmen en rijsnelheid
De juiste gasdruk, aanpassing van de voorverwarmingsstraal en voortbewegingssnelheid zijn net zo belangrijk als het ontwerp van de tip. Hieronder vindt u praktische instellingsstappen en parameterbereiken die vaak worden gebruikt voor autogeen snijden van koolstofstaal.
Stapsgewijze installatie
- Inspecteer de tip en het mondstuk op vuil, ingekerfde zittingen of een beschadigde opening.
- Stel de voorverwarmingsdruk van de brandstof (acetyleen/propaan) in volgens de aanbevelingen van de toortsfabrikant.
- Open de voorverwarmjets en stel de binnenste vlamkegels in op een neutrale of licht carboniserende vlam als u dun metaal snijdt.
- Stel de snijzuurstofdruk in op de door de fabrikant aanbevolen waarde voor de tipgrootte en plaatdikte.
- Voer een proefsnede uit op schroot om een schone doorsteek, de juiste voortbewegingssnelheid en aanvaardbare slakvorming te verifiëren.
Typische druk- en snelheidsbegeleiding
De rijsnelheden zijn afhankelijk van de tipgrootte en plaatdikte; een tip die is geoptimaliseerd voor een bepaalde dikte zorgt voor een hogere voortbewegingssnelheid en een smallere kerf met minder schuim. Gebruik altijd de rijsnelheidstabellen van de spuitmondfabrikant als uitgangspunt en verfijn deze voor uw specifieke toorts- en staalconditie.
Onderhoud: Reiniging, Tipreparatie en Levensduur
Regelmatig onderhoud zorgt ervoor dat de prestaties van de spuitmonden voorspelbaar zijn. Algemeen onderhoud omvat het reinigen van voorverwarmpoorten, het verwijderen van slak uit het openinggebied en het vervangen van versleten openingen of tipinzetstukken. Volg een schema: inspecteer de tips dagelijks op lijnen die intensief worden gebruikt en reinig ze na eventuele gutsen of lange runs.
Reinigingsmethoden en gereedschappen
- Gebruik de aanbevolen tipruimers en voorverwarmde jetborstels. Gebruik nooit draadspijkers die de openingen kunnen vergroten of vervormen.
- Dompel zwaar verontreinigde tips kort in een oplosmiddel dat is ontworpen voor snijapparatuur om vet en slakken op te lossen (volg de richtlijnen van de fabrikant).
- Vervang de tipinzetstukken als de opening erosie vertoont (ongelijke diameter) of als de zitting is beschadigd. De prestaties gaan achteruit voordat er zichtbare grote schade ontstaat.
Verwachte levensduur
De levensduur varieert per materiaalsnede, tipmateriaal en vervuilingsniveau. Een goed onderhouden tip die op schoon zacht staal wordt gebruikt, kan bij af en toe gebruik vele maanden meegaan; productieomgevingen moeten mogelijk om de paar weken worden vervangen. Houd de gebruiksuren bij en houd reserve-inzetstukken bij de hand om stilstand te voorkomen.
Problemen oplossen met veelvoorkomende mondstuk- en tipproblemen
Wanneer de sneden slecht zijn, bespaart het diagnosticeren of de tip/spuitmond defect is, tijd. De volgende probleem-oplossingsparen zijn gebruikelijk in workshops.
- Probleem: Overmatig schuim en langzaam snijden. Oplossing: Verlaag de rijsnelheid iets, controleer de snijzuurstofdruk, inspecteer de opening op gedeeltelijke verstopping of erosie en controleer op een stompe voorverwarmingsvlam.
- Probleem: Moeilijk te starten doorsteek of inconsistente doorsteek. Oplossing: Verhoog de voorverwarming om ervoor te zorgen dat oxidatie van het oppervlak wordt verwijderd; controleer of de tipgrootte geschikt is voor de plaatdikte; controleer op beschadigde opening of verstoppingen in de binnenste mengkamer.
- Probleem: Onregelmatige vlammen of flashbacks. Oplossing: Stop onmiddellijk, controleer de kleppen en terugslagbeveiligingen en vervang beschadigde slangen of fittingen. Gebruik de tip niet totdat het systeem de lek- en terugstroomtests heeft doorstaan.
- Probleem: Zeer brede kerf of overmatige metaalsmelting. Oplossing: De tip is mogelijk te groot voor de klus of de opening is beschadigd. Schakel over naar een kleinere tip en verlaag de snijzuurstofdruk en de voortbewegingssnelheid indien nodig.
Veiligheid en beste praktijken bij het werken met snijmondstukken
Veilig werken rond zuurstof-brandstofsystemen is niet onderhandelbaar. Een juiste behandeling van de tip en de juiste apparatuurkeuze verminderen het risico op flashback en beschermen personeel en eigendommen.
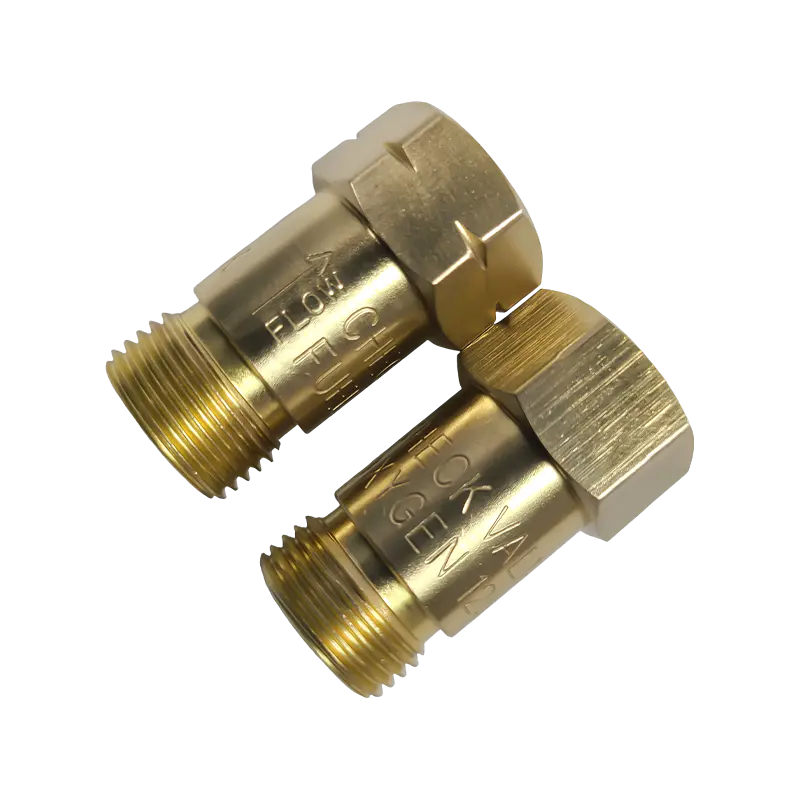
- Gebruik altijd vlamterugslagbeveiligingen en terugslagkleppen bij regelaars en toortsen; vervang ze bij het eerste teken van schade.
- Draag geschikte PBM's: leren handschoenen, oogbescherming met de juiste filtertint voor snijden, gehoorbescherming in lawaaierige omgevingen en vlambestendige kleding.
- Bewaar cilinders rechtop en aan een ketting; beveilig toortsen en slangen om onbedoelde schade aan de kleppen te voorkomen. Sluit de cilinderkleppen af wanneer deze niet worden gebruikt en ontlucht de leidingen vóór opslag.
Aankoop- en compatibiliteitstips
Niet alle tips zijn onderling compatibel tussen fabrikanten; de pasvorm van de zitting, de spoed van de draad en de geometrie van de opening variëren. Houd rekening met deze punten bij het kopen van vervangende tips of mondstukken.
OEM versus aftermarket
OEM-tips komen overeen met de toleranties van de originele apparatuur en bevatten vaak nauwkeurige openingsafmetingen en vervangende inzetstukken. Goede aftermarket-tips kunnen kosteneffectief zijn, maar controleer de pasvorm en materiaalspecificaties. Voor productiekritieke toepassingen geeft u de voorkeur aan OEM-onderdelen of gekwalificeerde onderdelen van derden met gedocumenteerde toleranties.
Wat u op voorraad moet houden
- Een selectie van de 2-3 meest gebruikte tipformaten voor uw workflow.
- Reserve tipinzetstukken/openingen, voorverwarmbare inzetstukken en tipreinigingsgereedschappen (ruimers, borstels).
- Voor elke gasdienst minimaal één reserve-flashback-afleider en een reserveregelaar.
Een logboek bijhouden van punt van de snijbrander prestaties (uren/taken) en het labelen van reservetips met hun nominale snijdikte versnelt het instellen van de taak en vermindert het afval als gevolg van niet-overeenkomende tips.
Samenvatting: Praktische checklist vóór elke knipbeurt
- Controleer de juiste tipgrootte voor de plaatdikte.
- Inspecteer en reinig de tip en verwarm de jets voor; vervang versleten inzetstukken.
- Stel de voorverwarmings- en snijzuurstofdruk in volgens de tiptabel; voer een schroottest uit en pas de rijsnelheid aan.
- Controleer of de veiligheidsvoorzieningen (terugslagbeveiligingen, terugslagkleppen) aanwezig zijn en functioneren.
Door deze praktische selectie-, installatie- en onderhoudsstappen toe te passen, wordt de levensduur van de tip verlengd, de snijkwaliteit verbeterd en de uitvaltijd verminderd. Raadpleeg voor exacte openingsafmetingen, drukgrafieken en aanbevelingen voor voortbewegingssnelheden altijd het technische gegevensblad van de fabrikant van het mondstuk voor het specifieke tipmodel dat u gebruikt.