Steek een goed afgestelde oxy-acetyleentoorts aan en de punt van de binnenkegel bevindt zich ergens tussen 5.600 °F en 6.300 °F (3.100–3.480 °C). Dat maakt acetyleen, wanneer het wordt verbrand met pure zuurstof, tot de heetste van de gebruikelijke brandstofgassen die worden gebruikt in draagbare las- en snijapparatuur. Die cijfers zijn niet zomaar trivia. Ze vertellen je welke metalen de toorts kan lassen, hoe snel hij een plaat kan snijden en waarom flashback-beveiliging in de gasleiding thuishoort.
Waar de heetste temperatuur eigenlijk is
De vlam van een zuurstof-acetyleentoorts is niet één uniforme hittebal. Het heeft een scherpe binnenkegel, waar acetyleen en zuurstof het eerst mengen en reageren, en een grotere buitenomhulling die koeler is. De temperatuur aan het uiteinde van de binnenkegel is het cijfer dat mensen aanhalen als ze zeggen dat een acetyleentoorts ongeveer 5600 ° F bereikt. In die geconcentreerde zone positioneer je het werk als je maximale warmte-inbreng wilt.
Drie algemene vlaminstellingen produceren enigszins verschillende temperaturen:
- Neutrale vlam (ongeveer gelijk aan zuurstof en acetyleen): ongeveer 5.600 ° F (3.100 ° C). Het beste voor de meeste las- en soldeerwerkzaamheden, omdat er geen koolstof of overtollige zuurstof aan het smeltbad wordt toegevoegd.
- Carburerende vlam (overtollig acetyleen): ongeveer 5.000–5.400°F. Laat een koolstofrijke zone achter, nuttig voor hardoplassen, maar niet voor schone staallassen.
- Oxiderende vlam (overtollige zuurstof): kan het bovenste deel van het bereik bereiken, tot ongeveer 6.300°F. Het brandt heter, maar voegt zuurstof toe; het wordt voornamelijk gebruikt voor messing- en bronswerk en enkele snijbewerkingen.
Zuiver acetyleen dat in de lucht verbrandt, zonder de zuurstofcilinder, bereikt slechts ongeveer 2.200 °C (4.000 °F). De zuurstoftoevoer zorgt ervoor dat de vlam voorbij de 5000°F komt. Daarom is een volledige zuurstof-acetyleeninstallatie de standaard voor serieus snijden en lassen.
Hoe acetyleen zich verhoudt tot andere brandstofgassen
Acetyleen is niet de enige brandstof die je in een fakkel kunt doen, maar produceert wel de hoogste vlamtemperatuur op een neutrale stand. Als u acetyleen afweegt tegen een goedkopere brandstof zoals propaan of propyleen, verklaart het temperatuurverschil het grootste deel van het prestatieverschil.
| Brandstof gas | Zuurstofvlamtemperatuur (ca.) | Typisch gebruik |
|---|---|---|
| Acetyleen | 5.600–6.300 °F (3.100–3.480 °C) | Snijden, lassen, solderen, verwarmen |
| Propaan | ~4.100 °F (2.250 °C) | Snijden, verwarmen, solderen |
| Propeen | ~5200 °F (2870 °C) | Snijden, verwarmen |
| MAPP-gas | ~5.300°F (2.930°C) | Solderen, solderen, licht snijden |
| Lucht-acetyleen | ~4.000°F (2.200°C) | Licht solderen, solderen, HVAC-werkzaamheden |
Propaan bevindt zich ongeveer 1.500 ° F onder acetyleen wanneer beide met zuurstof worden verbrand. Je kunt nog steeds plaatstaal snijden met propaan, maar het voorverwarmen duurt langer, de snijsnelheid neemt af en je hebt propaanspecifieke tips nodig. Acetyleen produceert ook een meer geconcentreerde warmtezone, wat de reden is dat monteurs hier steeds weer op terugkomen als laskwaliteit en snelheid van belang zijn.
Wat deze temperaturen betekenen voor het metaal
De vlamtemperatuur bepaalt het plafond; wat er feitelijk gebeurt, hangt af van hoeveel van die warmte het werkstuk bereikt. Hier zijn de smeltpunten bij benadering vergeleken met wat de toorts kan leveren:
| Materiaal | Smeltpunt (ongeveer) | Oxy-acetyleen resultaat |
|---|---|---|
| Aluminium | ~1220°F (660°C) | Smelt gemakkelijk; toorts gebruikt voor hardsolderen en dun werk |
| Messing/brons | ~1.700–1.900°F | Smelt; gewoonlijk gesoldeerd met een oxiderende vlam |
| Koper | ~1.980°F (1.084°C) | Smelt; toorts gebruikt voor solderen en verwarmen |
| Gietijzer | ~2200 °F (1200 °C) | Smelt; kan worden gelast met gietijzeren staven |
| Koolstofstaal | ~2.500–2.800 °F (1.370–1.540 °C) | Lassen en snijden gemakkelijk |
| Wolfraam | ~6.170°F (3.410°C) | Kan niet worden gesmolten met een handbrander |
De tabel geeft ook antwoord op een vraag die vaak naar voren komt: als de vlam een temperatuur van 6300°F bereikt en wolfraam smelt bij ongeveer 6170°F, waarom kan een fakkel dan geen wolfraam smelten? Omdat het werkstuk nooit de piektemperatuur van de vlam ziet. De hete binnenkegel is klein en er gaat voortdurend warmte verloren aan de omringende lucht, het toortslichaam en de geleiding door het metaal zelf. Leid een vlam van 6000°F over een blok wolfraam en het oppervlak wordt erg heet, maar het kan niet genoeg energie verzamelen om het smeltpunt te bereiken voordat de warmte verdwijnt.
Voor het snijden van staal hoeft u niet de hele plaat te smelten. De fakkel verwarmt het staal voor tot ongeveer 1.600–1.800 ° F totdat het helderrood gloeit, waarna de zuurstofhendel pure zuurstof naar de plek blaast. Het staal verbrandt, in de zin van snelle oxidatie, en het gesmolten oxide blaast uit de snede. Dat is de reden waarom een snijbrander een aparte zuurstofstoot heeft, en waarom het ontwerp van de snijpunt net zo belangrijk is als de vlamtemperatuur.
Factoren uit de praktijk die de warmte die u levert veranderen
Twee identieke toortsen kunnen zich heel verschillend gedragen op basis van verbruiksartikelen en gasinstellingen. Als de snijpunt de verkeerde maat heeft, de zitting is ingekerfd of de druk weg is, kan de vlam er normaal uitzien terwijl het werkstuk nooit heet genoeg wordt.
- Tipgrootte en staat. Een tip voor dikke platen heeft grotere poorten en levert meer warmte. Een versleten of vuile punt vervormt de vlam en vertraagt de snede.
- Gasdruk. Te laag en de vlam springt of loopt terug; te hoog en het komt van de punt los. Beide omstandigheden verminderen de daadwerkelijk op het metaal overgedragen warmte.
- Afstand tot het werk. De heetste zone bevindt zich ongeveer 1/8 tot 1/4 inch voorbij de binnenste kegelpunt. Als je de fakkel verder weg houdt, daalt de temperatuur verrassend snel.
- Massa van het werkstuk. Een zwaar gietstuk trekt de warmte sneller weg dan een dunne plaat. Je compenseert met een grotere tip of een langere voorverwarming.
- Zuurstofzuiverheid. Zuurstof moet minimaal 99,5% zijn. Verontreinigd gas verlaagt de vlamtemperatuur en laat een ruwe snijrand achter.
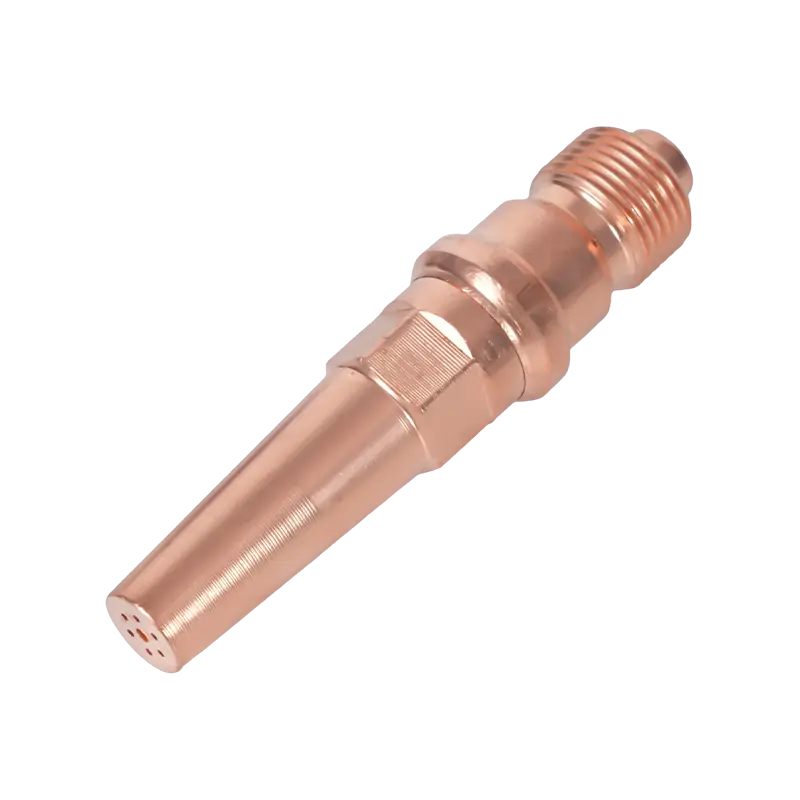
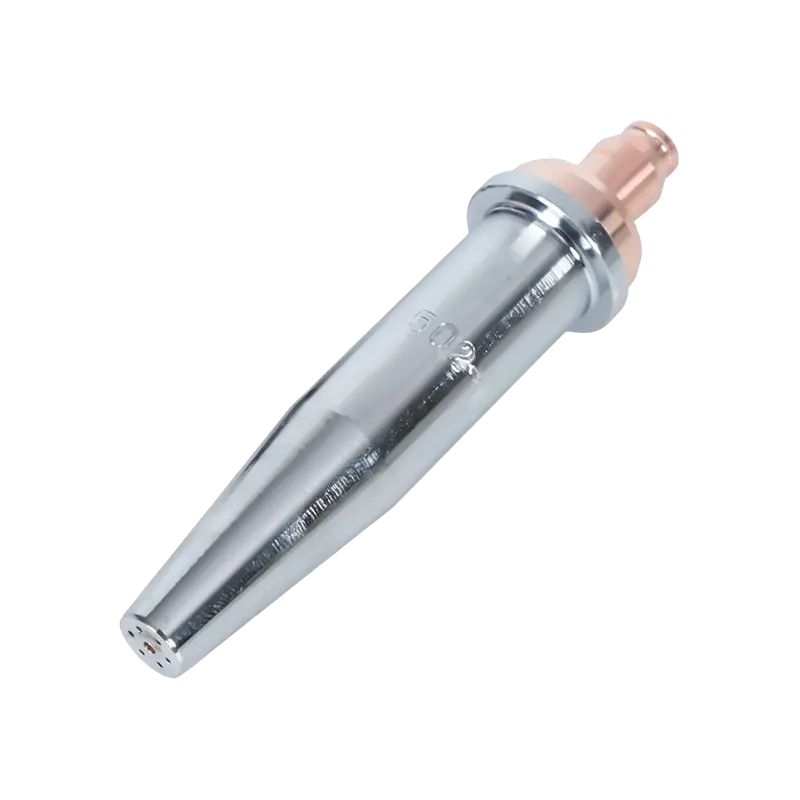
Deze variabelen zijn de reden dat winkels verschillende formaten tipjes in de la bewaren. Voor een zware snede op schoon staal levert een Amerikaans-standaard acetyleenpunt van het juiste formaat, zoals de 6290-serie, de voorverwarmings- en snijstraalstromen die de klus nodig heeft.
 6290 Serie Acetyleen mondstuk met snijtip voor toortsen in Amerikaanse stijl Deze acetyleenpunt heeft een snijdikte van 1 mm tot 300 mm en past op A735- en A623-toortsen, waardoor het een veelzijdige keuze is voor werkplaatsen die één mondstuk nodig hebben voor gevarieerd staalwerk. Bekijk Product →
Een fakkel kiezen die de vlam consistent houdt
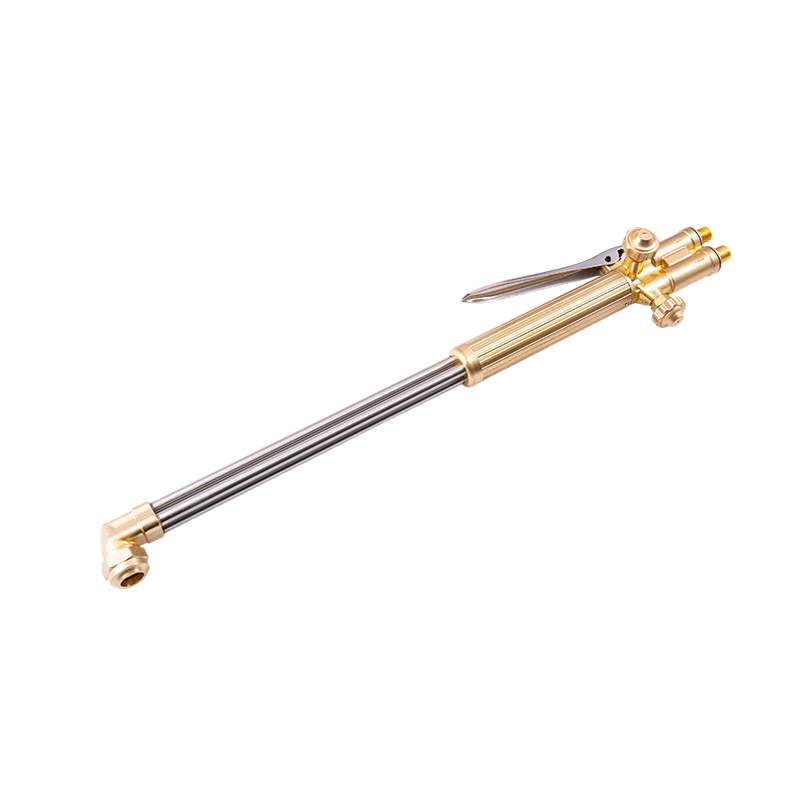
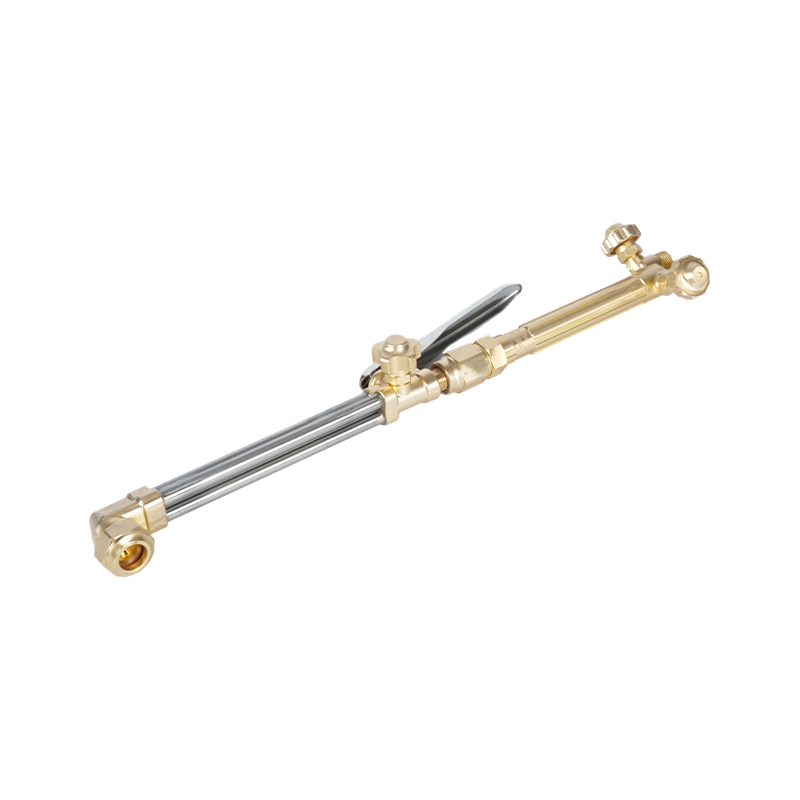
Het toortslichaam en het handvat zijn verantwoordelijk voor het mengen van de gassen in de juiste verhouding en het stabiel houden van de vlam. Een goed gebouwde handtoorts sluit de kleppen goed af, houdt de punt stevig vast en blijft jarenlang dezelfde vlameigenschappen leveren. Voor snij-, reparatie- en onderhoudswerkzaamheden uit de hand biedt een robuuste oxy-acetyleen-handtoorts uit de B400-klasse u een comfortabele handgreeplengte en de gasstroom die de meeste winkels nodig hebben.
 B400 Zware draagbare zuurstof-acetyleen snijbrander Een kop van gesmeed koper en een ontwerp met dubbele buizen ondersteunen het snijden van staal tot 300 mm dik, met verwisselbare acetyleen- en propaanmondstukken voor flexibel zwaar gebruik. Bekijk Product →
Welke toorts u ook kiest, zorg ervoor dat de verbruiksartikelen geschikt zijn voor de taak. Een snijhulpstuk en een handtoorts kunnen mogelijk dezelfde tipfamilie accepteren, maar hun interne gasdoorgangen verschillen, dus gebruik de tiptabel van de fabrikant. Hetzelfde principe voor de selectie en verzorging van tips wordt gedetailleerder behandeld in het selecteren en onderhouden van snijbrandertips .
Hitte- en flashback-veiligheid
Temperaturen in het bereik van 6000 °F snijden niet alleen staal. Ze ontsteken alles wat brandbaar is in de buurt en maken flashback tot een reëel risico. Flashback treedt op wanneer de vlam terug in de punt verdwijnt en blijft branden in het toortslichaam of de slang, waardoor apparatuur kan worden vernietigd en de operator binnen enkele seconden gewond kan raken. De meest directe bescherming is een terugslagbeveiliging die tussen de toorts en de regelaar is geïnstalleerd. Voor zuurstof-acetyleenwerk stopt een kwaliteitsmodel zoals de B288-serie de omgekeerde stroom en dooft de vlam voordat deze de lijn op gaat.
 B288-serie Oxy-acetyleen-flashback-afleider Deze afleider, geïnstalleerd tussen de toorts en de regelaar, voorkomt vlamverplaatsing en omgekeerde gasstroom, waardoor essentiële veiligheid wordt geboden bij autogeen-snij- en laswerkzaamheden. Bekijk Product →
Behandel elke cilinder als een hogedrukbron: open de acetyleenklep ongeveer driekwart slag, spoel de slangen door voordat u deze aansteekt en gebruik nooit olie of vet in de buurt van zuurstoffittingen. Als een fakkel herhaaldelijk een averechts effect heeft, schakel dan alles uit en inspecteer de punt, de zitting en de slangen voordat u hem opnieuw aansteekt. Volg stap voor stap de standaardveiligheidsmaatregelen voor snijbranders en houd een brandblusser binnen handbereik.
Een acetyleentoorts wordt heet genoeg, ongeveer 5.600–6.300 ° F in combinatie met zuurstof, om de meest voorkomende metalen te lassen, staalplaten te snijden en soldeer- en verwarmingswerkzaamheden uit te voeren die elektrisch gereedschap niet gemakkelijk kan evenaren. De echte vaardigheid is het omzetten van die vlamtemperatuur in bruikbare warmte op het werkstuk: de juiste punt, de juiste gasinstellingen en een toorts en veiligheidslijn waarop u kunt vertrouwen, ondersteund door een fabrikant die bouwt las- en snijapparatuur intern.