Een lasser pakt een toorts met een punt van maat 2, steekt hem aan, zet wat lijkt op een neutrale vlam en maakt de dienst nog steeds af met een snijrand die moet worden geslepen en een kraal die langs de teen scheurt. De druk was volgens het boekje, de plaat was schoon en niets op de meter zag er verkeerd uit. Wat ronddreef was de oxy-acetyleenvlam zelf, iets te ver in zuurstof of iets te ver in acetyleen.
De korte versie: de vlam wordt bepaald door de zuurstof-acetyleenverhouding aan de punt, niet alleen door de cijfers van de regelaar. Uit die verhouding komen drie vlammen voort: neutraal, carboniserend en oxiderend, en elk heeft een andere temperatuur, een andere chemie van het gesmolten metaal en een ander soort taken die het goed doet. Leer de kegels lezen en de meeste snij- en lasfouten worden vóór de eerste passage gediagnosticeerd.
Waarom de verhouding belangrijker is dan de meterstand
Acetyleen dat in zuivere zuurstof wordt verbrand, bereikt ongeveer 3.200 tot 3.500 ° C (5.790 tot 6.330 ° F), heter dan propaan, propyleen of aardgas in dezelfde fakkel. Dat kopnummer geldt alleen bij een mengsel van bijna 1:1. Voeg meer acetyleen toe en de vlam koelt iets af, terwijl in de binnenkegel een veer van onverbrande koolstof groeit. Voeg meer zuurstof toe en de kegel wordt korter, de vlam wordt heviger en vrije zuurstof begint het staal aan te vallen.
Een regelaarmeter laat zien wat er beschikbaar is bij de inlaat, niet wat er bij de opening aankomt. Slanglengte, tipgrootte en een gedeeltelijk geblokkeerde tip veranderen allemaal de levering. Daarom eindigt elke geluidsprocedure met dezelfde instructie: visueel aanpassen, bij de fakkel, met de vlam aan en spelend op het werk.
De drie oxy-acetyleenvlammen naast elkaar
| Vlam | Zuurstof naar acetyleen | Wat je ziet | Typisch werk | Risico bij verkeerde toepassing |
|---|---|---|---|---|
| Neutraal | Ongeveer 1:1 | Twee scherp gedefinieerde kegels, helder witblauwe binnenkegel, geen veer | Snijden en lassen van zacht staal, solderen met vloeimiddel, algemene verwarming | Laag risico; lichte oxidatie op aluminium |
| Carbureren | Acetyleenrijk, ongeveer 0,8 tot 0,9:1 | Drie zones: binnenkegel, witachtige veren, buitenomhulsel; kan roet veroorzaken | Aluminium, nikkellegeringen, reparatie van gietijzer, hardoplas, koolstofstaal | Koolstofopname, roet in de zaagsnede, harde scheurgevoelige lasnaden |
| Oxiderend | Zuurstofrijk, ongeveer 1,2:1 of meer | Korte, scherpe, blekere binnenkegel, luider gesis, kleinere envelop | Messing en brons, gutsen, afbranden, soms snel snijden | Ontkoling, verbrande legeringselementen, poreuze lasnaden, brede ruwe kerf |
Beschouw de middelste kolom als uitgangspunt. Twee operators kunnen dezelfde nominale verhouding instellen en toch verschillende kegellengtes zien, omdat tipslijtage en gaszuiverheid de zichtbare grens verleggen. De kegels, niet de cijfers, zijn het echte instrument.
Neutrale vlam: de basislijn die je als eerste onder de knie moet krijgen
Open het acetyleen, steek het aan en voeg zuurstof toe totdat de veer net verdwijnt en er twee schone kegels overblijven: een heldere binnenste kegel en een lichtere buitenste omhulling. Geen gesis, geen roet, geen verheldering aan de punt. Dat is neutraal.
Het is de vlam waarop je terugvalt, omdat deze geen koolstof toevoegt en deze ook niet verwijdert. Het snijden van zacht staal, het meeste smeltlassen, vloeihardsolderen en algemene verwarming passen er allemaal comfortabel in. Voor snijden is neutraal de veilige standaard. Een licht oxiderende vlam snijdt sneller, maar de kerfwanden komen er ruwer uit en de rand verhardt, wat tijd kost in de bewerkingsfase.
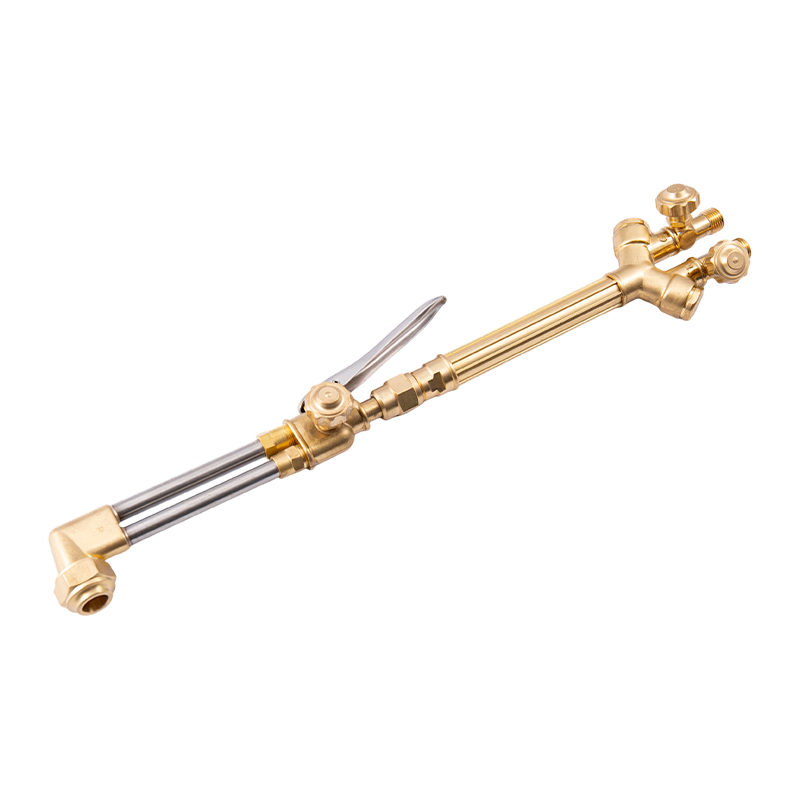
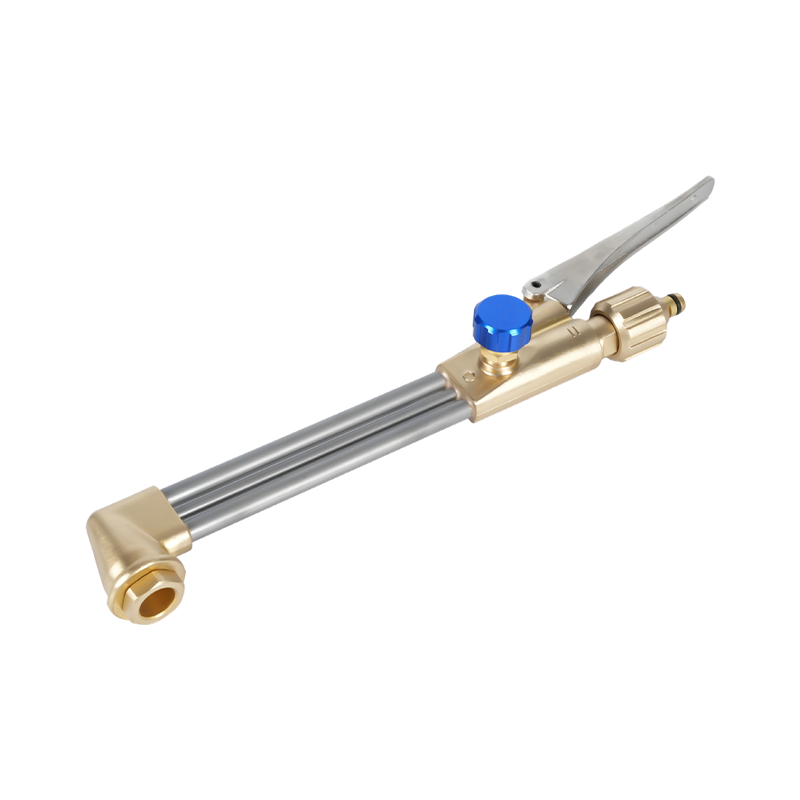
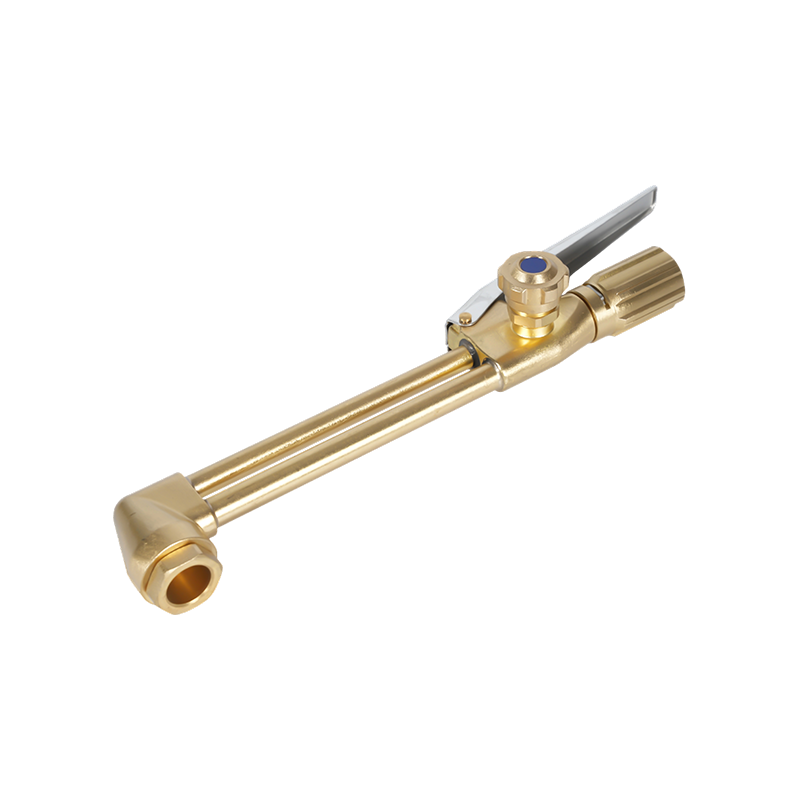
De bijlage is net zo belangrijk als de setting. Een tweedelig snijhulpstuk, zoals een A212, verwerkt platen van enkele millimeters tot zware secties op één handgreep, waardoor de verhouding tussen machinisten en ploegendiensten consistent blijft.
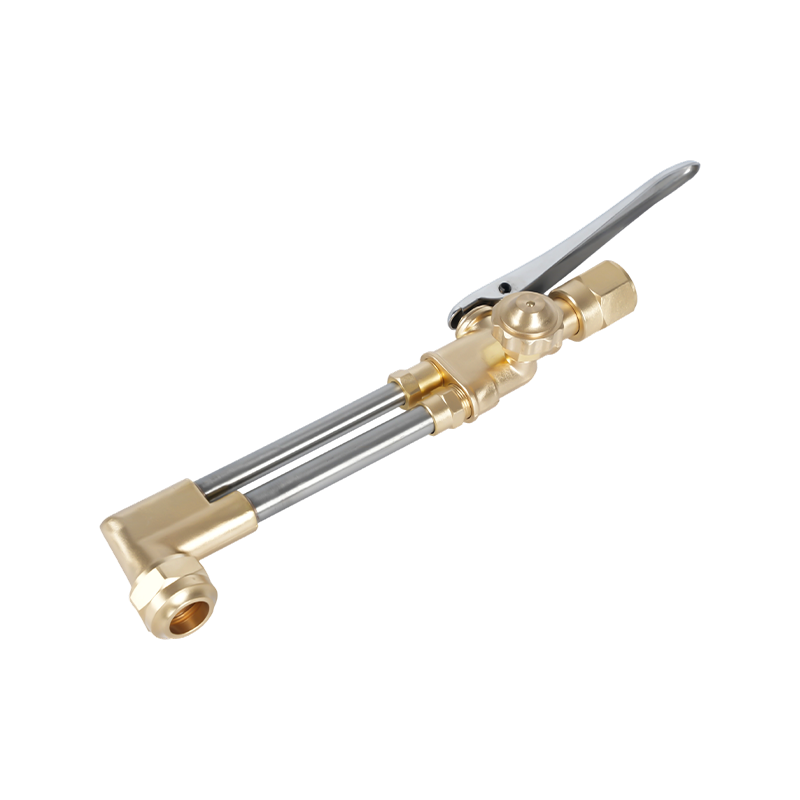 A212 Zwaar uitgevoerd snijhulpstuk voor oxy-acetyleen en propaan De behuizing van gesmeed messing en roestvrijstalen kleppen zorgen voor duurzaamheid bij het snijden van zware platen tot 200 mm, met consistente prestaties voor alle operators en ploegendiensten. Bekijk Product →
Als het snijvlak een smalle, zuivere sleeplijn en een scherpe bovenrand vertoont, was de vlam bijna neutraal. Gerafelde randen en zwaar schuim betekenen meestal dat de vlam verkeerd was voordat de voortbewegingssnelheid dat was.
Carburerende vlam: extra acetyleen, extra verzorging
Open het acetyleen een fractie voorbij de zuurstof en er verschijnt een derde zone, een witachtige veer die tussen de binnenste kegel en de buitenste omhulling zit. Die veer is onverbrande koolstof en doet twee dingen tegelijk: het verlaagt het zuurstofpotentieel in het zwembad en het zet koolstof af op het metaal.
Als het doelbewust wordt gebruikt, is het de juiste keuze voor aluminium, nikkel en legeringen met een hoog nikkelgehalte, gietijzeren reparaties en hardfacing, waarbij een licht reducerende atmosfeer het gesmolten bad beschermt. Op koolstofstaal en gereedschapsstaal compenseert een korte veer de koolstofverbranding tijdens het lassen.
De valstrik past het toe op koolstofarm staal omdat het er zachter uitziet. Koolstofopname verhardt de las en maakt deze scheurgevoeliger, en roet dat achterblijft in een zaagsnede veroorzaakt onvolledige versmelting bij de volgende passage. Houd de veer kort, niet langer dan ongeveer anderhalve keer de binnenkegel, en veeg het werkstuk af als er roet verschijnt.
Oxiderende vlam: kort, scherp en gemakkelijk te overdrijven
Voeg te veel zuurstof toe en de binnenste kegel wordt korter en scherper, de noot stijgt en de buitenste envelop trekt naar binnen. Veel operators creëren deze vlam per ongeluk wanneer ze de zuurstof te vroeg openen of de druk boven de tipgrafiek instellen.
Het hoort met opzet thuis op messing en brons, waar een oxiderende atmosfeer de zinkrook onderdrukt, en op gutsen en afbranden waar agressieve hitte nodig is. Op staal is het corrosief. Koolstof brandt uit de oppervlaktelaag, legeringselementen oxideren en het resultaat is een poreuze las waarbij slak onder de randen blijft zitten. Een korrelige grijze huid op het snijvlak en een kerf die breder is dan de kaart voorspelt, zijn beide tekenen dat het mengsel te ver is gegaan.
Vlam instellen, aflezen en uitschakelen
- Inspecteer de tip: opening rond, zitting schoon, O-ringen intact. Reinig met een goede tipreiniger, nooit met een boor.
- Stel de druk van de regelaar in volgens de tipstabel van de fabrikant van de toorts, waarbij u acetyleen op of onder 1 bar (ongeveer 15 psi) houdt.
- Ontlucht beide leidingen gedurende een seconde of twee om lucht en oud gas te verwijderen.
- Open de klep van de acetyleentoorts ongeveer een kwartslag en steek aan met een spits, niet met een aansteker.
- Voeg zuurstof toe totdat de veer verdwijnt en stem vervolgens af op een stukje van hetzelfde staal.
- Aangepast aan de klus: een korte veer voor carburatiewerkzaamheden, een kortere kegel voor oxidatiewerkzaamheden.
- Sluit eerst de acetyleen af, daarna de zuurstof, ontlucht vervolgens de leidingen en sluit de cilinderkleppen.
Twee gewoonten voorkomen de meeste verrassingen. Controleer eerst de vlam opnieuw na elke vervanging van de tip of het opnieuw aansluiten van de slang, omdat de levering verandert. Ten tweede: houd een testbon van het daadwerkelijke materiaal bij de hand; een vlam die er in de open lucht perfect uitziet, kan heel anders lezen tegen een warmtezinkende plaat.
Hardware die de vlam herhaalbaar houdt
De vlam is slechts zo stabiel als de delen die hem voeden. Een versleten tipzitting zuigt lucht langs de draad, een gezwollen O-ring verandert het mengsel tussen de passages, en een niet-overeenkomende tip en hulpstuk verschuift de verhouding voor iedereen die de toorts oppakt. Op een productiebank verschijnt die variantie als een inconsistente kerfbreedte, lang voordat iemand het gas vermoedt.
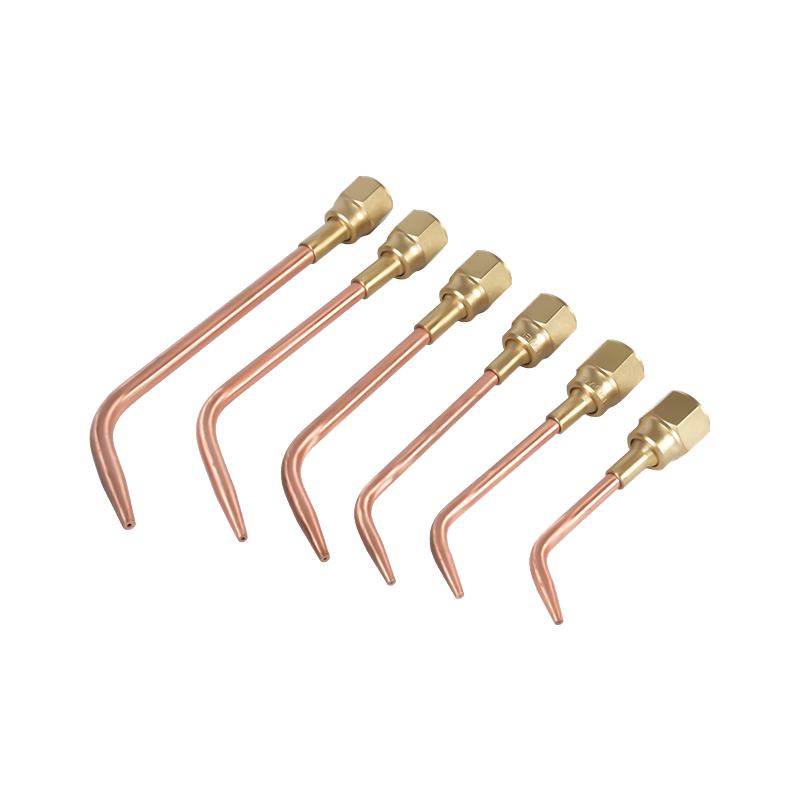
Acetyleentips worden op maat gemaakt op basis van opening en belasting. Een serie voor algemeen gebruik, zoals de 1101, dekt de gebruikelijke plaatdiktes die te vinden zijn in fabricage- en reparatiewerkplaatsen, terwijl series voor zwaar gebruik geschikt zijn voor dikkere secties en langere doorlopende sneden.
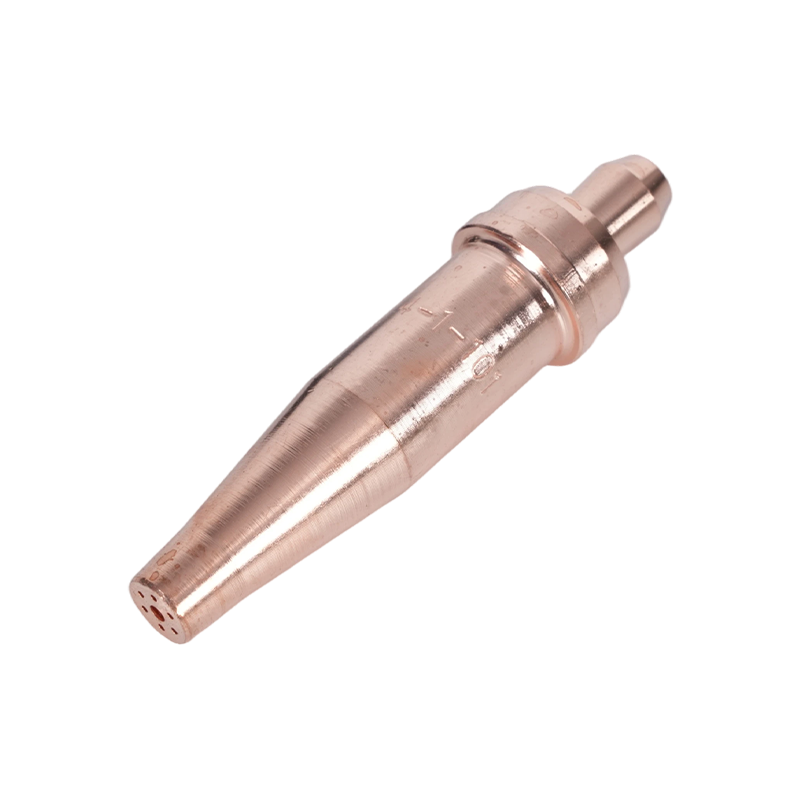 1-101 Serie Acetyleentoortspunten voor snijden van 5–200 mm Bestrijkt een plaat van 5–200 mm met een lengte van 76 mm en past op A217-, A218-, A219-, A246-, A212- en A800-toortsen voor fabricage- en reparatiewerkzaamheden. Bekijk Product →
Verbruiksartikelen verdienen dezelfde aandacht als het toortslichaam. In deze handleiding wordt dieper ingegaan op het kiezen van de juiste maat, het vierkant plaatsen ervan en het vervangen ervan bij het eerste teken van afbrokkelen het selecteren en onderhouden van snijbrandertips , die de moeite waard is om naast de tipgrafiek te lezen.
Voor kopers die kits specificeren in een werkplaats, is de praktische controle uniformiteit: dezelfde handgreepinterface, dezelfde bevestigingsserie, dezelfde tipnummering, zodat een vlaminstelling die op de ene bank is geregistreerd, op een andere kan worden gereproduceerd.
Veiligheidspunten die het vlamgedrag veranderen
Flashback is de faalwijze die er het meest toe doet, en het is eerder een vlamprobleem dan een gasprobleem. Een vlamfront dat terug door de slang beweegt, verandert een kleine fout in een cilindergebeurtenis. Terugslagkleppen vertragen de gasomkering, maar stoppen een vlammenfront niet; alleen een goede afleider doet dat. Monteer ze bij de uitlaat van de regelaar en, waar de risicobeoordeling dit vereist, ook bij de toortsinlaat.
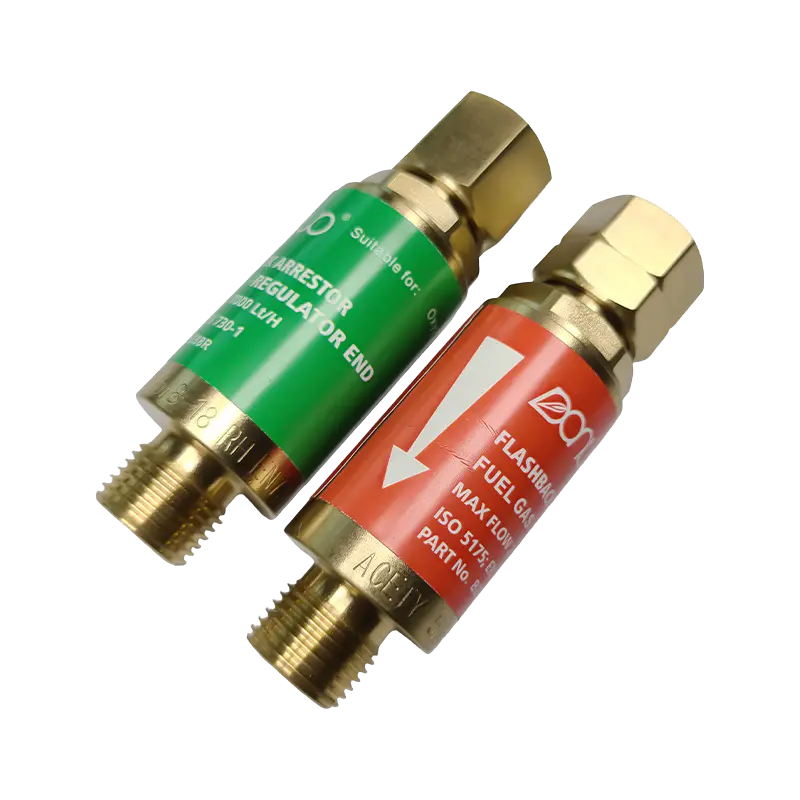 B288-serie Oxy-acetyleen-flashback-afleider Voorkomt flashback en omgekeerde gasstroom met modellen voor zuurstof (7000 l/u) en brandstofgas (2600 l/u) in meerdere schroefdraadmaten, waardoor operators en apparatuur worden beschermd. Bekijk Product →
Laat acetyleen nooit boven ongeveer 1,5 bar (ongeveer 15 psi) aan de slang lopen, aangezien vrij acetyleen bij hogere druk onstabiel wordt. Houd cilinders rechtop en vastgezet, houd vet en olie uit de buurt van zuurstoffittingen en draag de juiste kleur filterlens voor het uit te voeren werk. Een vlam die uit zichzelf knalt, fluit of van kleur verandert, is een stop-werksignaal en niet iets waar je omheen moet.
Het instellen van de vlam is een vaardigheid die in enkele seconden wordt gemeten, maar die bepalend is voor de snijkwaliteit, de laskwaliteit en de levensduur van de slijtdelen in de hele werkplaats. Als u toortsen, tips en afleiders voor een productielijn standaardiseert, of onderdelen nodig heeft die volgens uw eigen tekeningen en gasspecificaties zijn gemaakt, kunt u het team bereiken via de contactpagina met uw gegevens.