
NINGBO WELDMAN TECHNOLOGY CO.,LTD.
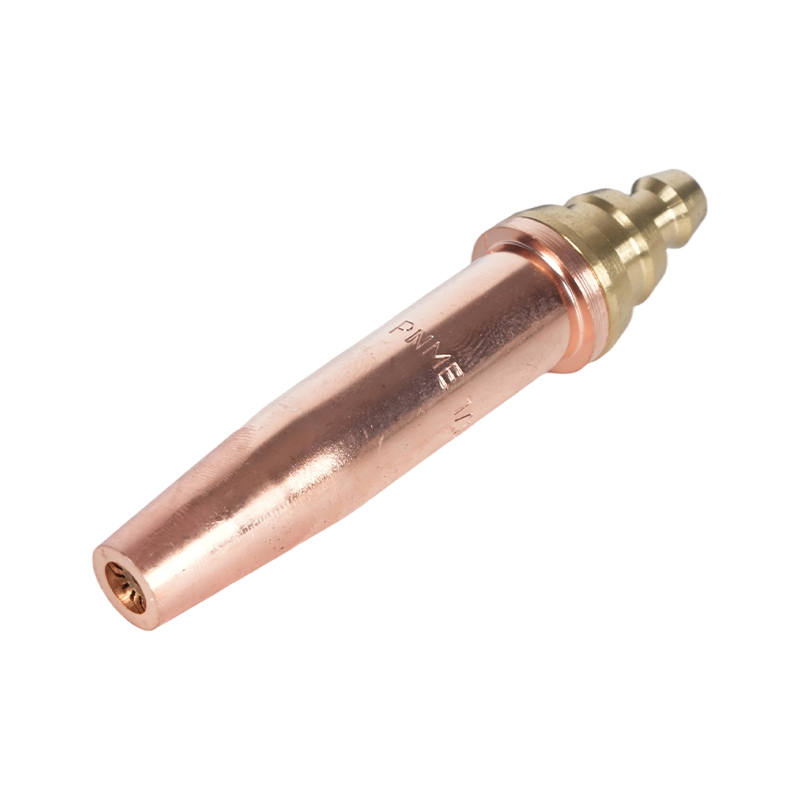
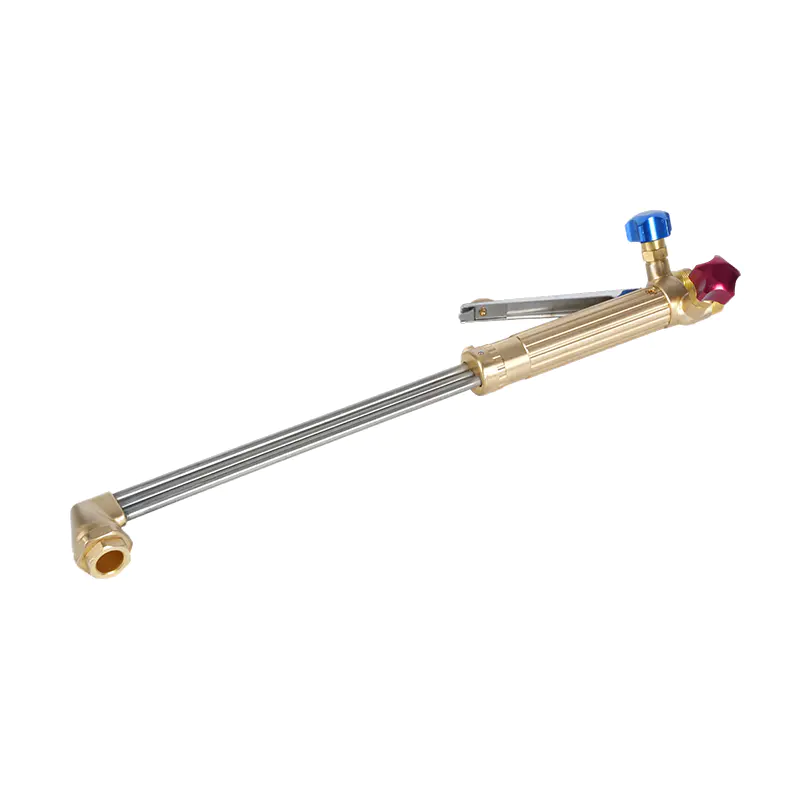
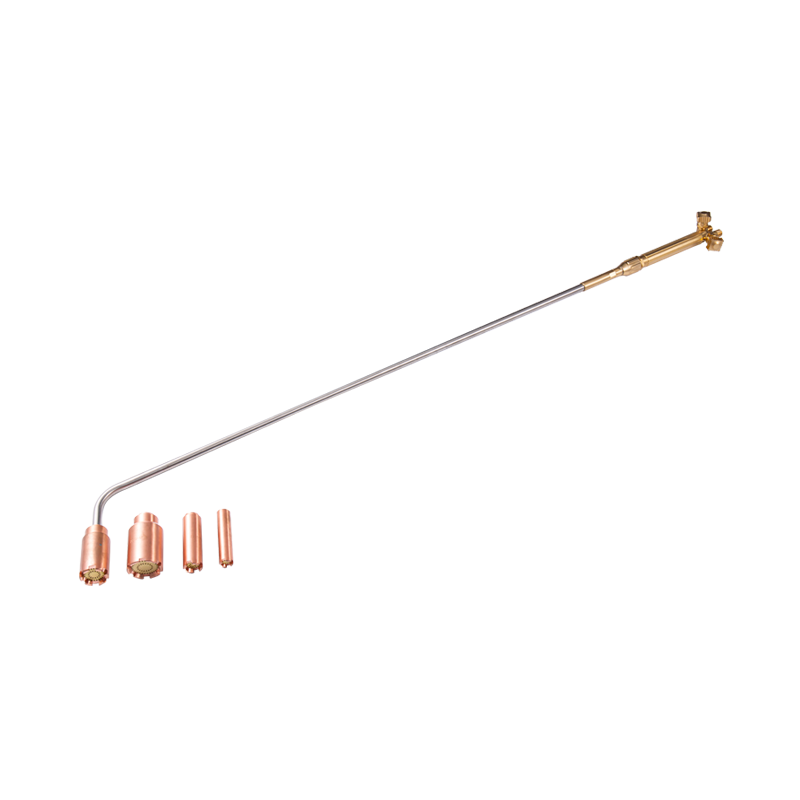
De PNME Heavy-Duty Torch Tip: de robuuste, hoogwaardige oplossing gebouwd voor professionals die afhankelijk zijn van propaan voor krachtig en economisch snijden. Deze tip is exclusief ontworpen voor gebruik met propaangas en levert een stabiele vlam met hoge snelheid die netjes door staal van 1 mm tot 200 mm dik snijdt - ideaal voor alles, van lichte fabricage tot zware industriële sloop. Met een verlengde mondstuklengte van 92 mm zorgt de PNME voor superieure warmteopslag en diepere vlampenetratie, waardoor een snellere voorverwarming en soepelere sneden in dikke materialen worden gegarandeerd, zelfs in uitdagende buitenomstandigheden. Hij is precies op elkaar afgestemd voor compatibiliteit met de E250-, E318- en E150-snijtoortsen en biedt een veilige, drop-in-pasvorm die de insteltijd minimaliseert en de betrouwbaarheid maximaliseert. Of u nu werkt op sloopwerven, in de scheepsbouw, bij de aanleg van pijpleidingen of bij de bouw van constructiestaal, de PNME Heavy-Duty Torch Tip is bestand tegen de zwaarste klussen en helpt u te besparen op brandstofkosten in vergelijking met acetyleen. Het robuuste ontwerp is bestand tegen slijtage, kromtrekken en verstoppingen, waardoor consistente prestaties worden geleverd, schakel na dienst. Wanneer u betrouwbaar, door propaan aangedreven zaagwerk nodig heeft dat met gemak dik staal kan verwerken – en niet veel geld kost – is de PNME Heavy-Duty Torch Tip de slimme, duurzame keuze voor serieuze metaalbewerkers.
| Naam | Model | Gas | Toepasselijke snijbrander | snijdikte | Zuurstof druk | Gasdruk | Snijlengte (mm) |
| PNME-serie | PNME-1(1/32) | Propaan | E250,E318,E150 | 1-5MM | 1,5bar | 0,5bar | 92MM |
| PNME-2(3/64) | 5-10MM | 2,0bar | 0,5bar | ||||
| PNME-3(1/16) | 10-30MM | 2,5bar | 1,0bar | ||||
| PNME-4(5/64) | 30-60MM | 3,0bar | 1,0bar | ||||
| PNME-5(3/32) | 60-100MM | 3,5bar | 1,5bar | ||||
| PNME-6(1/8) | 100-200MM | 4,0bar | 1,5bar |
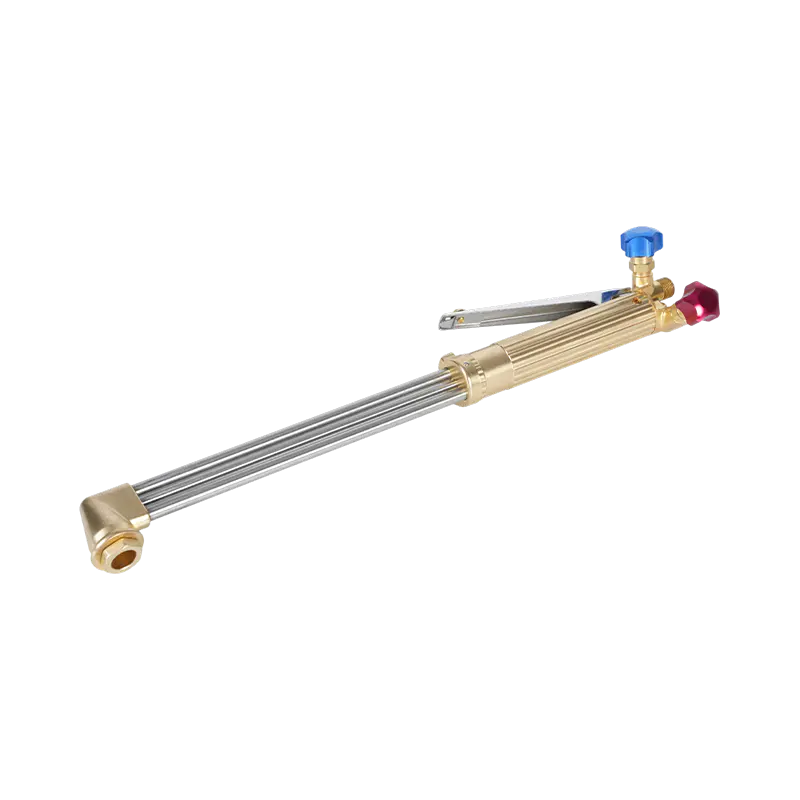
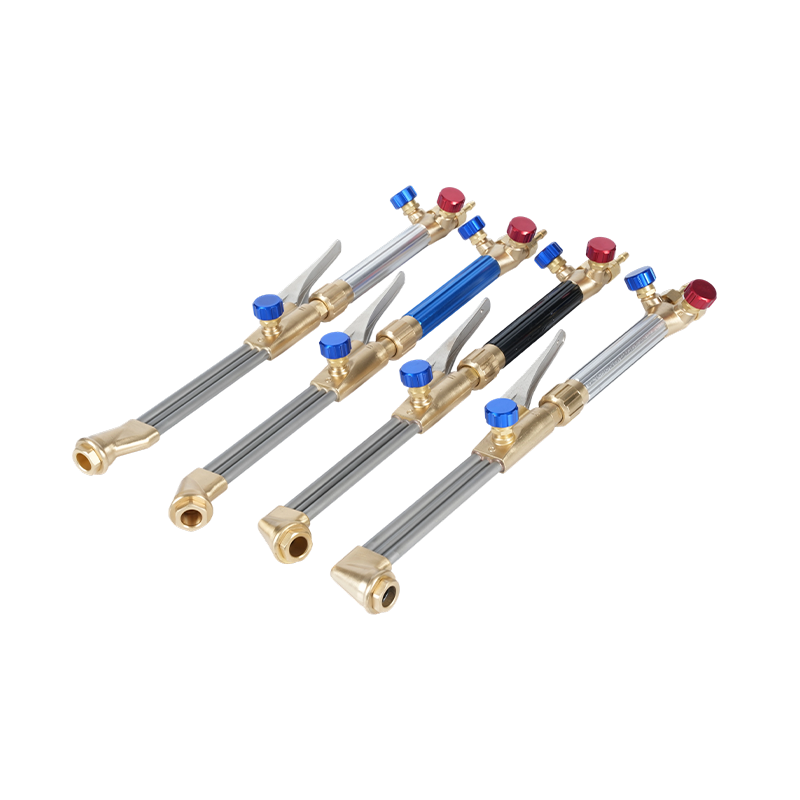
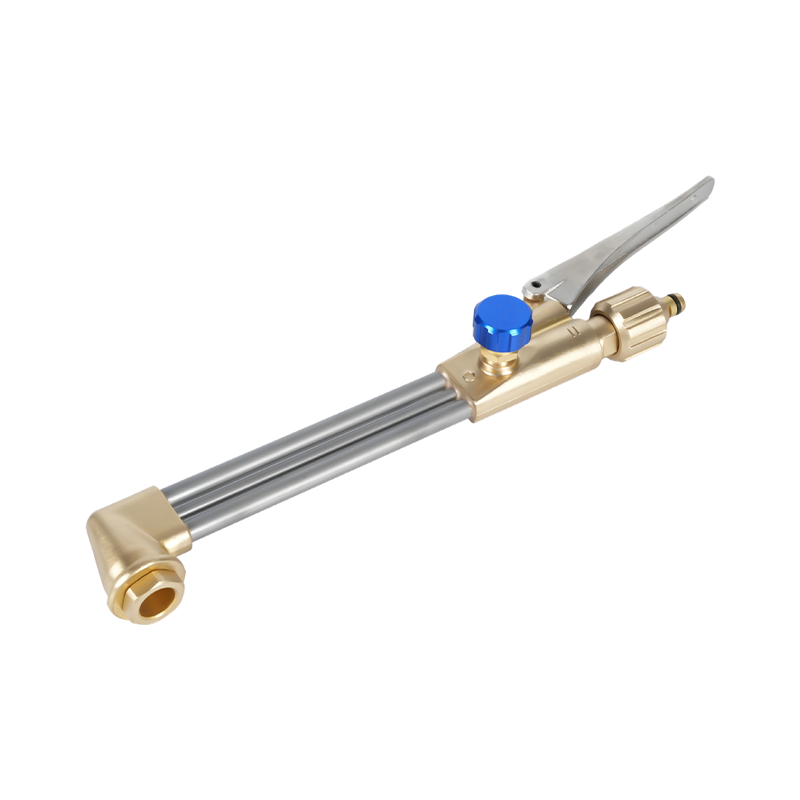

Een lasser pakt een toorts met een punt van maat 2, steekt hem aan, zet wat lijkt op een neutrale vlam en maakt de dienst nog steeds af met een snijrand die moet worden gesle...
READ MOREDrie fouten zijn verantwoordelijk voor de meeste slechte oxy-acetyleen-sneden: een punt die te groot is voor de plaat, de druk van de regelaar die door het geheugen wordt ing...
READ MOREEen snijbrander die aan de punt openspringt, een kerf die naar één kant afdrijft, een punt die zichzelf blijft hechten aan de plaat - deze fouten beginnen meestal nergens in ...
READ MOREEen #1-tip, ongeveer 28 psi zuurstof en 4 psi acetyleen, zullen een zachtstalen plaat van 6 mm binnen een paar seconden uit elkaar halen. Laat dezelfde toorts op een plaat va...
READ MOREEen zuivere oxy-acetyleensnede is meestal een kwestie van volgorde en aantallen. Inspecteer de uitrusting, stel elke regelaar in op de druktabel voor de punt van de toorts, s...
READ MORE
Nr. 1675, South Guangde Lake Road, Yinzhou District, Ningbo City, provincie Zhejiang, China.
Auteursrecht © 2024 NINGBO WELDMAN TECHNOLOGY CO.,LTD. All Rights
Gereserveerd.
Wholesale PNME Heavy-Duty toortstip voor propaantoorts E250,E318,E150 Company

