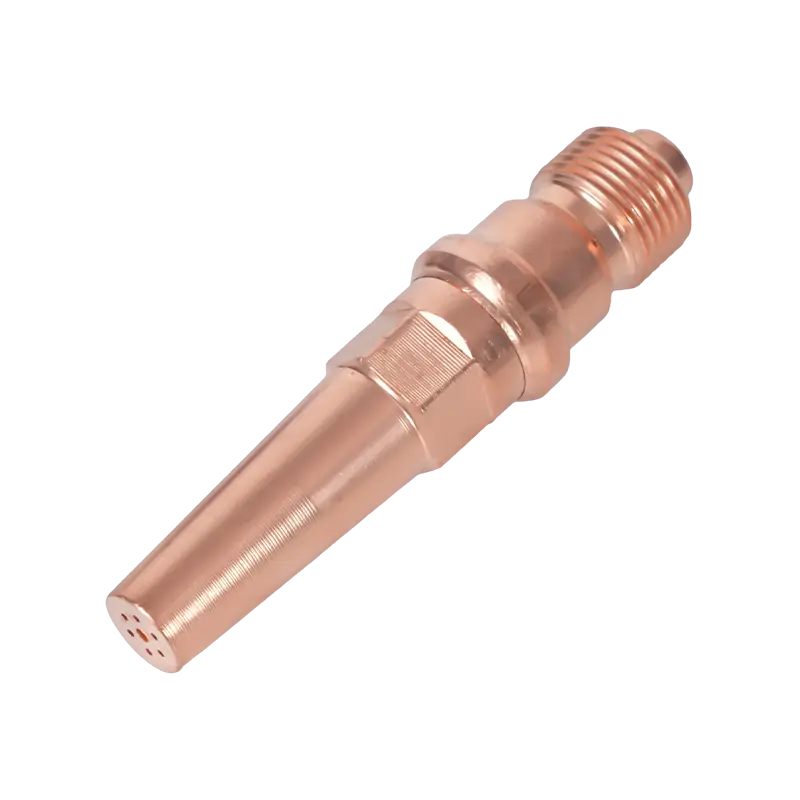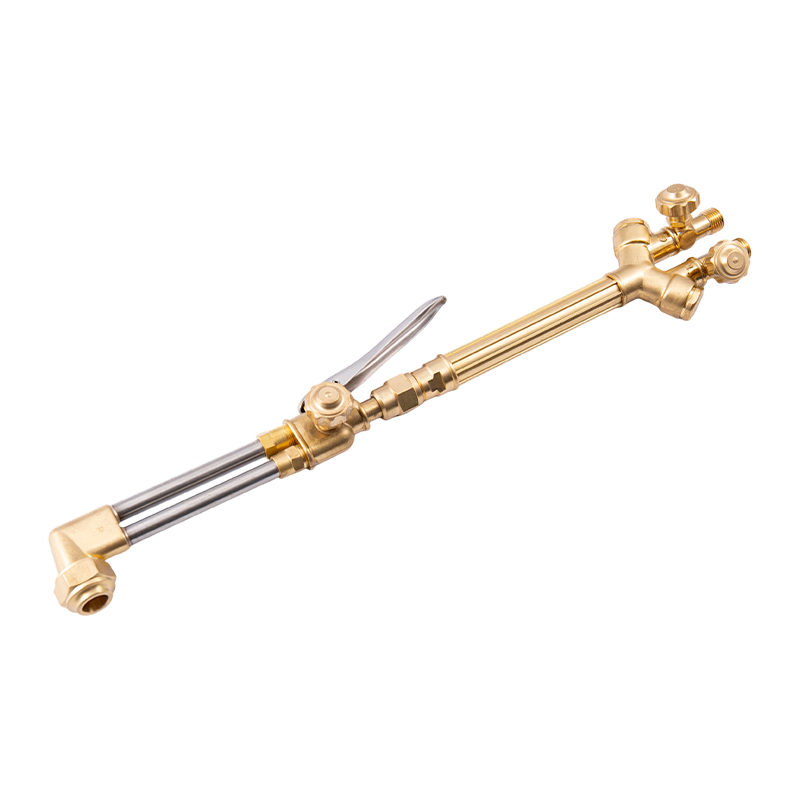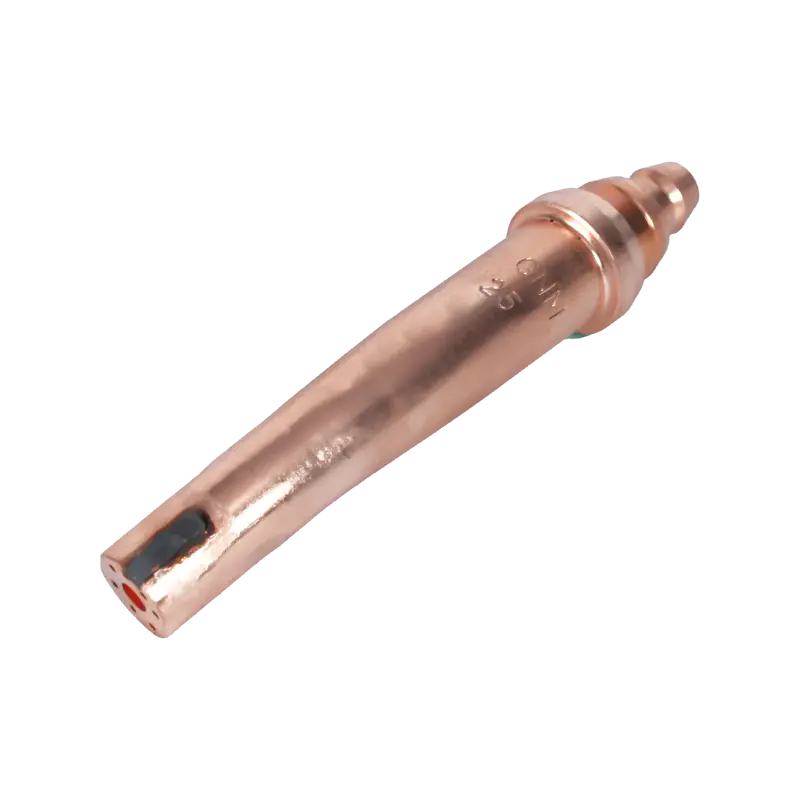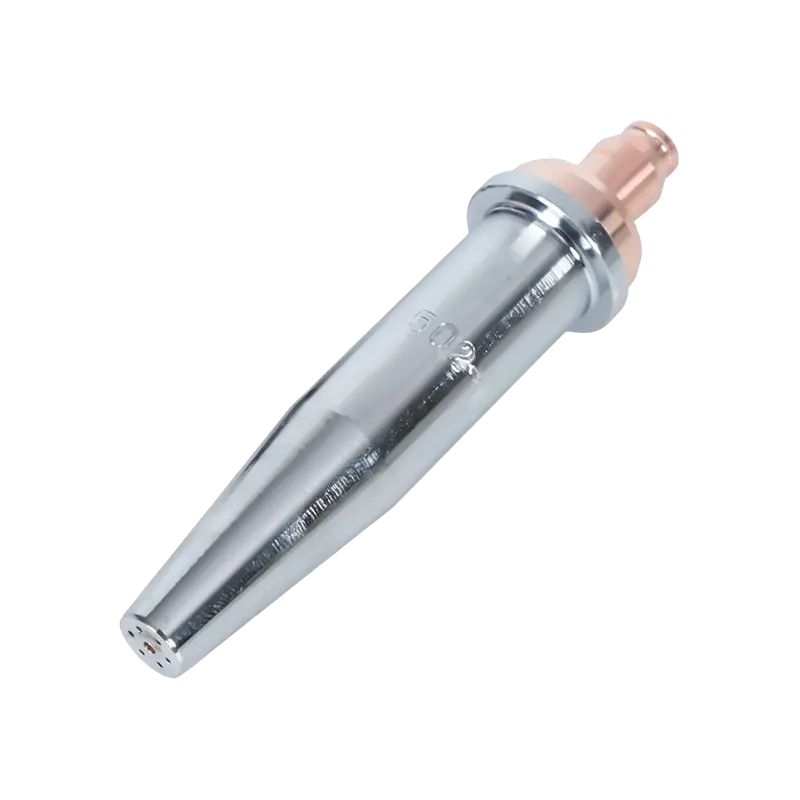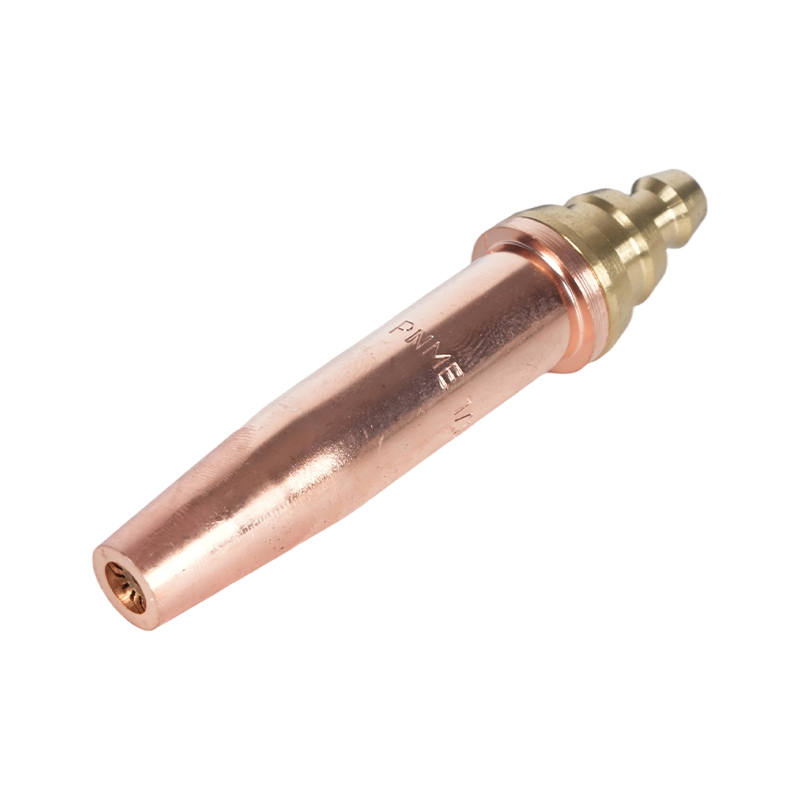
De snijpunt is het belangrijkste onderdeel van elk zuurstof-brandstofsysteem. Regelaars regelen de druk, slangen leveren gas en het toortslichaam vormt het handvat – maar de punt bepaalt of de snede schoon of rafelig is, snel of traag, veilig of vatbaar voor averechts effect. Door de tip goed te selecteren en deze correct te gebruiken, wordt een consistente, productieve snede gescheiden van verspild gas en nabewerking. Deze gids behandelt alles, van tipontwerpprincipes tot praktische veldtechnieken en defectdiagnose.
Wat Oxy Fuel Cutting Tips eigenlijk doen
Een autogeen-snijpunt heeft twee verschillende functies die tegelijkertijd plaatsvinden. De buitenste ring van kleine gaatjes – de voorverwarmingsopeningen – levert een mengsel van brandstofgas en zuurstof om een voorverwarmingsvlam te produceren. Deze vlam verwarmt het basismetaal tot de ontbrandingstemperatuur: ongeveer 1.600–1.800 °F (870–980 °C) voor zacht staal. De centrale boring dient een heel ander doel: hij levert een hogedrukstraal zuivere snijzuurstof dat het voorverwarmde staal chemisch oxideert en het resulterende gesmolten ijzeroxide (slak) uit de snede blaast.
Dit onderscheid is praktisch van belang. De voorverwarmvlam snijdt niet; hij conditioneert het metaal. De snijdende zuurstofstroom zorgt voor de daadwerkelijke scheiding door middel van een chemische reactie, en niet door bruut thermisch smelten. Elke factor die de snijzuurstofstroom verslechtert – lage druk, vervuilde boring, onjuiste afstand – heeft direct invloed op de snijkwaliteit, ongeacht hoe goed de voorverwarmingsvlam eruit ziet.
Tips worden vervaardigd uit één stuk (massief koper) of uit twee delen (messing binnenzijde met koperen buitenzijde). Tweedelige tips komen vaker voor in productieomgevingen omdat het binnenstuk onafhankelijk kan worden vervangen wanneer de voorverwarmingsopeningen slijten, zonder het buitenlichaam weg te gooien. Tips uit één stuk zijn eenvoudiger en hebben vaak de voorkeur voor handmatig snijden waarbij de vervangingsfrequentie lager is.
De juiste tip kiezen: maat, boringtype en brandstofgas
Drie variabelen bepalen de selectie van de tip: materiaaldikte, ontwerp van de snijzuurstofboring en het gebruikte brandstofgas. Alleen al op dikte selecteren – zonder rekening te houden met het boringtype en de brandstofcompatibiliteit – is de meest voorkomende oorzaak van slechte snijkwaliteit in het veld.
Tipgrootte en materiaaldikte
De tipgrootte bepaalt de diameter van de centrale snijzuurstofboring en de grootte van de voorverwarmingsopeningen. De juiste tipgrootte wordt altijd afgestemd op de materiaaldikte , niet op een voorkeursdrukinstelling of snijsnelheid. Het gebruik van een te grote punt op een dunne plaat veroorzaakt overmatige warmte-inbreng, kromtrekken en brede, rafelige kerven. Het gebruik van een te kleine punt op een dikke plaat veroorzaakt onvolledige oxidatie, zware slakhechting en het onvermogen om de snede op diepte te voltooien.
| Materiaal dikte | Typische tipgrootte | Zuurstofdruk (PSI) | Snijsnelheid (IPM) |
|---|---|---|---|
| 1/8 inch (3 mm) | 000/0 | 20–25 | 20–26 |
| 1/4 inch (6 mm) | 0 / 1 | 25–35 | 16–22 |
| 1/2 inch (13 mm) | 1 / 2 | 35–45 | 12–18 |
| 1 inch (25 mm) | 2 / 3 | 40–55 | 10–14 |
| 2 inch (50 mm) | 3 / 4 | 45–65 | 7–10 |
| 4 inch (100 mm) | 4 / 5 | 55–80 | 4–7 |
Cilindrische boring versus uiteenlopende boring
Zuurstofboringen zijn verkrijgbaar in twee interne geometrieën, elk geoptimaliseerd voor een ander diktebereik. Cilindrische boringpunten handhaaft een constante diameter over de volledige lengte van de boring en werkt het beste bij ongeveer 40 PSI. Ze zijn de standaardkeuze voor het handmatig en machinaal snijden van materiaal tot 10 mm dik. Uiteenlopende boringtips flakkeren naar buiten richting de uitgang, waardoor de snijdende zuurstofstroom zich kan uitbreiden tot supersonische snelheid. Ze werken bij hogere drukken – doorgaans 75 tot 100 PSI – en leveren hogere snijsnelheden met een lager zuurstofverbruik per voet snede op een plaat dikker dan 3/8 inch. Voor de meeste CNC-autogeenmachines die zware platen snijden, zijn uiteenlopende boorpunten de juiste keuze. Voor een gedetailleerde vergelijking van hoe brandstofgasselectie samenwerkt met het ontwerp van de tipboring en de vlamtemperatuur, zie onze snijbrandertemperaturen en brandstofgasvergelijking .
Compatibiliteit met brandstofgas
Snijpunten zijn niet uitwisselbaar tussen brandstofgassen. Acetyleentips hebben een specifiek patroon en formaat van de voorverwarmingsopeningen die passen bij de geconcentreerde warmte van de binnenkegel van acetyleen en de stoichiometrische zuurstof-brandstofverhouding van ongeveer 1:1. Propaan- en propyleentips hebben meer en grotere voorverwarmingsopeningen om de lagere temperaturen in de binnenkegel van deze gassen en hun hogere zuurstofbehoefte te compenseren - propaan heeft ongeveer 4,5 delen zuurstof per deel brandstof nodig. Als u een acetyleentip met propaan gebruikt, wordt de voorverwarmingsvlam uitgehongerd en ontstaat er onvolledige verwarming; het gebruik van een propaantip met acetyleen creëert een te grote, ongecontroleerde voorverwarmvlam. Controleer altijd of de tip geschikt is voor het specifieke brandstofgas dat wordt gebruikt.
Opstellen voor een zuivere snit
Zelfs een punt met de juiste maat levert slechte resultaten op als de druk, de vlam en de afstand niet goed zijn ingesteld voordat het snijden begint.
Stel de druk in op de punt, niet op de regelaar. Lange slanglengtes en smalle slangdiameters zorgen voor een meetbare drukval tussen de uitlaat van de regelaar en de toorts. Voor trajecten van meer dan 7,5 meter bevestigt u testmeters aan de toortsinlaat om de werkelijke leveringsdruk te meten. Pas vervolgens de regelaar naar boven aan totdat de meters aan de toortszijde de waarden aangeven die zijn gespecificeerd in de tiptabel. Snijden op basis van de druk van de regelaar op lange termijn is een veel voorkomende oorzaak van trage sneden en zware slakken. Voor een volledig overzicht van de gaskeuze en het veilige drukbeheer, raadpleeg onze gids voor zuurstof-brandstofveiligheid en gaskeuze .
Stel een neutrale vlam in voordat u gaat snijden. Steek de fakkel alleen op brandstof aan en voer vervolgens voorverwarmde zuurstof in totdat de binnenkegel scherp wordt tot een goed gedefinieerd helderblauw punt omgeven door een doorzichtig buitenomhulsel. Dit is de neutrale vlam: het juiste startpunt voor vrijwel al het snijden van staal. Een oxiderende vlam (kortere, meer puntige kegel met een paarsachtige tint) oxideert voortijdig het metalen oppervlak en produceert een door hitte beïnvloede zone die bestand is tegen schoon snijden. Een carbonerende vlam (zachte, gevederde kegel met een secundair oranje omhulsel) zet koolstof af op het metalen oppervlak en verslechtert ook de snijkwaliteit.
Houd een consistente afstand aan. Voor de meeste handsnijpunten is de juiste afstand 3-6 mm (1/8 tot 1/4 inch) tussen het puntvlak en het werkstukoppervlak. Te dichtbij en de tip raakt oververhit, de voorverwarmingsopeningen verstoppen zich met spatten en het risico op terugslag neemt toe. Te ver en de snijdende zuurstofstroom verliest zijn samenhang voordat hij het metaal bereikt, waardoor een brede, ronde kerf en zwaar schuim ontstaat.
Controleer of het metaal de ontbrandingstemperatuur heeft bereikt voordat u de snijzuurstof opent. De juiste visuele indicator is een heldere kersenrode tot oranjewitte gloed op het doorsteekpunt. Een nuttige praktijktest: druk de snijzuurstofhendel lichtjes in; als het metaal onmiddellijk begint te vonken en oxideren, is het klaar. Als het gewoon afkoelt en donkerder wordt, ga dan door met voorverwarmen.
8 praktische tips voor beter knippen
De volgende technieken richten zich op de meest voorkomende bronnen van inconsistente resultaten bij zowel handmatige als machinale autogeen-snijbewerkingen.
- Gebruik de tipkaart voor jouw specifieke merk. Debieten en afmetingen van de openingen variëren van fabrikant tot fabrikant, zelfs bij dezelfde nominale tipgrootte. Een tipsoverzicht van het ene merk mag nooit worden toegepast op de tips van een ander merk.
- Zet je snijdende hand vast. Voor handmatig snijden ondersteunt u de toortshand met de vrije hand op het werkstuk of op een stabiel referentieoppervlak. Een toortswiebel van zelfs 1/16 inch produceert zichtbare golvingen in de snijrand.
- Prik schuin door en ga dan loodrecht. Wanneer u de middenplaat doorboort in plaats van vanaf een rand te beginnen, kantelt u de toorts 15-20 graden weg van de rijrichting terwijl u de snijzuurstof opent. Dit leidt de initiële slakuitstoot weg van het puntvlak. Zodra het doorboren is voltooid, brengt u de toorts weer loodrecht en begint u met snijden.
- Rol in bij de randen, rol uit bij de finish. Wanneer u aan de rand van een dikke plaat begint, rolt u de toorts vanuit een schuine positie naar een loodrechte positie wanneer u de snede ingaat. Aan het einde van de snede rolt u de toorts naar buiten om ervoor te zorgen dat de onderkant van de snede netjes wordt doorgesneden. Zonder dit blijft de laatste centimeter van een dikke snede vaak gedeeltelijk verbonden.
- Pas de rijsnelheid aan de vonken aan. Bij de juiste voortbewegingssnelheid verlaat de snijzuurstofstroom de onderkant van het werkstuk onder een lichte achterwaartse hoek (5–10 graden achter de toortsrichting). Als de stroom verticaal naar buiten komt, is de reissnelheid te laag. Als de machine met een uitgesproken voorwaartse helling naar buiten komt, is de snelheid te hoog en is de snede niet volledig doordringend.
- Houd de punt tijdens het gebruik schoon. Ophoping van spatten op het puntvlak tijdens lange sneden verslechtert geleidelijk de vorm van de voorverwarmvlam en kan ertoe leiden dat de snijzuurstofstroom afbuigt. Een korte pauze om op te schonen met een tipcleanerbestand herstelt de prestaties zonder volledige afsluiting.
- Sluit de brandstof voordat zuurstof wordt uitgeschakeld. Wanneer u de toorts uitschakelt, sluit u eerst de brandstofklep, vervolgens de snijzuurstof en vervolgens de voorverwarmzuurstof. Deze volgorde voorkomt een brandstofrijke toestand aan de punt tijdens het uitschakelen, wat de belangrijkste oorzaak is van interne roetafzettingen en een averechts effect bij de volgende ontsteking.
- Volg alle veiligheidsmaatregelen zonder uitzondering. Flashback-afleiders op beide slangen, lektesten vóór elke sessie en correcte PBM’s zijn niet onderhandelbaar. Voor een volledige veiligheidschecklist specifiek voor tips voor snijbranders, zie onze gids op veiligheidsmaatregelen voor snijbranderpunten .
Diagnose van slechte snijkwaliteit
De meeste oxy-fuel-snijdefecten zijn terug te voeren op een van de vier hoofdoorzaken: verkeerde tipgrootte, onjuiste druk, onjuiste voortbewegingssnelheid of een vervuilde of versleten tip. De onderstaande tabel behandelt de meest voorkomende symptomen en hun corrigerende maatregelen.
| Symptoom | Meest waarschijnlijke oorzaak | Corrigerende actie |
|---|---|---|
| Zware slak/harde slak die niet netjes afbreekt | Rijsnelheid te hoog; zuurstofdruk te laag; punt te klein voor dikte | Lage rijsnelheid; verhoog de zuurstofdruk tot de specificaties van de fooikaart; upgrade tipgrootte |
| Afgeronde, brede bovenrand met kerf | Afstand te groot; rijsnelheid te laag | Verklein de impasse tot 1/8–1/4 inch; rijsnelheid verhogen |
| Gutsen of onregelmatig snijvlak | Tipopeningen verstopt of beschadigd; vlaminstabiliteit | Tip reinigen of vervangen; controleer op verbogen of spattende openingen |
| De snede dringt niet diep door (vooral dikke plaat) | Zuurstofdruk te laag bij de toorts (drukval); tipboring te klein | Meet de druk bij de toorts met testmeters; compenseren bij toezichthouder; controleer de tipgrootte |
| Er duurt te lang voorverwarmen voordat het snijden kan beginnen | Verkeerd tiptype voor brandstofgas (te weinig/kleine voorverwarmingsopeningen voor propaan/propyleen) | Schakel over naar een tip met propaan- of propyleenclassificatie en grotere voorverwarmingsopeningen |
| Golvende of drijvende snijlijn | Instabiliteit van de hand van de toorts; ongelijkmatige rijsnelheid | Gebruik een geleiderail of richtliniaalklem; steun de snijhand op het werkstuk |
| Een averechts effect of aanhoudend knallen | Oververhitting van de punt; impasse te klein; tipvlak verontreinigd | Vergroot de impasse; laat de punt afkoelen; schoon tipvlak; controleer op spatverstopping |
Tip Onderhoud en wanneer vervangen
De snijpunten slijten voorspelbaar en de meeste prestatieverliezen als gevolg van slijtage kunnen met eenvoudig onderhoud worden hersteld. De voorverwarmingsopeningen zijn het eerste punt van degradatie: spatten uit de snijzone hopen zich op op het puntvlak, waardoor de openingen gedeeltelijk worden geblokkeerd en de vorm van de voorverwarmingsvlam wordt vervormd. Een set tipreinigingsvijlen – zo groot dat ze passen bij de openingdiameters van uw tips – verwijdert deze opeenhoping in enkele seconden. Reinig altijd langs de as van de opening en niet dwars eroverheen, om te voorkomen dat het gat groter wordt of een nieuwe vorm krijgt.
De centrale snijzuurstofboring is duurzamer maar niet immuun voor schade. Tekenen van boringslijtage zijn onder meer een zichtbare klokvorm bij de uitgang van de boring, putjes op de boringwanden zichtbaar onder vergroting, en een snijdende zuurstofstroom die uitwaaiert in plaats van een strakke, samenhangende straal in stand te houden. Een versleten snijboring kan niet door reiniging worden hersteld; de punt moet worden vervangen.
Vervang de punt onmiddellijk als een van de volgende omstandigheden aanwezig is: scheuren of spleten in het tiplichaam; openingen die niet rond kunnen worden gemaakt met een tipreiniger; een booruitgang die zichtbaar vervormd is; of herhaalde averechtse gevolgen, zelfs nadat het schoonmaken en de juiste impasse is hersteld. Het gebruik van een beschadigde tip is een gevaar voor de veiligheid en niet alleen een kwaliteitsprobleem. Inspecteer bij tweedelige tips de binnen- en buitencomponenten afzonderlijk; vaak hoeft slechts één onderdeel te worden vervangen, waardoor de onderhoudskosten worden verlaagd.
Bewaar de tips in een speciale houder of doos om de openingen en de uitgang van de boring te beschermen tegen fysieke schade. Zelfs kleine deuken of deukjes in het tipvlak, veroorzaakt door een val op een harde vloer, kunnen de voorverwarmingsopeningen voldoende vervormen om voortijdige vervanging te vereisen.