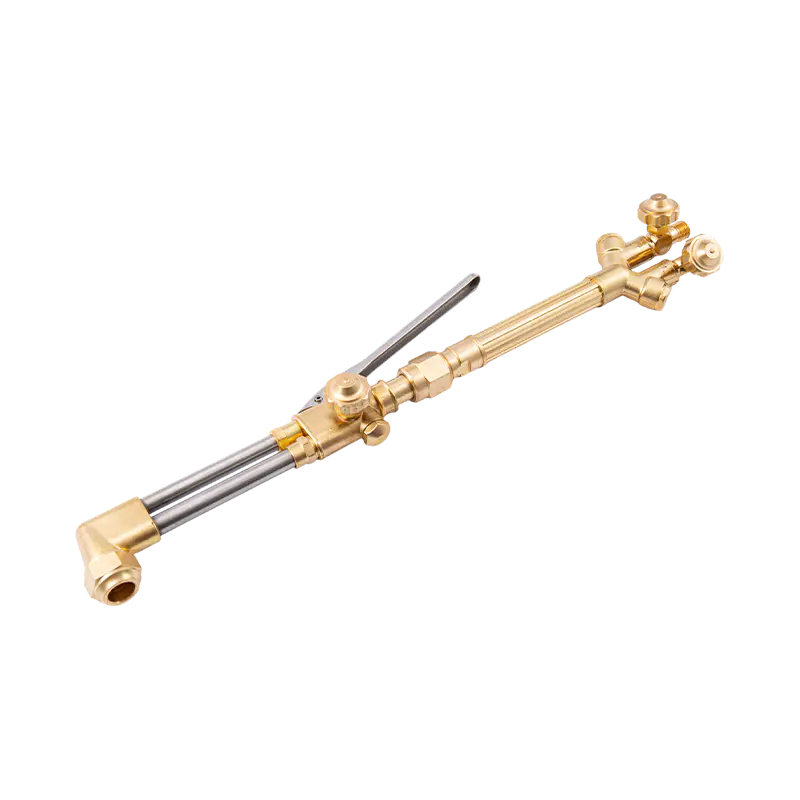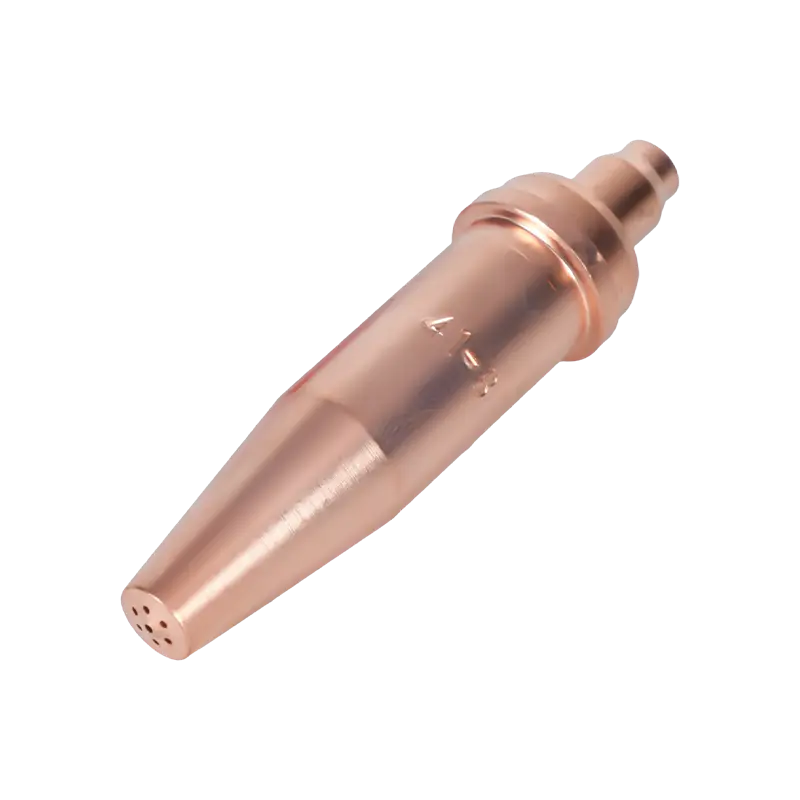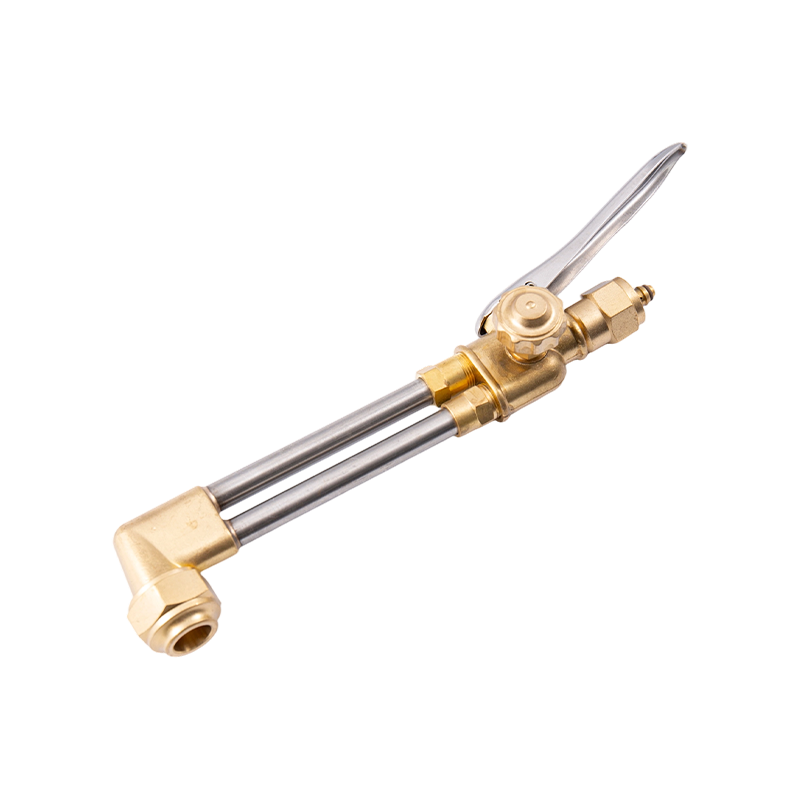
Oxy-acetyleen snijbrandertemperatuur: wat u moet weten
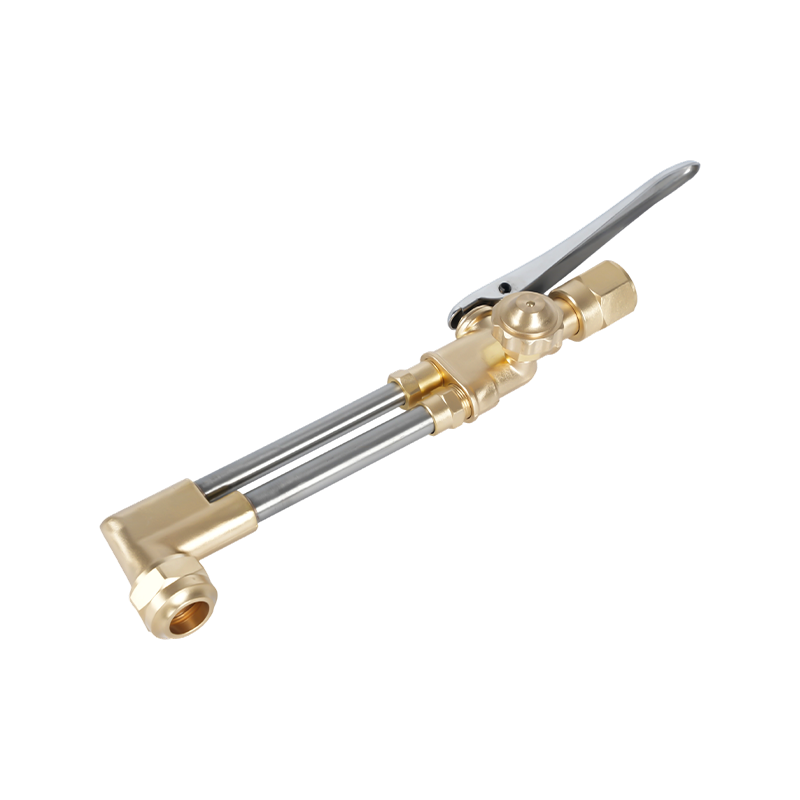
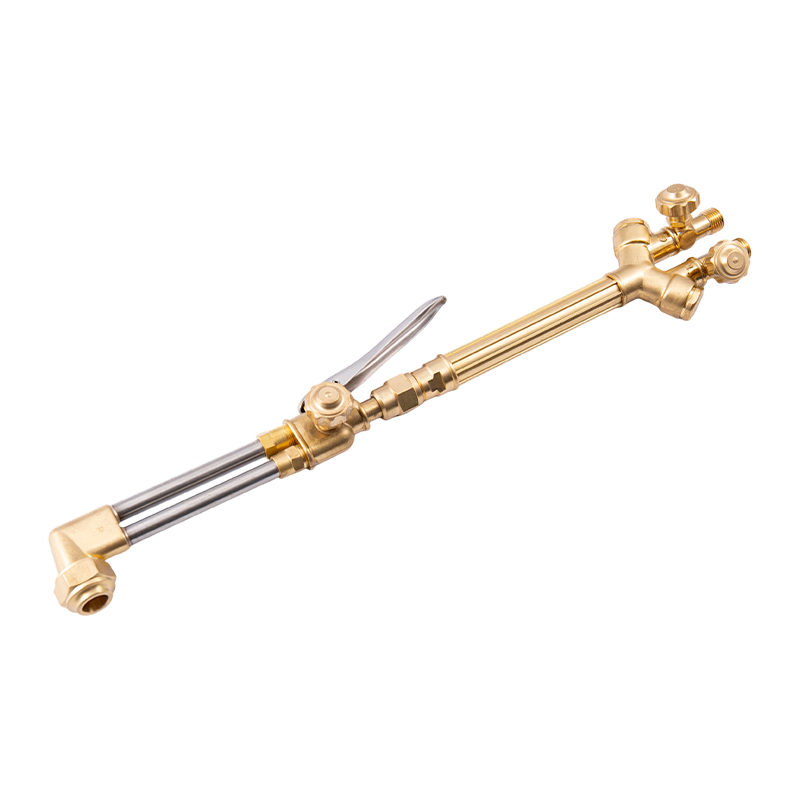
De oxy-acetyleen snijbrander produceert een van de hoogste vlamtemperaturen die haalbaar zijn met standaard industriële gasapparatuur. Wanneer zuurstof en acetyleen samen verbranden, bereikt de resulterende vlam ongeveer 3.480°C tot 3.500°C (6.296°F tot 6.330°F) — hoger dan welke andere veelgebruikte brandstofgascombinatie dan ook in de las- en snijpraktijk. Deze extreme hitte maakt oxy-acetyleen tot het referentiebrandstofsysteem waartegen alle alternatieve snijgassen worden gemeten.
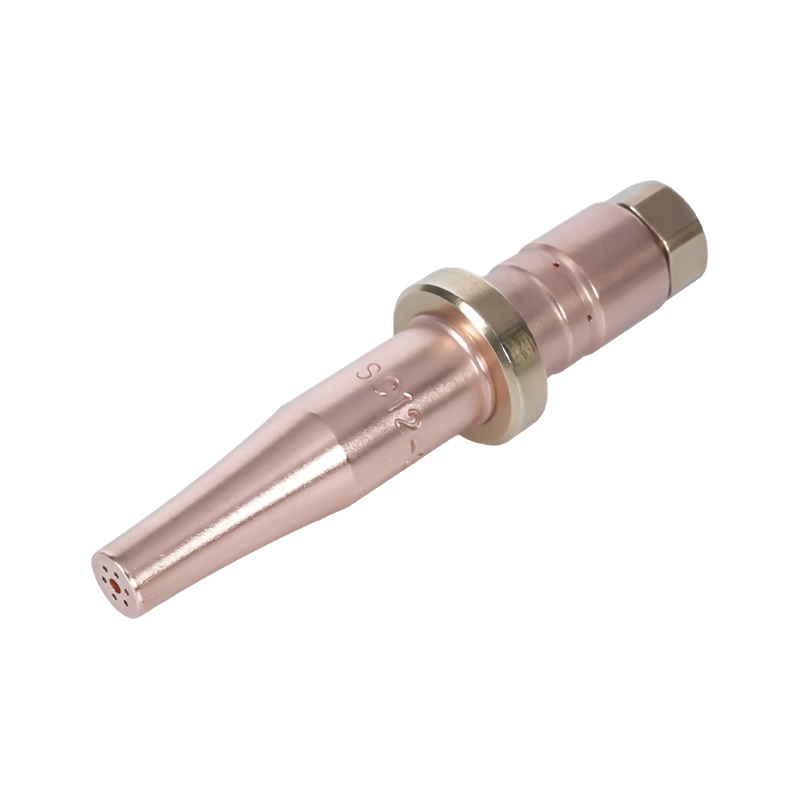
Het is echter van cruciaal belang om te begrijpen hoe een snijbrander die temperatuur daadwerkelijk gebruikt. Een snijbrander smelt niet alleen maar metaal; hij werkt via een proces in twee fasen. Ten eerste verhogen de voorverwarmingsvlammen rond de snijpunt het staal tot de aanmaaktemperatuur van ongeveer 1800 °F (982 °C). Zodra het staal dit punt bereikt, wordt de centrale hogedrukzuurstofstraal geactiveerd. Deze stroom voegt niet direct warmte toe; in plaats daarvan zorgt het ervoor dat het voorverwarmde staal snel oxideert – een proces dat vaak wordt omschreven als ‘gecontroleerd, snel roesten’. Het geproduceerde ijzeroxide heeft een lager smeltpunt dan het basisstaal, zodat het als gesmolten slak uit de snede wordt geblazen.
De preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
De Three Types of Oxy-Acetylene Flames and When to Use Each
De ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Neutrale vlam
Een neutrale vlam verbrandt alle beschikbare brandstof en zuurstof volledig en produceert geen overmaat van beide. De binnenste kegel is goed gedefinieerd en helder, en de buitenste omhulling is helder. Dit is de standaardvlam voor de meeste staalsnij- en algemene lastoepassingen. Het voegt geen koolstof toe aan het metaal (waardoor het bros zou worden) en creëert ook geen overmatige oxidatie (waardoor ijzeroxideaanslag zou ontstaan). Bij snijwerkzaamheden levert het instellen van een neutrale voorverwarmingsvlam voordat de snijzuurstofstroom wordt ingeschakeld de schoonste sneden op met de meest consistente kerf.
Carburerende (reducerende) vlam
Een carbonerende vlam bevat een overmaat aan acetyleen die verder gaat dan wat volledig kan worden verbrand met de beschikbare zuurstof. Het wordt geïdentificeerd door een gevederde secundaire zone die zich uitstrekt tot voorbij de binnenkegel; de lengte van deze veer geeft de mate van overtollig acetyleen aan. Dit vlamtype wordt gebruikt voor oppervlakteharding, gloeibewerkingen en voor gaslassen van roestvrij staal, waarbij het risico op chroomoxidatie in de laszone wordt verminderd. De overmaat acetyleen creëert een reducerende atmosfeer rond het gesmolten bad. Het mag nooit worden gebruikt om te snijden, omdat het koolstof in het staal afzet en zwart roet produceert.
Oxiderende vlam
Een oxiderende vlam bevat overtollige zuurstof. De binnenste kegel wordt korter, puntiger en krijgt een enigszins paarsachtige tint; het geluid van de vlam wordt merkbaar scherper. Hoewel dit vlamtype in theorie het heetst is, wordt het bij het lassen over het algemeen vermeden omdat de overtollige zuurstof het ijzer in het staal aantast en ongewenste ijzeroxide-insluitsels vormt die de verbinding verzwakken. Bij het snijden is een aanpassing van de oxidevlam in de snijzuurstofstroom inherent aan het proces, maar de voorverwarmingsvlammen moeten neutraal blijven om voortijdige oxidatie van het omringende materiaal te voorkomen.
Snijbrandergassen: een volledige vergelijking
Zuurstofsnijsystemen zijn niet beperkt tot acetyleen. Er kan een reeks brandstofgassen worden gebruikt, afhankelijk van het materiaal dat wordt gesneden, de vereiste snijsnelheid, de beschikbare infrastructuur en kostenoverwegingen. Elk gas heeft verschillende vlamtemperatuurkenmerken en verbrandingsprofielen die de prestaties op een andere manier beïnvloeden.
| Gas | Maximale vlamtemperatuur (met O2) | Beste gebruik | Lassen mogelijk? |
|---|---|---|---|
| Acetyleen | 3.500°C / 6.330°F | Snijden, lassen, precisiewerk | Ja |
| Propaan | ~2.800°C / ~5.072°F | Snijden, verwarmen, buigen | Nee |
| Propeen | ~2.900°C / ~5.252°F | Productie snijden | Beperkt |
| Aardgas | ~2.770°C / ~5.020°F | Snijdende, goedkope operaties | Nee |
| Waterstof | ~3.000°C / ~5.432°F | Onderwatersnijden, aluminium | Alleen gespecialiseerd |
Acetyleen
Acetyleen is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propaan
Propaan burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propeen
Propeen (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Aardgas
Aardgas heeft de laagste vlamtemperatuur van de veelgebruikte snijgassen. Het belangrijkste voordeel is de infrastructuur: faciliteiten met aardgastoevoer via leidingen kunnen het cilinderbeheer elimineren en de brandstofkosten aanzienlijk verlagen. Het wordt gebruikt bij grootschalige industriële snijbewerkingen, waarbij de iets lagere snijprestaties worden gecompenseerd door kostenbesparingen en leveringsgemak. Bij het lassen wordt geen aardgas gebruikt.
Waterstof
Waterstof is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Welke metalen wel en niet kunnen worden gesneden met een zuurstofbrander
Zuurstofsnijden is in wezen een chemisch oxidatieproces. Om dit te laten werken, moet het te snijden metaal aan een specifieke voorwaarde voldoen: de oxiden moeten een lager smeltpunt hebben dan het basismetaal zelf. Wanneer aan deze voorwaarde is voldaan, oxideert de zuurstofstroom het voorverwarmde metaal en blaast de resulterende gesmolten slak schoon weg. Als er niet aan wordt voldaan, vormt het oxide een beschermende korst die de oxidatiereactie beëindigt en voorkomt dat de snede verder gaat.
- Staal met laag tot middelmatig koolstofgehalte: Snijdt schoon en efficiënt. Dit is de belangrijkste toepassing voor autogeen snijden, waarbij materiaal met een dikte van 0,5 mm tot meer dan 250 mm kan worden verwerkt.
- Smeedijzer: Kan effectief worden gesneden met zuurstof-brandstoftechnieken.
- Koolstofstaal: Moeilijk te snijden omdat het smeltpunt van de slak dat van het basismetaal benadert, waardoor een schone uitstoot van oxiden wordt voorkomen.
- Gietijzer: Kan niet effectief worden gesneden - grafiet tussen de korrels en de korrelstructuur verstoren de oxidatie-snijwerking.
- Roestvrij staal: Kan niet worden gesneden met standaard zuurstof-brandstofmethoden. De chroomoxidelaag die zich op het oppervlak vormt, heeft een hoger smeltpunt dan het staal eronder en vormt een beschermende barrière die voorkomt dat de snijzuurstof vers metaal bereikt. Voor roestvrij staal moet plasmasnijden of lasersnijden worden gebruikt.
- Aluminium en koper: Kan niet worden gesneden met autogeen – deze metalen missen het ijzergehalte dat nodig is om de oxidatie-snijreactie in stand te houden.
Roestvast staal lassen: processelectie en belangrijke overwegingen
Roestvast staal is een van de meest uitdagende metalen om correct te lassen. Het hoge chroomgehalte (minimaal 10,5%) zorgt voor corrosiebestendigheid, maar datzelfde chroom is bij lastemperaturen extreem reactief met zuurstof. Wanneer chroom tijdens het lassen oxideert, wordt het uit het omringende metaal verwijderd, waardoor zones ontstaan met een aanzienlijk verminderde corrosieweerstand. Dit fenomeen, bekend als sensibilisatie, is de centrale technische uitdaging bij het lassen van roestvrij staal, ongeacht het gebruikte proces.
Bovendien heeft roestvrij staal een lagere thermische geleidbaarheid dan zacht staal, wat betekent dat de warmte zich sneller ophoopt in de laszone en zich langzamer verspreidt. Dit maakt vervorming een hardnekkig probleem, vooral bij dun materiaal. Roestvast staal zet bij verhitting ook ongeveer 50% meer uit dan zacht staal, wat de vervorming versterkt als de warmte-inbreng niet zorgvuldig wordt beheerd.
TIG-lassen (GTAW) — de voorkeursmethode
TIG-lassen is de gouden standaard voor het lassen van roestvrij staal, vooral voor dun materiaal, buizen en elke toepassing waarbij het uiterlijk van de las en de corrosieweerstand van cruciaal belang zijn. Een niet-afsmeltende wolfraamelektrode genereert de boog, terwijl puur argon-beschermgas het lasbad beschermt tegen zuurstof en stikstof uit de lucht. De lasser voert de vulstaaf handmatig in, waardoor nauwkeurige controle van de warmte-inbreng en de plasgrootte mogelijk is.
Voor austenitisch roestvast staal uit de 300-serie (de meest voorkomende) is de standaard vulstaaf 308L. Gebruik voor de 316- en 316L-kwaliteiten (die molybdeen bevatten voor verbeterde corrosieweerstand) 316L-vulmiddel. Voor type 321-legering is 347-vuldraad geschikt. Het gebruik van de verkeerde vulstofkwaliteit brengt de corrosieprestaties van de voltooide las in gevaar, zelfs als de mechanische verbinding in orde is.
Belangrijke TIG-parameters voor roestvrij staal: stel de stroomsterkte in op ongeveer 1 ampère per 0,001 inch (0,025 mm) materiaaldikte. Gebruik een 2% thoriated of 2% lanthanated wolfraamelektrode die op een naaldpunt is geslepen. De stroomsnelheid van het argonbeschermgas moet worden ingesteld tussen 15 en 20 kubieke voet per uur (CFH). Houd de rijsnelheid consistent – langzaam werken met een goede warmte-inbreng verdient de voorkeur boven het omringende metaal haasten en oververhitten.
Terugspoeling voor het lassen van buizen en pijpen
Bij het TIG-lassen van roestvrijstalen buizen of pijpen wordt het binnenoppervlak van de laswortel tijdens het lasproces blootgesteld aan zuurstof uit de lucht. Dit veroorzaakt een fenomeen dat 'suikervorming' wordt genoemd: een ruw, korrelig geoxideerd oppervlak op de laswortel dat de corrosieweerstand en mechanische sterkte aanzienlijk vermindert. Terugspoelen met argongas (dat tijdens het lassen door de binnenkant van de buis stroomt om zuurstof te verdringen) is essentieel voor elke toepassing van roestvrijstalen buizen waarbij de wortelkwaliteit van belang is. Sluit beide uiteinden losjes aan en laat argon bij lage druk door één uiteinde stromen om een positieve spoeling door de las te behouden.
MIG-lassen (GMAW) roestvrij staal
MIG-lassen is een praktische optie voor roestvast staal waarbij de productiesnelheid belangrijker is dan de lasesthetiek, of waar TIG-apparatuur niet beschikbaar is. Het proces maakt gebruik van een continu gevoede roestvrijstalen draadelektrode met een beschermgas om het lasbad te beschermen. Het juiste beschermgas voor MIG-lassen van roestvrij staal is zuiver argon of een argon-heliummengsel – niet de argon-CO2-mengsels die worden gebruikt voor MIG-lassen van zacht staal, aangezien CO2 de opname en oxidatie van koolstof in roestvrij staal bevordert. Stel het beschermgasdebiet in tussen 14 en 16 liter per minuut (ongeveer 30 CFH). Gebruik roestvrijstalen draad die is afgestemd op de kwaliteit van het basismetaal en overweeg gespreide lassequenties om warmtevervorming te minimaliseren.

Oxy-acetyleenlassen van roestvrij staal
Gaslassen van roestvrij staal met oxy-acetyleen is technisch mogelijk, maar aanzienlijk moeilijker dan TIG-lassen en wordt over het algemeen niet aanbevolen voor productie- of structurele toepassingen. Het proces vereist een gespecialiseerd lasmiddel voor roestvrij staal - meestal een droog poeder gemengd tot een pasta met isopropylalcohol en aangebracht op zowel de voor- als achterkant van de verbinding, evenals op de vulstaaf. Dit vloeimiddel voorkomt chroomoxidatie tijdens het lassen.
De flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
Bij kwaliteiten als 304 kan overmatige hitte (tussen 500 °C en 800 °C) chroomcarbidevorming veroorzaken aan de korrelgrenzen – een aandoening die bekend staat als carbideprecipitatie en die na verloop van tijd tot intergranulaire corrosie leidt. Koolstofarme kwaliteiten (304L, 316L) zijn beter bestand tegen dit probleem bij het lassen met methoden met een hogere warmte-inbreng.
Kritische voorbereidingsstappen voor het lassen van roestvrij staal
Ongeacht het gekozen lasproces zijn oppervlaktevoorbereiding en contaminatiebeheersing niet onderhandelbaar bij het werken met roestvrij staal.
- Elimineer ijzerverontreiniging: Alle ijzer- of staaldeeltjes op het roestvrije oppervlak – van draadborstels die worden gebruikt op koolstofstaal, slijpschijven of metaalstof – zullen zich in het roestvrije oppervlak nestelen en roestvlekken veroorzaken. Gebruik speciale roestvrijstalen borstels, slijpschijven en snijwielen die nooit koolstofstaal hebben aangeraakt.
- Maak alle oppervlakken grondig schoon: Verwijder vóór het lassen olie, vet en walshuid uit het verbindingsgebied met aceton of een speciale roestvrijstalen ontvetter. Zelfs vingerafdrukken kunnen plaatselijke besmetting veroorzaken.
- Zorg ervoor dat er geen voegopeningen zijn: Roestvast staal is bijzonder gevoelig voor doorblazen als er openingen tussen de verbindingsvlakken bestaan. Houd het gewricht tegen een lichtbron; als er licht doorheen komt, is de pasvorm te los.
- Veilig klemmen en hechtlassen: Vanwege de hoge thermische uitzetting van roestvrij staal kunnen niet-geklemde werkstukken tijdens het lassen aanzienlijk vervormen. Verspreid hechtlassen en overweeg om de volgorde van de hoofdlassen te spreiden om de warmte gelijkmatig te verdelen.
- Controle interpasstemperatuur: Laat de laszone tussen de passages afkoelen. Aanhoudend hoge interpasstemperaturen verhogen het risico op sensibilisering (precipitatie van chroomcarbide) en vervorming.
Veiligheid bij het gebruik van snijbrandergassen en het lassen van roestvrij staal
Zuurstofsnijden en roestvrij staallassen brengen beide specifieke veiligheidsrisico's met zich mee die directe aandacht vereisen.
Veiligheid van gascilinders en toortsen
- Acetyleen cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Zuig nooit acetyleen op met een snelheid die groter is dan een zevende van de cilindercapaciteit per uur; hierdoor wordt aceton in de slangen en de toorts gezogen, wat schade en mogelijk gevaar veroorzaakt.
- Gebruik acetyleen nooit boven een werkdruk van 15 psi; bij hogere drukken wordt het schokgevoelig en kan het explosief ontleden.
- Propaan is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Gebruik altijd slangen, regelaars en tips die geschikt zijn voor het specifieke brandstofgas dat wordt gebruikt. Propaan breekt na verloop van tijd slangmaterialen die zijn ontworpen voor acetyleen chemisch af.
Gevaren van lasrook door roestvrij staal
Bij het lassen van roestvrij staal ontstaat chroom(VI)-damp – een bekend carcinogeen voor de mens – samen met nikkelverbindingen en andere gevaarlijke metaaldampen. Deze dampen zijn gevaarlijker dan de dampen die vrijkomen bij het lassen van zacht staal en vereisen actieve controlemaatregelen. Lokale afzuigventilatie (LEV) dicht bij de boog of vlam is verplicht in elke professionele omgeving. Er moet persoonlijke beschermingsuitrusting worden gedragen, waaronder een lasmasker met luchttoevoer of op zijn minst een goed beoordeeld rookfilterend masker. Vertrouw niet alleen op algemene winkelventilatie. Blootstellingslimieten voor zeswaardig chroom zijn strikt gereguleerd en vereisen monitoring in productieomgevingen waar regelmatig roestvrij lassen wordt uitgevoerd.
Het juiste proces kiezen: Samenvatting van snijgas en lasmethoden
Voor staal snijden hangt de keuze van het brandstofgas voornamelijk af van het beschikbare budget, de vereiste snijsnelheid en het toortsontwerp. Acetyleen levert de snelste doorsteektijden en de meest intense innerlijke hitte, waardoor het ideaal is voor precisiewerk, dun materiaal en situaties waarin de insteltijd van belang is. Propaan en propyleen bieden lagere bedrijfskosten en vergelijkbare snijsnelheden op dikker materiaal met de juiste injectortoortsopstelling. Aardgas is de economische keuze voor industriële snijfaciliteiten met grote volumes en toevoer via leidingen. Geen enkel zuurstofgas is effectief voor het snijden van roestvrij staal, aluminium of non-ferrometalen; voor deze materialen moet plasma- of lasersnijden worden gebruikt.
Voor lassen van roestvrij staal is TIG het voorkeursproces waar uiterlijk, corrosieweerstand en mechanische sterkte prioriteit zijn. MIG-lassen is geschikt voor zwaardere secties en productiewerkzaamheden waarbij snelheid belangrijk is. Oxy-acetyleengaslassen van roestvrij staal is mogelijk maar veeleisend en vereist een correcte fluxtoepassing, nauwkeurige vlaminstelling en fluxverwijdering na het lassen. Het is beter geschikt voor reparatiesituaties in het veld waarbij elektrische lasapparatuur niet beschikbaar is. Welk proces er ook wordt gebruikt, contaminatiecontrole, juiste keuze van vulstof en warmtebeheer zijn de drie factoren die bepalen of een roestvrijstalen las op de lange termijn presteert zoals bedoeld.