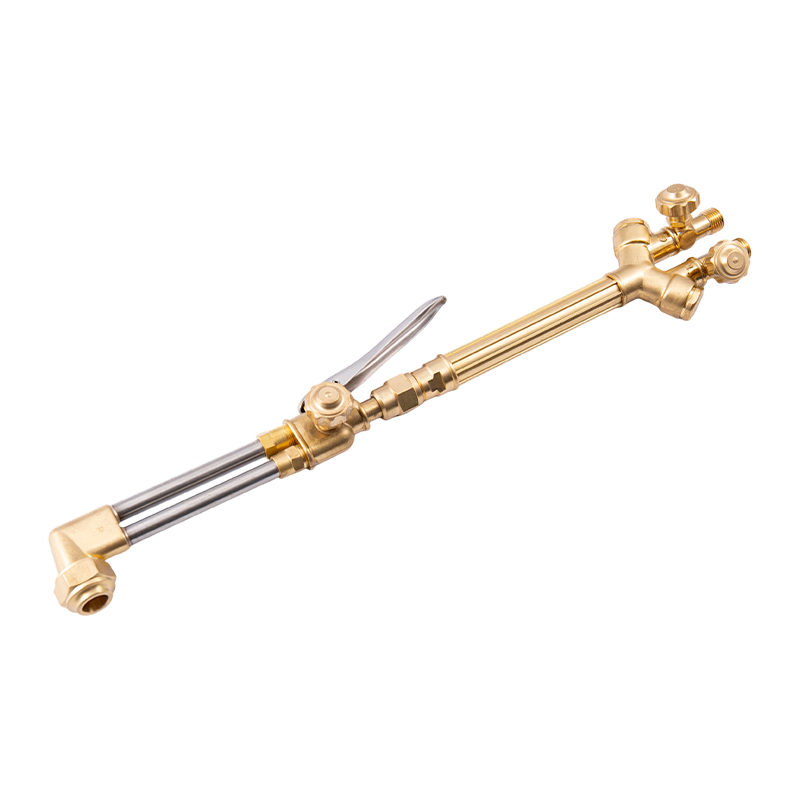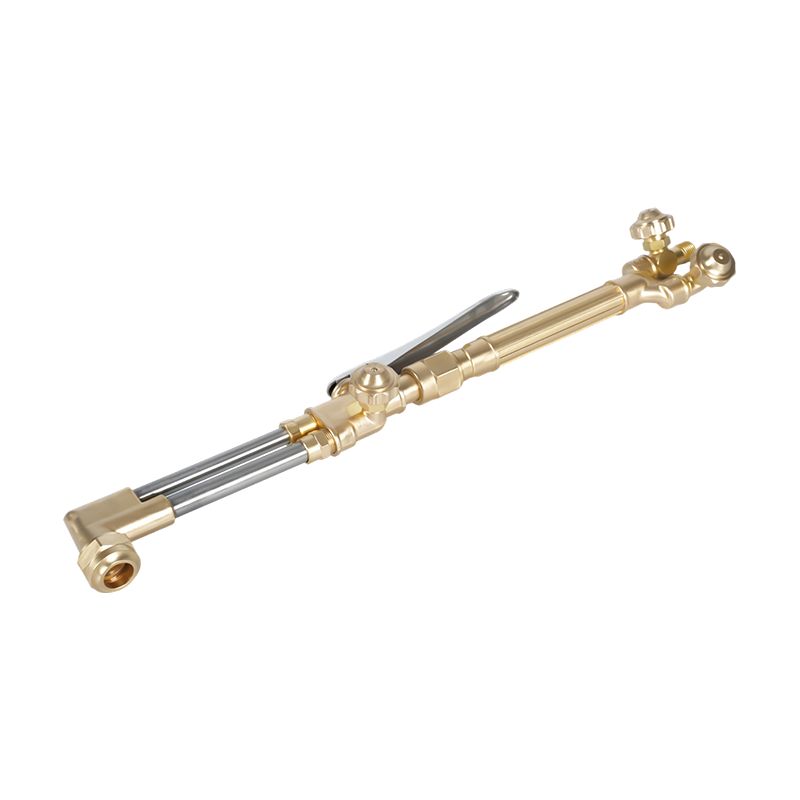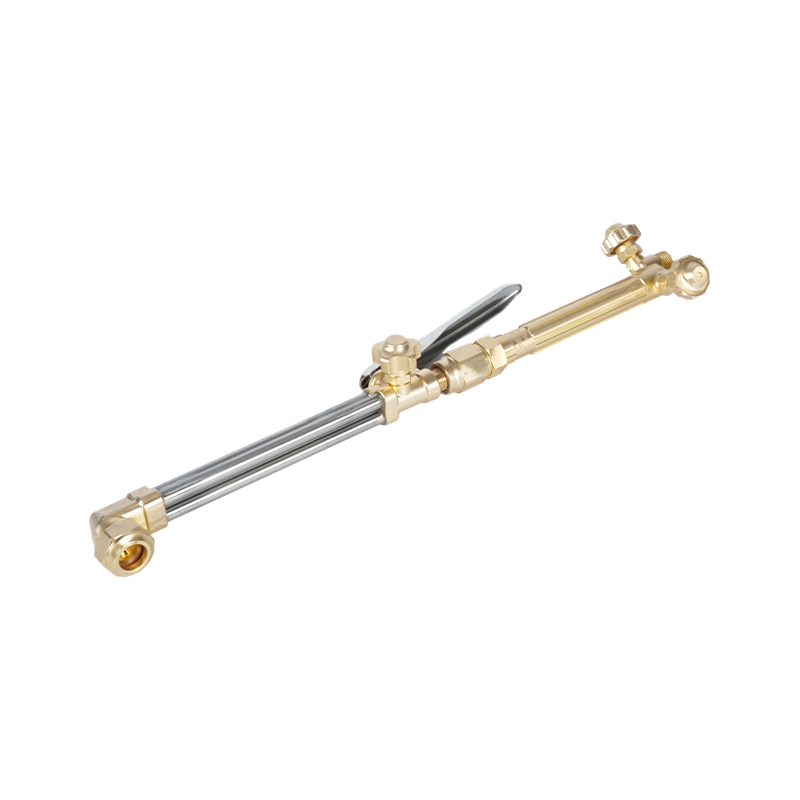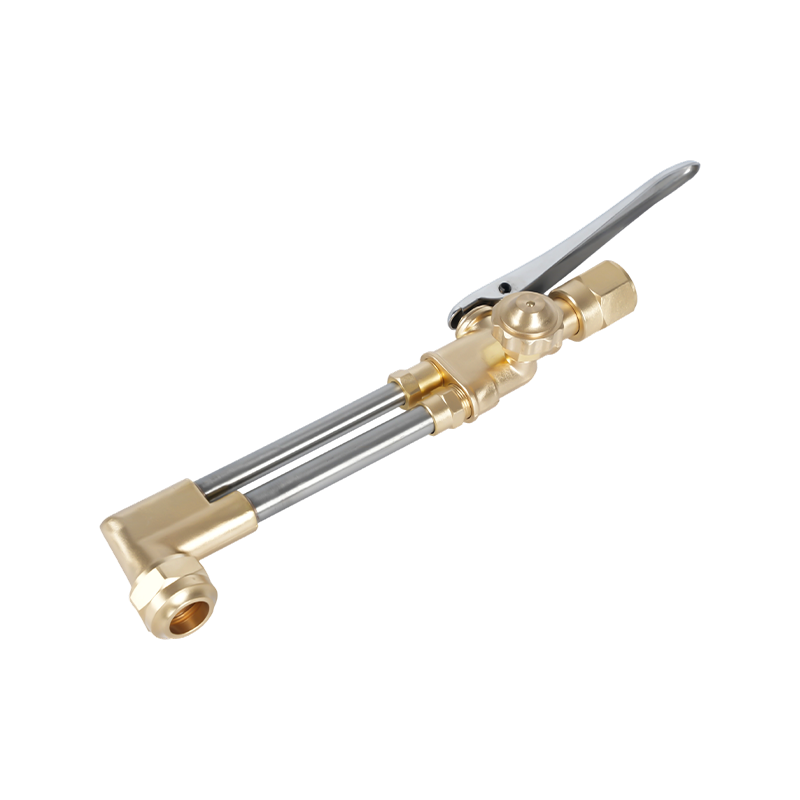
Wat is autogeen snijden en waarom veiligheid voorop staat
Zuurstofsnijden is een thermisch proces waarbij een brandstofgas wordt gecombineerd met zuivere zuurstof om een vlam op hoge temperatuur te produceren die door ferrometalen van enkele centimeters dik kan snijden. In tegenstelling tot mechanische snijmethoden heeft zuurstofbrandstof geen elektriciteit nodig, werkt het in het veld of op de werkvloer, en blijft het een van de meest kosteneffectieve manieren om zware stalen platen, structurele delen en buizen te snijden. Daarom is het al meer dan een eeuw een hoeksteen van fabricage-, constructie-, sloop- en bergingsoperaties.
Dezelfde kenmerken die autogeen snijden zo krachtig maken, maken het ook echt gevaarlijk als het verkeerd wordt gebruikt. Bij het proces worden onder druk staande brandbare gassen, zuivere zuurstof, een open vlam, gesmolten metaalslakken en infraroodstraling allemaal in de directe nabijheid van de operator geplaatst. Het begrijpen van de verbrandingsdriehoek – brandstof, zuurstof en ontsteking – en het beheersen van alle drie is de basis van een veilige zuurstof-brandstofpraktijk. Voor verbranding zijn alle drie de elementen tegelijkertijd nodig; het verwijderen van een van deze stopt de reactie. Elke veiligheidsregel bij autogeen snijden bestaat om een of meer zijden van die driehoek te beheren.
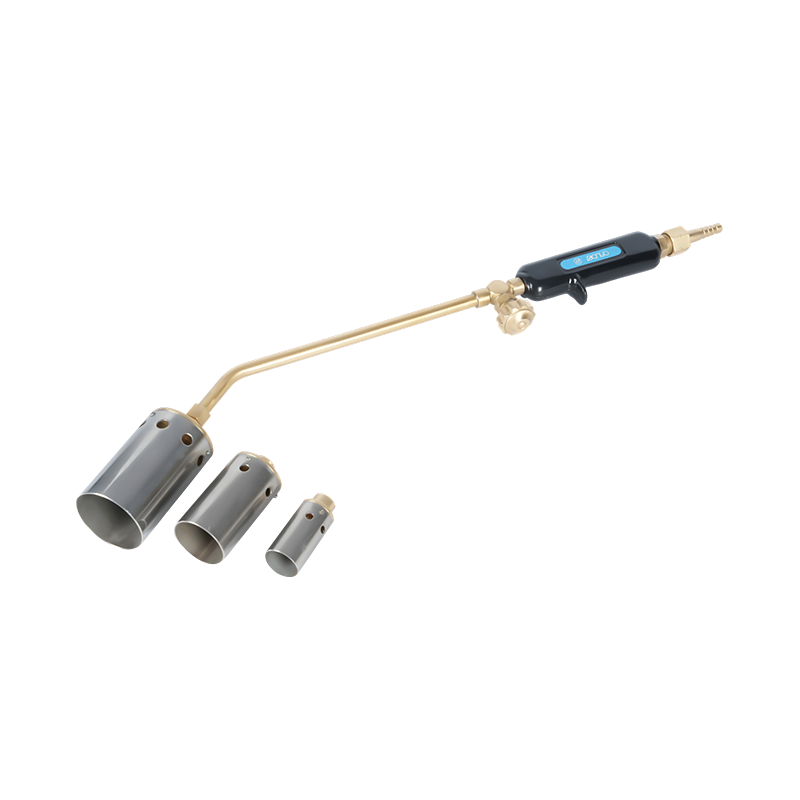
Deze gids behandelt de primaire brandstofgassen die worden gebruikt in snijbranders , hun vlameigenschappen en gevarenprofielen, en de essentiële veiligheidsprocedures die van toepassing zijn ongeacht welke brandstof er wordt gebruikt.
Zuurstof begrijpen: het oxidatiemiddel, niet de brandstof
Een cruciaal en vaak verkeerd begrepen punt: Zuurstof is niet de brandstof bij autogeen snijden – het is het oxidatiemiddel. Zuurstof combineert chemisch met het brandstofgas om warmte vrij te geven tijdens de verbranding, en een aparte hogedrukzuurstofstraal uit de centrale opening van de snijbrander zorgt ervoor dat het metaal verbrandt en uit de snede wordt verdreven.
Zuivere zuurstof die wordt gebruikt bij snijtoepassingen wordt geleverd met een zuiverheid van 99,5% of hoger, ver boven de 21% die aanwezig is in de atmosferische lucht. Bij deze concentraties kunnen materialen die normaal gesproken niet ontvlambaar zijn, zoals vet, olie, rubber en bepaalde metalen, explosief ontbranden. Dit is het allerbelangrijkste veiligheidsprincipe voor het omgaan met zuurstofcilinders en regelaars: olie en vet mogen nooit in contact komen met zuurstofapparatuur, kleppen of fittingen. Zelfs een spoortje petroleumsmeermiddel op een zuurstofregelklep kan een hevige brand of explosie veroorzaken wanneer de cilinder wordt geopend.
Zuurstofcilinders moeten rechtop worden opgeslagen, beveiligd tegen kantelen en op een afstand van minimaal 6 meter van brandstofgasflessen worden gehouden, of gescheiden door een brandwerende barrière van minimaal 1,5 meter hoog. Open de kranen van de zuurstofcilinder volledig wanneer deze in gebruik zijn; een gedeeltelijk geopende zuurstofklep zorgt voor een drukverschil op de zitting dat de slijtage versnelt en de kans op lekkage vergroot.
Gas voor snijbrander: de vier primaire brandstofopties
Vier gassen vormen de overgrote meerderheid van de brandstofkeuzes voor autogeen-snijbranders: acetyleen, propaan, propyleen en MAPP-gas. Elk heeft een verschillende chemische samenstelling, vlamtemperatuur, BTU-uitvoerverdeling, vereiste zuurstof-brandstofverhouding en bijbehorend veiligheidsprofiel. Het selecteren van het juiste brandstofgas voor de toepassing – en het gebruik van apparatuur die geschikt is voor dat specifieke gas – is een voorwaarde voor zowel prestaties als veiligheid.
Acetyleen (C₂H₂): Heetste vlam, hoogste risico
Acetyleen is het meest gebruikte brandstofgas voor autogeen snijden en het enige brandstofgas dat geschikt is voor autogeen lassen. Het produceert de heetste vlam van alle gangbare snijbrandstof, ongeveer 5.720 °F (3.160 °C) , waarbij het grootste deel van de warmte – ongeveer 507 BTU – geconcentreerd is in de binnenste vlamkegel. Deze concentratie aan de binnenkegel geeft acetyleen zijn hoge doordringsnelheid en minimale door hitte beïnvloede zone op de snijranden, waardoor het de voorkeur geniet voor precisiesnijden, dun tot medium plaatwerk en elke toepassing waarbij de laskwaliteit direct grenzend aan de snede van belang is.
Acetyleen kent echter meer veiligheidsbeperkingen dan welk ander brandstofgas dan ook. Het is chemisch onstabiel bij drukken hierboven 15 PSI (1 bar) ; bij hogere drukken kan acetyleen explosief ontleden zonder dat er zuurstof aanwezig is. Om deze reden zijn acetyleencilinders niet hol; ze zijn gevuld met een poreuze massa verzadigd met vloeibare aceton, die het acetyleen oplost en stabiel houdt. Als een cilinder op zijn kant wordt gelegd of te snel wordt teruggetrokken, komt vloeibare aceton in de slang en de toorts terecht, waardoor de vlam brandend oplosmiddel uit de punt druppelt.
De veilige opnamesnelheid uit een acetyleencilinder mag nooit groter zijn dan de toegestane hoeveelheid een zevende van het totale volume van de cilinder per uur. Als deze snelheid wordt overschreden, wordt aceton samen met het gas uit de poreuze massa getrokken. Acetyleen is ook zeer gevoelig voor flashback – een toestand waarbij de vlam achteruit door de toorts en slang naar de cilinder beweegt. Bij het werken met acetyleen moeten altijd vlamterugslagbeveiligingen worden geïnstalleerd op zowel de brandstof- als de zuurstofleidingen. Acetyleen is lichter dan lucht; bij lekkage stijgt het op en kan zich ophopen in dakruimtes. De kenmerkende knoflookachtige geur is waarneembaar bij concentraties onder de 2%, ruim voordat de onderste explosiegrens van 2,5% wordt bereikt.
Propaan (C₃H₈): zuinig, hoge BTU, langzamere doorsteek
Propaan is de meest populaire alternatieve brandstof voor autogeen snijden, en wordt vooral gewaardeerd vanwege de aanzienlijk lagere kosten, de ruime beschikbaarheid en de eenvoudigere opslag in vergelijking met acetyleen. Het produceert een vlamtemperatuur van ongeveer 5.122 °F (2.828 °C) – ongeveer 600°F koeler dan acetyleen – maar met een aanzienlijk hogere totale calorische waarde van ongeveer 2.600 BTU per kubieke voet. Cruciaal is dat propaan het grootste deel van zijn warmte in de lucht afgeeft buitenste vlamkegel in plaats van de binnenkegel. Dit keert de verbrandingsgeometrie van acetyleen om: propaan blinkt uit in het voorverwarmen van grote massa en is zeer efficiënt voor verwarmings- en buigtoepassingen, maar vereist langere initiële voorverwarmingstijden voor het snijden en resulteert in lagere doorsteeksnelheden bij het begin van een snede.
Voor propaan is een brandstof-zuurstofverhouding nodig van ongeveer 1:4 (één deel propaan op vier delen zuurstof), vergeleken met 1:1 voor acetyleen. Deze hogere zuurstofbehoefte betekent dat propaansnijopstellingen sneller zuurstof verbruiken, wat operators moeten meewegen in de cilinderplanning voor snijklussen met grote volumes. Omdat propaan zwaarder is dan lucht, zakt het bij een lek naar vloerniveau, waardoor er een risico ontstaat op gasophoping in laaggelegen gebieden, vloerafvoeren en kelders. Opslagruimten moeten op vloerniveau worden geventileerd en vrijgehouden worden van ontstekingsbronnen. Propaanapparatuur – regelaars, slangen en toortspunten – moet specifiek geschikt zijn voor propaan; acetyleenslangen en -tips zijn niet uitwisselbaar.
Propyleen (C₃H₆): de middenweg
Propyleen neemt een prestatiepositie in tussen acetyleen en propaan. De vlamtemperatuur varieert van ongeveer 4.800°F tot 5.300°F , en het levert een totale calorische waarde van ongeveer 2.400 BTU per kubieke voet. Net als propaan levert propyleen het grootste deel van zijn warmte in de buitenste kegel, maar met een hogere BTU-waarde in de binnenkegel dan propaan, waardoor het een kortere doorsteektijd heeft en een snijprofiel dat meer op acetyleen lijkt dan propaan. Propeen heeft voor een volledige verbranding 3,5 delen zuurstof per deel brandstof nodig, iets efficiënter dan de 4:1-verhouding van propaan.
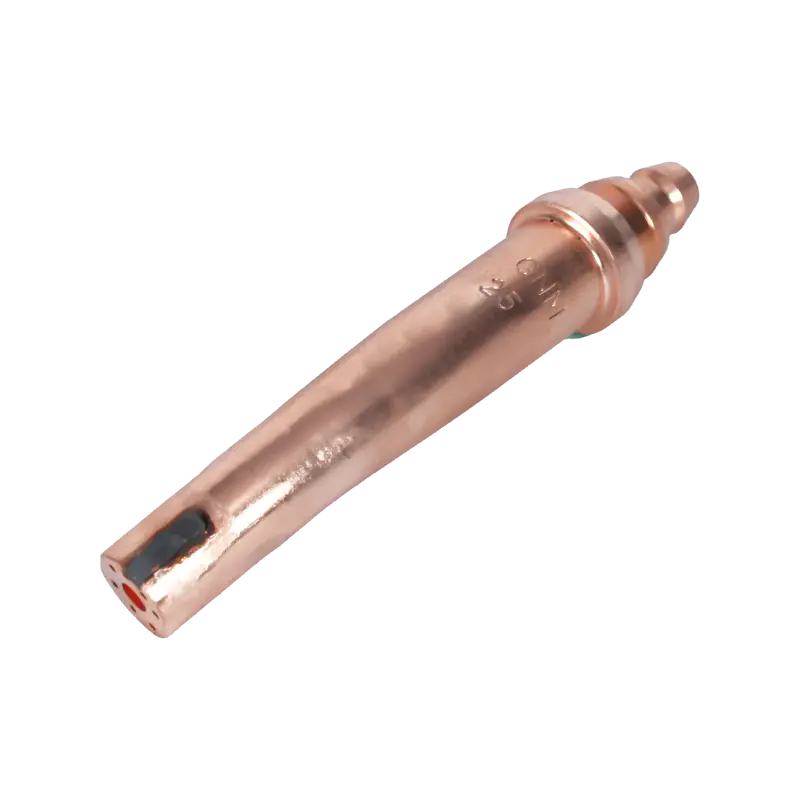
Snijpunten van propyleen zijn ontworpen met een uitsparing van 1/16" in het puntoppervlak om rekening te houden met de langzamere brandsnelheid in vergelijking met acetyleen (4,5 meter per seconde versus 29 voet per seconde voor acetyleen). Het gebruik van een acetyleenpunt met propyleen zal resulteren in een onstabiele, inefficiënte vlam. Propyleen wordt over het algemeen beschouwd als een schoner brandend gas dan acetyleen en produceert minder slak, waardoor de schoonmaaktijd na het snijden bij structurele snijwerkzaamheden wordt verkort.
MAPP-gas (methylacetyleen-propadieen): speciale toepassingen
MAPP-gas – technisch gezien MPS (methylacetyleen-propadieen gestabiliseerd) na het stopzetten van de oorspronkelijke Dow Chemical-formulering – produceert een vlamtemperatuur die vergelijkbaar is met die van propyleen en een totale calorische waarde van ongeveer 2.400 BTU per kubieke voet, waarbij de meeste warmte geconcentreerd is in de secundaire kegel. Er zijn 2,5 delen zuurstof per deel brandstof nodig. Het belangrijkste voordeel van MAPP ten opzichte van andere alternatieve brandstoffen is de prestatie ervan hogedruk ondergedompelde snijtoepassingen , zoals sloop onder water, waar de stabiliteit onder druk het een betekenisvolle voorsprong geeft. Voor standaard oppervlaktesnijden biedt MAPP geen significant prestatievoordeel ten opzichte van propyleen of propaan en is doorgaans duurder. Het gebruik ervan is tegenwoordig grotendeels beperkt tot verwarming van kleine onderdelen, hardsolderen en speciaal onderwaterwerk.
Brandstofgasvergelijking in één oogopslag
| Gas | Vlamtemperatuur (°F) | Totaal BTU/CF | Piekhittezone | O₂: Brandstofverhouding | Beste gebruik |
|---|---|---|---|---|---|
| Acetyleen | ~ 5.720 | 1.470 | Binnenkegel | 1:1 | Precisiesnijden, lassen, repareren |
| Propaan | ~ 5.122 | 2.600 | Buitenste kegel | 4:1 | Verwarmen, buigen, schroot snijden |
| Propeen | 4.800–5.300 | 2.400 | Buitenste kegel | 3,5:1 | Algemeen snijden, schonere afwerking |
| MAPP / MPS | ~ 5.300 | 2.400 | Buitenste kegel | 2,5:1 | Onderwater snijden, solderen |
Veiligheid van cilinders en regelaars: de basis van zuurstofbrandstofveiligheid
De meeste zuurstof-brandstofincidenten ontstaan niet bij de toortspunt, maar op cilinder- en regelaarniveau, waar onjuiste omgang met gas onder druk de omstandigheden creëert voor lekken, branden en catastrofale storingen. Over de volgende praktijken kan niet worden onderhandeld, ongeacht welk brandstofgas wordt gebruikt.
Lees altijd de cilinderlabels. Cilinders hebben geen universele kleurcode; leveranciers kunnen cilinders in elke kleur verven. Ga nooit uit van de inhoud van een cilinder alleen op basis van kleur. Elke cilinder is voorzien van een identificatienummer van de Verenigde Naties: UN 1072 voor zuurstof, UN 1001 voor acetyleen, UN 1978 voor propaan en UN 1077 voor propyleen. Als een cilinder geen leesbaar label heeft, gebruik deze dan niet.
Bewaar cilinders apart. Brandstofgas- en zuurstofflessen moeten op minstens zes meter afstand van elkaar worden opgeslagen, of gescheiden door een brandwerende wand. Beide moeten rechtop worden opgeslagen en aan een vaste structuur worden bevestigd om kantelen te voorkomen. Acetyleencilinders moeten altijd rechtop blijven staan; als een cilinder op zijn kant heeft gestaan, zet hem dan rechtop en laat hem vóór gebruik ten minste een uur rusten, zodat de aceton de poreuze massa opnieuw kan verzadigen voordat er gas wordt onttrokken.
Inspecteer de regelaars vóór elk gebruik. Controleer de regelkleppen, zittingen en schroefdraad op olie, vet, vuil en fysieke schade. Elk vervuild onderdeel moet vóór gebruik professioneel worden onderhouden. Wanneer u de klep van de zuurstofcilinder opent, ga dan opzij staan (niet voor de regelaar) en open de klep volledig. Voor acetyleen draait u de cilinderkraan maximaal driekwart slag open, hierdoor kan de kraan in geval van nood snel gesloten worden. Alternatieve brandstofkleppen mogen volledig worden geopend.
Voer vóór elke sessie een druklektest uit. Terwijl de regelaars zijn aangesloten, stelt u de zuurstof in op 10 PSI en sluit u de cilinderklep. Houd beide meters twee tot drie minuten in de gaten; elke drukval duidt op een lek dat moet worden opgespoord en gerepareerd voordat de toorts wordt aangestoken. Gebruik een zeepwateroplossing (nooit open vuur) om lekken bij fittingen en aansluitingen op te sporen. Herhaal de test voor de stookgaszijde.
Veiligheidsprocedures voor slangen, toortsen en tippen
Zuurstofslangen zijn door hun ontwerp kleurgecodeerd en voorzien van schroefdraad om gevaarlijke dwarsverbindingen te voorkomen. Acetyleenslangen (en ander brandstofgas) zijn rood en hebben linkse schroefdraad , herkenbaar aan een groef die over de pasmoer is aangebracht. Zuurstofslangen zijn groen en gebruiken rechtse schroefdraad zonder groef. Deze technische veiligheidsmaatregel houdt in dat correcte aansluitingen niet omgekeerd kunnen worden gemaakt, maar alleen als de operator voor elk gas de juiste, ongewijzigde slangen gebruikt. Vervang acetyleenslangen nooit door propaan of andere alternatieve brandstoffen; Propaan tast de binnenvoering van acetyleen-geclassificeerde slangen chemisch aan, waardoor deze afbladdert en mogelijk de toortstip of de regelaar blokkeert.
Voordat u een fakkel aansteekt, dient u beide slangen afzonderlijk te ontluchten. Stel de regelaar in op ongeveer 5 PSI, open de toortsklep kort zodat er gas doorheen kan stromen en eventuele lucht of verontreinigingen kan verdrijven, en sluit vervolgens de klep. Spoelen elimineert het risico van een gasmengselzak in de slang die een averechts effect bij ontsteking zou kunnen veroorzaken.
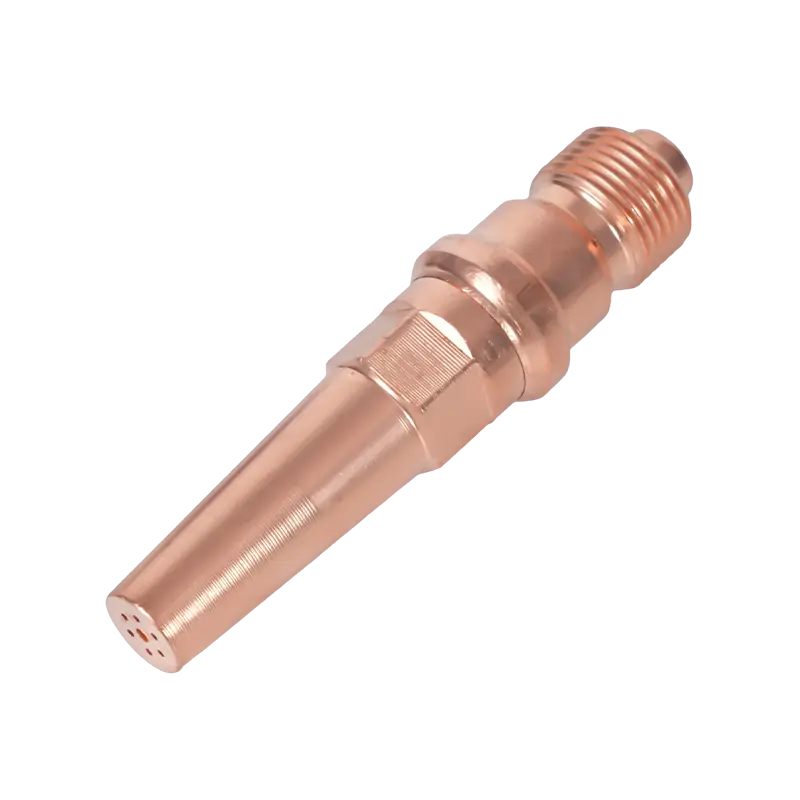
Inspecteer de toortspunten vóór elk gebruik. Acetyleentips hebben een plat of licht concaaf tipoppervlak. Alternatieve brandstoftips zijn geleidelijk verzonken - propyleen 1/16", MAPP 1/32", propaan en aardgas 3/32". Het gebruik van de verkeerde tip voor een brandstofgas verandert de vlamgeometrie, efficiëntie en stabiliteit. Reinig vuile of verstopte tips met speciale tipreinigers; gebruik nooit draad of boren die de opening kunnen vergroten.
Gebruik altijd een wrijvingsvonkaansteker om de toorts aan te steken; nooit een lucifer, butaanaansteker of open vuur. Open eerst de brandstofklep (ongeveer een kwartslag), ontsteek onmiddellijk en voer dan langzaam zuurstof in om aan te passen aan een neutrale vlam. Een neutrale vlam – waarbij de binnenkegel goed gedefinieerd is, zonder uitlopers en zonder overtollige zuurstofnevel – is de standaard snijvlam. Een carburerende (overtollige brandstof) vlam duidt op onvoldoende zuurstof; een oxiderende vlam (overtollig zuurstof) produceert een kleinere, puntige binnenkegel en moet bij de meeste metalen worden vermeden omdat hierdoor oxiden in de snede worden geïntroduceerd.
Backfire, flashback en noodreactie
Twee verschillende toortsstoringen vereisen onmiddellijke herkenning en reactie. EEN averechts werken is een kortstondige terugtrekking van de vlam in de toortstip, meestal vergezeld van een luide knal. Het wordt meestal veroorzaakt door het aanraken van de punt met het werkstuk, het werken met een verkeerde druk of een vuile punt. In de meeste gevallen dooft de vlam vanzelf en kan deze opnieuw worden aangestoken nadat de punt is afgekoeld en geïnspecteerd. Een averechts effect is een waarschuwingssignaal, geen kleine overlast; het duidt op een toestand die, als deze niet wordt gecorrigeerd, kan escaleren.
A flashback is veel ernstiger: de vlam brandt terug door het toortslichaam en in de slang, richting de cilinder. Flashback is herkenbaar aan een hoog piepend of sissend geluid van de toorts, aanhoudende vlam aan het toortslichaam zonder zichtbare vlam aan de punt, of ongewoon hete toortshandvatten. In geval van een flashback: sluit onmiddellijk de klep van de zuurstoftoorts en sluit vervolgens de brandstofklep. Schakel niet eerst de brandstof uit; als u de brandstof verwijdert terwijl de zuurstof blijft stromen, kan de vlam verder naar achteren worden getrokken. Nadat u beide toortskleppen heeft gesloten, sluit u beide cilinderkleppen. Laat alle apparatuur volledig afkoelen voordat u deze op schade inspecteert. Gebruik apparatuur die een flashback heeft ondergaan niet opnieuw voordat deze professioneel is geïnspecteerd en gecertificeerd.
Terugslagbeveiligingen – geïnstalleerd bij het toortslichaam of de uitlaat van de regelaar op zowel de brandstof- als de zuurstofleidingen – bevatten terugslagkleppen en thermische beveiligingen die zijn ontworpen om een terugslag te stoppen voordat deze de slangen en cilinders bereikt. Ze zijn in veel rechtsgebieden verplicht voor acetyleensystemen en worden sterk aanbevolen voor alle zuurstof-brandstofopstellingen, ongeacht het brandstoftype.
Persoonlijke beschermingsmiddelen en vereisten voor de werkruimte
Bij het snijden met zuurstofbrandstof ontstaan vonken, gesmolten slak, ultraviolette en infrarode straling, metaaldampen en bijproducten van de verbranding. Persoonlijke beschermingsmiddelen moeten al deze gevaren tegelijkertijd aanpakken.
Oog- en gelaatsbescherming zijn niet onderhandelbaar. Een laskap voor het volledige gezicht met filterlenzen die geschikt zijn voor de juiste kleur voor snijden (meestal kleur 3 tot 6 voor autogeen werk, afhankelijk van de intensiteit) dat over een veiligheidsbril wordt gedragen, biedt zowel de vereiste optische bescherming als bescherming tegen spatten tegen slak. Het proces produceert infraroodstraling in hoeveelheden die voldoende zijn om schade aan het hoornvlies te veroorzaken bij herhaalde onbeschermde blootstelling.
Voor lichaamsbescherming hebben dicht geweven natuurlijke vezels de voorkeur boven synthetische vezels. Wol is van nature vlamvertragend; denim biedt redelijke bescherming. Synthetische stoffen – polyester, nylon, acryl – smelten eerder dan verkolen en verergeren brandwonden dramatisch. Een leren of vlamwerende lasjas, leren handschoenen en leren laarzen zonder zichtbare veters bieden de gelaagde bescherming die geschikt is voor snijwerkzaamheden. Vermijd omgeslagen manchetten, openstaande overhemdkragen en broekspijpen met omslag; deze fungeren als verzamelpunten voor vallende vonken en slakken.
De werkruimte moet te allen tijde goed geventileerd zijn. Bij het autogeen snijden van gecoat, gegalvaniseerd of geverfd staal ontstaat metaaldamp, waaronder zinkoxiden, loodverbindingen en andere giftige bijproducten, afhankelijk van het basismateriaal en de coating. Bij het snijden van gecoate materialen is plaatselijke afzuigventilatie of op zijn minst een gasmasker dat geschikt is voor metaaldampen vereist. Het werkgebied moet worden vrijgemaakt van brandbare materialen tot een straal van ten minste 10 meter (35 voet) in alle richtingen voordat met snijden wordt begonnen, en een brandwacht moet ten minste 30 minuten op zijn plaats blijven nadat het snijden is gestopt, omdat slakken brandbare stoffen kunnen ontsteken die niet onmiddellijk zichtbaar zijn vanuit de snijpositie.