Wat zijn Oxy Cutting-tips en waarom ze ertoe doen
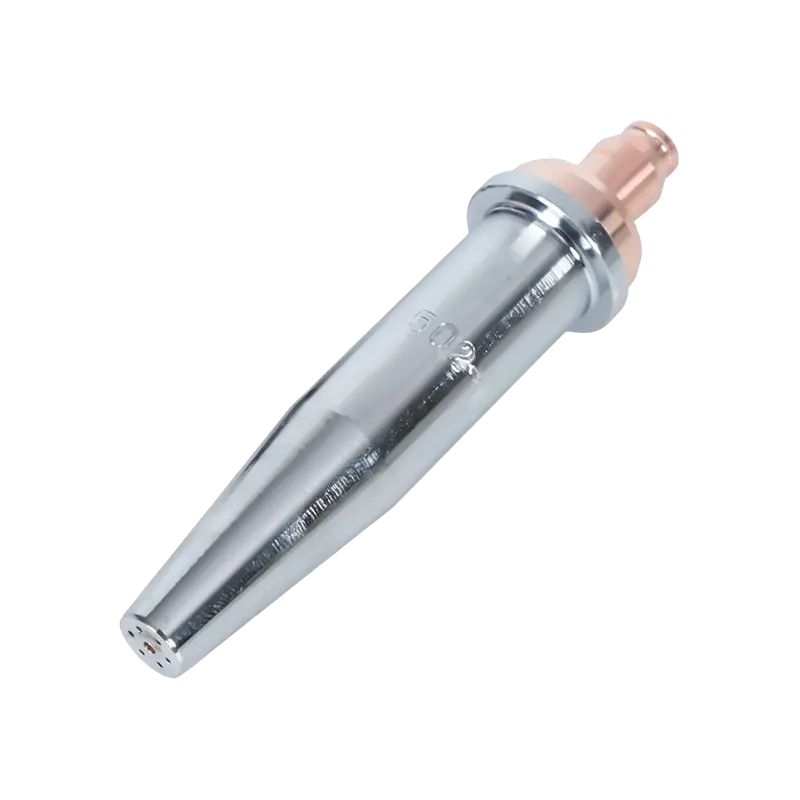
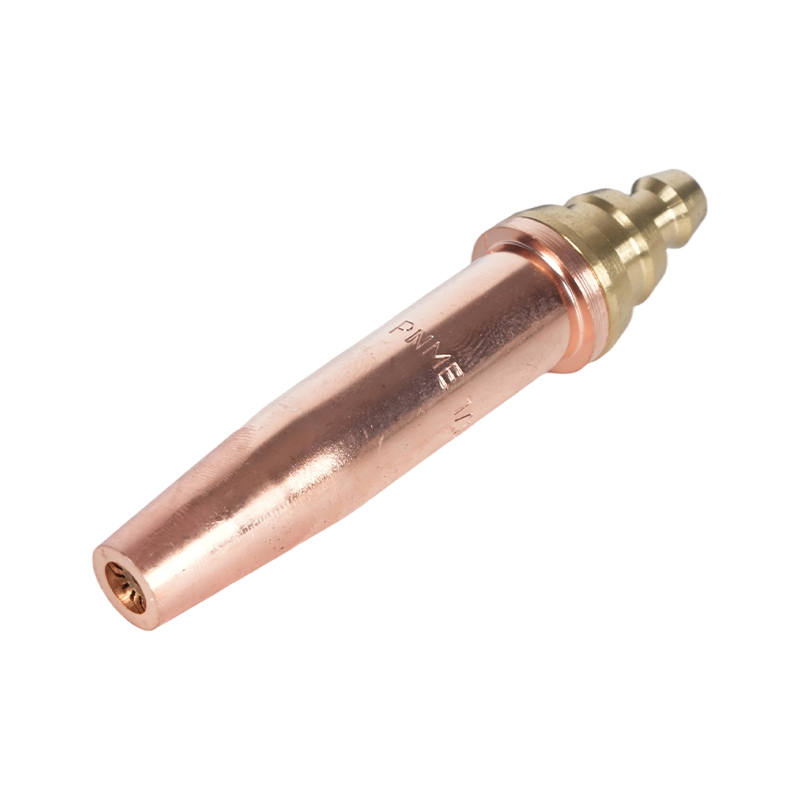
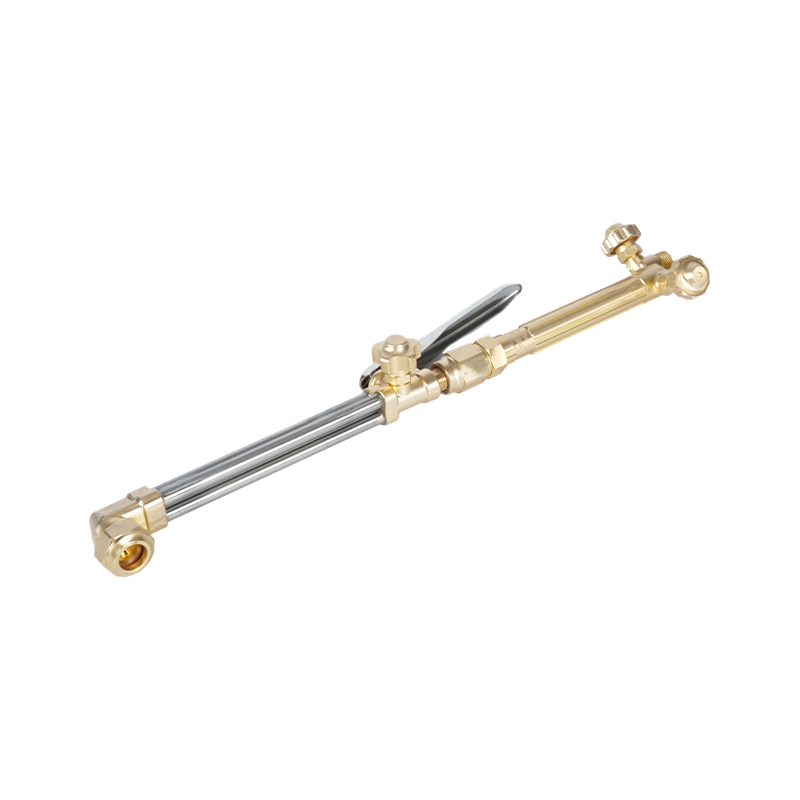
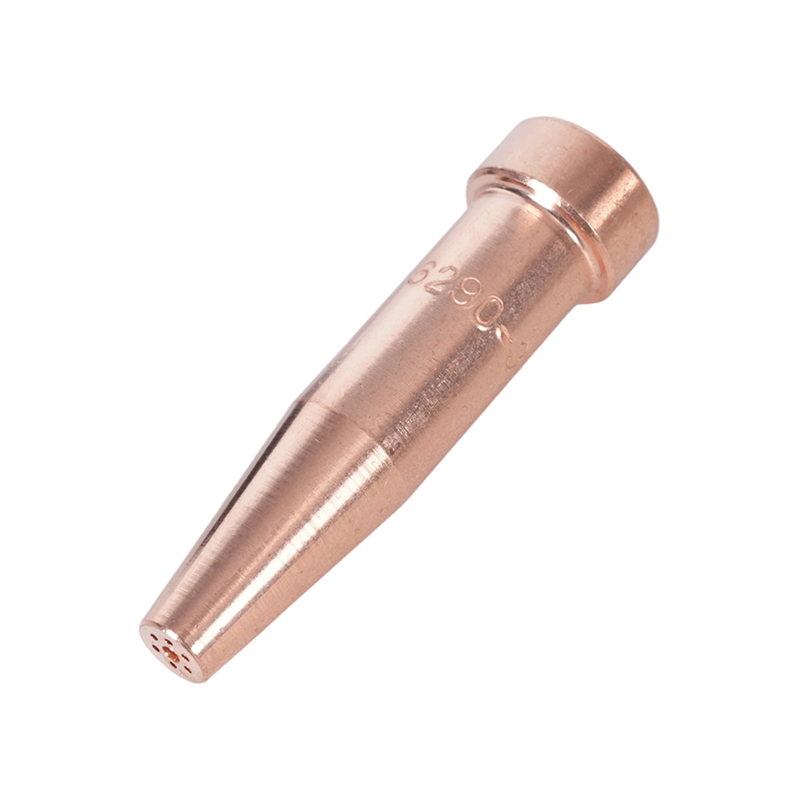
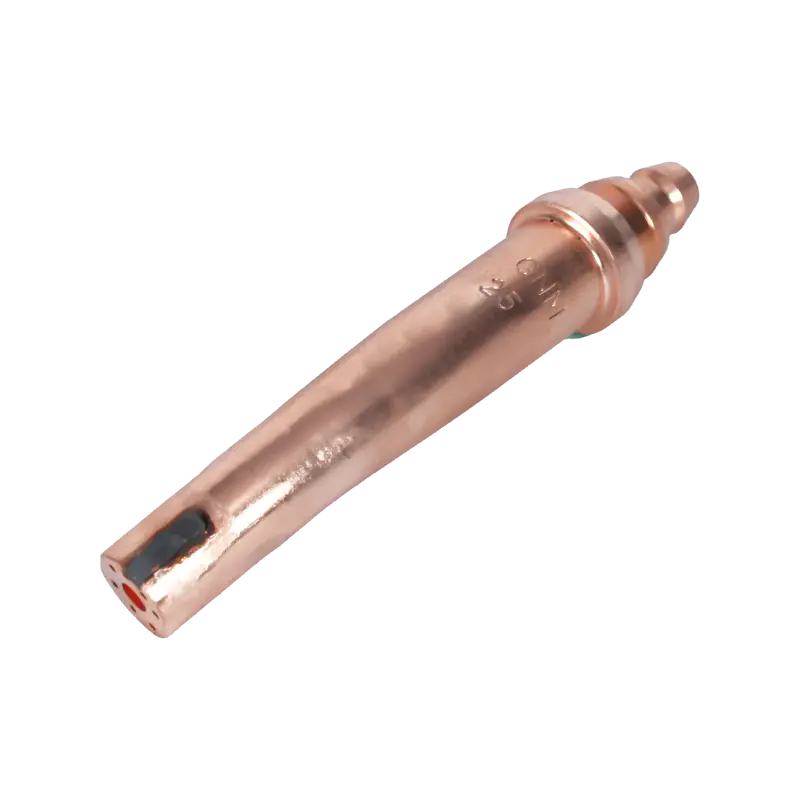
Oxy-snijden tips – ook wel zuurstofbrandertips of mondstukken genoemd – zijn de precisiecomponenten aan de zakelijke kant van een zuurstofbrandstofsnijbrander. Ze regelen de levering van zowel de voorverwarmingsvlam als de hogedruk-snijzuurstofstroom, en hun selectie bepaalt direct de snijkwaliteit, snijsnelheid, gasverbruik en veiligheid van de operator. Het kiezen van de verkeerde tip voor een bepaalde toepassing is een van de meest voorkomende oorzaken van slechte snijkwaliteit, overmatige slak, kromgetrokken metaal en voortijdige slijtage van de apparatuur.
Zuurstofsnijden blijft wereldwijd de meest gebruikte thermische snijmethode, ondanks de toenemende acceptatie van plasma- en laserprocessen voor bepaalde toepassingen. De apparatuur is draagbaar, kosteneffectief en kan zacht staal snijden van ongeveer 3 mm (1/8 inch) tot 300 mm (12 inch) dik – een bereik dat geen enkele plasmasnijder in een standaard prijsklasse kan evenaren. De instapkosten voor een volledige zuurstof-brandstofinstallatie zijn bescheiden, doorgaans tussen $250 en $350 voor hoogwaardige handapparatuur, en er is geen elektrische aansluiting vereist, waardoor werk kan worden uitgevoerd op locaties waar geen stroom beschikbaar is.
Tips zijn vervaardigd uit massief koper (constructie uit één stuk) of als tweedelige hybride met een messing binnenstuk en koperen buitenhuls. Tips uit één stuk zijn standaard voor zuurstof-acetyleen-opstellingen, terwijl tweedelige tips doorgaans worden gebruikt met alternatieve brandstofgassen zoals propaan, aardgas en propyleen. Elk brandstofgas brandt bij verschillende temperaturen en met verschillende vlamkarakteristieken, waardoor tips nodig zijn die speciaal voor dat gas zijn ontworpen om de zuurstof- en brandstoftoevoerverhoudingen te optimaliseren.
De vier sleutelfactoren voor het selecteren van de juiste Oxy Cutting Tip
Om de juiste zuurstofsnijtip te selecteren, moeten vier primaire variabelen worden geëvalueerd. Als u een van deze verkeerde compromissen sluit, wordt de snijkwaliteit of de veiligheid aangetast:
1. Compatibiliteit toorts en stoeltype
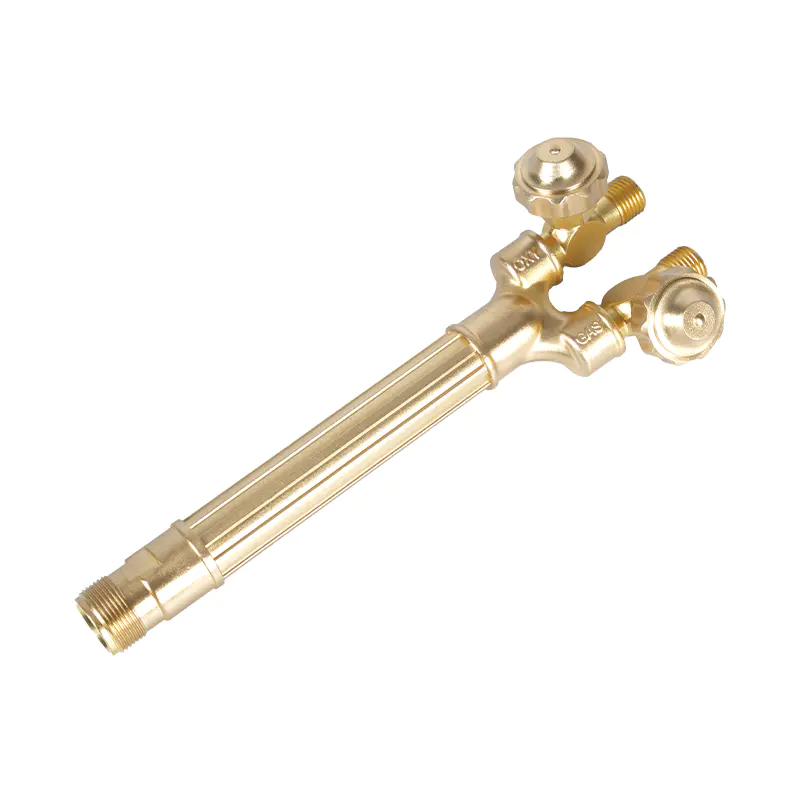
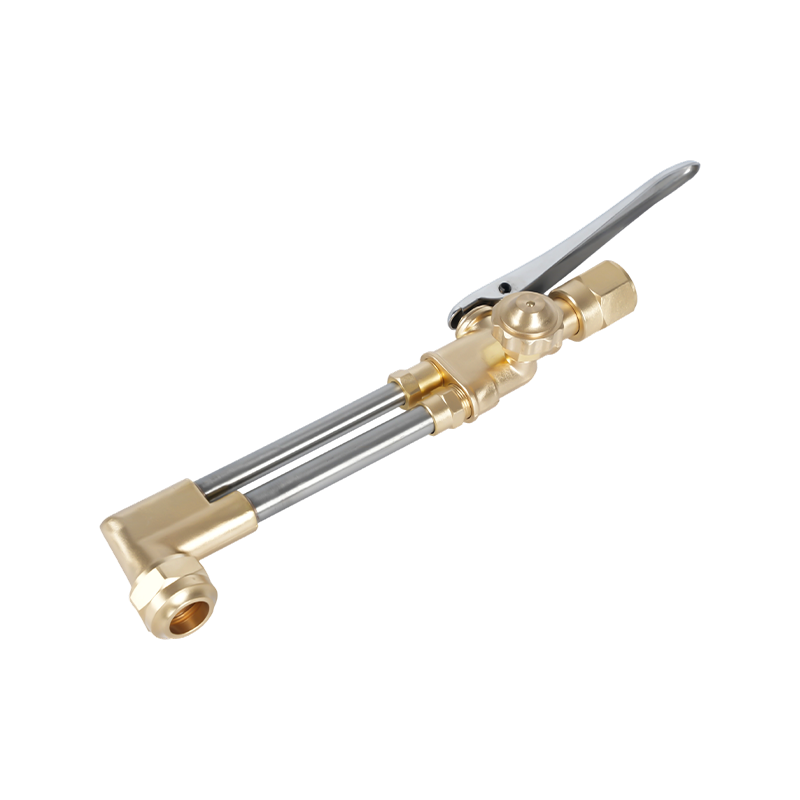
Vóór elke andere overweging moet de punt compatibel zijn met het specifieke toortsmodel dat wordt gebruikt. Tipzittingen – het afdichtingsoppervlak waar de tip aansluit op het toortslichaam – variëren aanzienlijk tussen fabrikanten en zelfs tussen modellen van dezelfde fabrikant. Het gebruik van een incompatibele tip creëert een gevaarlijke situatie: brandbaar gas kan bij de verbinding lekken, waardoor brand- en explosiegevaar ontstaat. Identificeer altijd de fabrikant en het modelnummer van de toorts voordat u vervangende tips aanschaft, en controleer de compatibiliteit aan de hand van de tiptabel of de apparatuurhandleiding van de fabrikant.
2. Metaaldikte
De centrale opening van een snijpunt – de boring waardoor de hogedruk-snijzuurstof naar buiten komt – heeft een specifiek formaat om het juiste zuurstofvolume en de juiste snelheid te leveren voor een gedefinieerd diktebereik. Naarmate de plaatdikte toeneemt, moet de boringdiameter toenemen om een adequate snijzuurstofstroom over de grotere afstand van mondstuk tot snijvlak te behouden. Het gebruik van een ondermaatse punt op dik materiaal resulteert in onvolledige penetratie en een ruwe, slepende snede. Het gebruik van een te grote punt op dun materiaal verspilt zuurstof, vergroot de snijbreedte en veroorzaakt overmatige voorverhitting waardoor het werkstuk kan kromtrekken.
De onderstaande tabel biedt een algemene referentie voor de selectie van acetyleensnijpunten op basis van metaaldikte:
| Metaaldikte | Tipgrootte (algemeen) | Zuurstofdruk (psi) | Brandstofgasdruk (psi) | Snijsnelheid (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Type brandstofgas
Verschillende brandstofgassen vereisen verschillende tipontwerpen omdat hun verbrandingseigenschappen (vlamtemperatuur, warmteafgiftesnelheid en zuurstof-brandstofverhouding) aanzienlijk variëren. Acetyleen produceert de heetste vlam van elk gangbaar brandstofgas, brandend tussen 5600°F en 5800°F, en biedt de kortste voorverwarmingstijden voor snijden en gutsen. Het is echter de duurste brandstofoptie en mag nooit worden gebruikt bij een druk hoger dan 15 psi, omdat het boven die drempel instabiel wordt. Propaan en aardgas branden bij lagere temperaturen (ongeveer 4250°F voor propaan) en vereisen langere voorverwarmingstijden, maar ze zijn aanzienlijk kosteneffectiever voor het verwarmen van grote volumes en het verwarmen van grote oppervlakken. Tips die zijn ontworpen voor alternatieve brandstofgassen hebben extra voorverwarmingsopeningen om de lagere vlamtemperatuur te compenseren.
4. Boringtype: cilindrisch versus afwijkend
De geometrie van de snijzuurstofboring – het centrale kanaal waar zuurstof onder hoge druk doorheen stroomt – heeft een groot effect op de snijprestaties voor dikkere materialen. Cilindrische boortips zijn de standaard voor het handmatig en machinaal snijden van dunnere materialen (1/8 tot 3/8 inch) en werken optimaal bij ongeveer 40 psi bij de toortsinlaat. Uiteenlopende boorpunten, die naar buiten uitlopen richting de uitgang, zorgen voor een supersonische zuurstofstroom van hogere kwaliteit over een grotere afstand van het mondstuk - waardoor ze de voorkeur verdienen voor platen die dikker zijn dan 3/8 inch. Uiteenlopende boorpunten werken bij hogere drukken, doorgaans 75 tot 100 psi, maar leveren hogere snijsnelheden en een lager zuurstofverbruik per voet snede vergeleken met cilindrische boorpunten bij gelijkwaardige diktes.
Onderhoud van de Oxy Cutting Tip en veelvoorkomende problemen
Een snijpunt in slechte staat is een van de meest voorkomende oorzaken van frustrerende problemen met de snijkwaliteit, zelfs als alle andere parameters correct zijn ingesteld. Regelmatige inspectie en reiniging van de tips is essentieel voor consistente prestaties.
Tipreiniging moet worden uitgevoerd met de juiste tipreiniger - een set draadvijlen van formaat die zijn afgestemd op de openingdiameters. Uit één stuk bestaande tips hebben een andere reiniger nodig dan tweedelige tips. Het reinigingsproces houdt in dat de vijl van het juiste formaat voorzichtig door elke opening wordt gehaald om koolstofafzettingen en spatten te verwijderen zonder de boring te vergroten. Overmatig reinigen of het gebruik van een te grote vijl beschadigt de geometrie van de opening, waardoor de prestaties van de tip permanent afnemen.
Veelvoorkomende problemen met de snijkwaliteit en hun waarschijnlijke oorzaken die verband houden met de tip zijn onder meer de volgende. Een afgeronde bovenrand van de snede wordt veroorzaakt door overmatige voorverhitting, meestal door een te grote punt of overmatige brandstofgasdruk. Sleeplijnen die naar achteren hellen op het snijvlak duiden op onvoldoende snijzuurstofdruk of een punt die te klein is voor de materiaaldikte. Een ruw, ongelijkmatig snijvlak met overmatige slakhechting wijst op een vuile of beschadigde tipopening, een onjuiste voortbewegingssnelheid of een vervuilde zuurstoftoevoer. Wanneer deze symptomen optreden, inspecteert en reinigt u de tip voordat u de gasdruk aanpast, aangezien drukaanpassingen de fysieke schade aan de tip niet kunnen compenseren.
Elektrodelassen versus MIG: het kernverschil begrijpen
Elektrodelassen – formeel bekend als Shielded Metal Arc Welding (SMAW) – en MIG-lassen (Metal Inert Gas-lassen, ook wel Gas Metal Arc Welding of GMAW genoemd) zijn wereldwijd de twee meest gebruikte booglasprocessen. Beide creëren een las door een elektrische boog te genereren die een afsmeltende elektrode en het basismetaal smelt om een gesmolten verbinding te vormen. Maar de manier waarop elk proces dit bereikt, en de omstandigheden waaronder elk proces uitblinkt, verschilt aanzienlijk.
Bij elektrodelassen wordt een beklede elektrode – de ‘stick’ – in een elektrodehouder geklemd en aangesloten op een stroombron. Terwijl de boog brandt, brandt de fluxcoating op de elektrode af, waardoor een beschermgas ontstaat dat het gesmolten lasbad beschermt tegen atmosferische vervuiling, en tegelijkertijd een slaklaag over de afkoelende las vormt. Bij MIG-lassen wordt een massieve draadelektrode automatisch en continu vanaf een spoel door een laspistool gevoerd, terwijl een aparte tank met beschermgas (meestal argon, CO₂ of een argon-CO₂-mengsel) via het pistoolmondstuk wordt aangevoerd om het lasbad te beschermen. Er wordt geen fluxcoating gebruikt en er ontstaat geen slak.
Het fundamentele praktische verschil is dit: elektrodelassen is draagbaarder, toleranter ten opzichte van moeilijke oppervlakken en buitenomstandigheden, en lagere initiële kosten; MIG-lassen is sneller, schoner en produceert lassen van hogere kwaliteit in gecontroleerde omgevingen. Geen van beide processen is universeel superieur; de juiste keuze hangt volledig af van de toepassing.
Elektrodelassen versus MIG: een onderlinge vergelijking
| Categorie | Elektrodelassen (SMAW) | MIG-lassen (GMAW) |
|---|---|---|
| Apparatuurkosten | Lager: eenvoudige installatie, minder componenten | Hoger – draadaanvoerunit, gastank, regelaar vereist |
| Leercurve | Gemakkelijk te starten, moeilijker te beheersen (booglengtebeheer) | Gemakkelijkste boogproces om te leren; consistente draadaanvoer helpt beginners |
| Lassnelheid | Langzamer – de elektrode moet regelmatig worden vervangen | Sneller – continue draadaanvoer, minimale stilstand |
| Laszuiverheid | Slakken en spatten vereisen na het lassen versnipperen en slijpen | Minimale slak; weinig tot geen reiniging na het lassen nodig |
| Buitengebruik | Uitstekend — zelfbeschermend, onaangetast door wind | Slecht buitenshuis: wind verstoort de dekking van beschermgas |
| Oppervlaktevoorbereiding vereist | Minimaal - kan over roest, verf en walshuid heen lassen | Hoog — schoon, blank metaal vereist voor kwaliteitsresultaten |
| Metaaldikte Range | Beste op 1/8" en dikker; niet geschikt voor dunne platen | Werkt op materiaal zo dun als 26-gauge tot dikke plaat |
| Draagbaarheid | Zeer draagbaar - compact, geen benzinetank nodig | Minder draagbaar – gascilinder en draadaanvoerunit voegen volume toe |
| Beste toepassingen | Constructiestaal, veldreparatie, pijpleiding, zwaar materieel | Automotive, fabricagewinkels, productieomgevingen |
Waar elk proces wint: toepassingsscenario's uit de praktijk
Elektrodelassen: de keuze voor buiten-, zwaar- en onderhoudswerk
De zelfbeschermende elektrode van elektrodelassen zorgt ervoor dat wind en tocht de laskwaliteit niet in gevaar brengen – een doorslaggevend voordeel op bouwplaatsen, pijpleidingen in de open lucht en reparatiewerkzaamheden in de landbouw. Het proces verwerkt roestige, geverfde of gewalste oppervlakken veel beter dan MIG, waardoor de tijd die wordt besteed aan oppervlaktevoorbereiding voordat het lassen begint aanzienlijk wordt verkort. Voor constructief staalwerk, reparatie van zwaar materieel en het lassen van pijpleidingen blijft elektrodelassen in veel industrieën de professionele standaard. De diepe boogpenetratie die met elektrodelassen kan worden bereikt, maakt het bijzonder effectief op dikkere delen van staal en gietijzer. De draagbaarheid van apparatuur is een ander groot voordeel: een staaflasapparaat kan naar een afgelegen werklocatie worden vervoerd zonder dat er een aparte gasfles nodig is, waardoor het de enige praktische keuze is voor reparaties op afstand.
MIG-lassen: de keuze voor snelheid, zuiverheid en dunne materialen
In een gecontroleerde werkplaats of productieomgeving is MIG-lassen bijna altijd de productievere keuze. Door de continue draadaanvoer is het niet meer nodig om elke paar centimeter te stoppen en de elektroden te vervangen, waardoor de tijd die besteed wordt aan het leggen van de lasrups aanzienlijk toeneemt ten opzichte van de stilstand die nodig is bij het lassen met beklede elektrodes. MIG produceert lassen met minimale spatten en zonder slak, wat betekent dat afgewerkte onderdelen weinig tot geen slijpen of reinigen behoeven voordat ze naar de volgende productiefase gaan. Voor autofabricage, plaatwerk en meubelproductie – toepassingen waarbij het uiterlijk van de las en het vermogen tot dunne materialen van belang zijn – is MIG consequent de voorkeursmethode. Het wordt ook algemeen beschouwd als het gemakkelijkste booglasproces dat beginners kunnen leren, omdat de automatische draadaanvoer een consistentere boog handhaaft dan de handmatig gecontroleerde elektrodelengte die nodig is bij elektrodelassen.
Wanneer moet u beide gebruiken?
Professionele lassers en fabricagewerkplaatsen onderhouden vaak beide processen. Een gebruikelijke workflow omvat het gebruik van MIG voor grote productieruns van standaardcomponenten in de werkplaats, en het overschakelen naar stick voor reparaties ter plaatse, structurele werkzaamheden aan bestaande constructies of elke klus waarbij de levering van beschermgas onpraktisch is. De meest efficiënte aanpak bij de aanschaf en training van laswerkzaamheden is het behandelen van stick en MIG als complementaire hulpmiddelen in plaats van concurrerende alternatieven — elk omvat de beperkingen van de ander, en samen bestrijken ze vrijwel het volledige spectrum van vereisten voor metaalverbindingen.
Kostenoverwegingen: initiële investering versus efficiëntie op lange termijn
Elektrodelassen wint consequent op de initiële kosten. Een standaard staaflasapparaat dat geschikt is voor serieus werk is verkrijgbaar voor aanzienlijk minder dan een gelijkwaardige MIG-opstelling, waarvoor niet alleen het lasapparaat zelf nodig is, maar ook een draadaanvoermechanisme, een beschermgascilinder, een regelaar en een voorraad draadspoelen. Voor incidenteel gebruik door hobbyisten, kleine reparatiewerkzaamheden of werkzaamheden met een beperkt budget is de lagere toegangsdrempel voor elektrodelassen een echt voordeel.
Het kostenbeeld verschuift voor productieomgevingen met grote volumes. De hogere voortbewegingssnelheden van MIG-lassen, de lagere arbeidstijd per las en de minimale schoonmaakkosten na het lassen kunnen de hogere initiële investeringen in apparatuur relatief snel compenseren. De continue draadaanvoer betekent ook dat een MIG-operator meer tijd besteedt aan lassen en minder tijd aan het herpositioneren, vervangen van elektroden en het reinigen van slakken – wat zich direct vertaalt in een hogere productiviteit per uur. Voor industriële kopers en lasaannemers die grote fabricagecontracten aangaan, rechtvaardigt de kostenefficiëntie op lange termijn van MIG-lassen vaak de hogere kapitaalvereiste vooraf.
De verbruikskosten volgen een soortgelijk patroon. Stokelektroden zijn afzonderlijk goedkoop, maar worden in een tempo verbruikt dat de niet-lastijd omvat die wordt besteed aan het vervangen ervan. MIG-draad en beschermgas vertegenwoordigen hogere terugkerende kosten per eenheid, maar de kosten per inch las in een omgeving met hoge productie zijn vaak concurrerend als er rekening wordt gehouden met de arbeidsefficiëntie. Bij de beslissing tussen stick en MIG moet altijd rekening worden gehouden met de totale eigendomskosten (apparatuur, verbruiksartikelen, arbeid en schoonmaaktijd) en niet alleen met de aankoopprijs.