Hoe acetyleen-snijbrandertips werken
De punt van een acetyleensnijbrander is het laatste onderdeel van een zuurstof-brandstofsnijsysteem: het punt waarop gaschemie, druktechniek en metallurgische reactie samenkomen om een snede te produceren. Begrijpen hoe een snijpunt mechanisch functioneert, is de basis voor het selecteren van de juiste punt, het instellen van de juiste druk en het diagnosticeren van problemen wanneer de snijkwaliteit verslechtert.
Het snijproces verloopt in twee verschillende fasen, beide bepaald door de geometrie van de punt. Eerst de vlammen voorverwarmen – geleverd via een ring van kleinere openingen rond de centrale boring – brengen het basismetaal omhoog tot de aanmaaktemperatuur van ongeveer 1800 ° F (982 ° C). Acetyleen is de voorkeursbrandstof voor deze fase omdat de verbranding ervan met zuurstof een vlamtemperatuur produceert van ongeveer 5.720 °F (3.160 °C), waarbij het grootste deel van de warmte geconcentreerd is in de binnenste vlamkegel. Deze concentratie aan de binnenste kegel maakt snel en nauwkeurig voorverwarmen mogelijk met een minimale door hitte beïnvloede zone op het omringende metaal – een voordeel dat alternatieve brandstoffen zoals propaan en propyleen niet volledig kunnen repliceren.
Zodra het staal de aanmaaktemperatuur heeft bereikt en kersenrood kleurt, opent de operator de snijzuurstofhendel. Een hogedrukstroom zuivere zuurstof (99,5% zuiverheid of hoger) wordt vrijgegeven door de centrale boring van de punt. Deze zuurstofstraal doet het staal niet smelten; het veroorzaakt een exotherme oxidatiereactie die het ijzer direct verbrandt, waardoor het wordt omgezet in ijzeroxideslak die tegelijkertijd door de snelheid van de gasstroom uit de kerf wordt verdreven. Het resultaat is een thermochemische snede in plaats van een thermische smelt. Daarom kan oxy-acetyleen stalen platen van enkele centimeters dik snijden die geen enkel plasma- of laserproces economisch op schaal kan evenaren.
Twee kritische acetyleenspecifieke beperkingen bepalen hoe snijpunten moeten worden gebruikt: De werkdruk van acetyleen mag nooit hoger zijn dan 15 PSI (1 bar) , omdat het gas boven deze drempel chemisch onstabiel en schokgevoelig wordt. Bovendien mag acetyleen niet uit een cilinder worden onttrokken met een snelheid die groter is dan een zevende van de totale capaciteit van de cilinder per uur. Door sneller te onttrekken wordt vloeibare aceton in de slangen en de toorts getrokken, waardoor apparatuur wordt beschadigd en gevaarlijk vlamgedrag ontstaat.
Eéndelige versus tweedelige snijtips
Acetyleen-snijbrandertips worden vervaardigd in twee structurele formaten, en het onderscheid daartussen is niet alleen cosmetisch: het bepaalt de gascompatibiliteit, de vlamgeometrie, de thermische prestaties en het soort snijwerk waarvoor elke tip is ontworpen.
Acetyleen-snijtips uit één stuk
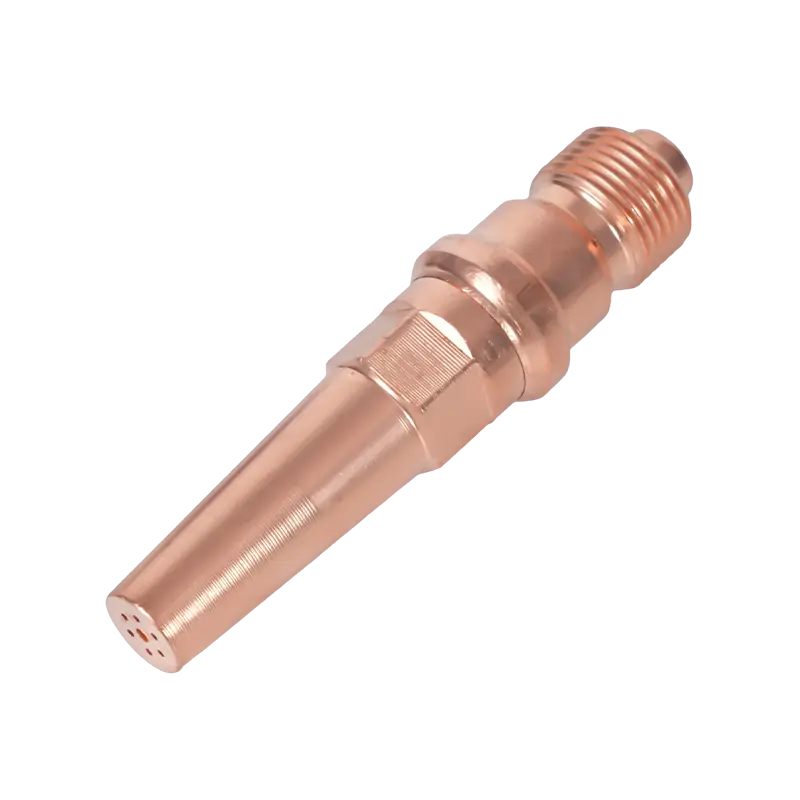
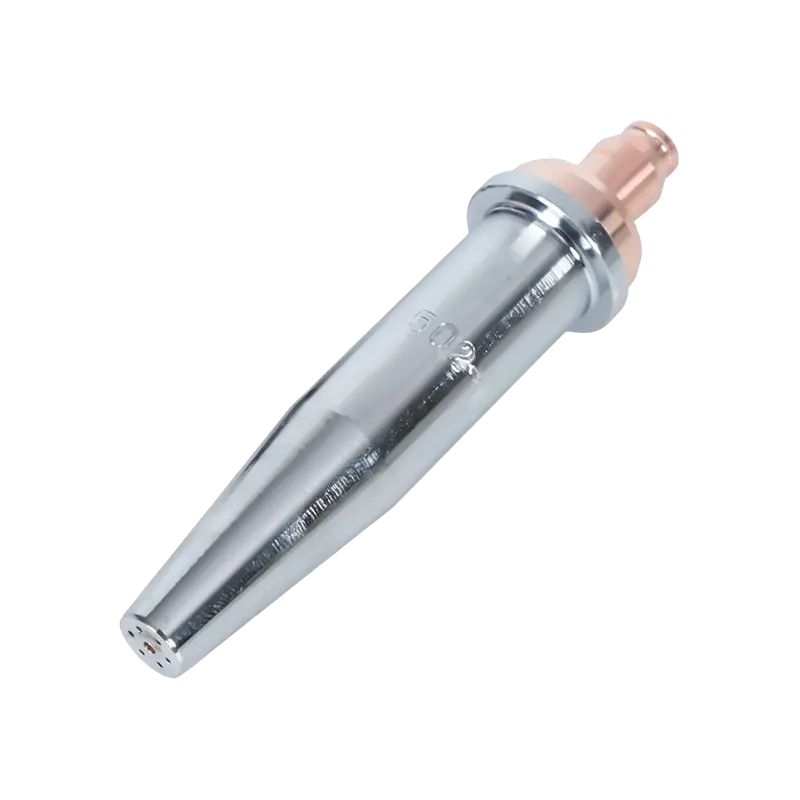
De tips uit één stuk zijn vervaardigd uit een massieve koperlegering, meestal telluriumkoper, gekozen vanwege de combinatie van hoge thermische geleidbaarheid, bewerkbaarheid en weerstand tegen de extreme hitte die aan het uiteinde wordt gegenereerd. De punt wordt geproduceerd door het boren en nauwkeurig uitstrekken over gekalibreerde draden om exacte voorverwarmingsopeningen en een centrale snijzuurstofboring met nauwkeurig gecontroleerde diameter te creëren. Het resultaat is één geïntegreerd onderdeel zonder verbindingen tussen gasdoorgangen. Tips uit één stuk wel exclusief ontworpen voor acetyleen en zijn het standaardformaat voor handmatig snijden in fabricage-, bouw-, automobiel- en constructiestaalwerk. Ze zijn doorgaans voorzien van vier of zes voorverwarmingsgaten die concentrisch rond de centrale boring zijn aangebracht.

Tweedelige snijtips
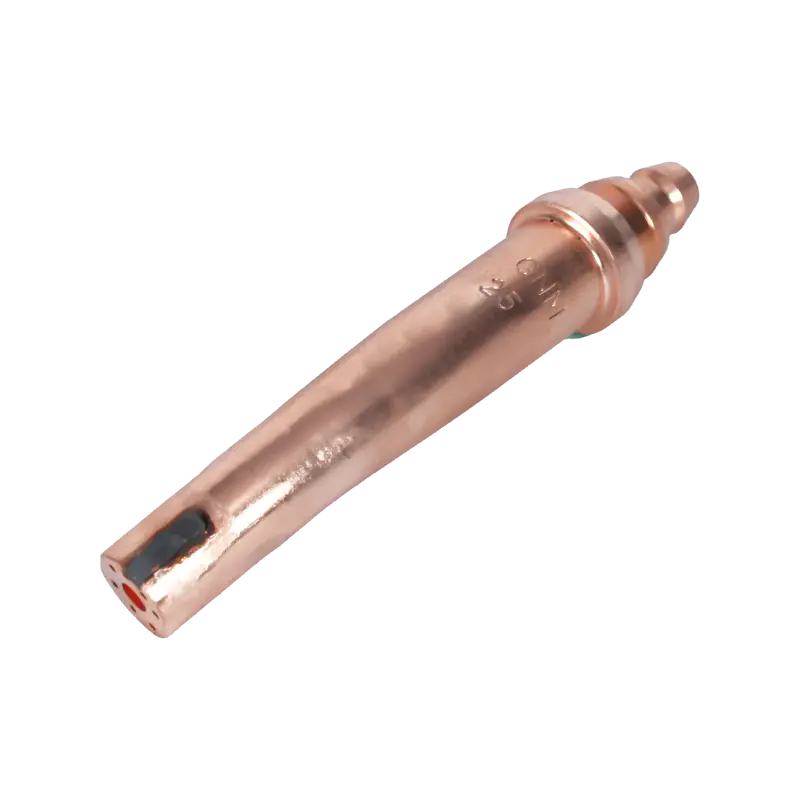
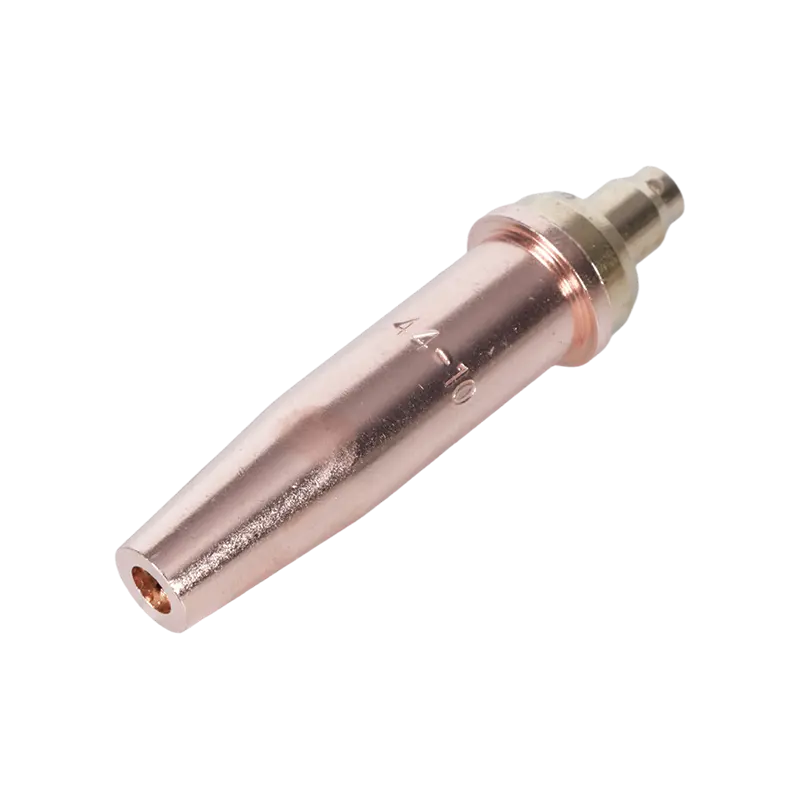
Tweedelige tips bestaan uit een koperen buitenschaal en een messing binnendeel. Deze constructie creëert voorverwarmvlamgroeven tussen de twee componenten in plaats van dat er doorgangen door één stuk worden geboord. Tweedelige tips zijn ontworpen voor gebruik met alternatieve brandstofgassen – propyleen, propaan, aardgas en MAPP – waarbij de langere voorverwarmingstijd en de verschillende vlamgeometrie van deze gassen een breder, meer verdeeld voorverwarmingspatroon vereisen. Tweedelige tips zijn dat wel niet uitwisselbaar met acetyleenopstellingen : de vlameigenschappen en de gasdrukvereisten verschillen fundamenteel, en het gebruik van het verkeerde tiptype brengt zowel de snijkwaliteit als de veiligheid in gevaar.
| Kenmerkend | Tip uit één stuk | Tweedelige punt |
|---|---|---|
| Bouwmateriaal | Massieve koperlegering (telluriumkoper) | Koperen buitenschaal, messing binnendeel |
| Compatibel brandstofgas | Alleen Acetyleen | Propaan, propyleen, MAPP, aardgas |
| Ontwerp met voorverwarmopening | Geboorde gaten (4 of 6) | Groeven tussen schaal en binnenelement |
| Vlam concentratie | Hoog – innerlijke kegelfocus | Breder – gedistribueerd voorverwarmingspatroon |
| Typische toepassing | Handsnijden, precisiewerk, dunne tot medium plaat | Productiesnijden, zware plaat, verwarming |
Tipnummering en openinggrootte uitgelegd
Een van de meest hardnekkige bronnen van verwarring bij de selectie van snijpunten is het nummeringssysteem. In tegenstelling tot bevestigingsmiddelen of boren volgen de nummers van de snijbranders geen universele standaard. verschillende fabrikanten kennen verschillende nummers toe aan tips met identieke openingdiameters . Een tip van maat #2 van de ene fabrikant kan dezelfde snijzuurstofboring hebben als een tip van maat #3 van een andere fabrikant. Deze inconsistentie is geen defect; het weerspiegelt historische merkspecifieke conventies die onafhankelijk in de hele sector tot stand zijn gekomen.
De technisch correcte benadering bij het selecteren van fooien is om te specificeren per snijden zuurstofopening diameter , uitgedrukt als de indexgrootte van de boor, in plaats van alleen op basis van het tipnummer. De centrale boring – het enige gat waardoorheen de hogedruk-snijzuurstof wordt geleverd – is de afmeting die het zuurstofvolume bepaalt dat de snede bereikt en daarmee de maximale staaldikte die de punt schoon kan snijden. De diameters van de voorverwarmingsopeningen zijn secundaire specificaties die de voorverwarmingssnelheid beïnvloeden en zijn door de fabrikant ontworpen om te passen bij de centrale boring.
Het aantal punten neemt over het algemeen toe met de openinggrootte: kleinere aantallen (000, 00, 0, 1) komen overeen met kleinere openingen die geschikt zijn voor dun materiaal, terwijl grotere aantallen (4, 5, 6 en hoger) overeenkomen met grotere openingen voor het snijden van zware platen. Ons assortiment van tips voor snijbranders wordt geproduceerd met precisie-gesmeed openingstoleranties, met gepubliceerde boorindexgroottes voor elk model om directe dimensionale verificatie mogelijk te maken, onafhankelijk van de nummeringsconventie die op uw bestaande apparatuur wordt gebruikt.
Selectietabel acetyleen snijtip
De volgende tabel bevat de standaard tipselectie en drukparameters voor acetyleensnijden op zacht staal in goede staat. Alle drukken worden gemeten op de regelaar met een slang van 25 voet. Voor slangen die aanzienlijk korter of langer zijn dan 25 voet, past u de werkdruk dienovereenkomstig aan om de juiste tipuitlaatdruk te behouden.
| Metaaldikte | Typische tipgrootte | O₂-druk (PSI) | C₂H₂-druk (PSI) | Verwarm de gaten voor |
|---|---|---|---|---|
| Tot 1/8" (3 mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Er zijn zonder uitzondering twee operationele regels van toepassing op alle vermeldingen in deze tabel. Ten eerste, Gebruik nooit een punt die geschikt is voor dikker materiaal dan u daadwerkelijk snijdt —een te grote tip levert meer zuurstof dan de voorverwarmvlam goed kan verbruiken, waardoor oververhitting, schade aan de tip, terugslag en rafelige sneden ontstaan. Ten tweede mag de acetyleenwerkdruk nooit hoger zijn dan 15 PSI, ongeacht de tipgrootte of plaatdikte; Als een specifieke snede meer zuurstofstroom vereist dan een tip van de juiste maat kan bieden bij een veilige acetyleendruk, is de oplossing om over te schakelen naar een grotere zuurstofcilinder of een grotere verdeelstukopstelling, en niet om de acetyleendruk te verhogen.
Snijtips met rechte boring versus uiteenlopende boortips
Naast het onderscheid uit één stuk en uit twee delen, onderscheiden acetyleensnijpunten zich verder door de geometrie van de centrale snijzuurstofboring. Deze specificatie is van cruciaal belang voor operators die werken met zowel draagbare als op een machine gemonteerde snijapparatuur.
Tips met rechte boring
Een rechte boring handhaaft een consistente cilindrische diameter vanaf de gasdoorgang tot aan de puntuitlaat. Tips met rechte boring werken bij een lagere zuurstofdruk van 40 tot 60 PSI en zijn het standaardontwerp voor handmatige snijbewerkingen. De cilindrische gasstroom die ze produceren is stabiel bij gematigde snelheden, waardoor de operator voldoende controle heeft over de snijlijn, het uitstoten van slak en de voorverwarmingsdekking tijdens handmatige toortsbeweging.
Uiteenlopende boortips
Een divergerende boring, ook wel een uitlopende of taps toelopende uitlaat genoemd, wordt iets breder bij de uitlaat van de punt, waardoor de snijdende zuurstofstroom kan uitzetten en versnellen wanneer deze naar buiten komt. Deze geometrie is ontworpen voor machinale snijtoepassingen en werkt op 70 tot 100 PSI snijdende zuurstofdruk . De hogere snelheid, divergerende zuurstofstroom maakt snijsnelheden mogelijk die ongeveer 25% sneller zijn dan rechte boorpunten met een gelijkwaardige openingsgrootte, terwijl een aanvaardbare kerfkwaliteit behouden blijft op zacht stalen platen bij de dikten waar machinaal snijden economisch verantwoord is. Uiteenlopende boorpunten worden niet aanbevolen voor handmatig zagen: de hogere druk die ermee gemoeid is en de verminderde feedback van de operator door de versnelde stroom maken nauwkeurige handmatige bediening aanzienlijk moeilijker.
Tip Onderhoud, reiniging en veiligheid
De toestand van een snijpunt is rechtstreeks bepalend voor de snijkwaliteit en bedrijfsveiligheid. Een tip met gedeeltelijk geblokkeerde voorverwarmingsopeningen, een vervormde centrale boring of een vervuild zittingoppervlak zal een onregelmatige vlam, een onstabiele snijzuurstofstroom en een verhoogd risico op terugslag of flashback veroorzaken. Tiponderhoud is niet optioneel; het is een routinematige operationele vereiste.
Reinigingsprocedure
Tipopeningen verzamelen tijdens normaal gebruik spatten, slak en oxidatieafzettingen. Deze afzettingen beperken de gasstroom en verstoren het vlampatroon. Reiniging moet worden uitgevoerd met tipreinigers die speciaal zijn ontworpen voor de gebruikte openingdiameter –nooit met spijkers, draden, boren of geïmproviseerd gereedschap. Tipreinigers zijn cilindrische vijlen die zo groot zijn dat ze passen bij de standaard openingsdiameters; Bij correct gebruik verwijderen ze afzettingen zonder de boring te vergroten of te vervormen. Het vergroten van een voorverwarmings- of snijopening met zelfs maar een paar duizendsten van een inch verandert de eigenschappen van de gasstroom voldoende om de vlambalans en de snijkwaliteit te beïnvloeden, en een vervormde boring kan niet worden gecorrigeerd: de punt moet worden vervangen. Maak alle openingen afzonderlijk schoon met een lichte vijlbeweging en blaas vervolgens door de punt met perslucht onder lage druk om eventueel vuil te verwijderen voordat u deze opnieuw installeert.
Inspectie van het zitvlak
Het zitvlak van de punt (het bewerkte oppervlak dat aansluit op de toortskop) moet vlak, glad en braamvrij zijn. Door een beschadigd zittingoppervlak kan gas de afdichting tussen de tip en de toorts omzeilen, waardoor een lek ontstaat dat een onregelmatige vlam veroorzaakt en het risico van terugslag introduceert. Inspecteer het zittingoppervlak na elke verwijdering van de tip. Lichte vlekken op het oppervlak kunnen worden gepolijst met fijn schuurpapier op een vlak oppervlak; elke punt die diepe groeven, scheuren of aanzienlijke onregelmatigheden in het oppervlak vertoont, moet onmiddellijk worden vervangen.
Backfire en Flashback-preventie
Een averechts effect – waarbij de vlam terug in de tip springt en opnieuw ontbrandt aan de voorkant van de tip – wordt meestal veroorzaakt door het werken met een druk die lager is dan het minimum voor de tipgrootte, door de tip te dicht bij het werkoppervlak te houden of door gedeeltelijk geblokkeerde openingen die de gasstroom beperken. Als zich een terugslag voordoet, sluit dan eerst de acetyleenklep en vervolgens de zuurstofklep, laat de tip afkoelen, inspecteer en reinig de openingen en controleer de drukinstellingen voordat u hem opnieuw aansteekt. Een flashback (waarbij de vlam de slangen en regelaars binnendringt) is een ernstiger voorval waarbij flashback-afleiders nodig zijn die op zowel de brandstof- als de zuurstofleidingen bij het toortslichaam of de uitlaat van de regelaar zijn geïnstalleerd. Flashback-afleiders zijn in de meeste rechtsgebieden verplicht voor acetyleensystemen en worden sterk aanbevolen, ongeacht de lokale vereisten.
De juiste tip voor uw opstelling kiezen
Om de tip van een acetyleensnijbrander correct te selecteren, moeten vier opeenvolgende beslissingen worden genomen. Door ze op volgorde toe te passen, worden de meeste selectiefouten geëlimineerd voordat ze optreden.
- Stap 1 — Bevestig de compatibiliteit met brandstofgas. Controleer of uw installatie acetyleen gebruikt en geen propaan, propyleen of MAPP. Op acetyleensystemen mogen alleen tips uit één stuk worden gebruikt die speciaal voor acetyleen zijn vervaardigd. Het gebruik van een tweedelige alternatieve brandstoftip op een acetyleentoorts veroorzaakt een onjuiste vlamgeometrie en onvoorspelbaar gasgedrag.
- Stap 2 — Bepaal de maximale metaaldikte. Selecteer een punt die geschikt is om het dikste gedeelte te snijden dat u tijdens het werk tegenkomt, en niet de gemiddelde dikte. Het snijden van een sectie die 10% dikker is dan de nominale capaciteit van een tip, levert een onvolledige of onregelmatige snede op; Als u een tip gebruikt die te klein is voor het dikste gedeelte en probeert te compenseren met hogere druk, riskeert u een averechts effect en schade aan de tip.
- Stap 3 — Kies het boringtype op basis van de toepassing. Voor handmatige snijwerkzaamheden zijn tips met een rechte boring nodig bij een snijzuurstof van 40–60 PSI. Machinale of geautomatiseerde snijbewerkingen profiteren van uiteenlopende booruiteinden bij 70–100 PSI voor het snelheidsvoordeel van 25% dat ze opleveren bij rechte sneden in plaat.
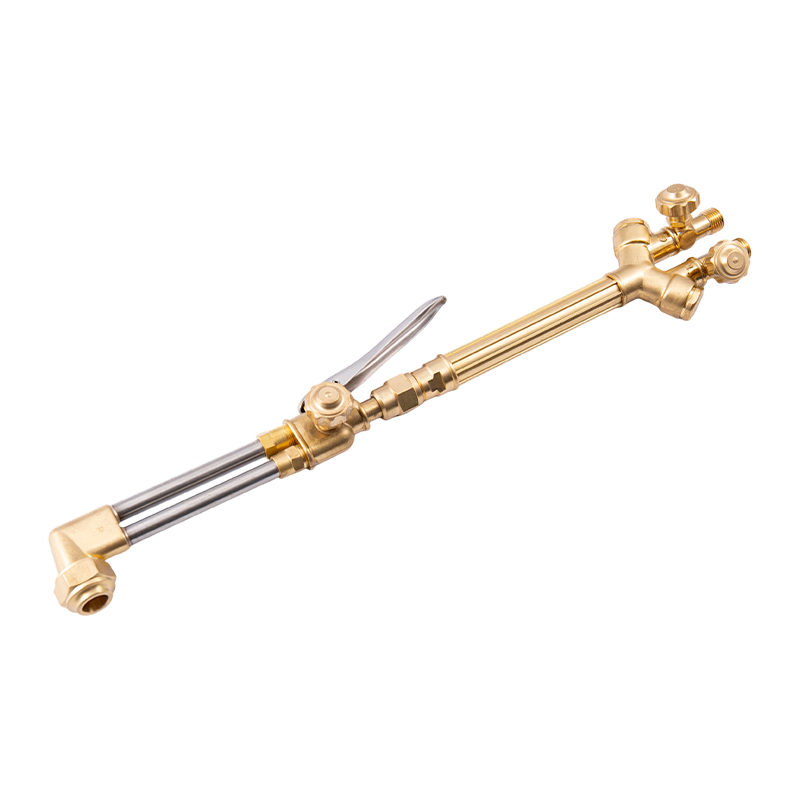
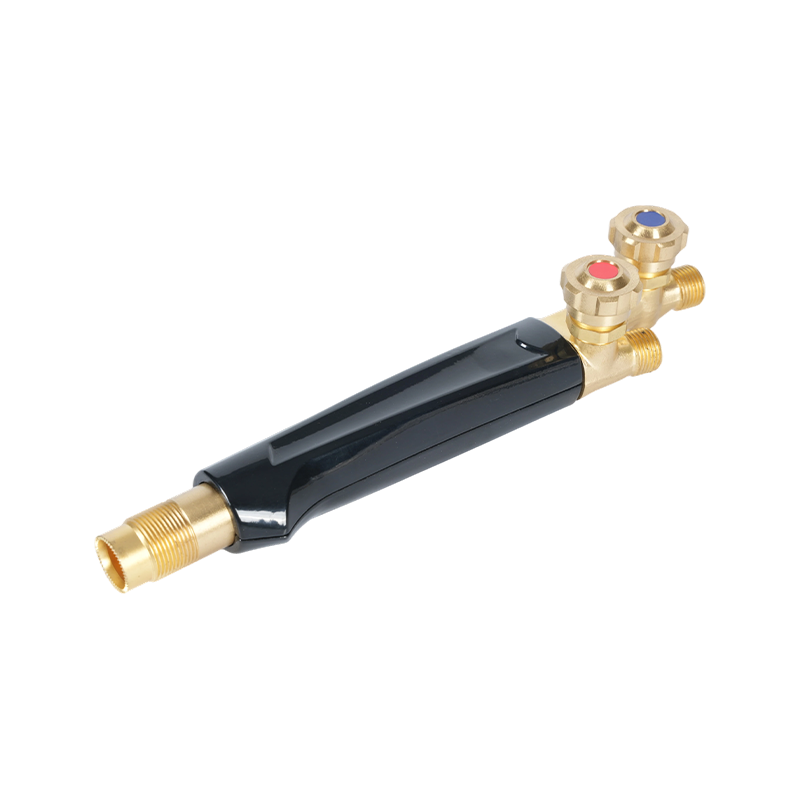
- Stap 4 — Controleer de compatibiliteit van het toortshandvat en de kop. De snijpunten moeten correct tegen de toortskop zitten waarop ze zijn gemonteerd. Tipdraad, zittinggeometrie en kopdraad moeten allemaal overeenkomen. Onze handvatten voor snijbranders zijn vervaardigd met gestandaardiseerde specificaties voor tipdraad en zitting; Door ze te combineren met bijpassende tips uit hetzelfde systeem, elimineert u de lekkage en vlaminstabiliteit die het gevolg zijn van het mengen van incompatibele componenten van verschillende fabrikanten.
Voor operators die een nieuw station uitrusten of een volledige zuurstof-brandstofinstallatie vervangen, elimineert een complete systeembenadering – toortshandgreep, snijhulpstuk, regelaars, slangen en bijpassende tips die samen worden gekocht – vanaf het begin compatibiliteitsonzekerheid. Onze snijbrandersets worden geassembleerd als op elkaar afgestemde systemen met gedocumenteerde tipcompatibiliteit, drukspecificaties en acetyleen-gecertificeerde componenten, waardoor een betrouwbaar startpunt wordt geboden voor snijtoepassingen in de werkplaats en op het veld.