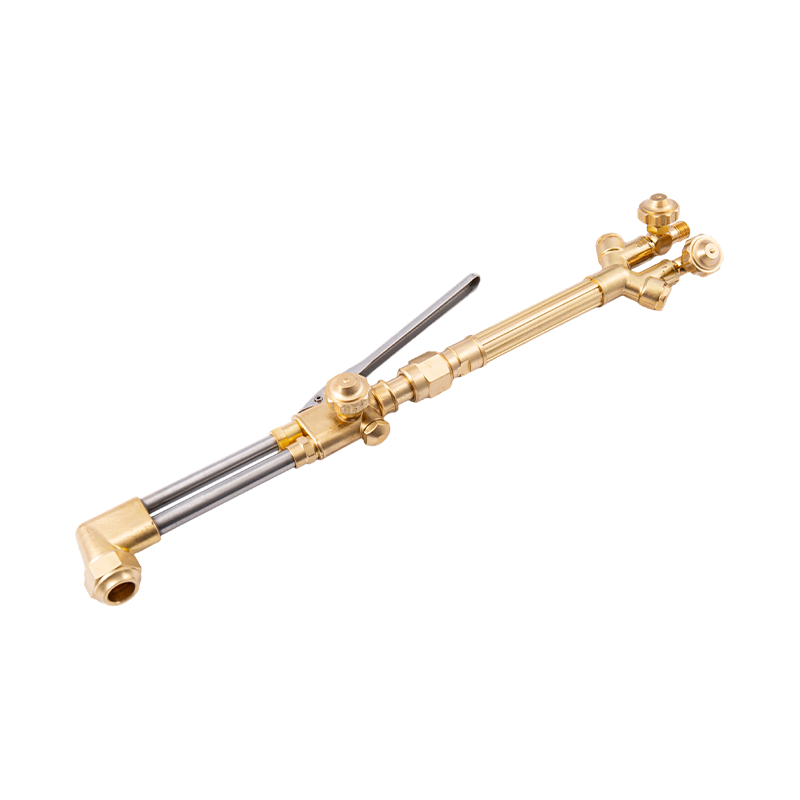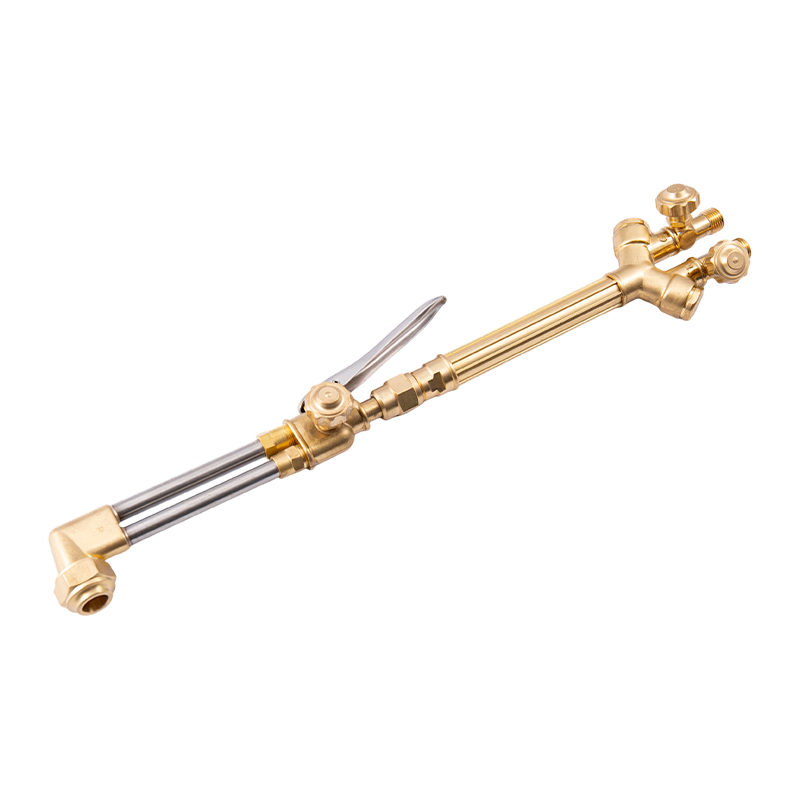
A snijbrenerset is een essentieel hulpmiddel voor de productie, sloop en reparatie van metaal, waarbij gebruik wordt gemaakt van de intense hitte van een zuurstofvlam om staal en andere ferrometalen te scheiden. In tegenstelling tot plasmasnijders die afhankelijk zijn van elektriciteit, gebruiken deze kits een combinatie van brandstofgas (zoals acetyleen, propaan of propyleen) en pure zuurstof om het metaal te oxideren, waardoor een zuivere, nauwkeurige snede ontstaat. Voor zowel professionals als doe-het-zelvers betekent het selecteren van de juiste set het begrijpen van de specifieke brandstoftypen, slangconfiguraties en veiligheidsvoorzieningen die passen bij de beoogde toepassing. Bij correct gebruik kan een snijbrander door enkele centimeters staal snijden met een draagbaarheid en kracht die maar weinig andere gereedschappen kunnen evenaren.
Het belangrijkste voordeel van een snijbranderset ligt in de veelzijdigheid en snedediepte. Terwijl plasmasnijders beperkt zijn door stroomvoorziening en dikte, kan een autogeenbrander door stalen platen heen snijden 12 inch dik , waardoor het onmisbaar is voor zwaar industrieel werk. Deze bevoegdheid brengt echter aanzienlijke veiligheidsverantwoordelijkheden met zich mee. Het begrijpen van de chemie van de verbranding, de juiste instellingen van de regelaar en het onderhoud van de apparatuur is cruciaal voor een veilige en efficiënte werking.
Brandstoftypen en hun toepassingen
De keuze van het brandstofgas heeft een aanzienlijke invloed op de prestaties, kosten en veiligheid van een snijbranderset. Elke brandstof heeft verschillende thermische eigenschappen, vlamtemperaturen en hanteringsvereisten.
Acetyleen
Acetyleen is the most common fuel for cutting torches due to its high flame temperature of approximately 3.160°C (5.720°F) wanneer gemengd met zuurstof. Het produceert een geconcentreerde, neutrale vlam die ideaal is voor zowel snijden als lassen. Acetyleen zorgt voor snellere voorverwarmingstijden en schonere sneden op dun tot middelmatig dik staal. Het is echter onstabiel bij drukken boven 15 psi en vereist gespecialiseerde cilinders gevuld met een poreuze massa om ontbinding te voorkomen.
Propaan en Propyleen
Propaan en propyleen zijn veiligere, economischere alternatieven voor acetyleen. Ze opereren onder hogere druk en brengen niet dezelfde instabiliteitsrisico's met zich mee. Terwijl hun vlamtemperaturen lager zijn (rond 2.800°C / 5.072°F voor propaan) produceren ze een breder warmtepatroon, waardoor ze uitstekend geschikt zijn voor het snijden van dikke staalplaten en verwarmingstoepassingen. Het nadeel is langzamere voorverwarmtijden en ruwere snijkanten op dunnere materialen.
| Brandstoftype | Vlamtemperatuur | Beste gebruiksscenario | Veiligheidsoverweging |
|---|---|---|---|
| Acetyleen | 3.160°C (5.720°F) | Precisiesnijden, lassen | Onstabiel >15 psi |
| Propaan | 2.800°C (5.072°F) | Dik staal, verwarming | Zwaarder dan lucht |
| Propeen | 2.900°C (5.252°F) | Snijden voor algemeen gebruik | Vereist specifieke tips |
Essentiële onderdelen van een snijbranderset
Een complete snijbranderset bestaat uit verschillende kritische componenten die samenwerken om een gecontroleerde vlam te leveren. Als u elk onderdeel begrijpt, bent u verzekerd van een juiste montage en probleemoplossing.
Regelaars en meters
Regelaars verlagen de hoge druk uit de gasflessen naar een bruikbare werkdruk. Elke cilinder (brandstof en zuurstof) heeft zijn eigen regelaar nodig. Hoogwaardige regelaars zijn voorzien van twee meters: één voor cilinderdruk (hoge druk) en één voor lijndruk (lage druk). Het is van essentieel belang om regelaars te gebruiken die geschikt zijn voor het specifieke gastype; zuurstofregelaars mogen nooit worden gebruikt met brandstofgassen vanwege explosiegevaar.
Slangen en terugslagkleppen
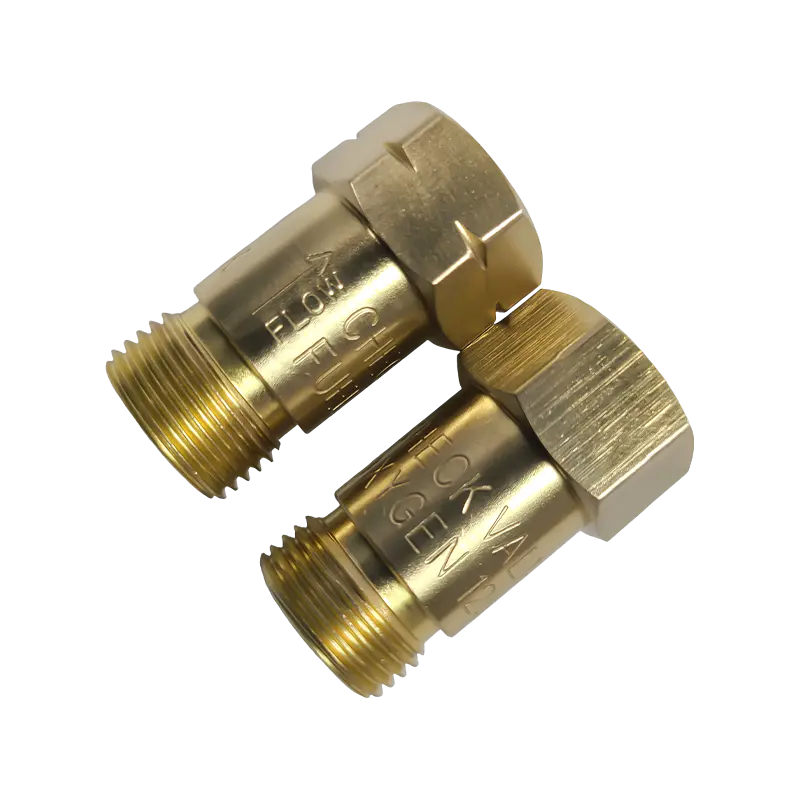
Slangen transporteren de gassen van de regelaars naar de toorts. Standaard kleurcodering identificeert ze: rood voor brandstof and groen voor zuurstof . Om gevaarlijke terugstroming te voorkomen, moeten vlamvangers of terugslagkleppen worden geïnstalleerd aan zowel de regelaar als de toortsuiteinden. Deze apparaten stoppen de omgekeerde gasstroom en voorkomen flashbacks die tot cilinderexplosies kunnen leiden.
Snijhulpstukken en tips
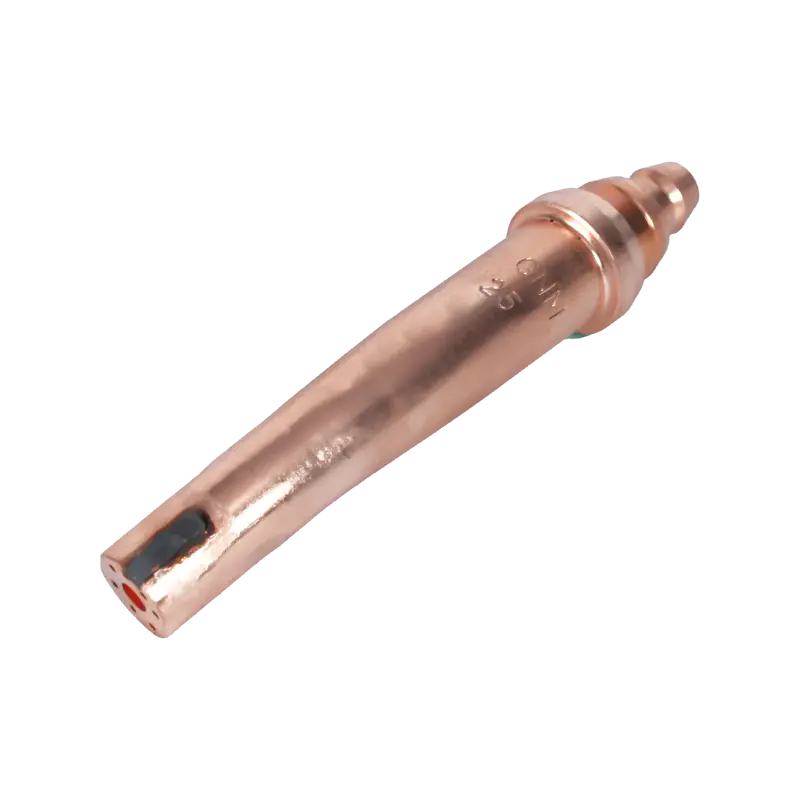
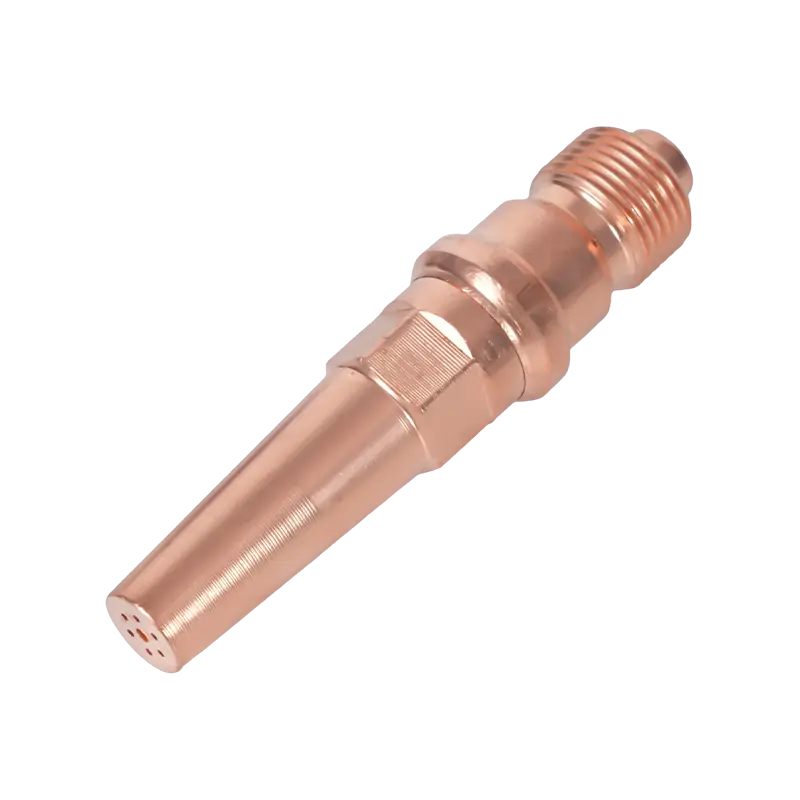
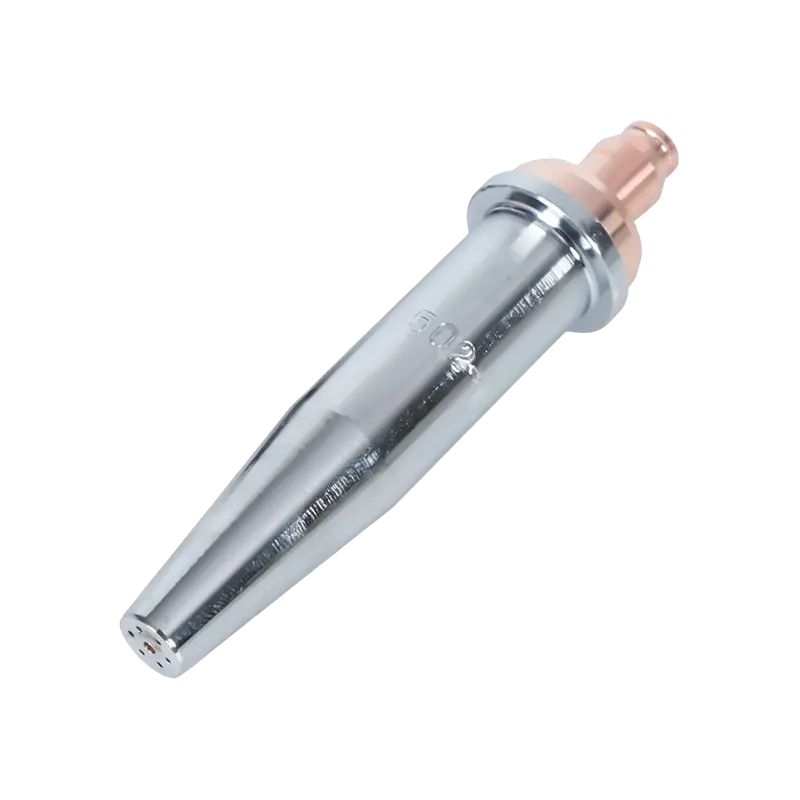
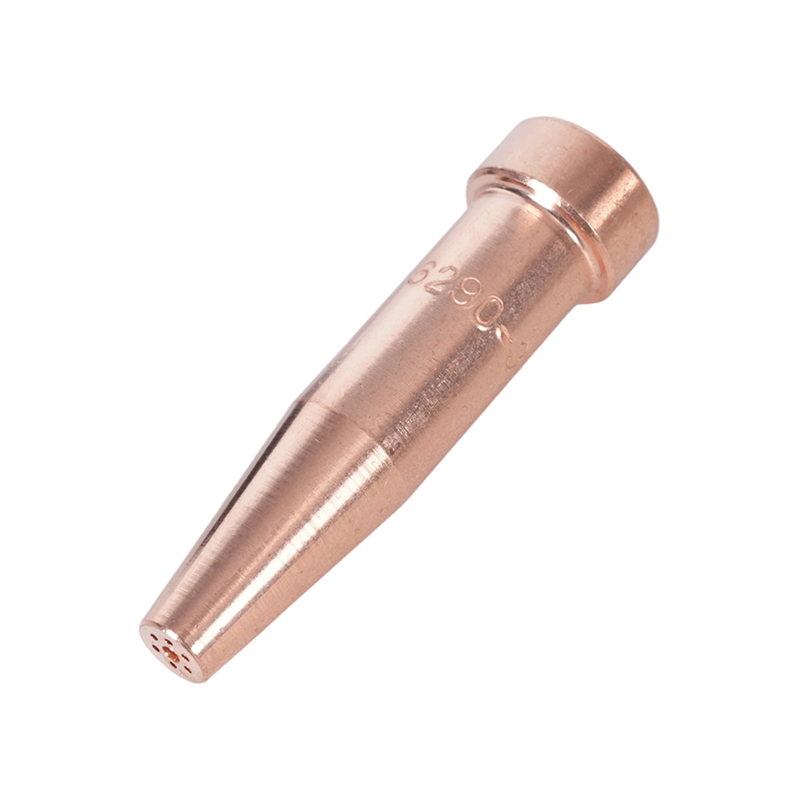
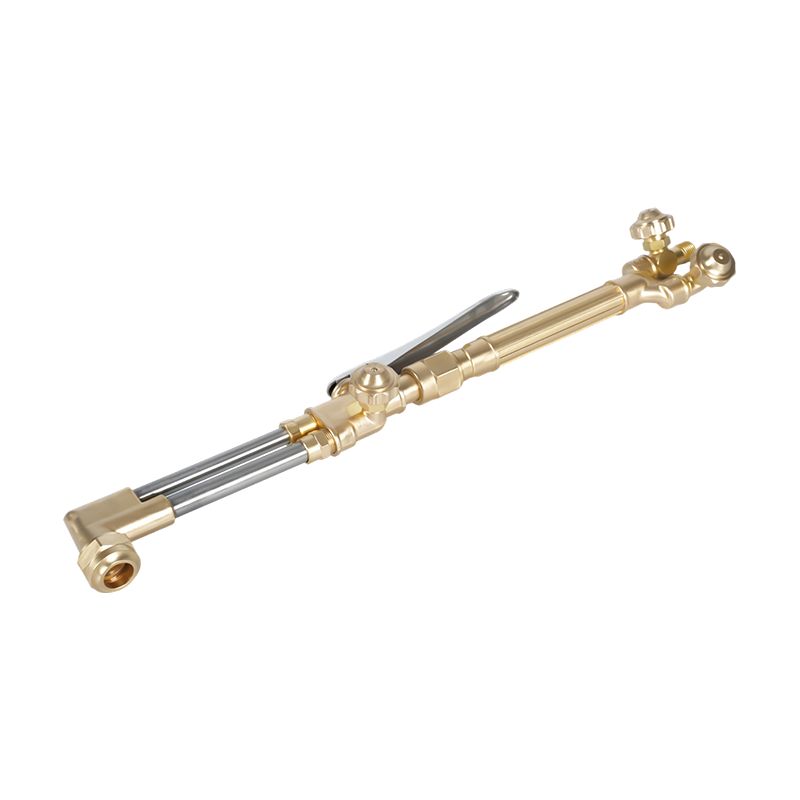
Het snijopzetstuk mengt de gassen en richt de vlam. Het beschikt over afzonderlijke kleppen voor zuurstof- en brandstofcontrole. De snijtips hebben een maat op basis van de dikte van het te snijden metaal. Een kleinere punt (bijvoorbeeld maat 0) is geschikt voor dun plaatmetaal, terwijl grotere tips (bijvoorbeeld maat 5 of 6) nodig zijn voor zwaar constructiestaal. Het gebruik van de juiste tipgrootte zorgt voor een efficiënt gasverbruik en een zuivere snede.
Veiligheidsprotocollen en beste praktijken
Bij het gebruik van een snijbranderset zijn open vuur, gassen onder hoge druk en gesmolten metaal nodig, waardoor veiligheid de hoogste prioriteit heeft. Het naleven van strikte protocollen minimaliseert het risico op brand, explosie en letsel.
- Ventilatie: Werk altijd in een goed geventileerde ruimte om de ophoping van giftige dampen en onverbrande gassen te voorkomen. Gebruik afzuigventilatoren of werk indien mogelijk buiten.
- Persoonlijke beschermingsmiddelen (PBM): Draag vlambestendige kleding, leren handschoenen en een veiligheidsbril met een kleurlens die geschikt is voor snijden (meestal kleur 5). Laarzen met stalen neuzen beschermen de voeten tegen vallende hete slakken.
- Brandwacht: Maak het werkgebied vrij van brandbare materialen. Houd een brandblusser in de buurt en controleer de omgeving gedurende minimaal 30 minuten na voltooiing van de werkzaamheden om eventuele smeulende vonken op te vangen.
- Lektesten: Controleer slangen en aansluitingen regelmatig op lekkage met een sopje. Bellen duiden op een lek dat vóór gebruik moet worden gerepareerd. Gebruik nooit een vlam om op lekken te controleren.
Onderhoud en probleemoplossing
Goed onderhoud verlengt de levensduur van een snijbranderset en zorgt voor consistente prestaties. Regelmatige inspectie en reiniging voorkomen veelvoorkomende problemen zoals verstopte tips en ongelijkmatige vlammen.
Maak na elk gebruik de snijpunt schoon met een tipreinigervijl om slak- en koolstofophopingen te verwijderen. Inspecteer de O-ringen en zittingen op slijtage en vervang ze als ze tekenen van schade vertonen. Als de vlam sputtert of knalt, controleer dan op losse verbindingen of geblokkeerde gasdoorgangen. Bewaar cilinders rechtop op een veilige, droge plaats, afgedekt wanneer ze niet in gebruik zijn. Door deze onderhoudsstappen te volgen, kunnen operators betrouwbare, veilige en efficiënte snijwerkzaamheden garanderen.