Wat een lasmondstuk doet – en waarom het ertoe doet
Elke las of snede begint met een vlam of boog, maar geen van beide kan betrouwbaar presteren zonder een mondstuk dat de omgeving eromheen richt. Het mondstuk is het laatste punt waarlangs beschermgas, brandstofgas of zuurstof het toortslichaam verlaat en de werkzone bereikt. Zijn taak klinkt eenvoudig. In de praktijk bepaalt het alles, van lasporositeit tot snijkantkwaliteit tot hoe vaak u stopt om spatten van uw apparatuur te verwijderen.
Bij gasbeschermde booglasprocessen zoals MIG/GMAW creëert het mondstuk een beschermend omhulsel van beschermgas rond het smeltbad, waardoor wordt voorkomen dat zuurstof en stikstof uit de lucht het gesmolten metaal vervuilen. Zonder voldoende gasdekking oxideert de las, ontstaat porositeit en nemen de mechanische eigenschappen af. Bij autogeen snijden en lassen regelt het mondstuk de geometrie van de vlam zelf: het bepaalt de verhouding tussen de voorverwarmende vlam en de snijdende zuurstofstroom en de verspreiding van de warmte over het werkstuk.
Een versleten, verstopt of verkeerd gedimensioneerd mondstuk vermindert niet alleen de kwaliteit, maar verhoogt ook de verbruikskosten en de uitvaltijd. Ophoping van spatten beperkt de gasstroom, waardoor turbulentie ontstaat die de beschermingsdekking ondermijnt. Een mondstukboring die te klein is voor de toepassing verhoogt de tegendruk, waardoor de vlam of boog wordt verstoord. Het begrijpen van de spuitmond betekent in de praktijk het begrijpen van de helft van wat uw processtabiliteit bepaalt.
Mondstuktypen per lasproces
Nozzles zijn niet uitwisselbaar tussen processen. Het juiste uitgangspunt voor elke mondstukselectie is het identificeren van het las- of snijproces dat wordt gebruikt; elk heeft een andere mondstukgeometrie, materiaalvereisten en functie.
MIG/GMAW-spuitmonden zijn cilindrische of gevormde verbruiksartikelen die aan de voorkant van het MIG-pistool worden bevestigd en de contacttip omringen. Hun voornaamste functie is het geleiden van beschermgas – doorgaans argonrijke mengsels of CO₂ – over het smeltbad. Ze zijn verkrijgbaar in slip-on- en schroefdraadbevestigingsstijlen. Opsteekbare spuitmonden kunnen sneller worden gemonteerd en verwijderd, wat van belang is bij hoge productielijnen; mondstukken met schroefdraad zorgen voor een veiligere gasafdichting en zullen minder snel losraken onder trillingen. Beide stijlen zijn verkrijgbaar in standaard- en heavy-duty-constructies, waarbij de laatste dikkere wanden en isolatoren heeft die geschikt zijn voor toepassingen van 400–600 ampère.
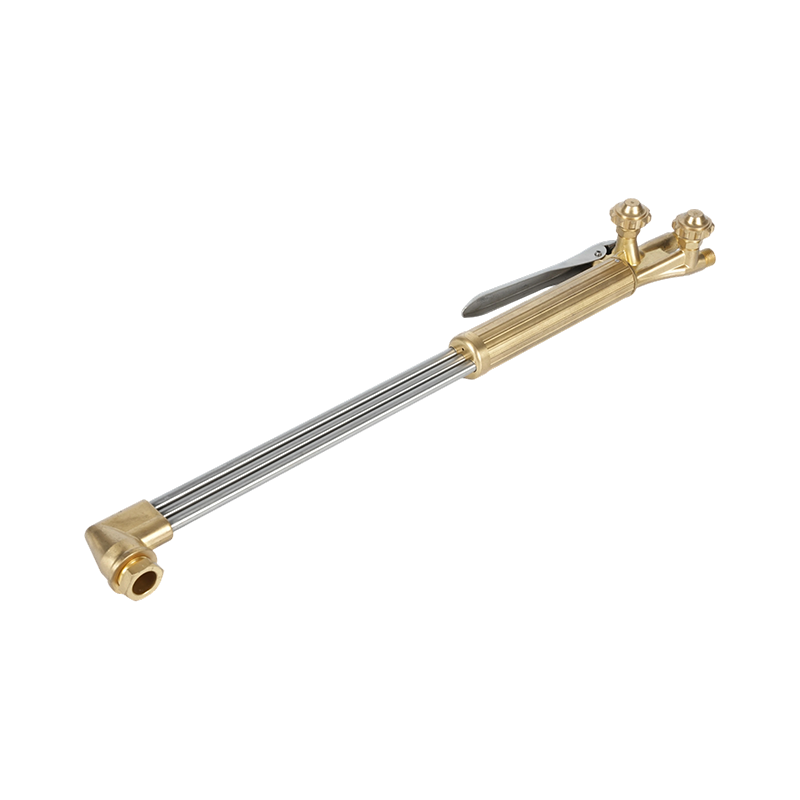
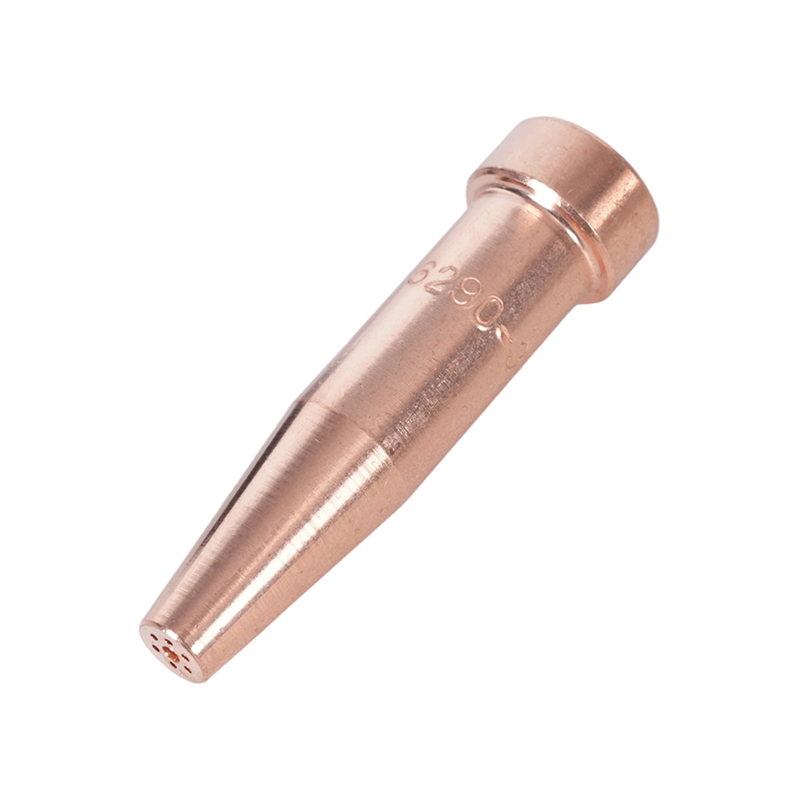
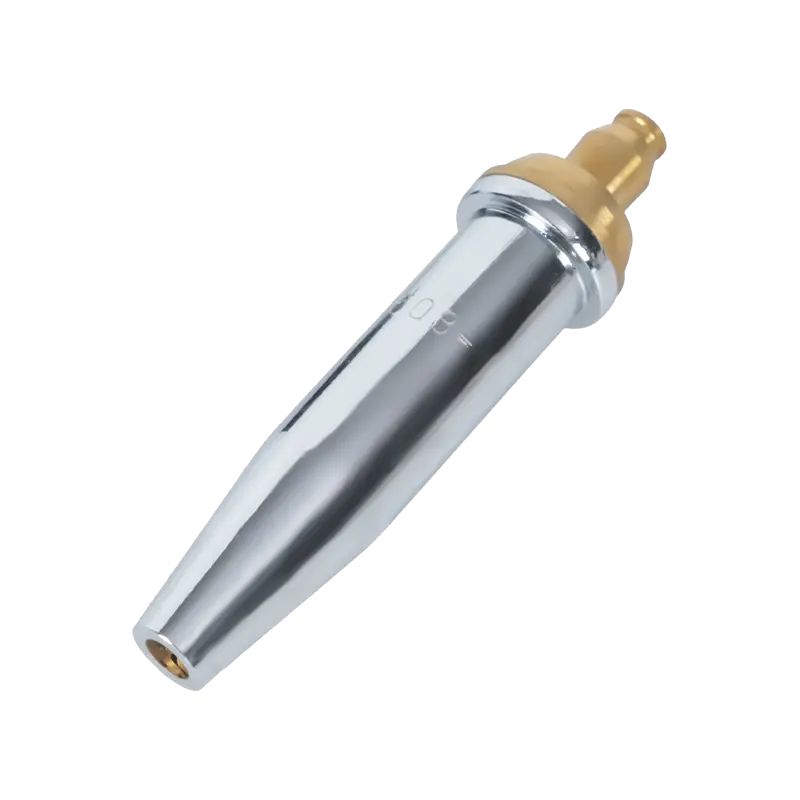
Zuurstof-snij- en lasmondstukken - vaak snijtips of toortstips genoemd - werken anders. In plaats van een lasbad af te schermen, mengen en sturen ze brandstofgas (acetyleen of propaan) en zuurstof om een nauwkeurige vlam op hoge temperatuur te produceren. Snijpunten hebben een centrale zuurstofopening onder hoge druk omgeven door vlampoorten voor voorverwarmen; de voorverwarmvlam brengt het staal op de ontstekingstemperatuur, en de snijdende zuurstofstraal oxideert vervolgens en werpt het gesmolten materiaal uit. Acetyleen snijbrandertips voor autogeentoepassingen leveren de heetste vlam van elk gangbaar brandstofgas (rond de 3.500°C), waardoor ze de eerste keuze zijn voor het snijden van dikker staal en voor toepassingen die snel voorverwarmen vereisen. Propaan-snijbrandertips ontworpen voor stabiele vlamafgifte werken bij een lagere vlamtemperatuur maar bieden een breder, gelijkmatiger warmteomhulsel - vooral effectief voor het verwarmen, buigen en snijden van dunnere secties waar een geconcentreerde acetyleenvlam plaatselijke vervorming zou veroorzaken. Voor toepassingen die puur gericht zijn op warmte en niet op snijden, verwarmingstips voor gecontroleerde vlamverdeling zijn voorzien van meerdere voorverwarmpoorten die zijn gerangschikt om de warmte gelijkmatig over een breder oppervlak te verspreiden, zonder het centrale snijdende zuurstofkanaal.
TIG/GTAW-spuitmonden (ook wel gasbekers of spanhulzen genoemd) leiden argonbeschermgas rond de wolfraamelektrode. Ze zijn doorgaans gemaakt van aluminiumoxide-keramiek, glas of gaslensconfiguraties. In tegenstelling tot MIG-spuitmonden maken TIG-cups geen contact met het werkstuk en worden ze voornamelijk gekozen op basis van de wolfraamdiameter, gezamenlijke toegang en de behoefte aan laminaire versus diffuse gasstroom. Gaslensconstructies – die gebruik maken van een gaasinzetstuk om een meer laminaire gaskolom te creëren – hebben de voorkeur voor precisiewerk en uit-positie-lassen waarbij consistente afscherming van cruciaal belang is.

Mondstukvormen en boringmaten uitgelegd
Binnen elke procescategorie heeft de mondstukgeometrie een direct effect op de gasdekking, de toegankelijkheid van de verbindingen en de spatvrijheid. Voor MIG-lassen zijn er vier vormen die de meeste toepassingen dekken:
- Cilindrisch (recht): Een boring met constante diameter van basis tot punt. Biedt een maximaal gasstroomvolume en is de standaardkeuze voor vlakke of horizontale lassen zonder toegangsbeperkingen. Boringmaten variëren van ⅜" tot ⅞" (ongeveer 10-22 mm), en als algemene regel moet de boringdiameter toenemen met de stroomsterkte - grotere boringen ondersteunen hogere gasstroomsnelheden die nodig zijn om bredere, hetere lasbaden te bestrijken.
- Flesvorm (knelpunt): Verlaagt naar een kleinere buitendiameter nabij het werkuiteinde. Het gereduceerde profiel verbetert de zichtbaarheid en toegang tot nauwe gewrichten. Bijzonder geschikt voor geautomatiseerd en robotlassen, omdat de smalle punt de armaturen gemakkelijker vrijmaakt en efficiënter kan worden gereinigd door toortsruimstations.
- Korte en lange conus: Een geleidelijke tapsheid van de basis naar de punt. Goede gezamenlijke toegang met betere gasdekking dan de flesvorm. Lange taps toelopende delen hebben de voorkeur voor pijplassen en hoekverbindingen; korte taps toelopende delen zorgen voor een evenwicht tussen toegankelijkheid en gasstroomefficiëntie voor algemene fabricage.
- Conisch: Een breder, naar buiten uitlopend profiel aan de punt. Maximaliseert het gasdekkingsgebied – handig voor bredere lasbaden, hogere warmte-inbreng en bij het lassen van met zink gecoate metalen die grote, explosieve spatten produceren. De bredere mond maakt het ruimen met een toortsreinigingsstation ook effectiever in robotopstellingen.
Bij autogeen-snijpunten bepaalt de boringgeometrie de vorm van de snijzuurstofstroom en het voorverwarmingspatroon. De getallen voor de tipgrootte komen overeen met de dikte van het materiaal dat wordt gesneden; grotere getallen duiden op grotere zuurstofopeningen en een hoger gasverbruik, passend bij dikker staal. Volgens de AWS-specificatie voor lasbeschermgassen en hun classificaties De gassamenstelling en de stroomsnelheid zijn gestandaardiseerde parameters, wat betekent dat de geometrie van de mondstukboring moet worden afgestemd op het gastype en de gebruikte druk, en niet afzonderlijk moet worden geselecteerd.
Materiaalgids: messing, koper en vergulde opties
Het materiaal van het mondstuk bepaalt twee dingen: spatbestendigheid en thermisch beheer. Deze twee eigenschappen werken vaak in tegengestelde richtingen, afhankelijk van de toepassing. Daarom domineert geen enkel materiaal alle gebruiksscenario's.
Messing biedt een betere spatbestendigheid dan blank koper bij toepassingen met een lagere stroomsterkte (100–300 ampère). Spatten hechten zich niet zo gemakkelijk aan messingoppervlakken, wat langere intervallen tussen de reinigingen betekent. Messing heeft echter een lager verwekingspunt dan koper; bij hogere stroomsterktes of langere boogtijden kan een koperen mondstuk onder aanhoudende hitte vervormen, waardoor het ongeschikt wordt voor zwaar werk. Bij gebruik als inzetstuk in een koperen behuizing helpt messing de interne diameter van het mondstuk in de loop van de tijd te behouden, waardoor de levensduur bij toepassingen met matige hitte wordt verlengd.
Koper geleidt warmte effectiever dan messing, waardoor het de betere keuze is voor langdurig werk met hoge temperaturen (meer dan 300 ampère) en voor langere lascycli. Koperen mondstukken absorberen en voeren warmte sneller af, waardoor het risico op thermische vervorming wordt verminderd. Zware koperen mondstukken – met dikkere wanden en isolatoren – zijn de standaard voor toepassingen van 400–600 ampère bij structurele fabricage en het lassen van zware platen. Voor autogeen-snijpunten zijn koper of hoogwaardige koperlegeringen het standaardmateriaal, juist vanwege hun vermogen om de extreme temperaturen van de snijvlam te weerstaan zonder de geometrie van de opening te vervormen of te eroderen.
Vernikkeld en verchroomd mondstukken combineren een koperen kern met een oppervlaktecoating die beter bestand is tegen spatten dan blank koper of messing. De beplating biedt ook enig voordeel op het gebied van thermische isolatie. Hun primaire toepassing ligt in robot- en geautomatiseerd lassen, waar lange, ononderbroken lascycli routine zijn en het minimaliseren van schoonmaakonderbrekingen een directe invloed heeft op de doorvoer. De langere levensduur rechtvaardigt de hogere initiële kosten in productieomgevingen met grote volumes.
Keramiek mondstukken vertegenwoordigen een nieuwere categorie, voornamelijk gebruikt bij TIG-lassen en enkele gespecialiseerde MIG-toepassingen. Hun niet-geleidende oppervlak betekent dat spatten geen elektrische brug kunnen vormen van het mondstuk naar het contactpunt - een storingsmodus die stroom door het mondstuk en snelle afbraak veroorzaakt. Keramische TIG-cups zijn ook bestand tegen direct contact met hete werkstukken zonder te smelten, waardoor ze nuttig zijn voor het lassen in nauwe groeven.

Drie stappen om het juiste mondstuk te kiezen
Selectie wordt eenvoudig als deze een vaste volgorde volgt, in plaats van te proberen alle variabelen tegelijkertijd te evalueren.
Stap 1 — Identificeer het proces en de bedrijfsparameters. Bepaal of de toepassing MIG/GMAW, autogeen snijden, autogeen verwarmen of TIG is. Voor boogprocessen moet u het bereik van de bedrijfsstroom vaststellen. Voor autogeenprocessen identificeert u het brandstofgas (acetyleen versus propaan) en de dikte van het materiaal dat wordt gesneden of verwarmd. Deze parameters beperken het veld onmiddellijk: een MIG-toepassing van 150 ampère vereist een standaard koperen of koperen mondstuk; een robotachtige MIG-cyclus van 500 ampère vereist een robuust geplateerd koperen mondstuk; Voor een propaansnijtoepassing op een plaat van 20 mm is een propaanpunt nodig die geschikt is voor die materiaaldikte. Combineer uw tips met de juiste gasdrukregelaars als aanvulling op uw toortsopstelling is net zo belangrijk: het mondstuk kan alleen presteren zoals ontworpen als de gasdruk consistent binnen het aanbevolen bereik voor die tipgrootte ligt.
Stap 2 — Beoordeel de gezamenlijke toegankelijkheid. Kan een recht cilindrisch mondstuk de verbinding bereiken zonder vervuiling van het werkstuk of de opspanning? Als dat zo is, gebruik het dan; grotere boringen maximaliseren de gasdekking en minimaliseren de opbouw van spatten. Als de verbinding zich in een krappe hoek, diepe groef of interne pijplas bevindt, ga dan naar een knelpunt- of taps profiel. Gebruik de kleinste buitendiameter die nog steeds voldoende gasdekking biedt voor de grootte van het smeltbad, en niet de kleinste die fysiek past. Het te klein maken van de boring van het mondstuk doet afbreuk aan de beschermingskwaliteit; het te groot maken van de buitendiameter veroorzaakt spelingsproblemen.
Stap 3 — Stem het materiaal af op de thermische vraag. Voor kortcyclisch werk met een lagere stroomsterkte biedt messing een goede spatbestendigheid tegen lagere kosten. Voor langdurig werk met hoge temperaturen of hoge stroomsterkte, ga over op koper. Voor geautomatiseerde of robottoepassingen die vrijwel continue cycli uitvoeren, verminderen geplateerde spuitmonden de onderhoudsfrequentie voldoende om het kostenverschil te compenseren. Gebruik voor zuurstof-brandstoftoepassingen altijd tips van koper of een koperlegering; messing tips kunnen breken onder de thermische schok van een zuurstofstoot onder hoge druk, wat zowel een veiligheidsrisico als een prestatierisico is.
Onderhoud, reiniging en vervanging
Een mondstuk dat op de juiste manier is gereinigd en onderhouden, gaat langer mee dan een nieuw mondstuk dat ruimschoots is verwaarloosd. De faalwijze voor bijna alle mondstukken is hetzelfde: spatten hopen zich op in de binnenboring, beperken de gasstroom en creëren turbulentie die de afscherming ondermijnt. De laskwaliteit gaat achteruit voordat het mondstuk zichtbaar faalt, wat betekent dat er vaak schade wordt aangericht voordat de lasser het probleem onderkent.
De meest effectieve preventieve maatregel is een anti-spatmiddel (een dipgel of spray) dat op de mondstukboring wordt aangebracht voordat met een lassessie wordt begonnen. Anti-spat voorkomt dat spatten zich aan het mondstukoppervlak hechten, waardoor eventuele ophopingen tijdens of na het lassen gemakkelijk kunnen worden losgemaakt. Vertrouw niet op anti-spat als vervanging voor periodieke reiniging; gebruik het als onderhoudshulpmiddel dat het interval tussen de reinigingsbeurten verlengt.
Als schoonmaken nodig is, gebruikt u een mondstukruimertang of een toortsreinigingsstation om spatten mechanisch te verwijderen. Gebruik geen schroevendraaier of ander puntig gereedschap dat krassen kan maken in het booroppervlak; een opgeruwd binnenoppervlak versnelt de toekomstige hechting van spatten en kan de geometrie van de interne gasstroom veranderen. Voor autogeen-snijtips reinigt u de openingspoorten met een tipreiniger van het juiste formaat; een extra grote tipreiniger vergroot de opening, wat de vlam of de snijkwaliteit permanent verstoort en betekent dat de tip moet worden vervangen.
Vervang een MIG-mondstuk als de boring zichtbare vervorming vertoont, als de isolator gebarsten is of ontbreekt, of als er na het reinigen spatten ontstaan tussen het mondstuk en de contacttip. Vervang de autogeen-snijtips wanneer de vergroting van de opening een zachte of onregelmatige vlam veroorzaakt die niet kan worden gecorrigeerd door schoonmaken, of wanneer het zittingvlak beschadigd is en niet langer goed afdicht tegen het snijhulpstuk. Het gebruik van een versleten mondstuk of tip bespaart geen geld; het kwaliteitsverlies, het herwerken en de gasverspilling door slechte bescherming of een aangetaste vlam kosten meer dan het verbruiksartikel zelf.