De temperatuur die een snijbrander produceert is een van de meest genoemde – en vaakst verkeerd begrepen – cijfers bij autogeen snijden. Mensen vragen hoe heet een snijbrander wordt, krijgen een getal in de duizenden graden en gaan ervan uit dat hoger altijd beter is. De realiteit is genuanceerder: de vlamtemperatuur is één factor in de snijprestaties, maar niet de enige, en niet altijd de belangrijkste. Als u begrijpt wat de temperatuurcijfers eigenlijk betekenen, kunt u het juiste gas, de juiste tip en de juiste opstelling voor het uit te voeren werk selecteren.
Hoe heet wordt een snijbrander?
De voorverwarmvlam van een snijbrander – de ring van vlammen die de snijpunt omringt voordat de snijzuurstofhendel wordt ingeschakeld – bereikt temperaturen tussen 4400 °F en 6000 °F (ongeveer 2400 °C tot 3300 °C), afhankelijk van het gebruikte brandstofgas en de verhouding zuurstof/brandstof in het mengsel. Dit assortiment omvat alle gangbare autogeen-snijopstellingen, van propaan aan de onderkant tot autogeen-acetyleen aan de bovenkant.
De voorverwarmvlam dient een specifiek doel: het basismetaal op de aanmaaktemperatuur brengen, die voor zacht koolstofstaal ongeveer 870 °C bedraagt. Bij deze temperatuur bereikt het staal een feloranje kleur en begint het vonken te vertonen aan de oppervlakterand. Pas op dit punt is het metaal klaar om te snijden. Wanneer de operator de snijzuurstofhendel opent, wordt er een hogedrukstroom zuivere zuurstof in het voorverwarmde gebied gebracht – en begint het eigenlijke snijden.
Belangrijk is dat de snijdende zuurstofstroom zelf voegt geen significante vlamtemperatuur toe . Wat het doet is een chemische reactie initiëren en in stand houden tussen de zuurstof en het ijzer in het staal. Die reactie – en niet de fakkelvlam – doet het eigenlijke snijwerk.
Waarom de temperatuur van de snijbrander slechts een deel van het verhaal is
Het onderscheid tussen vlamtemperatuur en warmteafgifte is er een dat ervaren snij-operators begrijpen, maar beginners vaak missen. Temperatuur meet hoe heet de vlam in de kern is. De warmteafgifte – gemeten in BTU per kubieke voet verbruikt gas – meet hoeveel thermische energie de vlam in de loop van de tijd naar het werkstuk overbrengt. Deze zijn gerelateerd, maar niet identiek, en optimaliseren voor de een optimaliseert niet automatisch voor de ander.
Acetyleen produceert de heetste zuurstof-brandstofvlam van alle algemeen verkrijgbare gassen, maar de totale warmteafgifte (BTU-inhoud) is lager dan die van propyleen en propaan, omdat het sneller brandt met minder brandstofvolume. Een propyleenvlam brandt iets koeler dan acetyleen, maar de buitenste vlamkegel levert aanzienlijk meer BTU-gehalte, wat betekent dat hij voor bepaalde toepassingen een grotere massa staal efficiënter kan verwarmen, ook al is de piektemperatuur lager.
Het snijproces zelf is ook fundamenteel chemisch in plaats van thermisch. Zodra het staal de aanmaaktemperatuur heeft bereikt, oxideert de snijdende zuurstofstroom het ijzer – waardoor het feitelijk wordt verbrand – in een exotherme reactie die zijn eigen warmte genereert. De voorverwarmingsvlam van de toorts houdt deze reactie in stand terwijl de toorts langs de snede beweegt, maar de energie die de snede aandrijft, is grotendeels zelfvoorzienend zodra deze eenmaal tot stand is gebracht. Daarom smelt een snijbrander niet zomaar door staal zoals een lasser zou verwachten: hij zet een smal traject ijzer chemisch om in vloeibaar ijzeroxide (slak), dat door de zuurstofdruk uit de snede wordt geblazen.
Vergelijking van brandstofgastemperatuur
Vier gassen zijn verantwoordelijk voor de overgrote meerderheid van autogeen-snijtoepassingen. Hun temperatuur- en warmteafgiftekarakteristieken verschillen op een manier waardoor ze allemaal beter geschikt zijn voor bepaalde taken:
| Brandstof gas | Vlamtemperatuur (met O₂) | Primaire vlam BTU/ft³ | Beste applicatie |
|---|---|---|---|
| Acetyleen | ~5.600°F (3.100°C) | ~507 BTU/ft³ | Snel voorverwarmen, dun tot middelgroot staal, nauwkeurig snijden |
| Propeen | ~5.300°F (2.930°C) | ~440 BTU/ft³ (primair); hoog secundair | Dik staal, schuin snijden, schroot snijden, kostenefficiëntie |
| Propaan | ~4.600°F (2.540°C) | ~255 BTU/ft³ (primair) | Verwarming van dik staal, snijden op lage snelheid, voorverwarmen van grote delen |
| MAPP / MAP-Pro | ~5.300°F (2.930°C) | Vergelijkbaar met propyleen | Verwarming van kleine onderdelen, solderen, onder hoge druk snijden onder water |
Houd er rekening mee dat de BTU-waarden variëren per bron en meetmethode. De bovenstaande cijfers weerspiegelen de primaire (binnenkegel) warmteafgifte, wat de meest relevante waarde is voor de voorverwarmingssnelheid. Het BTU-gehalte van de secundaire vlam (buitenste kegel) is een extra factor - vooral belangrijk voor propyleen, dat meer dan tweemaal de BTU-output van de secundaire vlam van acetyleen levert.

Acetyleen: Heetste vlam, snelste voorverwarmen
Oxy-acetyleen produceert de hoogste vlamtemperatuur van alle gangbare snijgassen: ongeveer 3100 °C (5600 °F) met een zuurstof-brandstofverhouding van 1:1. Dit vertaalt zich rechtstreeks in de snelste voorverwarmingstijden, wat van belang is in productieomgevingen waar de snijcyclustijd de doorvoer beïnvloedt. Voor precisiewerk op dunner materiaal levert de geconcentreerde binnenkegel van acetyleen doelgerichte warmte met minimale verspreiding, waardoor de door hitte beïnvloede zones worden verminderd op onderdelen waar maatnauwkeurigheid van cruciaal belang is.
Acetyleen heeft twee belangrijke beperkingen. Ten eerste mag het nooit worden gebruikt bij een druk hoger dan 15 PSI; boven deze drempel wordt het gas onstabiel en kan het explosief ontbinden zonder een ontstekingsbron. Dit drukplafond beperkt het maximaal haalbare debiet, wat op zijn beurt de snijsnelheid op zeer dikke platen beperkt. Ten tweede betekent de grotere neiging tot flashback van acetyleen in vergelijking met alternatieve gassen dat flashback-afleiders niet optioneel zijn; ze zijn een veiligheidsvereiste voor elke zuurstof-acetyleenopstelling. Het gas is ook alleen beschikbaar in cilinders met een maximale capaciteit van ongeveer 400 kubieke voet, waardoor het duurder wordt om de toevoer op peil te houden voor snijwerkzaamheden met grote volumes.
Propaan en propyleen: lagere temperatuur, hogere BTU
Propaan brandt bij ongeveer 2.540 °C met zuurstof – aanzienlijk koeler dan acetyleen – maar het hoge BTU-gehalte aan secundaire vlammen maakt het effectief voor het verwarmen van grote hoeveelheden staal en het snijden van dikke platen met lagere snelheden. De langere voorverwarmingstijd die nodig is, is een geaccepteerde afweging in toepassingen waarbij de snijkwaliteit op zware secties belangrijker is dan de cyclussnelheid. Propaan is overal verkrijgbaar, kan in bulk of via pijpleidingen worden geleverd en is aanzienlijk goedkoper dan acetyleen per geleverde eenheid warmte.
Propyleen neemt een middenpositie in: de vlamtemperatuur van ongeveer 5.300 °F (2.930 °C) ligt dicht bij acetyleen, maar het totale BTU-gehalte – een combinatie van primaire en secundaire vlam – is ongeveer tweemaal zo hoog als die van acetyleen per kubieke voet gas. Deze combinatie maakt propyleen tot de voorkeurskeuze voor het snijden van dik staal, schuin snijden, schrootverwerking en vlamspuittoepassingen. Het is ook ongeveer 50% goedkoper dan acetyleen, 20 keer stabieler (met een zeer lage neiging tot flashback), en een cilinder van 100 pond propeen kan bij normaal snijgebruik ongeveer vijf grote acetyleencilinders vervangen. Voor bedrijven die momenteel acetyleen gebruiken voor algemeen snijwerk en de gaskosten willen verlagen zonder significant prestatieverlies, is propyleen het meest directe alternatief.
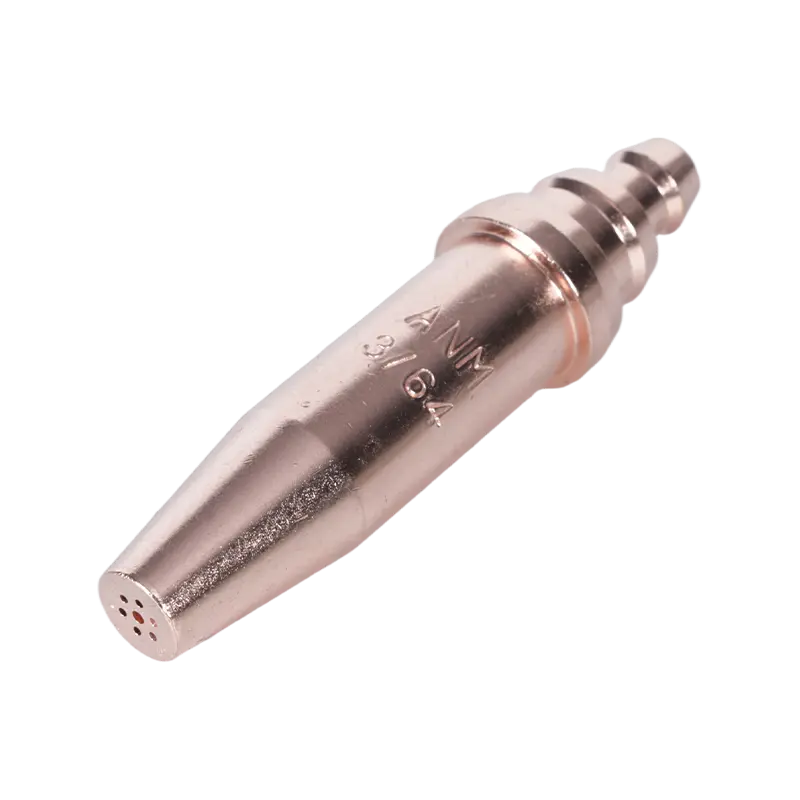
Voor zowel propaan als propyleen zijn toortstips in injectorstijl nodig in plaats van de tips met gelijke druk die bij acetyleen worden gebruikt. Het gebruik van het verkeerde type tip voor het gebruikte gas verslechtert de snijkwaliteit en kan veiligheidsrisico's met zich meebrengen; de keuze van de tip moet overeenkomen met het brandstofgas.
Hoe de snijpunt de warmteafgifte beïnvloedt
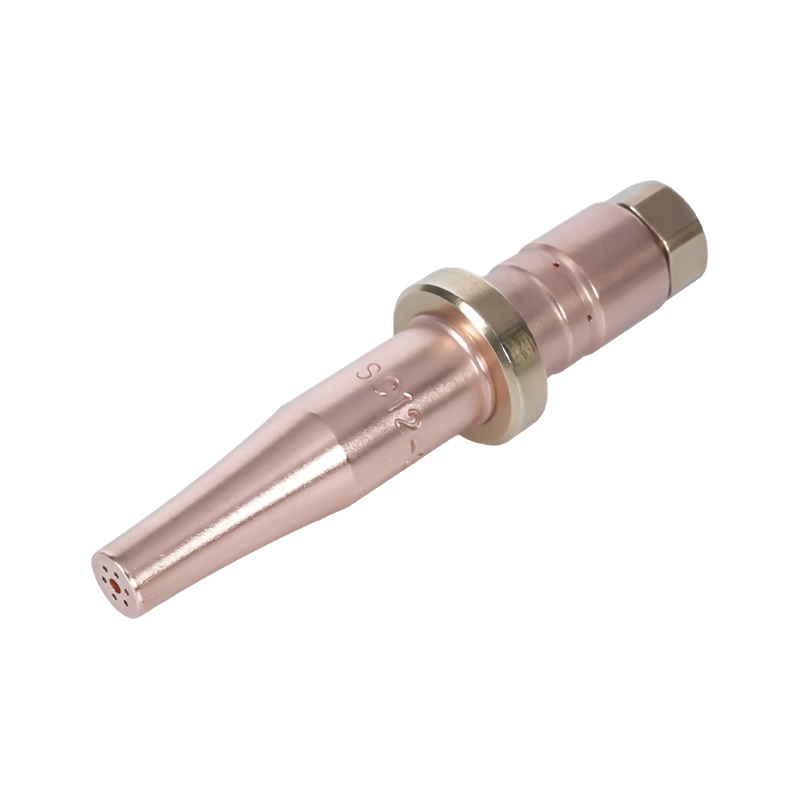
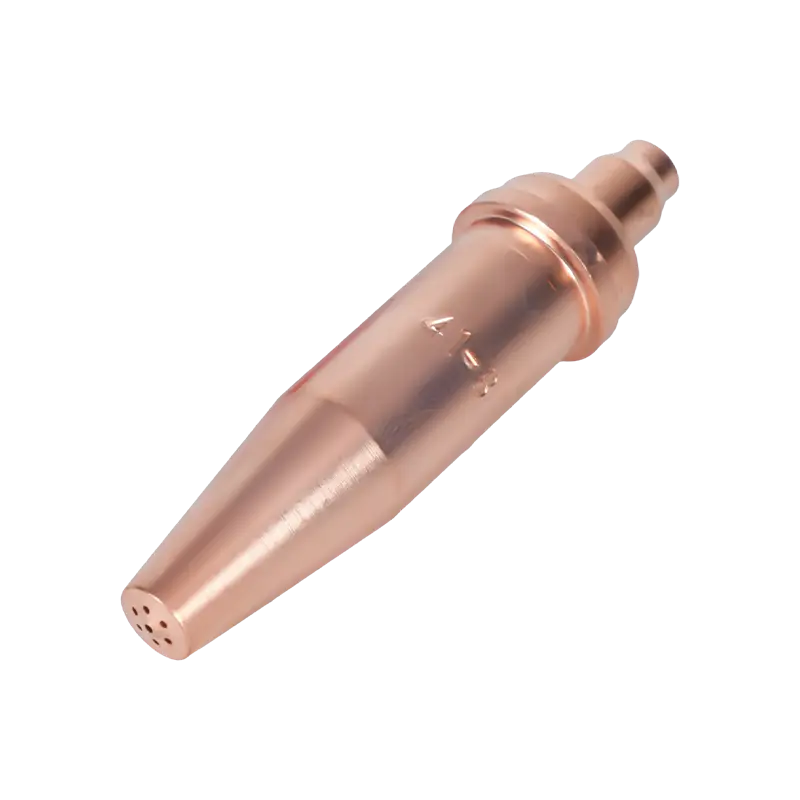
De snijpunt is het onderdeel dat de gasdruk en -stroom vertaalt in een effectieve voorverwarmingsvlam en snijdende zuurstofstroom. Het ontwerp ervan – het aantal, de grootte en de hoek van de voorverwarmingsopeningen en de diameter van de centrale snijzuurstofboring – bepaalt hoe de vlamtemperatuur in de praktijk op het werkstuk wordt afgeleverd, ongeacht waartoe het gas zelf theoretisch in staat is.
Een tip die te klein is voor de toepassing beperkt de zuurstofstroom en verlengt de voorverwarmingstijd tot voorbij wat de temperatuur van het gas zou vereisen. Een punt die te groot is voor dun materiaal verspreidt de warmte over een groter gebied dan nodig is, waardoor de vervorming toeneemt en de snijkwaliteit afneemt. Versleten of beschadigde punten – met vergrote of vervormde openingen als gevolg van herhaalde hittewisselingen of onjuiste reiniging – produceren een onregelmatige vlam die geen consistente aanmaaktemperatuur over het snijpad kan handhaven, wat leidt tot ruwe randen en ongesneden plekken, ongeacht hoe heet de vlam theoretisch brandt.
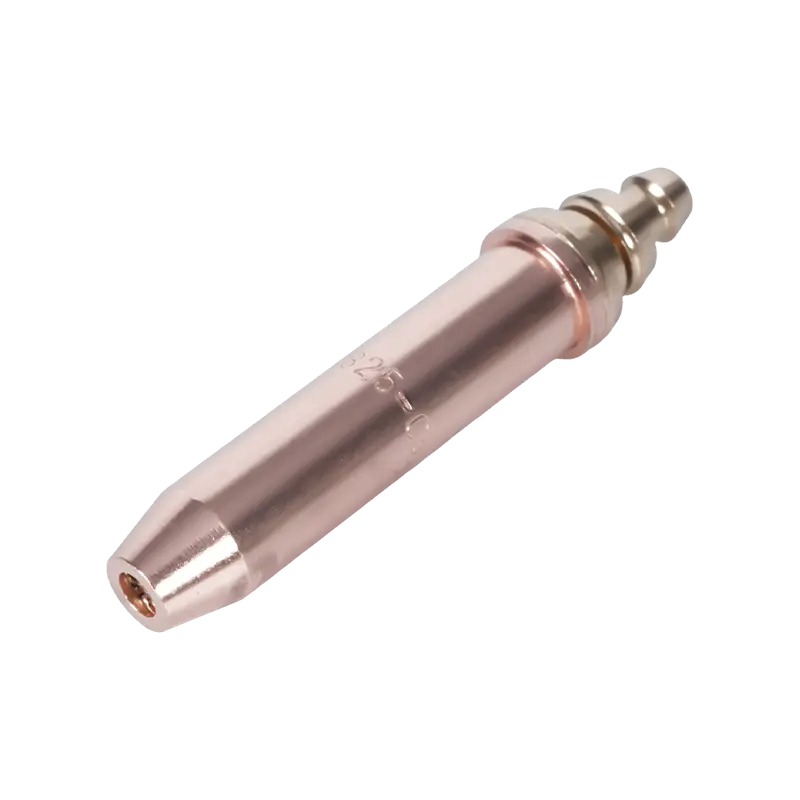
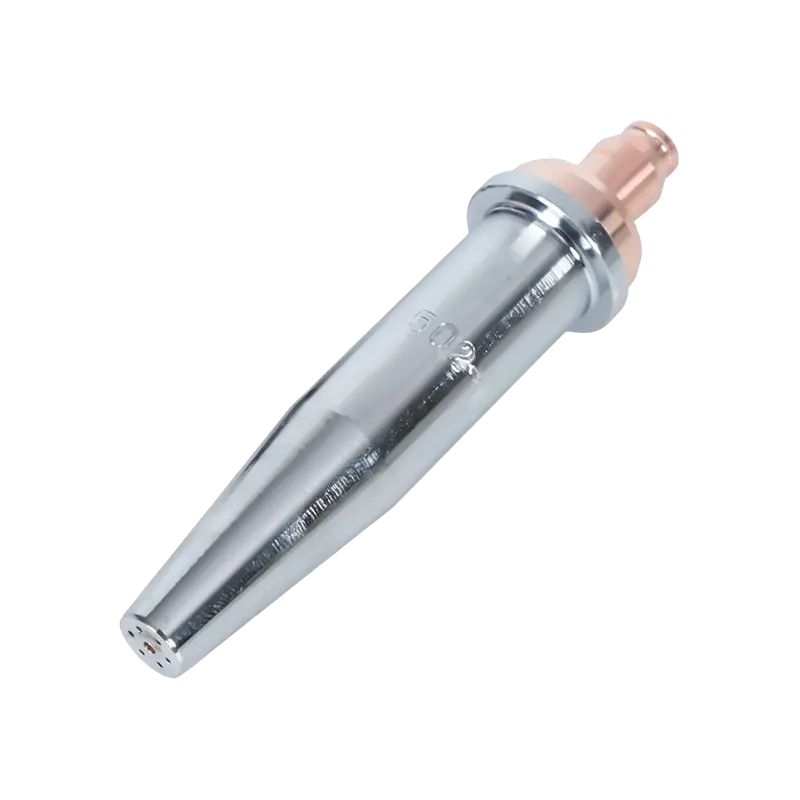
Het materiaal van de tip is ook van belang: tips die met nauwkeurige openingstoleranties zijn vervaardigd, behouden consistente stromingseigenschappen gedurende hun hele levensduur, terwijl tips van lagere kwaliteit afmetingen kunnen hebben die inconsistente resultaten opleveren vanaf het eerste gebruik. Acetyleen snijbranderpunten ontworpen voor autogeen snijden bij hoge temperaturen zijn ontworpen met de openingsgeometrie en materiaalspecificaties die de druk- en temperatuurvereisten van oxy-acetyleen vereisen. Voor propaan- en alternatieve brandstofopstellingen, propaansnijbrandertips voor alternatieve brandstofopstellingen met een hoog BTU-gehalte gebruik het injector-achtige ontwerp dat alternatieve gassen met een lagere druk nodig hebben om een goede brandstof-zuurstofmenging aan de punt te bereiken.

Beheersing van de temperatuur voor veilige en zuivere sneden
Het bedienen van een snijbrander bij het juiste temperatuurbereik is zowel een veiligheidskwestie als een prestatiekwestie. Oververhitting van het toortslichaam – door overmatige terugslag (een korte vlam die terug in de punt springt) of flashback (vlam die terug in de slang of regelaar brandt) – kan de apparatuur beschadigen en ernstige gevaren veroorzaken.
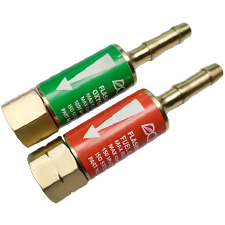
Backfire is meestal het gevolg van het feit dat de tip het werkstuk raakt, onjuiste gasdruk of een vuile of beschadigde tipopening. De vlam dooft met een scherpe knal en kan opnieuw worden aangestoken. Flashback is ernstiger: de vlam reist terug langs de punt in het toortslichaam en de slang, waardoor een sissend of piepend geluid ontstaat en mogelijk de gastoevoer bereikt. Moderne toortsopstellingen pakken dit risico aan met flashback-afleiders: apparaten die tussen de slang en het toortslichaam (of de regelaar) zijn geïnstalleerd en die een terugslagklep en thermische afsluiting bevatten om de omgekeerde gasstroom te stoppen voordat deze de cilinders kan bereiken. Vlamterugslagbeveiligingen voor veilig gebruik van de snijbrander zijn een vereiste veiligheidscomponent voor elk autogeensysteem (geen optioneel accessoire) en moeten regelmatig worden geïnspecteerd op schade of verstopping.
Temperatuurbeheer tijdens het snijden houdt ook in dat de juiste toorts-werkstukafstand wordt aangehouden. Te dichtbij en spatten vervuilen de tipopening en kunnen een averechts effect veroorzaken; te ver en de voorverwarmingsvlam verliest effectiviteit, waardoor de voorverwarmingstijd wordt verlengd en de snijkwaliteit afneemt. De juiste afstand varieert per tipgrootte en gastype en wordt voor elk tipnummer gespecificeerd in de gegevens van de tipfabrikant.
De juiste opstelling kiezen voor uw temperatuurbehoeften
De praktische vraag is niet "welk gas brandt het heetst?" maar "welke gas- en tipcombinatie levert efficiënt en veilig de juiste warmte aan mijn specifieke materiaal en toepassing?" Het antwoord hangt af van de staaldikte, de vereiste snijkwaliteit, het productievolume en de beschikbaarheid van gas.
Voor dun tot middelmatig staal (tot ongeveer 1 inch) waarbij snijkwaliteit en snelheid prioriteit hebben, is oxy-acetyleen met een bijpassende acetyleenpunt de standaardkeuze. Voor het snijden van dikke platen, schrootverwerking of grote volumes waarbij de gaskosten een belangrijke factor zijn, levert propyleen met de juiste injectortip bijna-acetyleenprestaties tegen aanzienlijk lagere bedrijfskosten. Voor incidenteel gebruik of locaties waar de toevoer van acetyleen onpraktisch is, biedt propaan een betrouwbaar alternatief met adequate prestaties voor de meeste structurele snijtaken.
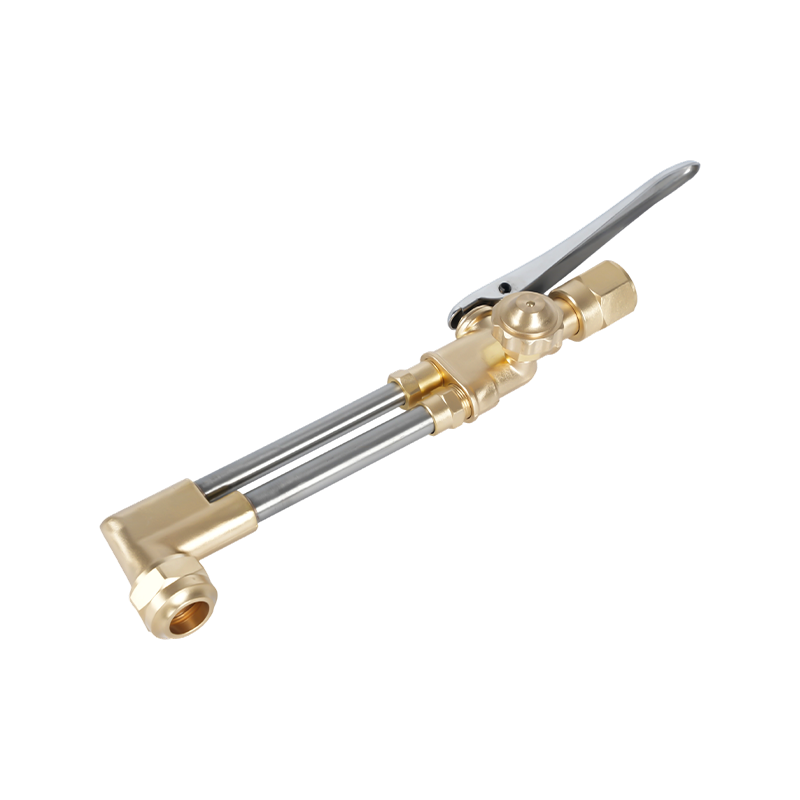
Welke gas- en tipcombinatie er ook wordt gekozen, de toortshandgreep, het snijhulpstuk en de regelaars moeten compatibel zijn met dat gas en geschikt zijn voor de betreffende druk. Complete snijbrandersets voor autogeen-snijopstellingen op elkaar afgestemde componenten leveren – handvat, hulpstuk, tips en slangen – die zijn ontworpen om samen te werken bij de juiste drukken en stroomsnelheden voor een bepaald gastype. Voor operators die al een toortshandgreep hebben en snijmogelijkheden willen toevoegen, snijhulpstukken die compatibel zijn met de belangrijkste toortshandgreepsystemen maken het mogelijk dat de snijfunctie wordt toegevoegd zonder de volledige opstelling te vervangen, op voorwaarde dat het hulpstuk geschikt is voor het gebruikte brandstofgas.