Wat oxy-acetyleentips onderscheidt van andere brandstoftips
Niet alle snijbranderpunten zijn uitwisselbaar en het onderscheid begint bij het brandstofgas. Zuurstof-acetyleen-tips zijn ontworpen rond de unieke verbrandingseigenschappen van acetyleen: het brandt heter dan enig ander in de handel verkrijgbaar brandstofgas en bereikt vlamtemperaturen van ongeveer 3.500 ° C (6.332 ° F) aan de binnenkegel. Door die warmteafgifte kan acetyleen metaal sneller voorverwarmen tot het ontstekingspunt voor zuurstofsnijden dan propaan, aardgas of propyleen. Daarom blijft oxy-acetyleen de dominante keuze voor het snijden van constructiestaal en precisiemetaalproductie, ondanks de concurrentie van alternatieve brandstofsystemen.
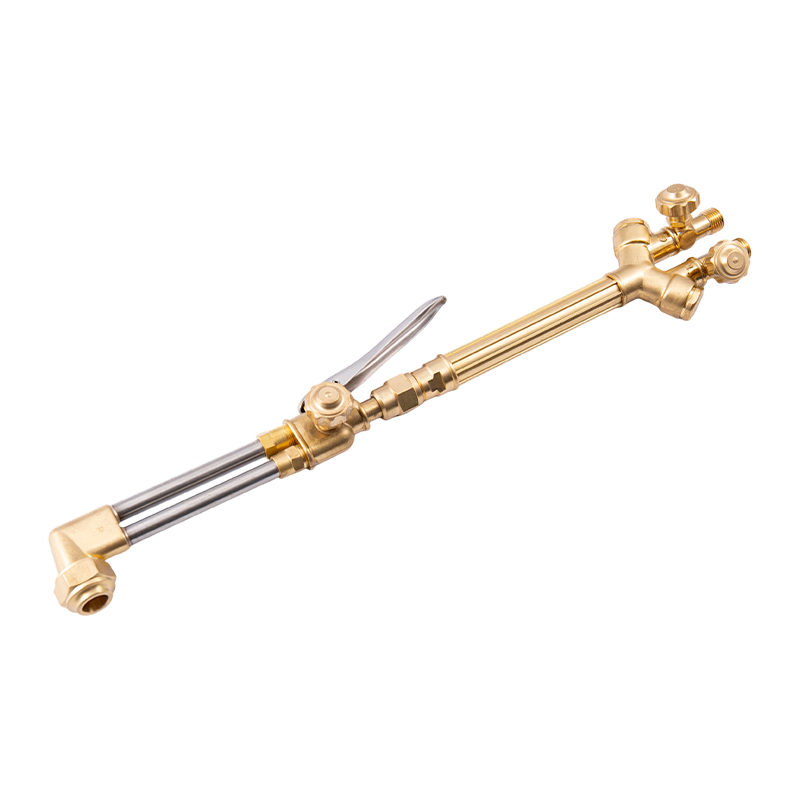
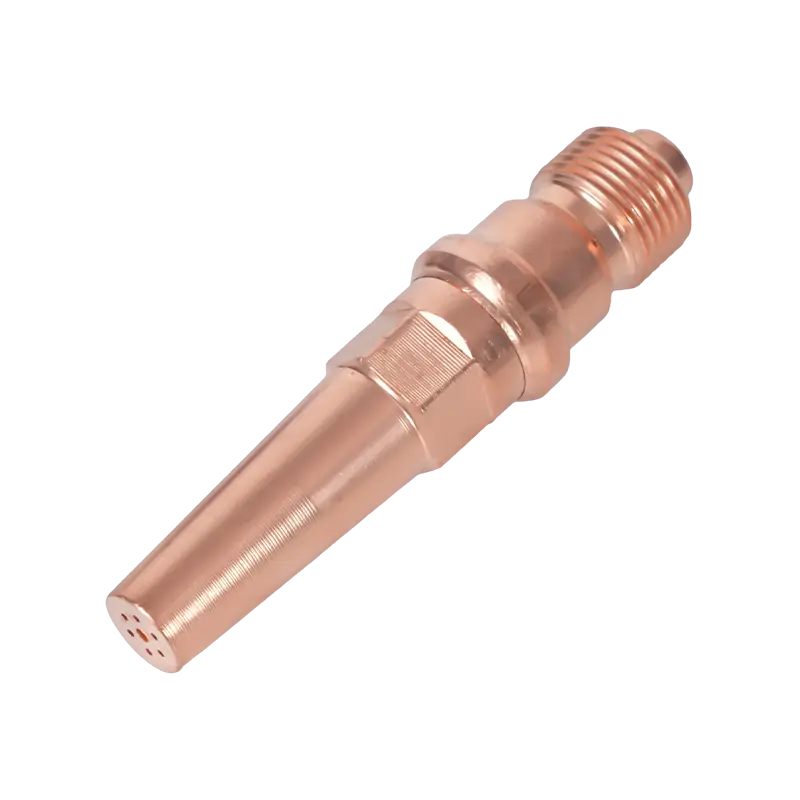
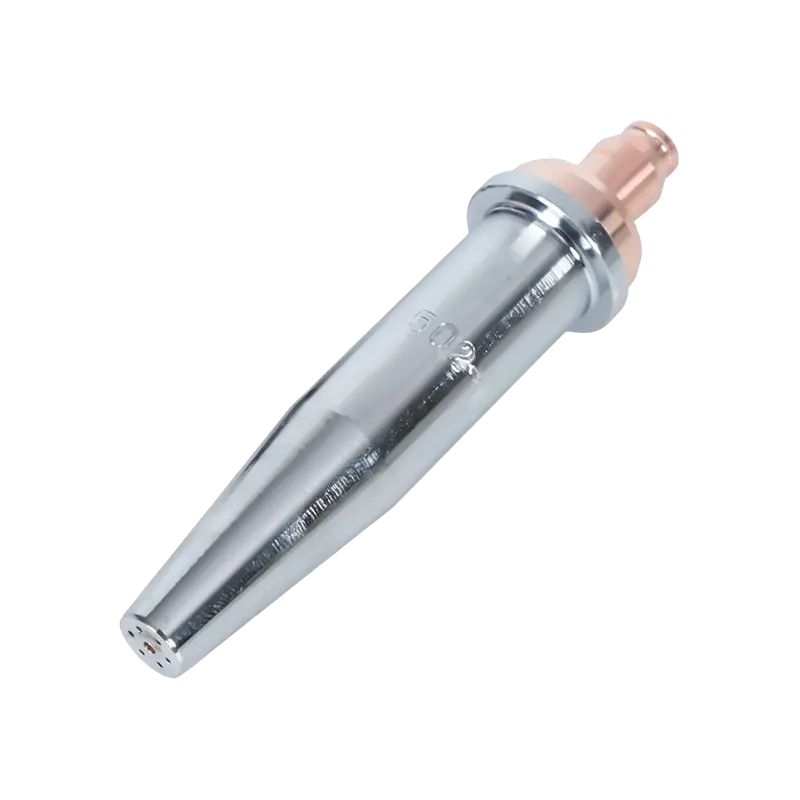
Het ontwerp van de tip weerspiegelt dit: acetyleentips maken doorgaans gebruik van een snijstraal met één opening omgeven door meerdere voorverwarmpoorten, allemaal geïntegreerd in één koperen behuizing. De voorverwarmpoorten en het snijzuurstofkanaal zijn specifiek gekalibreerd voor de brandsnelheid en drukcurve van acetyleen. Het gebruik van een acetyleentip met een langzamer brandende brandstof zoals propaan veroorzaakt een onevenwichtige vlam, koolstofophoping en onvoorspelbare snijprestaties. Omgekeerd kan een propaantip op een acetyleenopstelling niet de voorverwarmingsintensiteit leveren waartoe de brandstof in staat is. Het matchen van de tip met de brandstof is niet optioneel. Voor een doorgelicht volledig assortiment acetyleen-snijbrandertips voor standaard-, heavy-duty- en gespecialiseerde profielen moet de selectie altijd worden vergeleken met de serie van de fabrikant van uw toortshandgreep om een gasdichte zitting en nominale drukcompatibiliteit te garanderen.
Eén extra factor die uniek is voor acetyleen: de 1/7-regel. Acetyleencilinders mogen nooit worden afgetapt met een snelheid die groter is dan een zevende van de totale inhoud van de cilinder per uur. Tips met een hoge stroomsnelheid bij grote snijklussen kunnen de terugtrekkingssnelheid boven deze drempel brengen, waardoor aceton (de stabilisator) in de gasstroom terechtkomt – een ernstig gevaar voor de veiligheid en de apparatuur. De keuze van de tipgrootte is daarom ook een beslissing over het cilindermanagement bij werk met een hoge output.
Eendelig versus tweedelig tipontwerp: welke heb je nodig
Als u een willekeurige industriële lasleverancier doorloopt, vindt u twee verschillende tipconstructies op de plank. Als u begrijpt wat hen scheidt, bepaalt u welke op uw fakkel thuishoort.
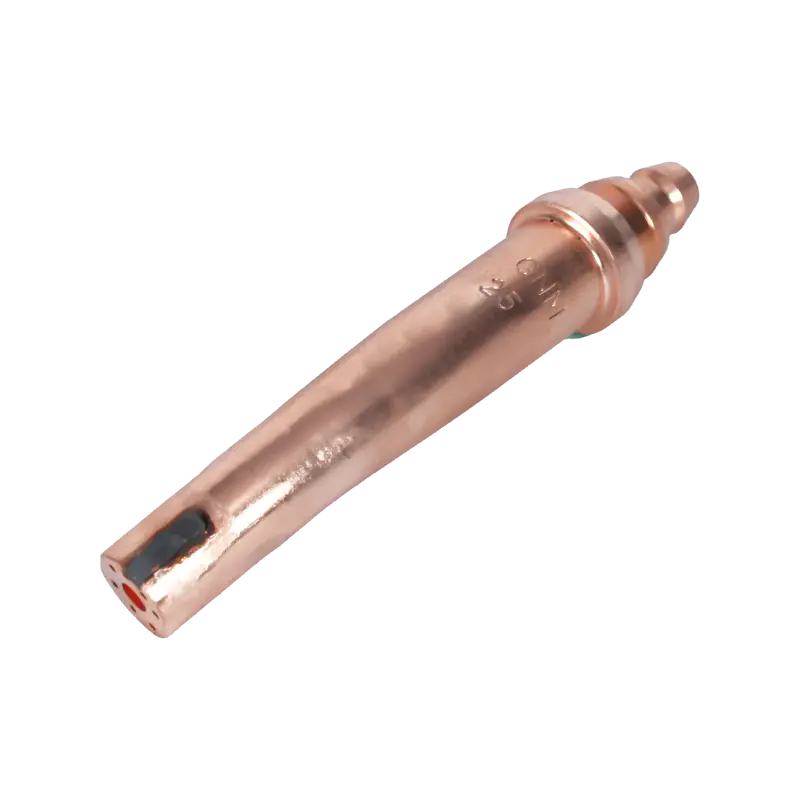
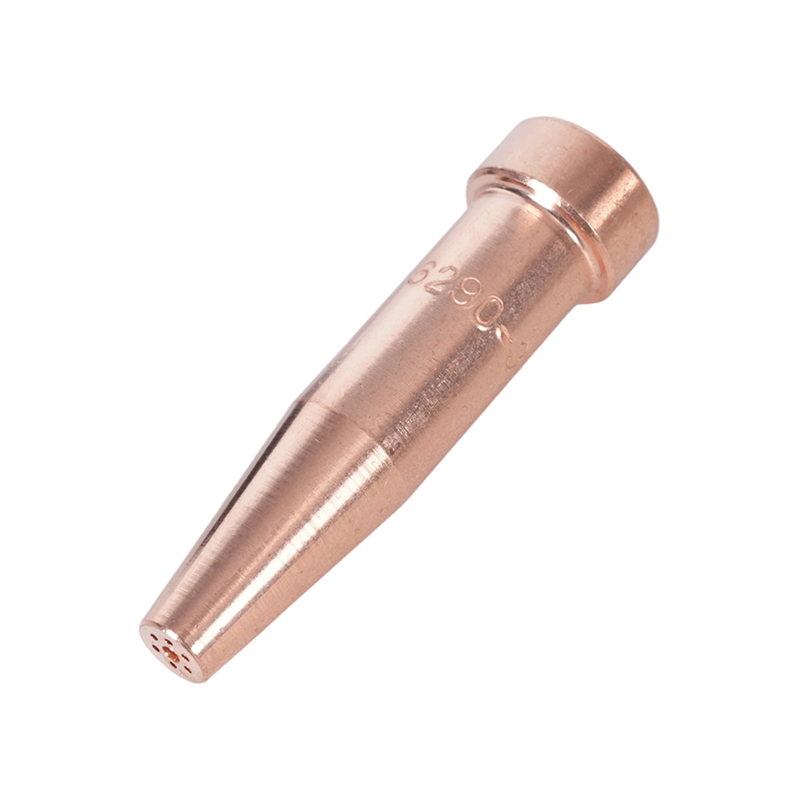
A punt uit één stuk wordt vervaardigd uit één enkele koperen knuppel. Het snijdende zuurstofkanaal loopt door het midden; de voorverwarmpoorten omringen het, allemaal gegoten in hetzelfde lichaam. Deze constructie geeft de tip nauwe maattoleranties: de gasdoorgangen zijn nauwkeurig en consistent vanaf het moment van fabricage. Punten uit één stuk zijn de standaard voor oxy-acetyleenwerk, omdat de hoge vlamtemperatuur en de relatief hoge druk van acetyleen goed aansluiten bij de thermische geleidbaarheid van massief koper. De punt voert de warmte efficiënt af, is bestand tegen averechts effect en behoudt zijn kalibratie gedurende vele werkuren, mits goed onderhouden.
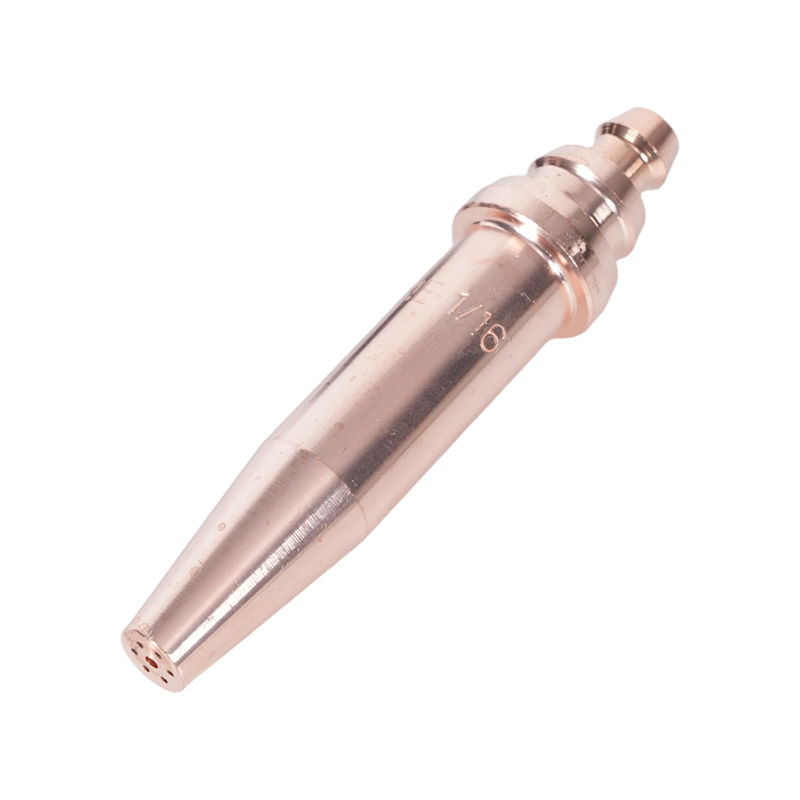
A tweedelige punt bestaat uit een buitenste koperen omhulsel en een afzonderlijk binnendeel, waardoor een reeks voorverwarmvlamgroeven tussen de twee componenten ontstaat. Dit ontwerp is speciaal ontwikkeld voor langzamer brandende brandstoffen (propaan, aardgas, propyleen en MAPP) die een langer voorverwarmingsvlampad en meer mengtijd vereisen voordat het gas het tipvlak verlaat. Het gegroefde ontwerp vergroot het contactoppervlak tussen gas en voorgemengde zuurstof en compenseert de lagere vlamtemperatuur van deze brandstoffen door de verbrandingszone te vergroten. Tweedelige tips op acetyleen veroorzaken overmatige terugslag omdat de brandstof verbrandt voordat het mengen nodig is; tips uit één stuk op propaan verhongeren de vlam van de menggeometrie die het vereist.
De praktische regel: als uw opstelling acetyleen verbrandt, gebruik dan tips uit één stuk. Als u propaan, aardgas of propyleen door een zuurstof-brandstofsysteem laat lopen, gebruik dan tweedelige tips die voor die brandstof zijn ontworpen. Ga er nooit van uit dat de tips compatibel zijn met alle soorten brandstof, zelfs als de draad en de zitting op het toortslichaam lijken te passen.
Tipgrootte en opening: passend bij metaaldikte
De maat van de tip voor autogeen snijden wordt bepaald door één primaire variabele: de dikte van het metaal dat wordt gesneden. Het maatnummer (variërend van 000 op zijn kleinst tot 8 op zijn grootst bij de meeste fabrikantensystemen) komt overeen met de diameter van de snijzuurstofopening in het midden van de punt. Dit is het gat dat de hogedrukzuurstofstraal levert die daadwerkelijk de snede uitvoert; de voorverwarmpoorten eromheen brengen het staal alleen maar op de ontbrandingstemperatuur. De tipgrootte wordt altijd gekozen op basis van de diameter van de zuurstofopening en niet op basis van de grootte van het voorverwarmgat.
| Tipgrootte | Metaaldikte | O₂ snijden (PSI) | Acetyleen (PSI) | Reissnelheid (IPM) |
|---|---|---|---|---|
| 000 | Tot 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Varieert |
Een cruciaal punt dat operators vaak over het hoofd zien: De maatvoering van de tip is niet gestandaardiseerd bij fabrikanten . Een tip van maat 2 van het ene merk kan een andere openingdiameter hebben dan een tip van maat 2 van een ander merk. Verwijs altijd naar de tiptabel van de fabrikant van uw zaklamp, in plaats van uit te gaan van numerieke gelijkwaardigheid tussen merken. Voor zware structurele toepassingen die consistente sneden met een hoog rendement vereisen, is de Heavy-duty hand-acetyleen toortstip voor veeleisende sneden is ontworpen met een openinggeometrie en koperkwaliteit om de zuurstofstroom onder hoge druk te ondersteunen zonder voortijdige erosie van het snijkanaal.
Eén maatfout die u moet vermijden: een te grote punt kiezen om "meer warmte te krijgen". Een punt die te groot is voor het materiaal dat wordt gesneden, zorgt voor meer voorverwarming dan nodig is, oxideert de snijranden, verhoogt het brandstofverbruik en verhoogt het risico op een averechts effect wanneer de verminderde gassnelheid onder de voortplantingssnelheid van de vlam daalt. Het afstemmen van de punt op het materiaal is efficiënter en levert een schonere, smallere kerf op.
Snijden, gutsen en verwarmen: drie typen tip uitgelegd
Tiptype (los van de tipgrootte) bepaalt wat de toorts daadwerkelijk met het metaal doet. Oxy-acetyleensystemen maken gebruik van drie functioneel verschillende tipconfiguraties, en het verwarren ervan leidt tot slechte resultaten en potentiële veiligheidsrisico's.
Snijtips zijn de standaardconfiguratie: een centraal snijdende zuurstofstraal omgeven door vier tot zes voorverwarmpoorten die symmetrisch daaromheen zijn geplaatst. De voorverwarmvlam brengt het staaloppervlak op de aanmaaktemperatuur (ongeveer 870 °C / 1.600 °F voor zacht staal), waarna het openen van de snijzuurstofhendel een hogedrukstroom stuurt die oxideert en het gesmolten metaal door de snede naar beneden werpt. Deze punten zijn ontworpen voor zuivere, doorgaande sneden in zacht staal en laaggelegeerd staal. Ze zijn niet geschikt voor roestvrij staal, aluminium of gietijzer met behulp van het standaard autogeen-snijproces; deze materialen vereisen alternatieve processen.
Gutstips gebruik een fundamenteel andere openingsgeometrie. In plaats van een smalle cirkelvormige snijstraal produceert de gutspunt een brede, waaiervormige of langwerpige zuurstofstroom die is ontworpen om materiaal van het oppervlak te verwijderen in plaats van er doorheen te snijden. Hierdoor ontstaat een U-vormige groef in het basismetaal, handig voor het verwijderen van lasfouten, het voorbereiden van verbindingen voor opnieuw lassen en het afbranden van plaatranden. De oxy-acetyleen gutstips voor materiaalverwijderingswerkzaamheden zijn gebouwd met de langwerpige poortgeometrie die nodig is om een stabiele, controleerbare guts te behouden bij de rijsnelheid van de machinist. Het gebruik van een snijpunt voor gutsen veroorzaakt een ruwe, inconsistente groef en beschadigt het puntoppervlak snel.
Verwarmingstips elimineer het snijdende zuurstofkanaal volledig. Ze leveren alleen een voorverwarmvlam met een groot volume (geen snijstraal), waardoor ze het juiste gereedschap zijn voor het ontlasten, buigen, rechttrekken, hardsolderen en voorverwarmen van dikke lasnaden vóór het booglassen. De oxy-acetyleen- en propaan-branderverwarmingstips zijn verkrijgbaar in meerdere poortconfiguraties om te voldoen aan de warmtespreiding die nodig is voor verschillende verwarmingstoepassingen - van smalle geconcentreerde verwarming voor buigbewerkingen tot verwarming over een groot oppervlak voor spanningsverlichting bij grote constructies.
Drukinstellingen per tipgrootte
Het correct instellen van de gasdruk is net zo belangrijk als het selecteren van de juiste tip; een te kleine drukinstelling veroorzaakt een zwakke, oxiderende snede; een te grote instelling verspilt gas, verwijdt de zaagsnede en kan turbulentie in de snijstroom veroorzaken die het snijvlak ruwer maakt.
Het algemene raamwerk: de zuurstofdruk schaalt met de tipgrootte en materiaaldikte, terwijl de acetyleendruk binnen een smal bereik blijft, ongeacht de tipgrootte. De acetyleendruk mag bij de regelaar nooit hoger zijn dan 15 PSI; boven die drempel wordt het gas instabiel en neemt het explosierisico aanzienlijk toe. Bij het meeste productiesnijwerk wordt gebruik gemaakt van acetyleen tussen 3 en 10 PSI, afhankelijk van de tipgrootte, waarbij de grotere tipgroottes zich aan de bovenkant bevinden.
Zuurstof werkt over een veel groter bereik. Tips van dun materiaal (000–0) hebben doorgaans een snijsnelheid van 20–35 PSI voor zuurstof; tips voor het middenbereik (1–2) gebruiken gewoonlijk 30–45 PSI; Tips met een grote diameter voor plaatwerk (3–5) kunnen 40–60 PSI of meer vereisen. Voorverwarmingszuurstof (waarbij het ontwerp van de toorts de voorverwarmings- en snijzuurstoftoevoer scheidt) is lager ingesteld dan de snijzuurstof, doorgaans 3–17 PSI, afhankelijk van de tipgrootte. Voor de gezaghebbende drukreferentie, uitgesplitst naar tipgrootte, openingdiameter en snijsnelheid, wordt de Harris-snijbrandertipgrafiek met selectie van de tipgrootte, drukinstellingen en referenties over de snijkwaliteit biedt gegevens van fabrikantkwaliteit die van toepassing zijn op de meeste standaard tipseries.
Stel de druk altijd in terwijl de toortskleppen open zijn en er gas stroomt, niet wanneer de kleppen gesloten zijn. Statische drukmetingen zijn zinloos voor het instellen van de werkdruk; de leveringsdruk van de regelaar daalt onder stroom, en die werkdruk bepaalt de vlamkwaliteit aan de punt.
Tip Onderhoud, reiniging en wanneer vervangen
Een vervuilde of beschadigde tip is de meest voorkomende oorzaak van slechte snijkwaliteit die operators ten onrechte toeschrijven aan gasdruk of techniek. Het onderhoud van de tip is eenvoudig, maar vereist het juiste gereedschap en consistente oefening.
Koolstofophoping in de voorverwarmpoorten is het meest voorkomende probleem. Spatten van het snijproces, gecombineerd met enigszins brandstofrijke vlaminstellingen, zetten koolstof af in de poorten en op het uiteinde. Dit beperkt de gasstroom, vervormt het voorverwarmingsvlampatroon en zorgt ervoor dat de vlam op onvoorspelbare wijze oplicht of dooft. Reinig de voorverwarmpoorten met een puntreiniger die geschikt is voor de poortdiameter, niet met een boor, die koper verwijdert en de opening vergroot. Het snijdende zuurstofkanaal moet worden gereinigd met een gladde draad die zonder forceren past; elke vergroting van de snijopening verandert de stromingseigenschappen waarvoor de punt is gekalibreerd.
Conditie van het tipgezicht is even belangrijk. Het zittingoppervlak van de punt (waar deze de toortskop raakt) moet schoon en onbeschadigd zijn voor een gasdichte afdichting. Een tip die bij de zitting lekt, veroorzaakt onregelmatig vlamgedrag en is brandgevaarlijk. Als het tipoppervlak erosie, putjes of terugbrandschade vertoont als gevolg van een flashback, moet de tip worden vervangen in plaats van opnieuw geslepen. Naslijpen verandert de geometrie van de voorverwarmpoort en wordt niet aanbevolen voor precisiesnijwerk.
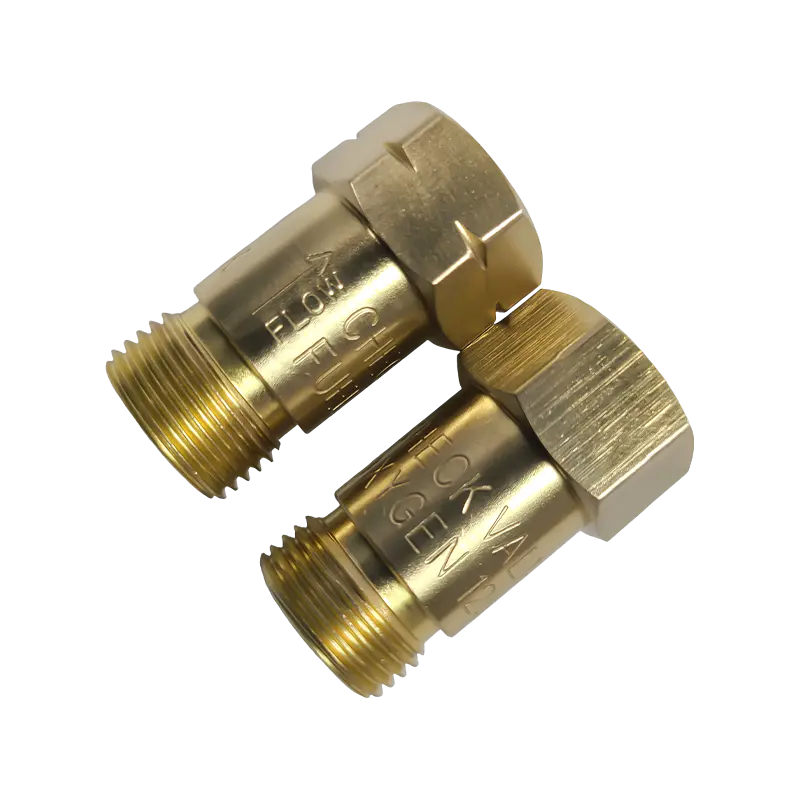
Flashback (waarbij de vlam achteruit het toortslichaam binnendringt) is de ernstigste tipgerelateerde veiligheidsgebeurtenis. Het produceert een sissend of piepend geluid, een zichtbare vlam bij de toortskop en een snelle oververhitting van het handvat. Als er een flashback optreedt, sluit dan onmiddellijk beide toortskleppen en vervolgens de cilinderkleppen. Inspecteer de tip, het toortslichaam en de slangen voordat u deze opnieuw aansteekt. Een goed passende oxy-acetyleen flashback-afleider voor bescherming tegen toortsen geïnstalleerd bij de toortsinlaten bevat en dooft een flashback voordat deze de slangen of cilinders bereikt - een essentieel veiligheidscomponent bij elke zuurstof-acetyleenopstelling die in de buurt van de ontwerplimieten werkt.