Het korte antwoord – en waarom het niet eenvoudig is
Ja, roestvrij staal kan aan zacht staal worden gelast. De verbinding is haalbaar, structureel gezond als deze correct wordt uitgevoerd, en komt voor in echt fabricagewerk in verschillende industrieën: uitlaatsystemen, voedselverwerkingsapparatuur, structurele steunen, scheepsfittingen en architectonisch metaalwerk combineren deze twee materialen allemaal regelmatig. Het korte antwoord staat niet ter discussie.
Wat het antwoord ingewikkeld maakt, is alles wat erop volgt. Roestvast staal en zacht staal verschillen qua thermische uitzettingssnelheid, thermische geleidbaarheid, chemische samenstelling en corrosiegedrag. Elk van deze verschillen introduceert een faalwijze waarmee een standaard las van hetzelfde materiaal niet wordt geconfronteerd. Las de verbinding met het verkeerde vulmiddel en de door hitte beïnvloede zone wordt broos. Beheer de hitte verkeerd en het roestvrij staal trekt krom terwijl het zachte staal in de tegenovergestelde richting trekt. Laat de verbinding onverzegeld en galvanische corrosie tast de zachtstalen zijde binnen enkele maanden na blootstelling aan de buitenlucht aan. Om het korte antwoord goed te krijgen, moet je al deze variabelen begrijpen voordat de boog wordt geslagen.
De metallurgische uitdaging: hitte, expansie en verdunning
Het grootste probleem is dat roestvast staal en zacht staal op drie verschillende manieren op hitte reageren.
Ten eerste, thermische uitzetting . Austenitisch roestvast staal (de kwaliteiten 304 en 316 die het meest voorkomen bij de fabricage) zet ongeveer 50% meer uit dan zacht staal per graad temperatuurstijging. Wanneer je ze aan elkaar las en beide kanten ongelijkmatig warm worden, groeit de roestvrijstalen kant tijdens het lassen meer dan de zachtstalen kant en krimpt deze meer tijdens het afkoelen. Die differentiële beweging creëert restspanning bij de verbinding – spanning die, als de lasafzetting niet ductiel genoeg is om deze te absorberen, scheurvorming tot gevolg heeft als het geheel afkoelt.
Ten tweede, thermische geleidbaarheid . Zacht staal geleidt de warmte ongeveer drie keer sneller weg van de laszone dan roestvrij staal. Dit betekent dat de warmte zich concentreert op de roestvrijstalen kant van de verbinding, waardoor deze langer warm blijft terwijl de zachtstalen kant snel afkoelt. Het resultaat is een ongelijkmatige warmteverdeling, ongelijkmatige vervorming en de neiging van de roestvrijstalen kant om oververhit te raken als de lasser de warmte-inbreng niet actief beheert.
Ten derde, verdunning van het lasbad . Terwijl de twee basismetalen in het smeltbad smelten, vermengen hun chemieën zich. Als de chemie van het vulmetaal niet wordt gekozen om deze verdunning op te vangen - het absorberen van koolstof uit het milde staal en het balanceren van het chroom-nikkelgehalte van het roestvrij staal - kan de resulterende lasafzetting broze martensiet- of sigma-fasestructuren bevatten die zowel de sterkte als de ductiliteit in gevaar brengen. Dit is de reden dat de keuze van de vulstof de allerbelangrijkste technische beslissing is bij dit soort verbindingen.
Selectie van vulmetaal: ER309L als standaardkeuze
Het vulmetaal overbrugt twee chemisch onverenigbare basismaterialen. Het moet worden geformuleerd om een lasafzetting te produceren die compatibel is met beide zijden van de verbinding nadat verdunning heeft plaatsgevonden - niet alleen de roestvrijstalen kant of de zachtstalen kant afzonderlijk.
ER309L is het industriestandaard vulmiddel voor austenitische roestvaststalen tot zachtstalen verbindingen. De kwaliteit 309L bevat een hoger chroom- (23–25%) en nikkelgehalte (12–14%) dan standaard roestvrijstalen vulstoffen, met name om rekening te houden met verdunning met koolstofstaal. Wanneer het milde staal zich in het smeltbad mengt en het legeringsgehalte vermindert, compenseert de verhoogde startchemie van de 309L-afzetting, waardoor een uiteindelijke lassamenstelling ontstaat die austenitisch, taai en corrosiebestendig blijft. De aanduiding "L" duidt op een laag koolstofgehalte - een belangrijke factor die het risico op sensibilisering (carbideprecipitatie aan de korrelgrenzen) in de door hitte beïnvloede zone van de roestvrijstalen zijde vermindert. Voor gedetailleerde richtlijnen voor de keuze van het toevoegmetaal voor verschillende roestvaste kwaliteiten, de Technische gids van Hobart Brothers over het lassen van roestvrij staal met aanbevolen keuze van toevoegmetaal per toepassing biedt klassespecifieke aanbevelingen die rekening houden met zowel mechanische als corrosieprestatie-eisen.
ER312 is de secundaire keuze voor verbindingen met een onbekende samenstelling van zacht staal of een hoger koolstofgehalte. De kwaliteit 312 heeft een zelfs hoger ferrietgehalte dan 309L, waardoor deze beter bestand is tegen heetscheuren in scenario's met hoge verdunning. Het is duurder en minder breed verkrijgbaar dan 309L, waardoor het de juiste keuze is als de chemie van het basismateriaal onzeker is, in plaats van de routinematige eerste keuze.
Wat u niet mag gebruiken: vulmiddel van zacht staal (ER70S-6-draad of gelijkwaardig). Een vulmiddel van zacht staal op een verbinding van roestvrij staal met zacht staal veroorzaakt een lasafzetting die op de verbindingslijn zal roesten. De roestvrijstalen kant is prima; de las zelf corrodeert. Standaard roestvast vulmiddel (ER308L, hetzelfde materiaal vulmiddel voor roestvrij staal 304 tot en met roestvrij staal 304) is ook niet geschikt: het mist het verhoogde legeringsgehalte dat nodig is om verdunning met het koolstofstaal te overleven en kan een las produceren met onvoldoende corrosieweerstand aan de roestvrije kant.
Lasprocessen: TIG-, MIG- en oxy-acetyleenopties
Er worden gewoonlijk drie processen gebruikt voor verbindingen van roestvrij staal met zacht staal, elk met een duidelijk voordeelprofiel.
TIG (GTAW) is het voorkeursproces voor precisiewerk, materiaal met een dunne doorsnede (minder dan 3 mm) en toepassingen waarbij het uiterlijk van de las belangrijk is: apparatuur voor de voedselvoorziening, architecturale panelen en zichtbare structurele verbindingen. TIG geeft de machinist de grootste controle over de warmte-inbreng, de plasgrootte en de vulhoeveelheid. Het argon-beschermgas (100% argon voor roestvast werk) zorgt voor een zuivere las met minimale spatten en zonder slak. De wisselwerking is snelheid en vereiste vaardigheden: TIG vereist gelijktijdige controle van stroomsterkte, toortshoek, voortbewegingssnelheid en toevoeging van vulmiddel, waardoor het ongeschikt is voor omgevingen met hoge productie en operators die geen vaardigheid met het proces hebben ontwikkeld.
MIG (GMAW) met ER309L-draad is de productiekeuze voor structureel en zwaar fabricagewerk. MIG is sneller dan TIG, gemakkelijker te leren en kan dikkere materiaalsecties efficiënt verwerken. Het beschermgas voor MIG-werk van roestvrij tot zacht staal is doorgaans een mengsel met een hoog argongehalte (98% Ar/2% CO₂ of een trimix van argon, helium en CO₂); Standaard beschermgassen van zacht staal met een hoog CO₂-gehalte oxideren de roestvrijstalen kant en verminderen de corrosieweerstand in de laszone.
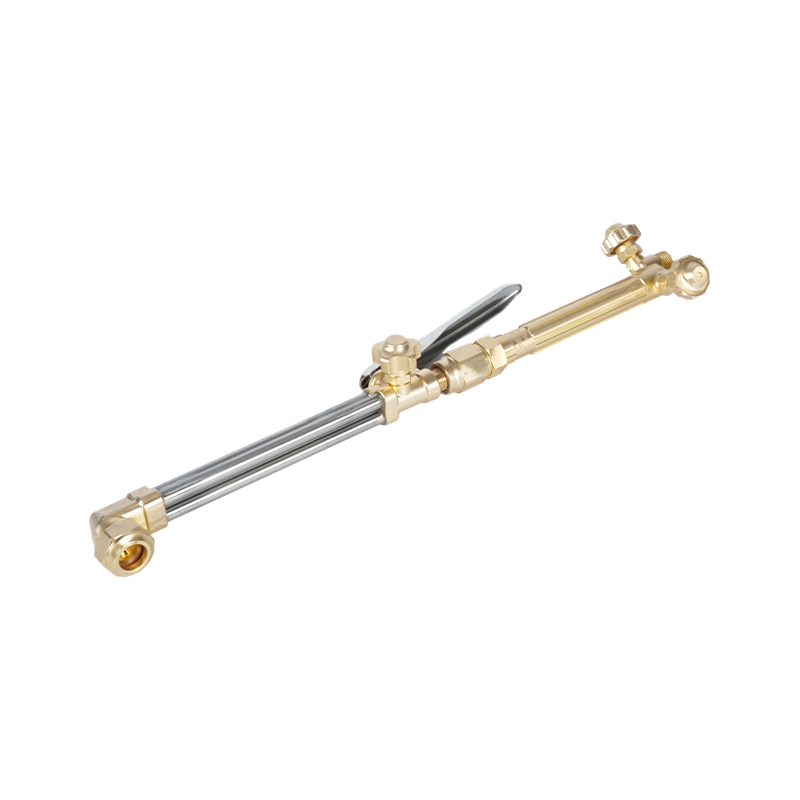
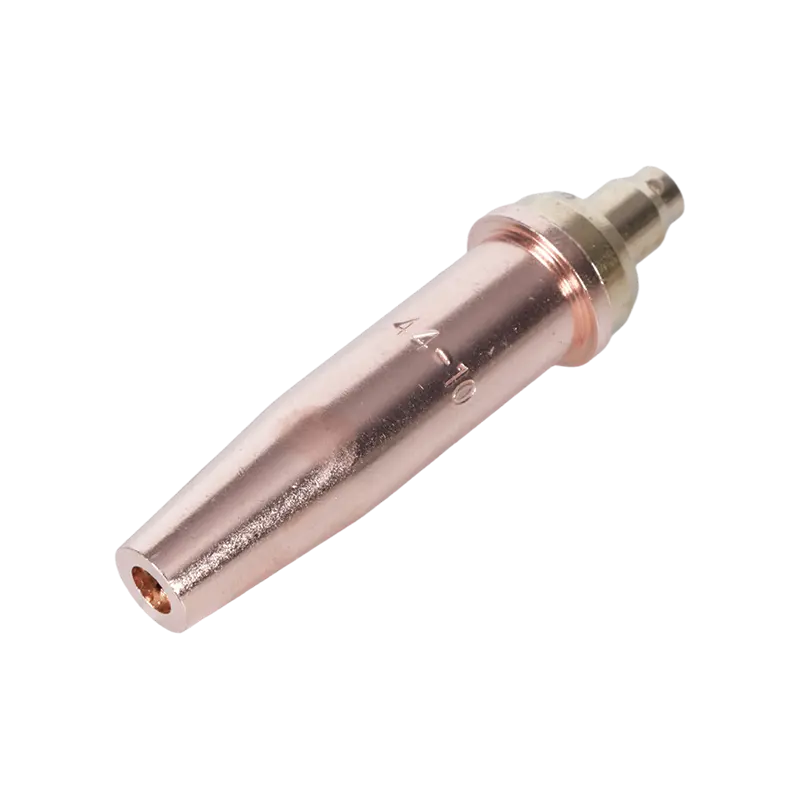
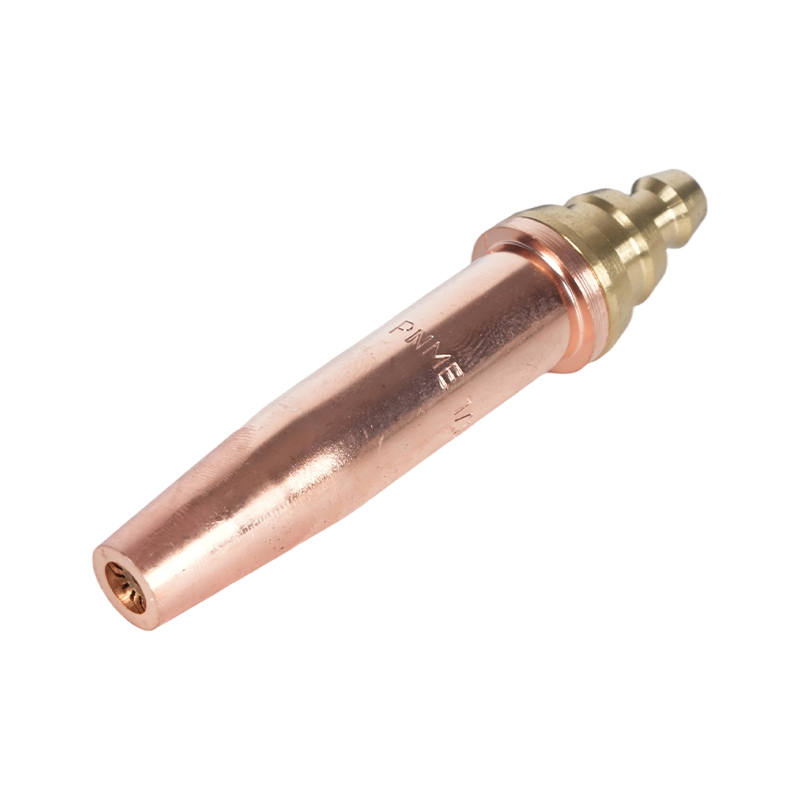
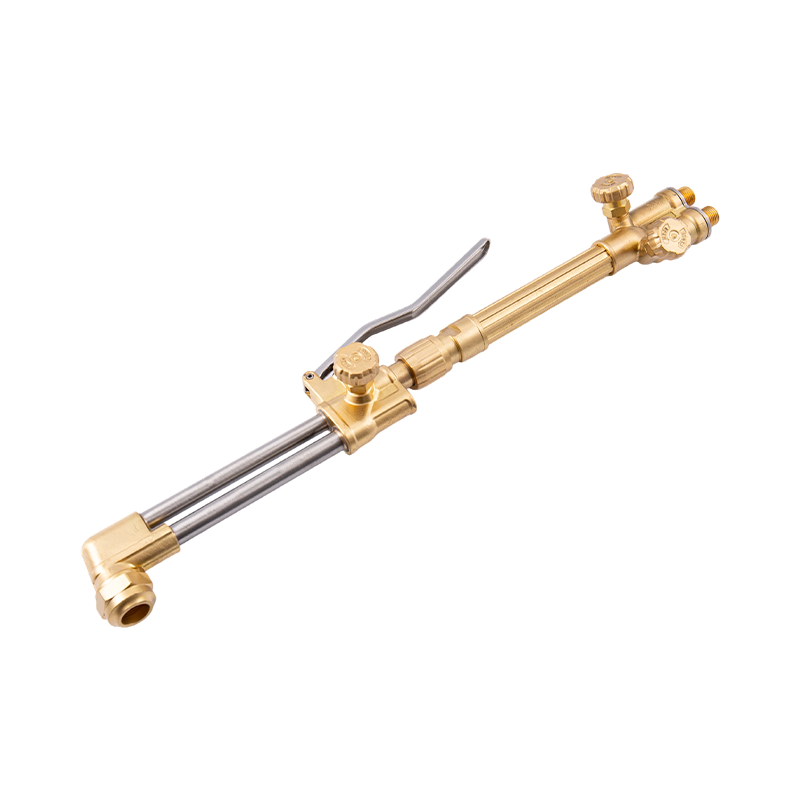
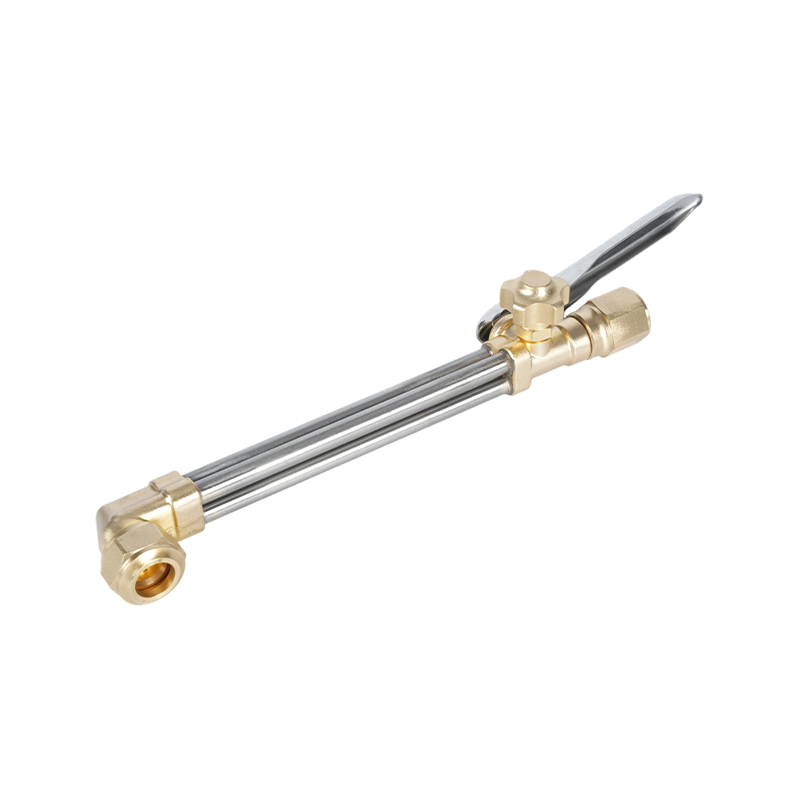
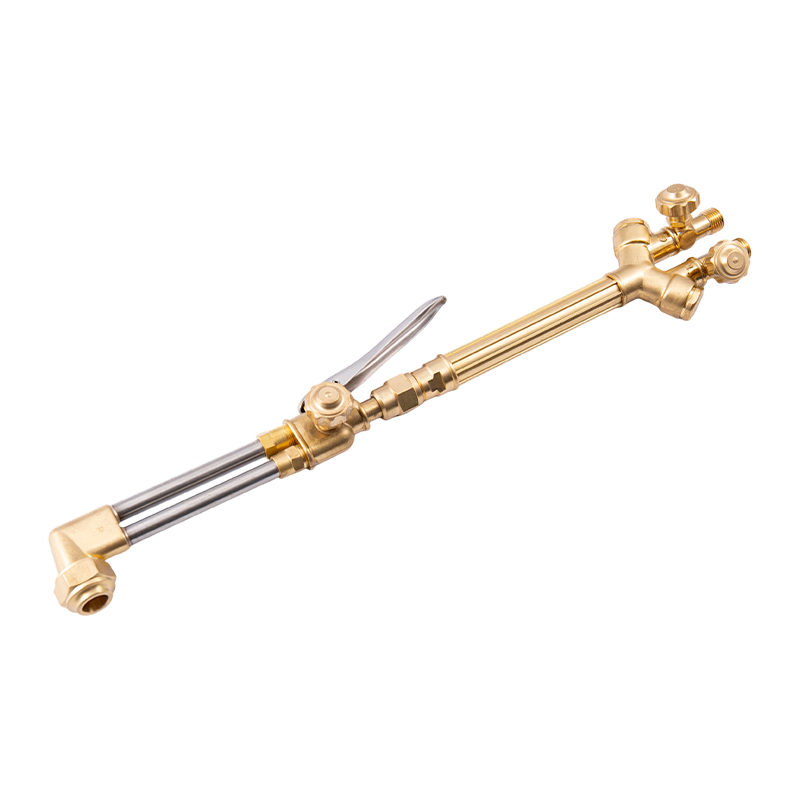
Oxy-acetyleen lassen is haalbaar voor werk met dunne platen en kleine secties waarbij TIG-apparatuur niet beschikbaar is. Het proces vereist een zorgvuldig warmtebeheer, omdat de open vlam de warmte minder precies afgeeft dan een elektrische boog, waardoor het gemakkelijker wordt om de roestvrijstalen kant oververhit te raken. Een neutrale vlam-zuurstof-acetyleenverhouding van ongeveer 1:1 is verplicht; een oxiderende vlam tast de chroomoxidelaag op het roestvrij staal aan en introduceert porositeit. EEN kleine oxy-acetyleen las- en verwarmingstoorts voor precisiewerk geeft de operator de fijne vlambeheersing die nodig is voor dunne verbindingen van ongelijksoortige metalen, terwijl de draagbare gaslas- en verwarmingstoorts voor gebruik op locatie breidt deze mogelijkheid uit naar veldreparatie en fabricage op locatie waar geen boogapparatuur beschikbaar is. Voor de lastips zelf, zware oxy-acetyleen lastoortspunten omgaan met zwaarder sectiewerk, terwijl lichtgewicht oxy-acetyleen lastoortspunten geschikt voor dunnere plaatwerktoepassingen waarbij warmtebeheersing de prioriteit is.
| Proces | Beste voor | Vuller | Vaardigheidsniveau | Warmtecontrole |
|---|---|---|---|---|
| TIG (GTAW) | Dunne plaat, precisie, zichtbare verbindingen | ER309L staaf | Geavanceerd | Uitstekend |
| MIG (GMAW) | Structurele, zware fabricage, productie | ER309L-draad | Gemiddeld | Goed |
| Oxy-acetyleen | Dunne plaat, reparatie ter plaatse, locaties zonder stroom | 309L staaf | Gemiddeld | Matig |
Warmtebeheersing en vervormingsbeheer
Het warmtebeheer bij het lassen van roestvrij tot zacht staal is veeleisender dan het lassen van hetzelfde materiaal, omdat de twee zijden met verschillende snelheden op warmte reageren. Het doel is om voldoende warmte te leveren om fusie te bewerkstelligen, zonder dat de roestvrijstalen zijde lang genoeg op hoge temperatuur blijft staan zodat sensibilisatie of overmatige vervorming kan optreden.
Verschillende technieken pakken dit direct aan. Achterwaarts lassen – het laten lopen van korte lassegmenten in de richting tegengesteld aan de totale verplaatsing – verdeelt de warmte gelijkmatiger langs de verbinding dan continu voorwaarts lassen, waardoor de warmteconcentratie wordt verminderd die ervoor zorgt dat roestvrij staal kromtrekt. Intermitterende verwarming , vooral relevant voor zuurstof-acetyleenwerk, betekent het toepassen van warmte, pauzeren om de roestvrijstalen kant wat van zijn temperatuur te laten verliezen, en dan hervatten. Dit voorkomt dat het roestvrij staal warmte verzamelt boven de vervormingsdrempel.
Bij langere verbindingen is klemmen en vastzetten niet optioneel. Omdat de roestvrijstalen kant meer uitzet en langzamer afkoelt, zal een niet-gefixeerde verbinding gaan trekken en draaien naarmate het lassen vordert. Door met regelmatige tussenpozen te hechten voordat volledige kralen worden aangebracht en het geheel op een vlakke bevestigingsplaat of sterke rug te bevestigen, blijft de verbinding uitgelijnd door middel van thermische cycli. Gebruik roestvrije draadborstels aan de roestvrije kant en speciale borstels van zacht staal aan de andere kant; kruisbesmetting van koolstofstaaldeeltjes in het roestvrije oppervlak veroorzaakt roestvlekken die zich na verloop van tijd ontwikkelen tot corrosieputten.
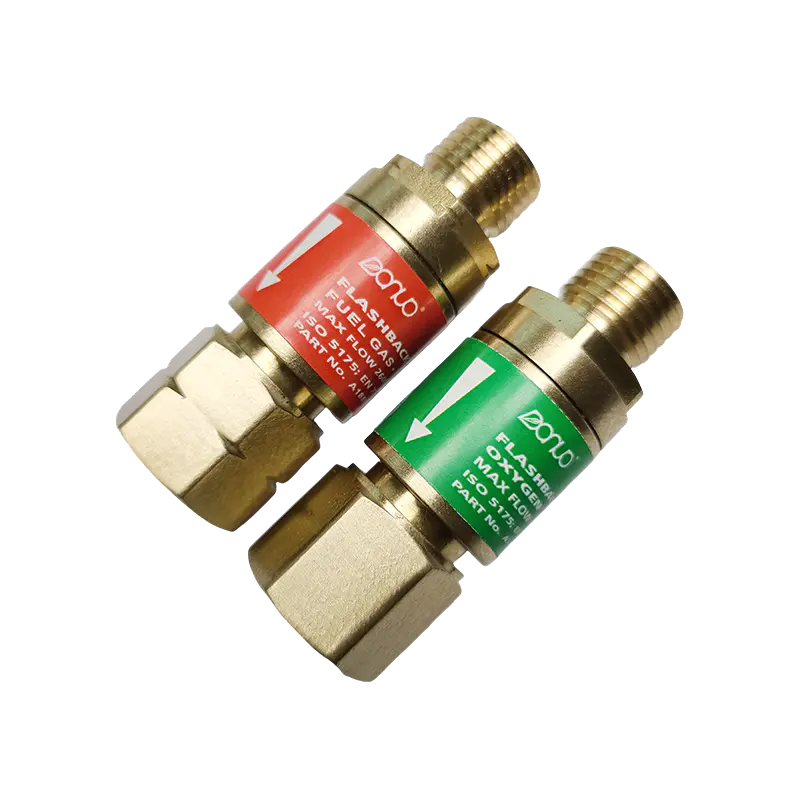
Wanneer u meerdere laspassages uitvoert, moet u de verbinding tussen de laspassages laten afkoelen. Het stapelen van hete pas op hete pas op een verbinding van roestvrij staal met zacht staal verergert de warmte-inbreng en leidt tot risico's van zowel sensibilisatie op het roestvrij staal als overmatige korrelgroei in de door hitte beïnvloede zone van zacht staal. De acetyleen flashback-afleider voor lasveiligheid moet bij de toortsinlaat worden gemonteerd op elke zuurstof-acetyleenopstelling die wordt gebruikt voor langdurige laswerkzaamheden, waarbij herhaalde verwarmingscycli drukschommelingen kunnen veroorzaken die flashbacks veroorzaken.
Behandeling na het lassen: bescherming van de verbinding op lange termijn
Een structureel gezonde las van roestvrij staal tot zacht staal is slechts de helft van het werk. Als de verbinding niet wordt behandeld, zal deze door corrosie bezwijken lang voordat deze mechanisch faalt, omdat de twee metalen die in elektrisch contact staan met het aanwezige vocht een galvanische cel creëren die de roest aan de zachtstalen zijde versnelt.
Galvanische corrosie komt voor omdat roestvrij staal elektrochemisch edeler is dan zacht staal. In aanwezigheid van een elektrolyt (vocht, zout water) fungeert het zachte staal als opofferingsanode en corrodeert sneller dan wanneer het afzonderlijk zou gebeuren. Hoe agressiever de omgeving, hoe sneller dit proces verloopt. Voor droge toepassingen binnenshuis zijn de galvanische effecten minimaal. Voor buiten-, zee- of omgevingen met een hoge luchtvochtigheid heeft het gewricht actieve bescherming nodig.
Aan de roestvrije kant, passivatie – behandeling met salpeter- of citroenzuur volgens ASTM A967 – herstelt de chroomoxidelaag die is verstoord door laswarmte, waardoor het roestvrijstalen oppervlak terugkeert naar het ontworpen niveau van corrosiebestendigheid. Deze stap is een standaardpraktijk bij de fabricage van roestvrij staal in de foodservice-, farmaceutische en maritieme sector en mag niet worden overgeslagen als het roestvrije oppervlak wordt blootgesteld aan corrosieve stoffen.
Aan de kant van zacht staal, afdichting en coating zijn de voornaamste verdedigingsmechanismen. Verf, epoxyprimer of zinkrijke primer aangebracht op de zijde van zacht staal onderbreekt het vochttraject dat galvanische corrosie veroorzaakt. Voor onderdompeling of maritieme toepassingen biedt een zinken opofferingsanode die aan de zijde van zacht staal is bevestigd, elektrochemische bescherming door bij voorkeur te corroderen in plaats van het staal. Het afdichten van de lasnaad met een geschikt afdichtmiddel voorkomt het binnendringen van vocht op de verbindingslijn zelf – vaak het meest kwetsbare punt waar spleetcorrosie kan beginnen, zelfs als de omliggende oppervlakken zijn gecoat.
Uitgevoerd met het juiste vulmetaal, gecontroleerde warmte-inbreng en de juiste nabehandeling, zal een roestvast-naar-zachtstalen verbinding overeenkomen met de levensduur van de omringende constructie. Als je een van deze stappen overslaat, wordt dat leven meetbaar korter. Daarom is het korte antwoord ("ja, dat kan") alleen nuttig als het hele proces erachter zit.