Twee dingen worden in de industrie 'kabellassen' genoemd, en het verwarren ervan is tijdverspilling. De eerste is de laskabel zelf: de zware, flexibele geleider die stroom van een lasapparaat naar de elektrode en terug transporteert. Het tweede is het proces van het aan elkaar lassen of solderen van kabels, een taak die voorkomt in de elektrische infrastructuur, scheepsbouw en zwaar industrieel onderhoud. Beide zijn belangrijk, en beide hebben reële gevolgen als ze verkeerd worden behandeld.
Deze gids behandelt de constructie, selectie en veilig gebruik van laskabels, en geeft ook aan waar gaslasapparatuur in beeld komt voor het verbinden van kabeleinden en geleiders.
Wat kabellassen eigenlijk betekent
In de meeste technische en commerciële contexten verwijst "laskabel" naar de secundaire circuitgeleiders die worden gebruikt in booglassystemen. Dit zijn de flexibele kabels die de lasstroombron verbinden met de elektrodehouder aan de ene kant en met de aardklem van het werkstuk aan de andere kant. Zonder deze vloeit er geen stroom, vormt zich geen boog en vindt er geen laswerk plaats.
De tweede betekenis is meer letterlijk: de handeling van het aan elkaar lassen of solderen van de uiteinden of lichamen van kabels - het verbinden van koperen geleiders, het verbinden van kabelschoenen op dikke kabels of het door hitte verbinden van geïsoleerde kabelbundels. Dit komt vaak voor bij werkzaamheden aan de elektriciteitsinfrastructuur, mijnbouwactiviteiten, de scheepsbouw en overal waar grote geleiders een permanente verbinding met lage weerstand nodig hebben in plaats van een mechanische connector.
Beide toepassingen delen dezelfde fundamentele uitdaging: hoge stroomsterkte, hoge hitte en veeleisende fysieke omgevingen die slecht gekozen of slecht onderhouden apparatuur straffen.
Hoe laskabels worden geconstrueerd
Een laskabel is geen standaard elektrische kabel die in gebruik wordt genomen. Het is van de grond af aan ontworpen voor herhaald buigen, blootstelling aan hitte, lasspatten en ruwe behandeling op werkplekken waar niets lang schoon of stil blijft.
De dirigent is altijd fijnstrengig koper. Waar een standaard bouwdraad een handvol dikke strengen kan gebruiken, gebruikt een laskabel honderden haardunne koperdraden die samengebundeld zijn. Dit is wat de kabel zijn karakteristieke flexibiliteit geeft: hij buigt zonder te knikken, rolt op zonder te barsten en rolt af zonder geheugen. De twee meest voorkomende strengklassen zijn klasse K (30 AWG-strengen, de industriestandaard voor handmatig lassen en algemene draagbare energie) en klasse M (34 AWG-strengen, de flexibelere optie die wordt gebruikt in robotlasarmen, installaties in kleine ruimtes en pijpleidingwerk).
Het isolatiejack is thermohardend, niet thermoplastisch. EPDM (ethyleenpropyleendieenmonomeer) en neopreen zijn de dominante materialen. Beide zijn bestand tegen lasspatten, slijtage, vocht en UV-blootstelling. EPDM kan beter omgaan met extreme temperaturen en behoudt de flexibiliteit in koude omstandigheden. Neopreen biedt een sterkere weerstand tegen oliën en op petroleum gebaseerde vloeistoffen. Geen van beide presteert goed bij langdurig contact met benzine of vergelijkbare koolwaterstoffen – een belangrijke overweging op werkplekken waar brandstof en lasapparatuur dezelfde ruimte delen.
De meeste laskabels hebben een vermogen van 600 volt, hoewel er ook kabels van 100 volt bestaan voor specifieke laagspanningstoepassingen. De bedrijfstemperatuur bedraagt doorgaans 90°C of 105°C, afhankelijk van het gebruikte isolatiemateriaal.
De juiste laskabel voor de klus kiezen
Drie variabelen voor de selectie van aandrijfkabels: capaciteit, totale circuitlengte en isolatietype. Als u een van deze fout maakt, resulteert dit in spanningsval, oververhitting, versnelde kabeldegradatie of regelrechte uitval onder belasting.
Ampaciteit is de maximale stroom die een kabel kan dragen zonder de nominale temperatuurstijging te overschrijden. Een 2/0 AWG-kabel kan ongeveer 200 ampère verwerken bij een totale circuitlengte van 15 meter. Een 4/0 AWG-kabel kan ongeveer 300 ampère op dezelfde lengte verwerken. Dit zijn geen rigide maxima; de werkcyclus is van belang. Een kabel met een vermogen van 200 ampère bij een inschakelduur van 60% zal oververhitten als deze continu op die stroom wordt gebruikt.
Kabel lengte verergert het probleem. De weerstand neemt toe met de lengte, wat betekent dat de spanningsval toeneemt en het effectieve vermogen bij de boog afneemt. De praktische regel is om de kabeldikte met minstens één AWG te vergroten voor elke extra meter totale circuitlengte voorbij de basislijn. Een lasapparaat van 300 ampère met een totale kabel van 30 meter heeft 3/0 AWG nodig, niet de 2/0 AWG die op 15 meter voldoende zou zijn. Neem bij twijfel een maat groter: een grotere kabel blijft koeler, gaat langer mee en behoudt de boogkwaliteit.
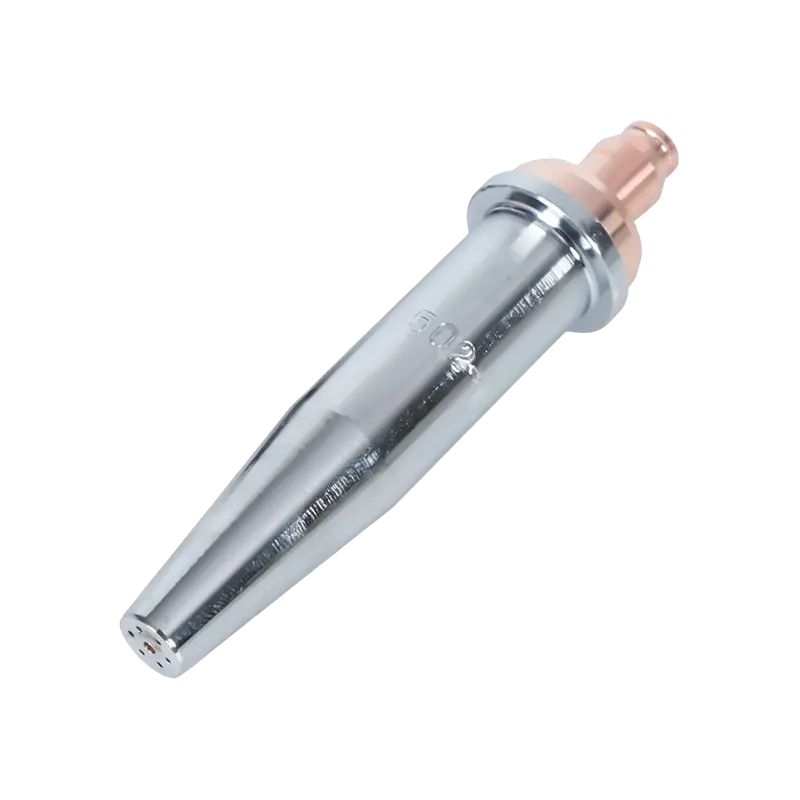
Isolatietype komt neer op het milieu. EPDM is de juiste keuze voor de meeste laswerkzaamheden, vooral buitenwerk of toepassingen in een koud klimaat. Neopreen is de betere optie wanneer kabelcontact met oliën, snijvloeistoffen of smering waarschijnlijk is. In omgevingen waar zowel gassnijapparatuur als booglassystemen dicht bij elkaar werken – een gebruikelijke opstelling in fabricagewinkels en scheepswerven – kiest u voor isolatie die bestand is tegen incidentele hitteblootstelling door toortswerk en lasspatten.
| Kabel AWG | Ongeveer. Ampaciteit | Typische toepassing |
|---|---|---|
| 2 AWG | Tot 150A | Licht MIG-, hobbybooglassen |
| 1/0 AWG | Tot 200A | Middelzware MIG/TIG, algemene fabricage |
| 2/0 AWG | Tot 250A | Zwaar elektrodelassen, constructiestaal |
| 3/0 AWG | Tot 300A | Industrieel booglassen, lange kabeltrajecten |
| 4/0 AWG | Tot 400A | Hoogwaardig lassen, pijpleidingen, scheepsbouw |
Waar gaslasapparatuur in past
Booglassen en zuurstofgasapparatuur werken vaak naast elkaar, en er zijn specifieke taken waarbij gasapparatuur het voortouw neemt, met name bij het afwerken van kabels en het solderen van kabelschoenen.
Voor het bevestigen van koperen kabelschoenen aan laskabels van grote dikte is gecontroleerde, geconcentreerde warmte nodig om soldeer of hardsoldeermetaal in de kabelschoenen en de strengenbundel te laten stromen zonder dat de isolatie terugbrandt of het koper oxideert. Een weerstandskrimp verwerkt dit mechanisch, maar voor permanente verbindingen met een hoge geleidbaarheid - vooral in de mijnbouw, de marine en zware industriële omgevingen - levert een met gas verwarmde soldeerverbinding een lagere weerstand en een betere betrouwbaarheid op lange termijn dan een gekrompen verbinding onder herhaalde thermische cycli.
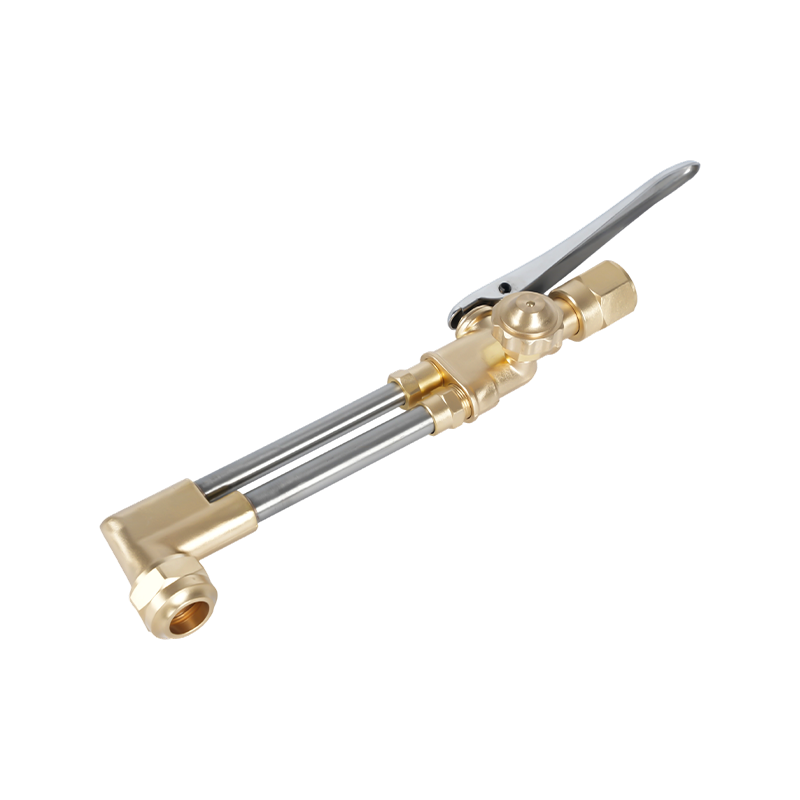
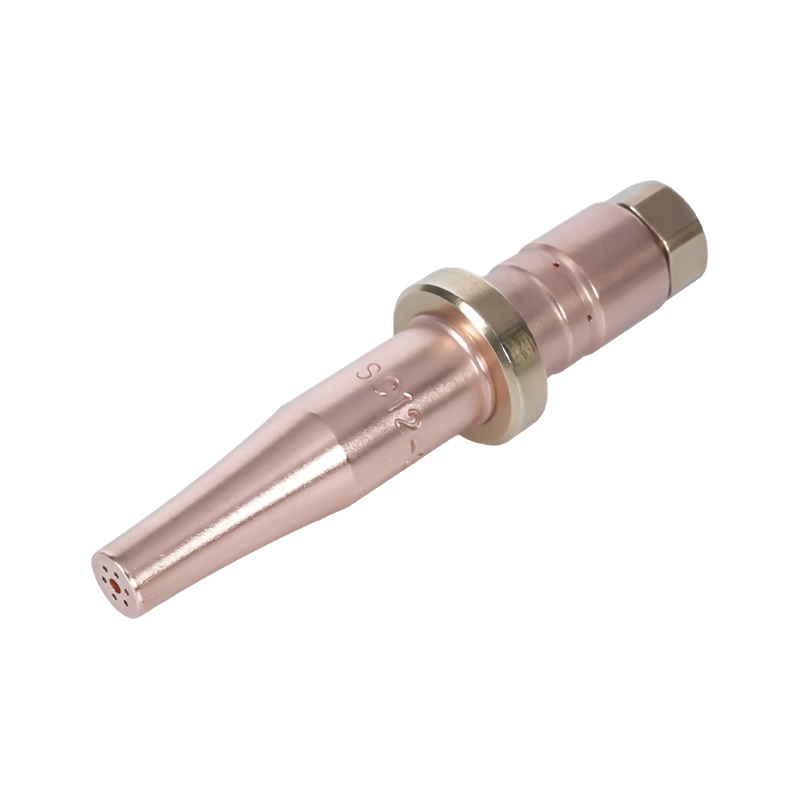
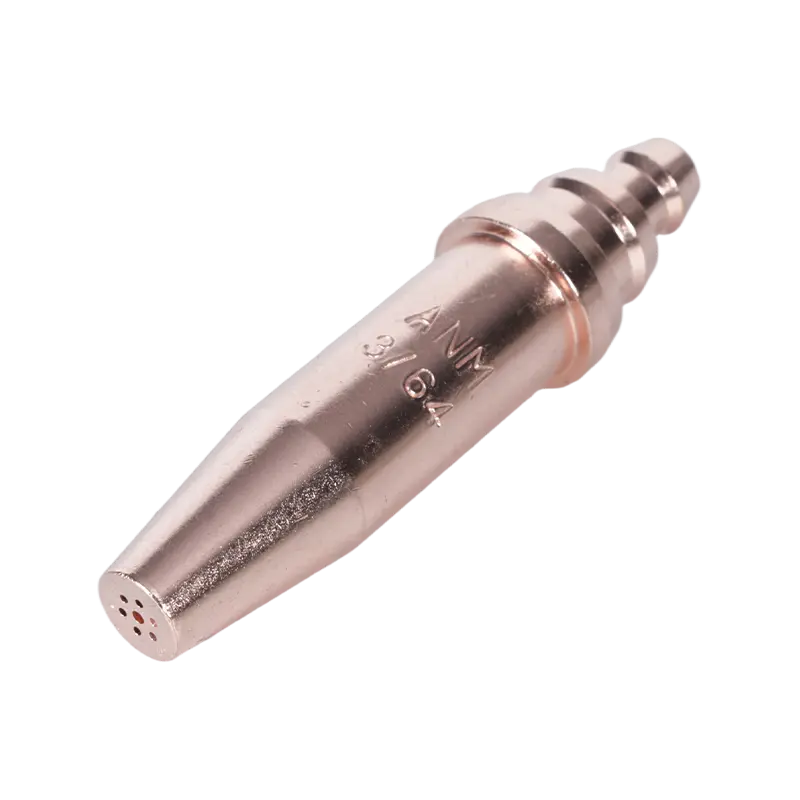
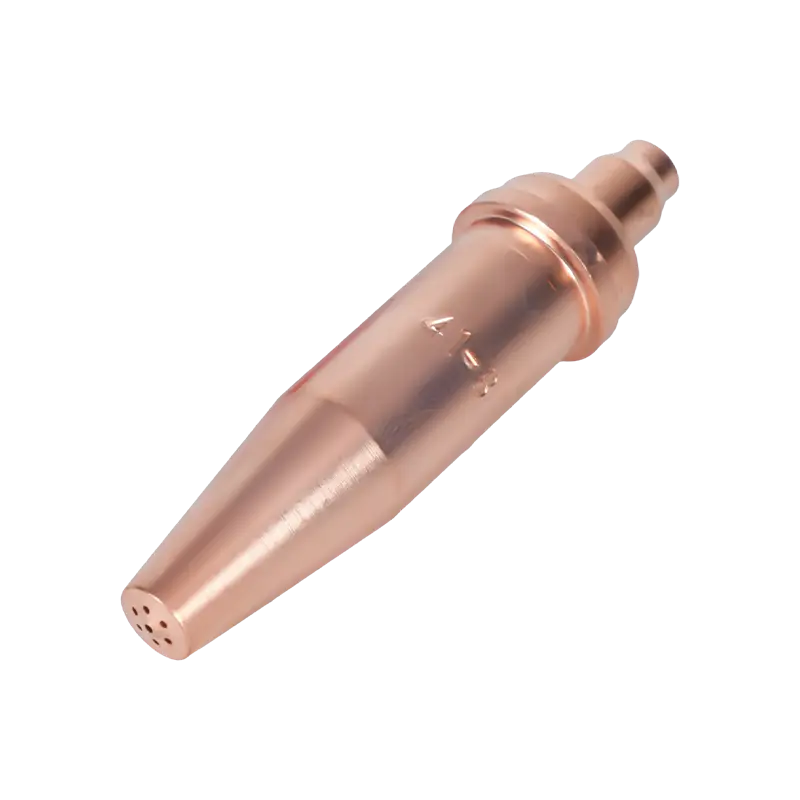
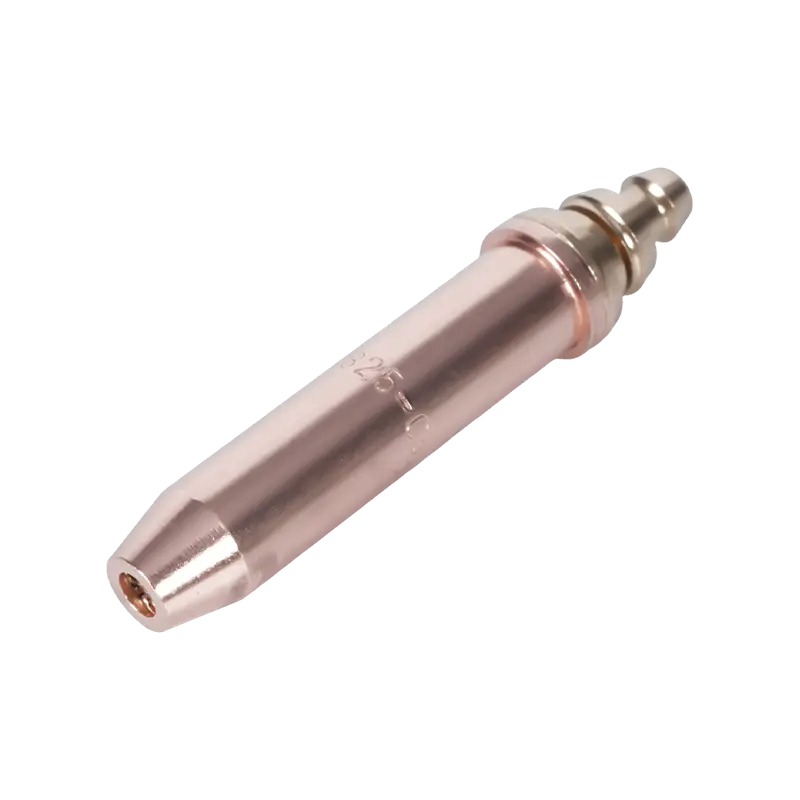
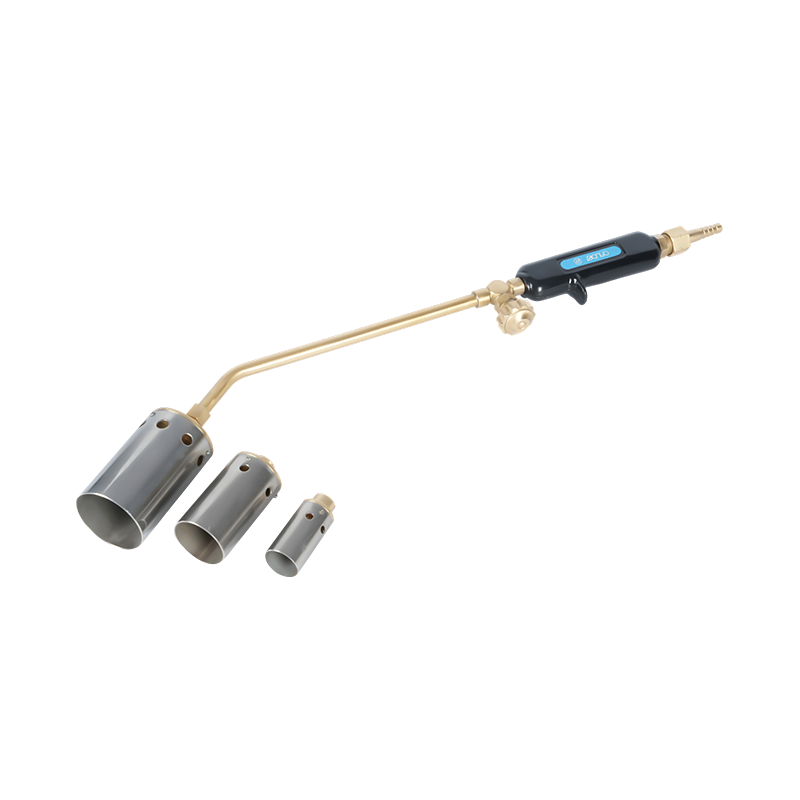
Oxy-acetyleen-verwarmingstoortsen gebouwd voor nauwkeurig hardsoldeer- en verbindingswerk zorgen voor de plaatselijke, instelbare warmteafgifte die nodig is voor dit proces. De mogelijkheid om de vlamgrootte en warmte-intensiteit in te stellen betekent dat het verbindingsgebied de soldeertemperatuur bereikt zonder aangrenzende isolatie te oververhitten - een evenwicht dat moeilijk te bereiken is met grotere snij- of lasvlammen. Voor veldwerk waarbij draagbaarheid van belang is, a draagbare gaslas- en verwarmingstoorts voor veldwerk biedt dezelfde precisie in een compact formaat dat geschikt is voor kleine ruimtes en afgelegen locaties.
Gasverwarmingsapparatuur wordt ook gebruikt om kabelaansluitgebieden voor te verwarmen vóór het vertinnen, om gecorrodeerde of vastgelopen kabelschoenen van verouderde apparatuur te verwijderen en om buitenste isolatiemantels te verzachten en opnieuw te vormen tijdens kabelreparatiewerkzaamheden waarbij volledige vervanging onpraktisch is.
Veiligheid bij kabellassen: wat OSHA vereist
Laskabels voeren een hoge stroomsterkte in veeleisende omgevingen, en er zijn niet voor niets wettelijke vereisten. Onder OSHA's norm voor booglassen in de bouwsector (29 CFR 1926.351) moeten alle booglas- en snijkabels volledig geïsoleerd en flexibel zijn en geschikt zijn voor de maximale stroomsterkte van het lopende werk. De norm specificeert ook dat de kabel vrij moet zijn van reparaties of splitsingen gedurende ten minste drie meter vanaf het uiteinde van de elektrodehouder. Wanneer kabels worden samengevoegd, moeten de connectoren worden geïsoleerd en een vermogen hebben van ten minste dezelfde capaciteit als de kabel zelf.
Kabels met beschadigde isolatie, blootliggende geleiders of beschadigde splitsingen moeten buiten gebruik worden gesteld. De algemene industrienorm van OSHA gaat nog verder: in de meeste omstandigheden is vervanging van beschadigde lasdraden vereist in plaats van reparatie. Als u probeert een snee of slijtage in de isolatie af te plakken en de kabel blijft gebruiken, is dit zowel een overtreding van de regelgeving als een reëel risico op elektrocutie.
Aanvullende veiligheidseisen die specifiek zijn voor kabellasomgevingen zijn onder meer:
- Lassers mogen tijdens het lassen de elektrodekabels niet rond enig deel van hun lichaam oprollen of lussen
- Aardretourkabels moeten een stroomvoerend vermogen hebben dat gelijk is aan of groter is dan het totale vermogen van de lasunits die ze bedienen
- Alle frames van booglasmachines moeten worden geaard via de circuitkabel of een afzonderlijke aardgeleider
- Kabels moeten vrijgehouden worden van warmtebronnen, scherpe randen en knelpunten die de isolatie kunnen beschadigen
Wanneer gasapparatuur in dezelfde ruimte werkt als laskabels en elektrische lassystemen, is een extra veiligheidslaag vereist. Zuurstofleidingen en elektrische leidingen moeten afzonderlijk worden aangelegd om te voorkomen dat gasslangen worden beschadigd door boogspatten of dat de kabelisolatie wordt aangetast door gaslekken. Flashback-afleiders die gasleidingen beschermen in lasomgevingen met hoge stroomsterkte zijn essentiële apparatuur overal waar gastoortsen en boogsystemen de werkruimte delen; een flashback-gebeurtenis in de buurt van een onbeschermde gastoevoerleiding is veel gevaarlijker dan beide gevaren afzonderlijk. Voor een compleet overzicht van de veiligheidseisen aan de toortszijde, zie de gids op Veiligheidsmaatregelen voor snijbranders die elke gebruiker moet volgen omvat het volledige protocol.
Inspectie en onderhoud van laskabels
Laskabels falen geleidelijk en dan plotseling. De geleidelijke fase – barsten in de isolatie, vermoeidheid van koperdraden, loszittende connectoren – kan volledig worden opgevangen met een gedisciplineerde inspectie vóór gebruik. De plotselinge fase omvat meestal een kortsluiting, een boogflits of een apparatuurfout waardoor de productie stopt en personeel gewond kan raken.
Inspecteer vóór elke dienst de volledige lengte van zowel de elektrodekabel als de werkstukkabel op isolatiescheuren, insnijdingen of schuurschade. Besteed bijzondere aandacht aan kabeluiteinden in de buurt van connectoren en houders, waar mechanische spanning zich concentreert. Controleer alle verbindingen op dichtheid en corrosie; een losse nok of een groen getinte koperen verbinding introduceert weerstand die warmte genereert en de boogkwaliteit verslechtert.
De isolatie van EPDM- en neopreenkabels is veerkrachtig maar niet onverwoestbaar. Veel voorkomende schadebronnen zijn onder meer rollend materieel dat over kabels rijdt, kabels die over scherpe structurele randen hangen en langdurig contact met slijpvonken of snijbranderhitte. Door kabels door beschermhoezen te leiden in gebieden met veel verkeer en ze waar mogelijk van de vloer te houden, wordt de levensduur aanzienlijk verlengd.
Vervang kabels op tijd, en niet alleen bij storingen. Een kabel die al twee of meer jaar intensief dagelijks wordt gebruikt, heeft een aanzienlijke vermoeidheid van de geleiderstrengen opgelopen, zelfs als de buitenmantel er intact uitziet. De weerstand van een vermoeide kabel is meetbaar hoger dan die van een nieuwe kabel van hetzelfde formaat, en de verslechtering van de boogprestaties is reëel voordat er zichtbare schade optreedt. Door reservekabels ter plaatse te bewaren, duurt het verwisselen van kabels slechts enkele minuten, in plaats van dat een heel lasstation moet worden uitgeschakeld.