Waarom roestvrij staal een andere aanpak vereist
Roestvrij staal is bestand tegen corrosie vanwege het chroomgehalte – doorgaans 10% of hoger – dat een passieve oxidelaag op het oppervlak vormt. Diezelfde laag maakt het meedogenloos in de laswerkplaats. Warmte is het centrale probleem: roestvrij staal geleidt de warmte ongeveer een derde zo efficiënt als zacht staal, wat betekent dat de energie van de boog geconcentreerd blijft nabij de laszone in plaats van zich te verspreiden. Het resultaat is een snelle opbouw van hitte, een verhoogd risico op kromtrekken en – als de temperaturen te hoog worden opgevoerd – een fenomeen dat sensibilisatie wordt genoemd, waarbij chroomcarbiden neerslaan op de korrelgrenzen en het metaal zijn corrosieweerstand verliest, precies daar waar u deze het meest nodig heeft.
Verontreiniging is de tweede grote variabele. Een koolstofstaalborstel, een slijpschijf die eerder zacht staal heeft aangeraakt, of olie van blote handen op het basismetaal kunnen allemaal vreemd materiaal in de laszone introduceren, waardoor porositeit ontstaat of uiteindelijk gaat roesten. Het lassen van roestvrij staal is een proces waarbij de voorbereiding het grootste deel van de uiteindelijke laskwaliteit bepaalt. Het onder controle krijgen van de hitte- en verontreinigingsvariabelen voordat de boog begint, is wat schone, corrosiebestendige lassen onderscheidt van lassen die tijdens gebruik falen.
Het goede nieuws is dat het proces leerbaar is. TIG-, MIG- en elektrodelassen werken allemaal op roestvrij staal, elk geschikt voor verschillende materiaaldiktes en toepassingscontexten. Begrijpen welk proces je moet gebruiken – en waarom – is de eerste beslissing die je moet nemen.
Het juiste lasproces kiezen
Drie processen domineren het roestvaststaallassen in de praktijk. Elk heeft een gedefinieerde ‘sweet spot’.
TIG-lassen (GTAW) is de precisiekeuze. Een niet-afsmeltende wolfraamelektrode produceert de boog terwijl de vulstaaf handmatig wordt aangevoerd, waardoor de lasser volledige onafhankelijke controle heeft over de warmte-inbreng en de afzettingssnelheid van het vulmiddel. TIG wordt uitgevoerd op DCEN (gelijkstroomelektrode negatief) met 100% argonafscherming en produceert de schoonste lassen op roestvrij staal - vrijwel spatvrij, uitstekend lasuiterlijk en minimale door hitte beïnvloede zone als de techniek goed is. Het is de standaard voor dunne platen (minder dan 3 mm), leidingwerk, apparatuur van voedingskwaliteit en elke toepassing waarbij de voltooide las zichtbaar is. De wisselwerking is snelheid: TIG is langzaam en de vereiste handvaardigheid vergt oefening om zich te ontwikkelen.
MIG-lassen (GMAW) geschikt voor zwaardere secties en hogere productievolumes. De draad wordt continu aangevoerd, waardoor de neersmeltsnelheid aanzienlijk toeneemt in vergelijking met TIG. Op roestvrij staal is de duwtechniek standaard - waarbij het pistool op ongeveer 90 graden wordt gehouden met een bewegingshoek van 5-15 graden - waardoor een betere gasdekking over de plas ontstaat. De selectie van beschermgas is complexer dan bij koolstofstaal: pure CO₂ is schadelijk voor roestvrij staal en pure argon produceert een koude, trage boog. De meest voorkomende werkgassen zijn een tri-mix van 90% helium / 7,5% argon / 2,5% CO₂ voor kortsluitoverdracht, of een mengsel van 98% argon / 2% zuurstof voor sproeiboogoverdracht. Een verkeerd gasmengsel is een van de meest voorkomende oorzaken van slechte RVS MIG-resultaten.
Elektrodelassen (SMAW) is de meest vergevingsgezinde van de drie wat betreft oppervlaktevoorbereiding, en is haalbaar voor veldwerk of dikkere secties waar TIG- of MIG-apparatuur onpraktisch is. De elektroden (E308, E316 of E309 voor ongelijksoortige metalen verbindingen) bevatten flux die zijn eigen afscherming genereert, waardoor er geen extern gas nodig is. De warmte-inbreng is hoger en minder controleerbaar dan bij TIG, waardoor kromtrekken op dunne delen een reëel risico vormt. Voor structurele reparaties en zware fabricage is stick een praktische en effectieve optie.
| Proces | Beste diktebereik | Beschermgas | Warmtecontrole | Vaardigheidsniveau |
|---|---|---|---|---|
| TIG (GTAW) | Dun tot medium (<3 mm ideaal) | 100% Argon | Uitstekend (voetpedaal / puls) | Hoog |
| MIG (GMAW) | Medium tot dik (3 mm) | Tri-mix of Ar/O₂-mengsel | Goed (draadsnelheid / spanning) | Matig |
| Stok (SMAW) | Dikke secties / veldreparatie | Geen (flux-afgeschermd) | Beperkt | Matig |
Oppervlaktevoorbereiding en verontreinigingscontrole
De voorbereiding voor roestvrij lassen is strenger dan voor koolstofstaal, en de regels zijn de moeite waard om als niet-onderhandelbaar te beschouwen. De eerste is de scheiding van gereedschap: bewaar een speciale set borstels, slijpmachines en klemmen, uitsluitend voor roestvrij staal. Zodra een staalborstel of schuurschijf in contact komt met koolstofstaal, neemt deze ijzerverontreiniging mee die bij contact overgaat op roestvrij staal, waarbij deeltjes worden ingebed die de passieve laag corroderen en ondermijnen. Label de gereedschappen en handhaaf de scheiding consequent.
Het oppervlak zelf moet vóór het lassen vrij zijn van olie, vet, verf, inktvlekken en oxidatie. Aceton of een speciale roestvrijstalen ontvetter op een schone doek verwijdert organische vervuiling. Gebruik voor oxidatie of walshuid op snijranden een ijzervrij schuurmiddel of een lamellenschijf die geschikt is voor roestvrij staal; nooit een schijf die koolstofstaal heeft aangeraakt. De snijmethode is ook van belang: plasmasnijden en lasersnijden hebben de voorkeur boven autogeensnijden voor roestvrij staal, omdat ze koolstofverontreiniging aan de snijrand voorkomen. Als autogeen snijden onvermijdelijk is, moet de rand vóór het lassen worden teruggeslepen.
De gezamenlijke pasvorm moet strak zijn. Wortelopeningen groter dan 1,5 mm verhogen het risico op doorbranden en inconsistente wortelpenetratie, vooral bij dun materiaal. Hechtlassen met intervallen van 50 mm of minder houden de verbinding op zijn plaats en verminderen vervorming tijdens het hoofdlassen. EEN Snijhulpstuk en toortshandgreepsysteem geschikt voor nauwkeurige gascontrole is het geschikte gereedschap voor elk autogeen snij- of voorverwarmingswerk dat voorafgaat aan roestvrij lassen, waardoor een consistente vlamafgifte wordt gegarandeerd zonder de snijzone te vervuilen.
Warmtebeheersing: de technische kernuitdaging
Warmtebeheer bij het lassen van roestvrij staal komt neer op twee doelstellingen: het bereiken van volledige smelting zonder het basismetaal te oververhitten, en het gelijkmatig verdelen van de warmte om vervorming te voorkomen. Beide vereisen een doelbewuste techniek in plaats van te vertrouwen op de machine om dit te compenseren.
De interpasstemperatuur is de belangrijkste regelvariabele bij multipass-lassen. De maximale tussentemperatuur voor austenitisch roestvast staal (de meest voorkomende soorten 304 en 316) wordt doorgaans op 150°C (300°F) gehouden. Als u dit overschrijdt, riskeert u carbideprecipitatie en sensibilisatie. Bij TIG vermindert een pulsinstelling de gemiddelde warmte-inbreng zonder dat dit ten koste gaat van de penetratie; de piekstroom zorgt voor fusie, terwijl de achtergrondstroom ervoor zorgt dat het metaal tussen de pulsen enigszins afkoelt. Bij MIG bereiken aanpassingen van de draadaanvoersnelheid en de spanning een soortgelijk effect; een kleinere draaddiameter vermindert ook de vereiste stroom voor een gegeven penetratiediepte.
Bij langere lastrajecten kunt u het lassen overslaan (door periodiek naar een ander deel van de verbinding te gaan in plaats van continu in één richting te lassen) de warmte gelijkmatiger verdelen en de thermische gradiënt verminderen die kromtrekken veroorzaakt. Backstep-lassen – het lassen van korte stappen in de richting tegengesteld aan de algehele lasvoortgang – is een andere effectieve techniek om de opbouw van warmte in besloten secties te beheersen. Koelstaven, koperen steunplaten en koellichamen die naast de laszone zijn geplaatst, absorberen ook overtollige energie en houden de interpass-temperaturen binnen het bereik.
Nauwkeurige gasdruk bij de regelaar is net zo belangrijk als de lastechniek zelf. Onvoldoende beschermgasstroom laat het smeltbad onbeschermd achter, waardoor oxidatie en porositeit ontstaan. Overmatige stroming veroorzaakt turbulentie die atmosferische lucht in het schild trekt. Een gekalibreerd gasdrukregelaar afgestemd op het lasproces en de stroomsnelheidseisen is de basiscontrole voor het handhaven van een consistente gasdekking tijdens de las.
Essentiële uitrusting: fakkels, tips en veiligheid
De toorts en de verbruiksartikelen vormen het kruispunt van techniek en apparatuur. Voor autogeen-werk dat grenst aan roestvrij staal (het voorverwarmen van ferritische of martensitische soorten, spanningsverlichting na het lassen of snijbewerkingen op het werkstuk vóór het lassen) hebben de kwaliteit en het onderhoud van de toorts rechtstreeks invloed op het resultaat. Een goed onderhouden Verwarmingstoorts ontworpen voor nauwkeurige vlambeheersing in metaalbewerkingstoepassingen levert de gecontroleerde, consistente warmte-inbreng die roestvrij staal nodig heeft, zonder de pieken of terugslagen die het werkgebied vervuilen of het basismetaal beschadigen.
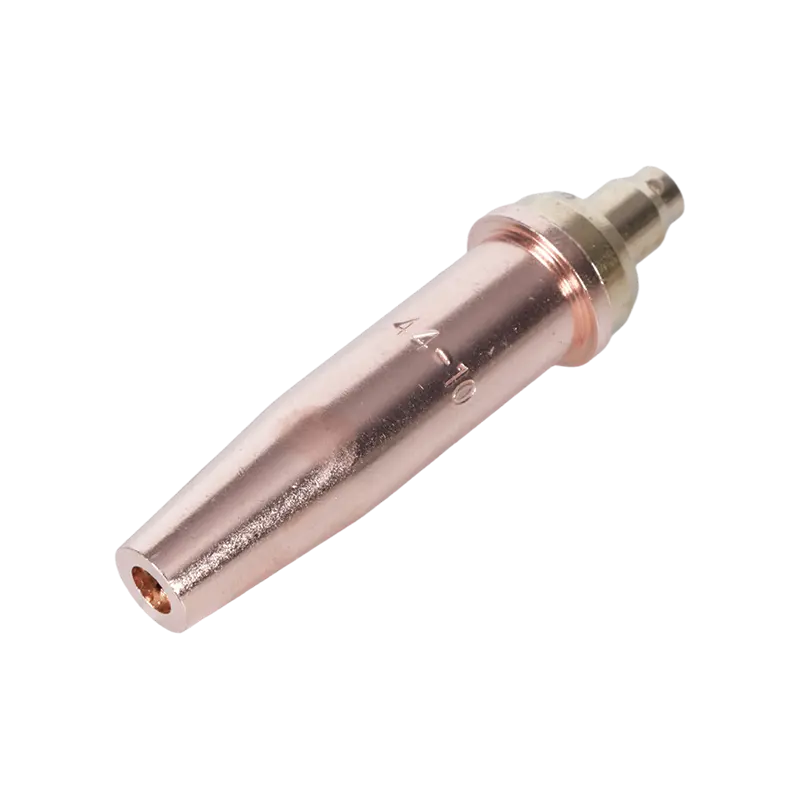
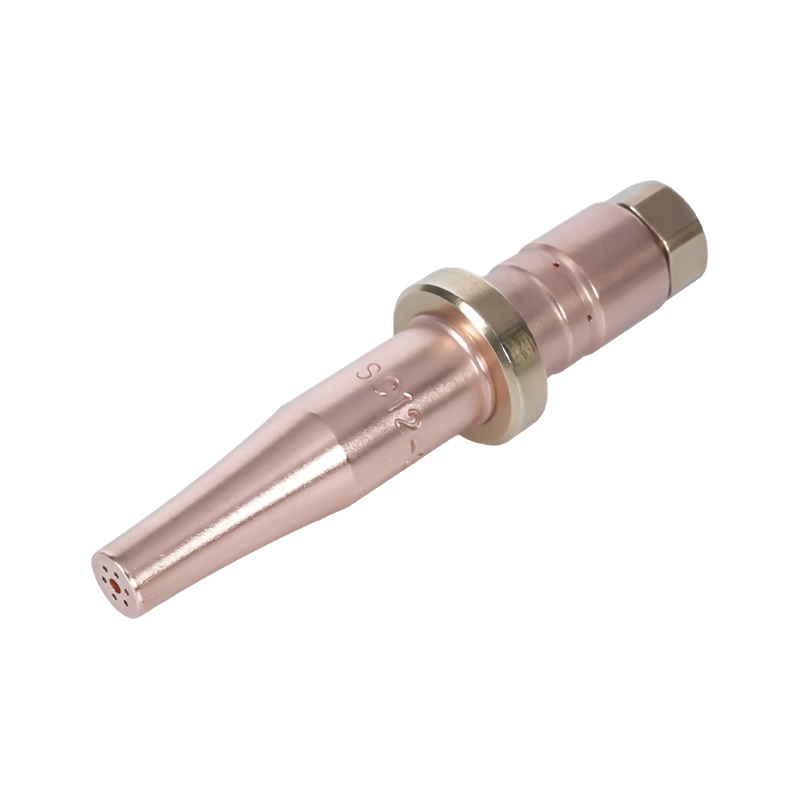
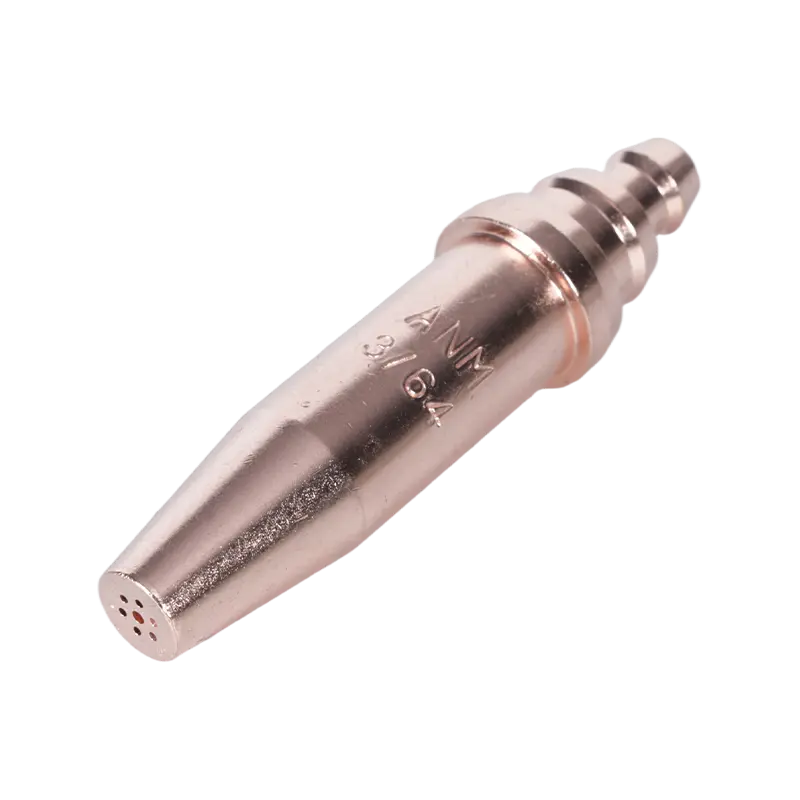
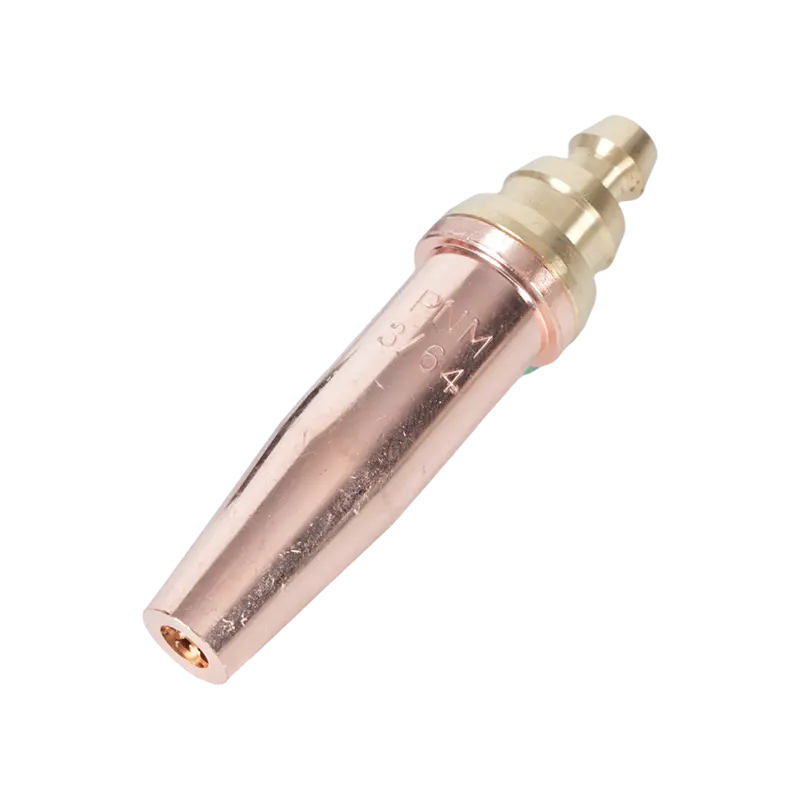
De toortspunten bepalen de vlameigenschappen. De juiste tipgrootte voor de materiaaldikte en het gastype heeft invloed op zowel de verwarmingsefficiëntie als de kwaliteit van de snijrand als er sprake is van snijden. Snijbranderpunten en mondstukken geselecteerd voor de specifieke gas- en materiaalcombinatie zorgen voor een schone, oxidatievrije rand die minimale nabewerking vereist vóór het lassen. Het gebruik van een ondermaatse punt voor dik materiaal veroorzaakt onvolledig snijden; een te grote punt introduceert overmatige hitte die het omringende materiaal vervormt.
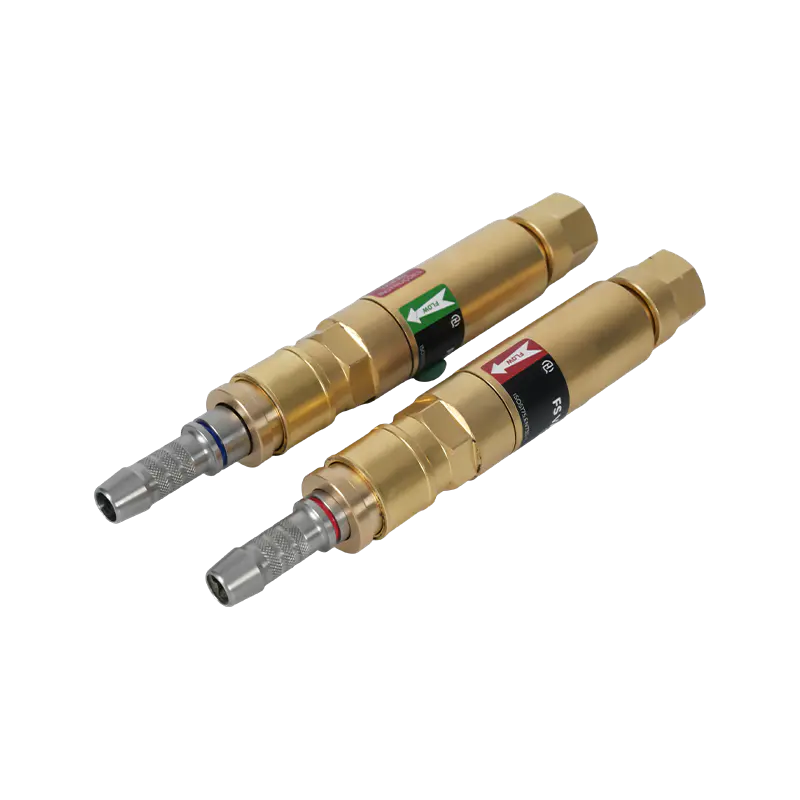
Flashback – de toestand waarin de vlam zich terug in het toortslichaam of de slang verspreidt – is een ernstig veiligheidsrisico bij elke zuurstof-brandstofopstelling, en roestvrije fabricageomgevingen vormen hierop geen uitzondering. Vlamterugslagbeveiligingen geïnstalleerd bij de toorts- en regelaaraansluitingen onderbreek de omgekeerde vlambeweging voordat deze de slang of gastoevoer bereikt. Deze apparaten vormen een verplicht veiligheidscomponent in professionele lasomgevingen en zijn geen optionele upgrade. Regelgevingsrichtlijnen van instanties, waaronder de American Welding Society, versterken het gebruik ervan als standaardpraktijk op elk autogeen toortssysteem. Voor een uitgebreid overzicht van de lasprocesselectie en de compatibiliteit van toevoegmetaal voor roestvaste toepassingen, De complete lasgids van NS ARC over beschermgas, draadkeuze en best practices voor roestvrij staal is een nuttig referentiepunt voor bestekschrijvers en fabrikanten.