Vraag een willekeurige fabrikant hoe heet een autogeen-snijbrander wordt en je zult verschillende antwoorden horen, afhankelijk van of ze het hebben over de vlam, het staal of de snede zelf. Het directe antwoord is dat een zuurstof-acetyleenvlam ongeveer 3.160 °C (5.720 °F) bereikt bij de binnenkegel, terwijl een zuurstof-propaanvlam een piek bereikt rond 2.828 °C (5.120 °F). Het praktische antwoord is nuttiger: de temperatuur die daadwerkelijk een zuivere snede oplevert, is lager, omdat autogeen snijden wordt aangedreven door een zuurstof-staalreactie, en niet door de vlam die het materiaal smelt.
Vlamtemperatuur door brandstofgas
De onderstaande temperatuurwaarden gaan uit van een neutrale vlam, droge gassen en een toorts in goede staat. Het zijn referentiepunten, geen gegarandeerde waarden voor elk mondstuk op elke handgreep.
| Brandstof gas | Maximale vlamtemperatuur in zuurstof | Typisch gebruik |
|---|---|---|
| Acetyleen | ca. 3.160°C (5.720°F) | Snijden, lassen, solderen; geconcentreerde warmte |
| Propaan | ongeveer 2.828°C (5.120°F) | Snijden, verwarmen, afbranden; groter voorverwarmen |
| Propeen | ongeveer 2.850°C (5.160°F) | Snijden, solderen; goede balans |
| MAPP-gas | ca. 2.900°C (5.250°F) | Solderen, snijden, solderen |
| Aardgas | ca. 2.770°C (5.020°F) | Planten snijden in grote volumes |
Acetyleen bekleedt nog steeds de toppositie voor geconcentreerde warmteafgifte. Propaan produceert een bredere vlam, die een groter gebied kan voorverwarmen, maar de piektemperatuur verlaagt. Dat is de reden waarom veel winkels beide bewaren: acetyleen voor fijn snijden en lassen, propaan voor zwaar voorverwarmen en algemeen productiesnijden.
Het lezen van de binnenkegel
De binnenkegel van een neutrale oxy-acetyleenvlam is het heetste gebied. Wanneer u de toorts van een carburerende vlam naar een neutrale vlam afstelt, wordt de binnenkegel scherp begrensd en stijgt de temperatuur dicht bij het maximum. Een zachte, rafelige kegel betekent dat het mengsel niet correct is en dat de effectieve snijtemperatuur daalt, ook al is de gasdruk niet veranderd.
Acetyleen versus propaan in de praktijk
De tabel legt uit waarom acetyleen wordt gebruikt wanneer een geconcentreerde warmtebron nodig is. Propaan kost minder en geeft een zachtere, grotere vlam. Voor het snijden van staalplaat kan elk gas werken, maar het ontwerp van de punt moet bij het gas passen. Een tip met een formaat voor acetyleen zal met propaan niet de juiste vlamstructuur opleveren, en omgekeerd.
Waarom de snijtemperatuur niet de vlamtemperatuur is
Zuurstofsnijden smelt het staal niet weg. Het gebruikt de voorverwarmvlam om koolstofarm staal op de ontbrandingstemperatuur te brengen en stuurt vervolgens een zuurstofstroom onder hoge druk naar de verwarmde zone. Het ijzer oxideert snel, waardoor warmte vrijkomt die de snijwerking onder het oppervlak ondersteunt.
Voorverwarmen en de snijzuurstofstroom
Voor koolstofarm staal hoeft het voorverwarmen slechts een kleine zone op ongeveer 870°C tot 930°C (1.600°F tot 1.700°F) te brengen. Zodra de snijzuurstof stroomt, levert de oxidatiereactie het grootste deel van de warmte die de snede in beweging houdt. Dit is de reden waarom een snijbrander door dikke platen heen kan snijden, ook al kan de vlam alleen diezelfde plaat niet snel doen smelten.
Waarom een hetere vlam niet altijd een snellere snede betekent
Een vlam die te heet is, kan de bovenrand doen smelten voordat de zuurstofstroom een schone kerf kan vormen. Het resultaat is een afgeronde bovenrand, zware slak en een lagere voortbewegingssnelheid. De juiste aanpak is om een neutrale vlam in te stellen, de juiste tipgrootte voor de plaatdikte te gebruiken en met een snelheid te bewegen die de snijzuurstof vóór de smeltlijn houdt.
Zuurstofzuiverheid bepaalt het plafond
Bij autogeensnijden maakt de zuurstofzuiverheid deel uit van de temperatuurvergelijking. Zuurstof voor industrieel snijden is normaal gesproken 99,5% of beter. Als de zuiverheid afneemt, vertraagt de oxidatiereactie, wordt de snede ongelijkmatig en vereist de snede meer voorverwarmen. Een toorts kan een correcte vlamtemperatuur weergeven, maar toch slecht snijden als de zuurstoftoevoer vervuild is.
Dit verklaart ook waarom autogeen snijden goed werkt op koolstofarm staal, maar niet op roestvrij staal of aluminium. Deze metalen vormen oxiden die niet dezelfde reactie ondergaan, dus een hogere vlamtemperatuur maakt ze niet gemakkelijker te snijden.
Praktische toorts- en puntselectie
Temperatuurcijfers zijn het belangrijkst wanneer ze op de apparatuur zijn aangesloten. Het brandstofgas bepaalt het warmteplafond, maar de toortstip bepaalt waar die warmte wordt afgeleverd en hoe stabiel de vlam blijft onder snijomstandigheden.
Tipgrootte en vlamvorm
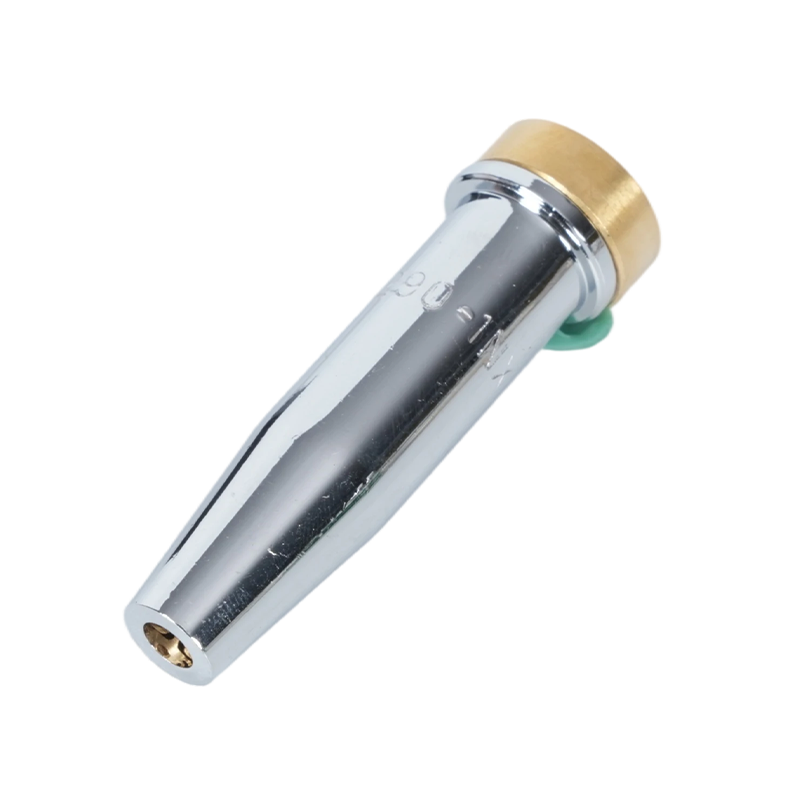
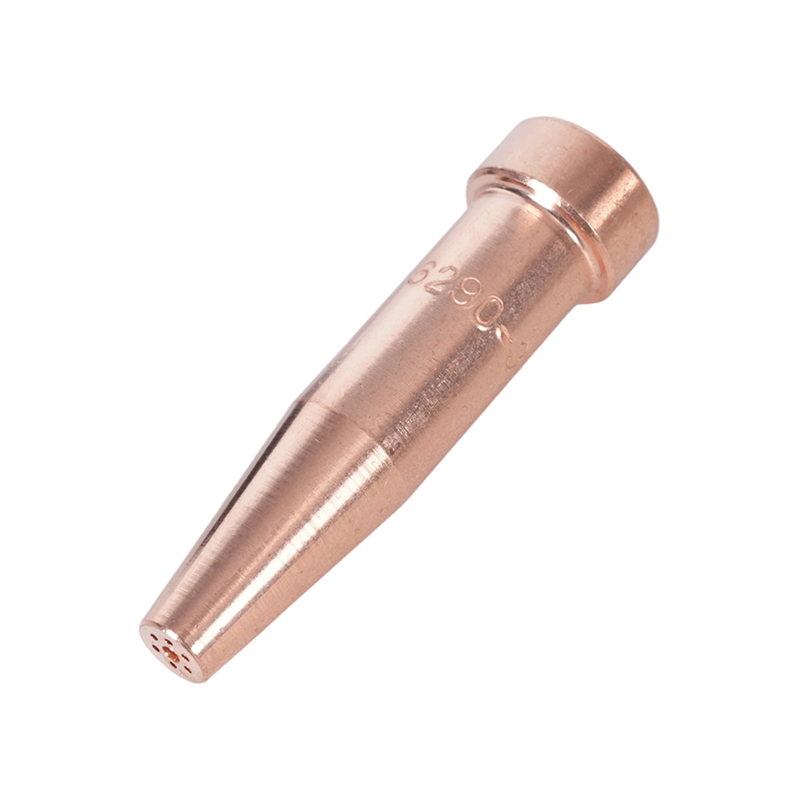
Tipselectie is de eerste plaats waar operators verschillen in temperatuurregeling voelen. Als de punt te klein is, mist de voorverwarmingsvlam de warmte-inbreng die nodig is om de ontstekingstemperatuur vóór de snede te houden. Als deze te groot is, oververhit de vlam de bovenrand en wordt de snede breder. Voor toortsen in Amerikaanse stijl is een betrouwbaar uitgangspunt een punt die is afgestemd op zowel de toortshandgreep als het brandstofgas, zoals 6290 serie acetyleen snijpunten voor toortsen in Amerikaanse stijl . Deze tips behouden de stabiliteit van de binnenkegel, waardoor de snijtemperatuur geconcentreerd blijft waar deze thuishoort.
 6290-serie Acetyleen snijtipmondstuk voor snijbrander in Amerikaanse stijl Suppli WELDMAN is een top China 6290-serie acetyleen snijtipmondstuk voor Amerikaanse stijl snijbranderleverancier en bedrijf, groothandel 6290 serie... Bekijk Product →
Toortslichaam en belasting
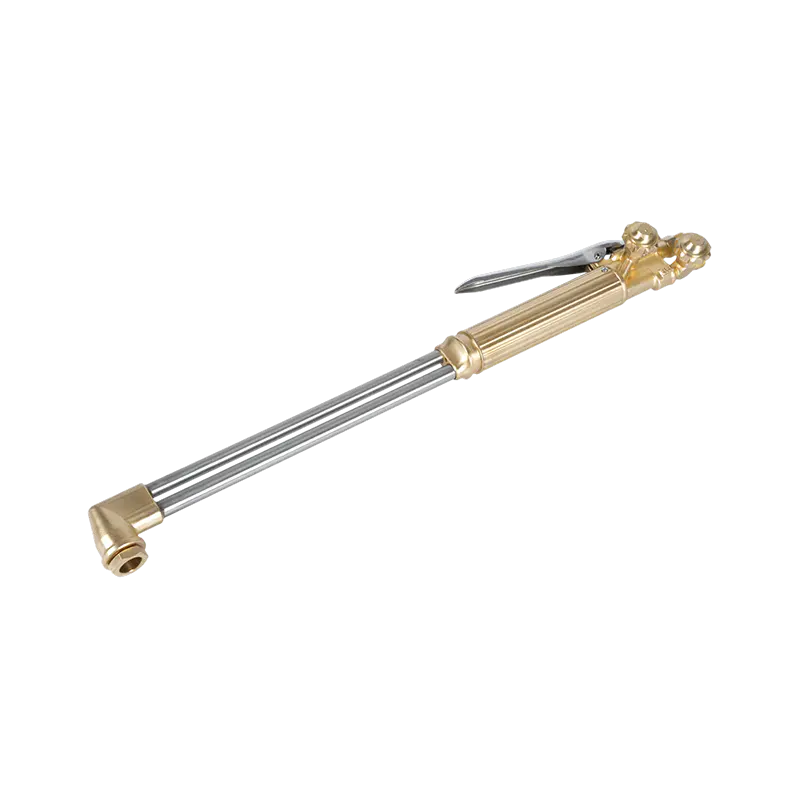
Het toortslichaam verandert ook hoe de temperatuur aanvoelt in de handen van de operator. Een lichtgewicht toorts kan comfortabel zijn voor korte klussen, maar voor langdurig snijden op plaat heeft een robuust ontwerp dezelfde punthoek, waardoor de operator minder snel vermoeid raakt en het koeler blijft in de buurt van de kleppen. EEN zware draagbare oxy-acetyleensnijbrander met goed uitgelijnde buizen is het gemakkelijker te controleren, wat op zijn beurt een consistentere snijtemperatuur over de volledige lengte van de plaat oplevert.
 B400 Heavy-Duty draagbare zuurstof-acetyleen snijbrander Leveranciers, groothandel Com WELDMAN is de beste China B400 Heavy-Duty Handheld Zuurstof Acetyleen Snijbrander Leverancier en Bedrijf, Groothandel B400 Heavy-Duty Handheld Oxy... Bekijk Product →
Gastoevoer en regelaaropstelling
De regelaar maakt deel uit van de temperatuurketen. Een regelaar die drijft of kruipt, zal de gassnelheid en de vlamvorm veranderen, ook al blijft de punt hetzelfde. Begin met de druk die vermeld staat voor de tipgrootte, stel een neutrale vlam in en stel vervolgens nauwkeurig af totdat de binnenkegel knapperig is. Voor de volledige reeks controles begint u met onze selectie, installatie en onderhoudsgids voor de tip van de snijbrander , waarin de mondstukafmetingen, zittingoppervlakken en veel voorkomende installatiefouten worden behandeld.
Veiligheid en gasbehandeling
Dezelfde hoge temperatuur die autogeen snijden praktisch maakt, kan binnen enkele seconden een ernstige brand veroorzaken. Een paar gram olie in een zuurstoffitting, een gebarsten slang of een ontbrekende flashback-afleider kunnen van een normale snee een noodgeval maken.
Druk-, terugslagbeveiliging en slangen
Een hoge vlamtemperatuur is alleen veilig als het brandstofgas niet terug in de zuurstofslang kan stromen. Terugslagkleppen alleen kunnen een terugslag niet stoppen. Een goede oxy-acetyleen flashback-afleider, zoals de B288-serie oxy-acetyleen flashback-afleider stopt de reactie voordat deze verder de lijn op gaat. Operators moeten ook regelmatig slangen, cilinderfittingen en regelaaraansluitingen inspecteren. De volledige set regels wordt behandeld in onze samenvatting van veiligheidsmaatregelen voor toortsen met zuurstofbrandstof , maar de korte versie is: geen olie, geen beschadigde slangen, geen geïmproviseerde reparaties.
 B288-serie Oxy Acetyleen Flashback-afleiderleveranciers, groothandelsbedrijf - NING WELDMAN is de beste China B288-serie Oxy-acetyleen-flashback-afleider en bedrijf, groothandel B288-serie Oxy-acetyleen-flashback-arrestor... Bekijk Product →
De temperatuur van de snijbrander aan het werk zetten
Wanneer u een snijopstelling kiest, gebruik dan de temperatuurtabel als uitgangspunt en niet als eindantwoord. Het brandstofgas bepaalt het warmteplafond, het tipontwerp bepaalt waar die warmte wordt afgeleverd en de veiligheidsapparatuur beslist of het systeem bruikbaar is. Als u een toorts-, handgreep- en gasconfiguratie wilt afstemmen op uw plaatdikte en inschakelduur, Neem contact op met ons engineeringteam met uw bedrijfsomstandigheden.