Elektrodelassen versus booglassen: de verwarring wegnemen
Deze vergelijking brengt mensen in verwarring voordat deze zelfs maar begint, omdat de twee dingen die worden vergeleken eigenlijk geen afzonderlijke categorieën zijn. Stoklassen is een vorm van booglassen – niet een concurrerend proces dat ernaast zit. 'Booglassen' is de overkoepelende term voor elk proces waarbij een elektrische boog wordt gebruikt om metaal te smelten, en stick, MIG, TIG en flux-core vallen allemaal onder die paraplu.
Wat de meeste mensen bedoelen als ze de vraag "elektrode vs. boog" stellen, is in werkelijkheid "stick vs. de andere booglasprocessen" - meestal MIG of TIG. De formele naam van Stick is Shielded Metal Arc Welding (SMAW), ook wel handmatig Metal Arc Welding genoemd buiten de VS. Het kreeg de bijnaam "booglassen" onder oudere vakmensen, simpelweg omdat dit decennialang het boogproces was dat iedereen standaard gebruikte.
Hoe elektrodelassen (SMAW) eigenlijk werkt
Een staaflasser laat stroom lopen door een afsmeltende elektrode – een metalen staaf bedekt met vloeimiddel – die in een klem wordt vastgehouden. Als u de staaf tegen het werkstuk slaat, ontstaat er een boog, en door de hitte smelt zowel het basismetaal als de staaf zelf. Terwijl de fluxcoating afbrandt, produceert deze een beschermgas rond het smeltbad en laat een laag slak achter op het afkoelende metaal, die beide voorkomen dat zuurstof en stikstof uit de lucht de verbinding vervuilen.
Die slaklaag is de afweging voor hoe vergevingsgezind het proces is. In tegenstelling tot MIG of TIG, waarbij een beschermgas door het pistool en een relatief schoon oppervlak nodig zijn om goed te kunnen werken, kan een beklede elektrode dwars door walshuid, lichte roest of verf branden en toch een goede las produceren. De kosten bestaan uit een stap van versnipperen en draadborstelen na elke passage om de slak te verwijderen voordat de volgende naar beneden gaat.
Elektrode versus andere booglasprocessen: MIG, TIG, Flux-Core
Zodra de stick correct is ingekaderd als één van de vele booglasprocedures, is de zinvollere vergelijking hoe deze zich verhoudt tot de andere op het gebied van de meetgegevens die daadwerkelijk van invloed zijn op een klus.
| Factor | Stok (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Kosten van apparatuur | Laagste | Matig | Hoogste |
| Buiten/winderig gebruik | Uitstekend | Arm | Arm |
| Voorbereiding van het oppervlak nodig | Minimaal | Significant | Significant |
| Opruimen na het lassen | Slakken versnipperen vereist | Minimaal | Minimaal |
| Beste op dik materiaal | Ja, meer dan ⅜ inch | Beter op dun materiaal | Beter op dun materiaal |
| Leercurve | Matig to steep | Makkelijkst | Steilste |
Het grootste structurele voordeel van Stick is de onafhankelijkheid: het ontbreken van een fles beschermgas betekent dat er geen gas door de wind wordt weggeblazen, en een stickmachine kan klein genoeg zijn om naar een werklocatie te worden gedragen in plaats van er naartoe te worden gereden. MIG ruilt die draagbaarheid in voor snelheid en een veel kortere leercurve, en daarom domineert het het fabricagewerk in winkels. TIG ruilt snelheid in voor controle en laskwaliteit, waardoor het de keuze is wanneer uiterlijk en precisie belangrijker zijn dan productiesnelheid.
Wanneer elektrodelassen de juiste keus is
Stick verdient zijn geld in situaties waarin de andere processen het moeilijk hebben. Structureel werk buitenshuis, reparaties aan boerderijen en ranches, aanleg van pijpleidingen en veldwerk blijven in het algemeen behouden omdat er geen beschermgas verloren gaat in een briesje. Dikker constructiestaal – plaat en balk van meer dan ⅜ inch – kan een staaflas goed verdragen, en het proces kan vuil, roestig of geverfd metaal verwerken dat de kwaliteit van een MIG-las zou verpesten zonder eerst uitgebreid te slijpen.
Het wint ook op het gebied van eenvoud van de apparatuur. Een staaflasapparaat, een handvol elektrodeboxen en een aardklem vormen een complete opstelling die in een vrachtwagen past, wat van belang is voor iedereen die reparatiewerkzaamheden buiten een vaste werkplaats uitvoert.
Beyond the Arc: wat een laswerkplaats nog meer nodig heeft
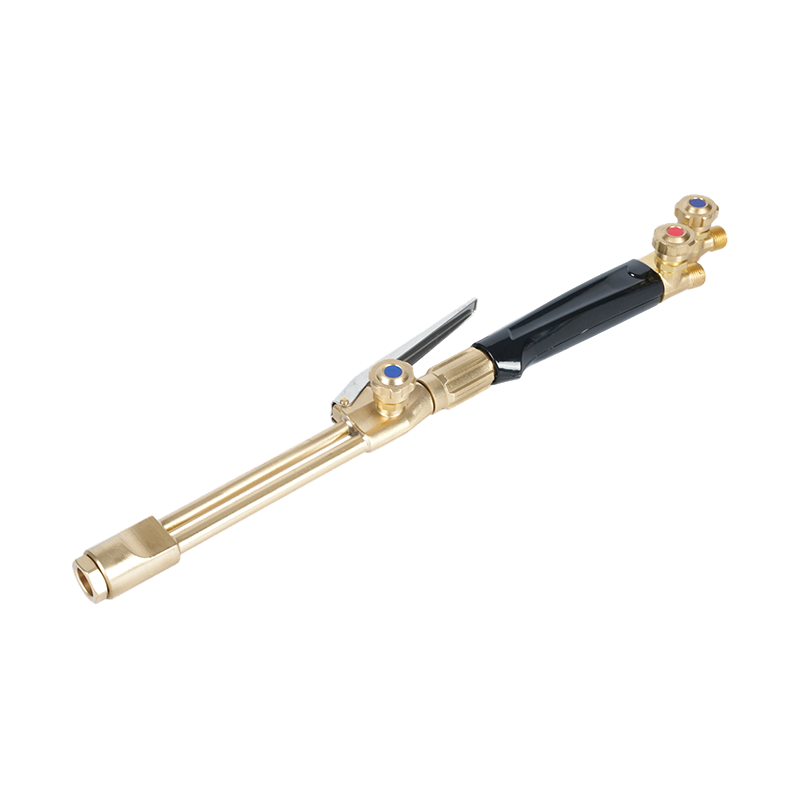
Het kiezen van een boogproces is slechts een deel van de workflow. De meeste laswerkzaamheden met beklede elektrode beginnen en eindigen met stappen die niets met de boog zelf te maken hebben. Staal moet meestal op maat worden gesneden voordat het ooit de lastafel bereikt, en dat is waar handsnijtoortsen voor het voorbereiden en op maat maken van staal vóór het lassen binnenkomen – autogeensnijden blijft de standaardmanier om dikke platen ter plaatse te snijden zonder plasmatafel.
Dikke secties profiteren ook van een voorverwarmingspassage voordat de elektrode ooit de verbinding raakt, omdat het op temperatuur brengen van koud staal het risico op scheuren vermindert als de las afkoelt. Een autogeen-brandstoftoorts om dik staal voor te verwarmen vóór het lassen handvatten die op materiaal trappen dat te zwaar is om met een simpele toortspunt gelijkmatig op te warmen. Het is ook belangrijk dat de vlamgrootte geschikt is voor de klus — snijbranderpunten afgestemd op de metaaldikte houd de snede schoon en verminder de verspilling van gas bij zowel het voorbereidende als het post-lassende trimwerk.
Veilig blijven in de buurt van booglasapparatuur
Booglassen brengt zijn eigen risico's met zich mee, los van het autogeen-werk dat in dezelfde werkplaats plaatsvindt. Elektrische schokken zijn vooral bij stickapparatuur het voornaamste probleem OSHA's norm voor booglassen en snijden bevat vereisten voor aarding, plaatsing van de elektrodehouder en kabelconditie, specifiek om dat risico te verminderen.
Waar elektrodelassen een werkruimte deelt met autogeen-snij- of verwarmingsapparatuur, heeft de veiligheid aan de gaszijde evenveel aandacht nodig. Een correct beoordeeld gasdrukregelaar houdt de cilinderdruk binnen veilige grenzen voor de stroomafwaartse toorts, en Flashback-afleiders die voorkomen dat een brand terugkeert naar de gasleiding zijn niet onderhandelbaar op elke slang die naar een open vlam loopt. Voor een nadere blik op toortsspecifieke voorzorgsmaatregelen, onze gids met veiligheidsmaatregelen voor het gebruik van snijbranders gaat dieper in op PBM's, gasbeheer en onderhoudscontroles.