In een winkel staat een partij platen van 20 mm op de snijtafel te wachten. De voorman stelt de regelaars in op dezelfde druk die de dag ervoor werkte voor plaat van 6 mm, steekt de fakkel aan en krijgt een snee die knalt, sputtert en diepe sleeplijnen achterlaat. Hij probeert nog een kleine aanpassing, en nog een, en elke snee wordt iets erger.
De snellere aanpak is om blindelings te stoppen met aanpassen en de instellingentabel van de zuurstof-acetyleentoorts te controleren. De grafiek koppelt de tipgrootte, metaaldikte en regelaardruk, zodat de toorts correct is ingesteld voordat de vlam wordt aangestoken. Wanneer de juiste punt met de juiste druk wordt gecombineerd, is de snede schoon, is de slak licht en gaat de punt veel langer mee.
Wat een toortsinstellingentabel eigenlijk bevat
Een diagram voor autogeen snijden wordt meestal afgedrukt op een kaart, een poster of rechtstreeks op het handvat van de toorts. Het vermeldt de tipnummers in een reeks, het bereik van de materiaaldikte die elke tip aankan, en de aanbevolen druk voor het snijden van zuurstof en brandstofgas. In sommige grafieken wordt ook aangegeven of de punt een lichte, middelmatige of zware voorverwarmingsvlam produceert, wat van belang is als het staal roest, aanslag of verf vertoont.
De drukwaarden zijn alleen gegarandeerd voor de tipseries die op de kaart staan vermeld. Tipnummeringssystemen verschillen per fabrikant, en zelfs twee tips met hetzelfde nummer kunnen verschillende openingsgroottes hebben. Beschouw een grafiek van het ene merk alleen als ruwe richtlijn als u de tip van een ander merk gebruikt.
Pas eerst de punt aan de metaaldikte aan
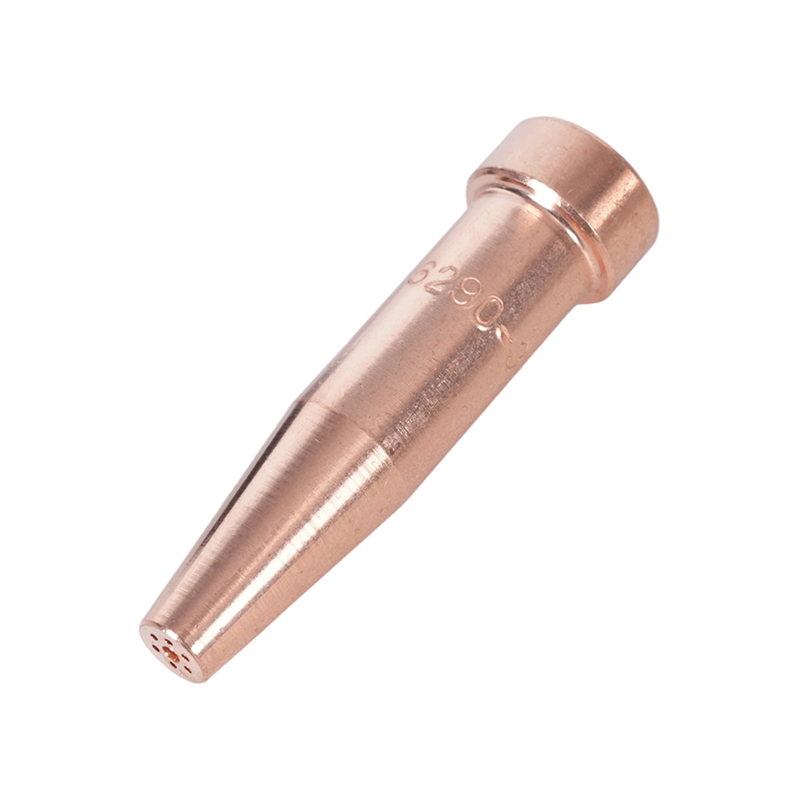
Het tipnummer, meestal op het zeshoekige lichaam gestempeld, regelt de grootte van de zuurstofopening en de voorverwarmingsvlam. Installeer de punt die overeenkomt met de dikte van het staal voordat u de regelaars aanraakt. Een te kleine punt kan niet genoeg snijzuurstof leveren voor dikke platen, waardoor de snijstroom halverwege aan kracht verliest. Een te grote tip opent een brede kerf, verspilt gas en vergroot het risico dat de bovenrand smelt.
De onderstaande tabel toont typische startpunten voor een serie middelzware oxy-acetyleen-snijpunten die op zacht staal werken. De waarden komen dicht in de buurt van de cijfers op de gebruikelijke grafieken van fabrikanten, maar bevestig ze altijd aan de hand van de grafiek die uw fakkelfabrikant verstrekt.
| Tipgrootte | Materiaal dikte | Zuurstof snijden (psi) | Acetyleen (psi) |
|---|---|---|---|
| 00 | Tot 3 mm | 20-25 | 3-5 |
| 0 | 3-10 mm | 25-30 | 3-7 |
| 1 | 10-25mm | 30-40 | 5-8 |
| 2 | 25-50 mm | 35-45 | 6-10 |
| 3 | 50-100 mm | 40-50 | 7-10 |
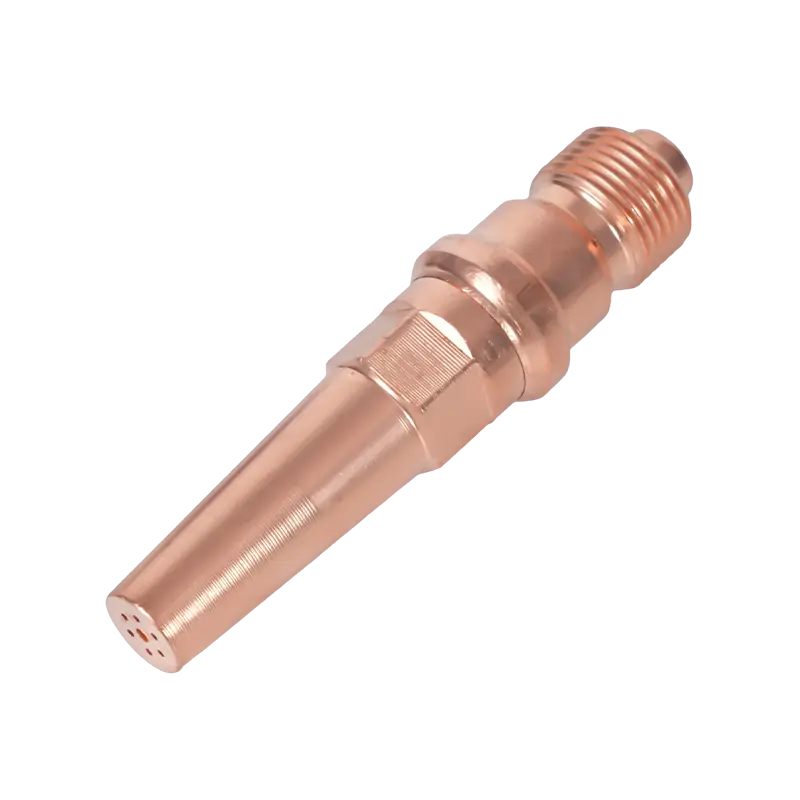
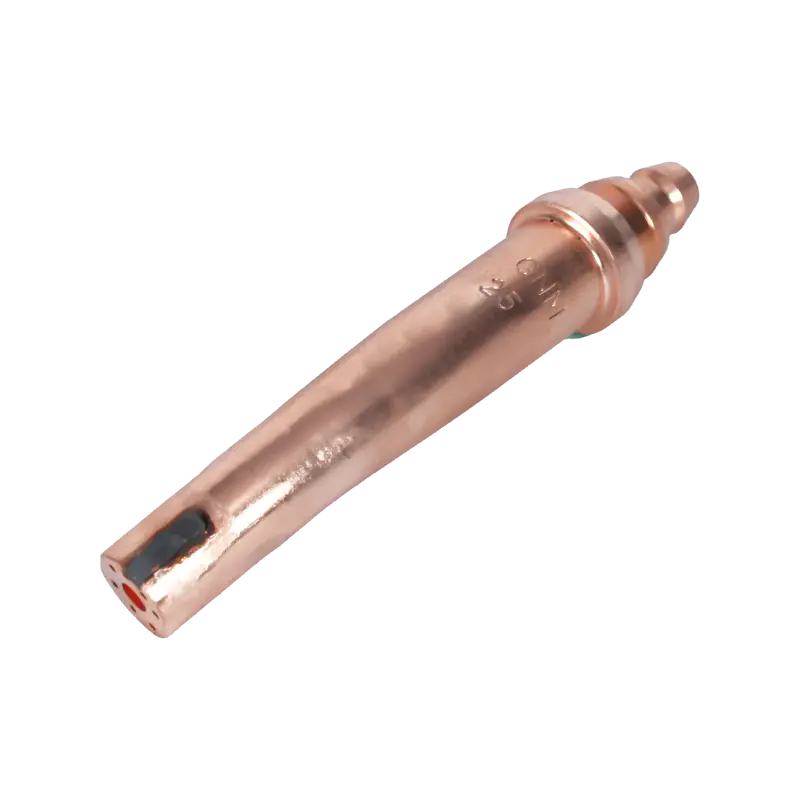
Als de kaart ontbreekt, is het ingestempelde tipnummer nog steeds het uitgangspunt. 1101 serie acetyleen snijpunten bestrijken gangbare winkelformaten, van lichte plaat tot middelgrote plaat, en zijn duidelijk genoeg gemarkeerd om te identificeren voordat u de regelaars aanpast. Voor een bredere blik op de invloed van het tipontwerp op de opstelling en levensduur, zie deze praktische gids selectie, installatie en onderhoud van de snijbrandertip .
 Leveranciers van acetyleentoortstips uit de 1-101-serie, groothandel - NINGBO WELDMAN WELDMAN is de beste leverancier en bedrijf van China 1-101-serie acetyleen-toortstips, groothandel 1-101-serie acetyleen-toortstips te koop, de 1-... Bekijk Product →
Drukbereiken per bewerking
De snijtabel is slechts een deel van de afbeelding. Voor lassen, solderen, verwarmen en snijden wordt dezelfde toortsopstelling gebruikt, en elke klus vereist een andere drukbalans. De onderstaande tabel geeft een overzicht van de bereiken die het vaakst voorkomen in de fabrikantgrafieken voor kleine en middelgrote fooien.
| Operatie | Zuurstof (psi) | Acetyleen (psi) |
|---|---|---|
| Lassen, kleine punt | 5-10 | 3-7 |
| Solderen en verwarmen | 3-5 | 3-5 |
| Snijden, klein puntje | 20-40 | 5-10 |
| Snijdend, zware punt | 40-50 | 7-10 |
Merk op dat de snijzuurstofdruk altijd de hoogste waarde in de set is. De snijdende zuurstofstroom doet twee taken: hij oxideert het ijzer in de snede en blaast het gesmolten oxide uit de snede. Geen van beide taken wordt goed uitgevoerd als de druk te laag is. De acetyleenzijde blijft in een smalle band omdat de voorverwarmingsvlam slechts voldoende brandstofgas nodig heeft om een klein gedeelte van het metaal op ontstekingstemperatuur te houden.
Er is één harde limiet die voor elke acetyleenopstelling geldt. Acetyleen wordt boven ongeveer instabiel 15 psi en kan met explosieve kracht ontleden. Regeldruk boven deze waarde is gevaarlijk, ongeacht wat een grafiek suggereert. Als voor een tip meer acetyleendruk nodig is dan de veilige limiet, is de tip te groot voor het toedieningssysteem of zijn de slangen te lang.
Waarom de grafiek een basislijn is en geen garantie
Grafieken zijn ontwikkeld met een nieuwe punt, een schoon snijopzetstuk en redelijk korte slangen. Echte werkplaatsomstandigheden verschillen. Een regelaar die van een karretje is geslagen, kan 5 psi hoog aangeven. Als de slang lang loopt, daalt de druk tussen de cilinder en de toorts, vooral als de zuurstofbehoefte hoog is. Een tip met koolstofafzettingen in de boring produceert een vervormde vlam, zelfs bij de exacte druk die op de kaart wordt weergegeven.
Begin met het diagram en verfijn het vervolgens in kleine stappen. Zet eerst een neutrale voorverwarmingsvlam, waarbij de snijzuurstof is uitgeschakeld, en voeg vervolgens de snijstroom toe. Als de snede langzaam gaat of de bovenrand smelt, verhoog dan de snijzuurstof met ongeveer 5 psi. Als de slak moeilijk te verwijderen is, is de punt waarschijnlijk te groot of heeft het staal zware aanslag. Documenteer wat werkt voor uw apparatuur; ervaren operators schrijven vaak de gecorrigeerde druk naast de grafiek op de werkplaatsmuur.
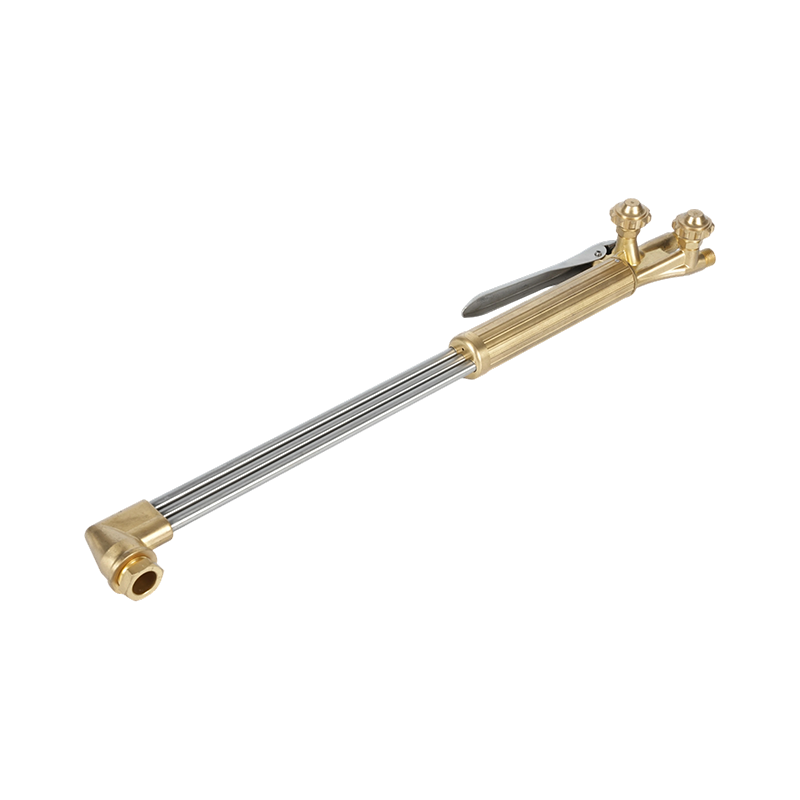
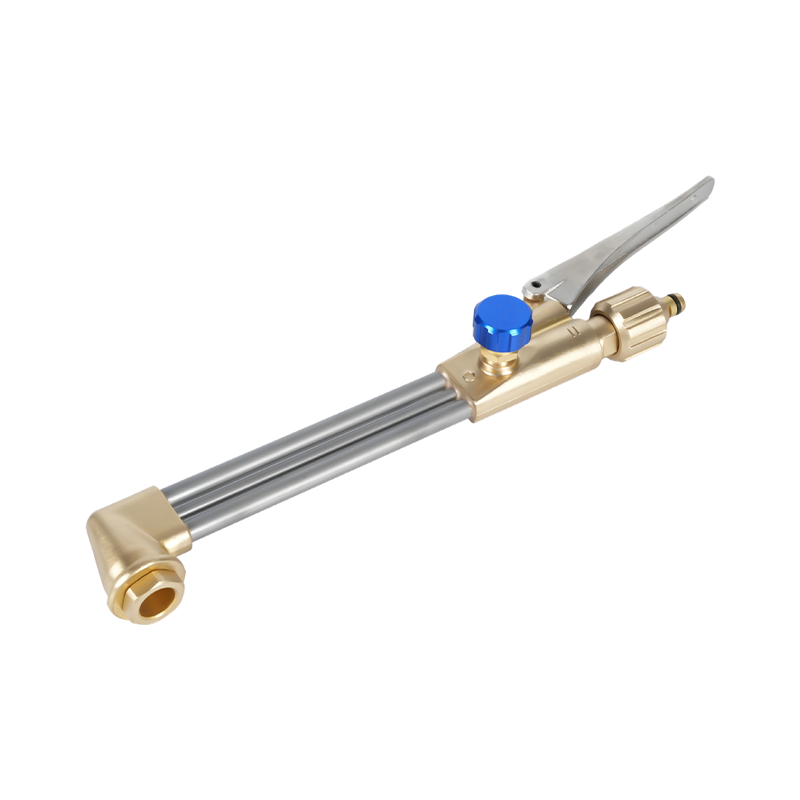
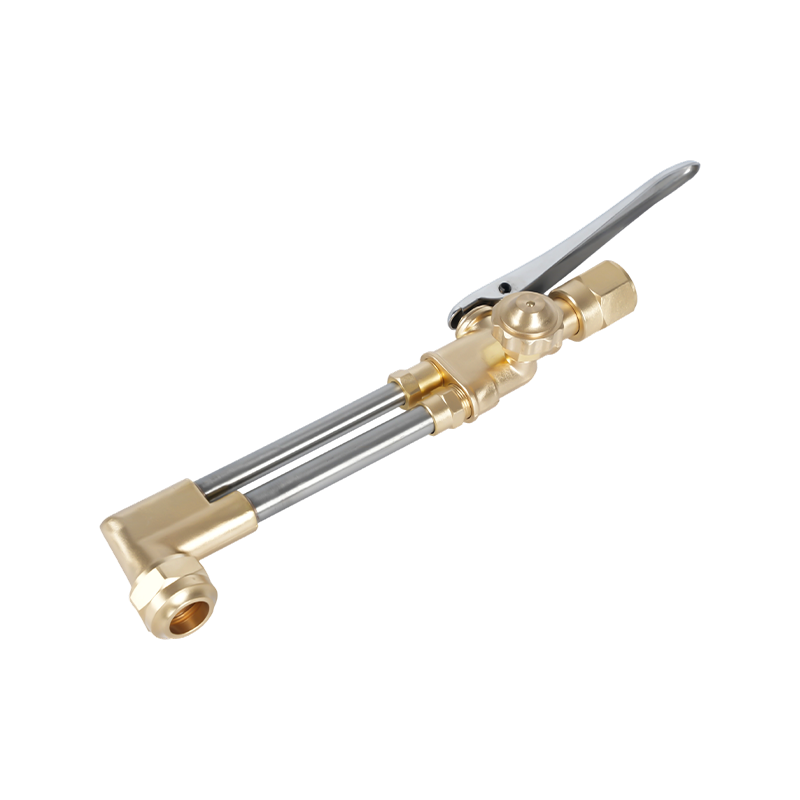
Wanneer het snijhulpstuk en de toortshandgreep niet op elkaar zijn afgestemd, wordt de druk op de kaart moeilijker te reproduceren. EEN zwaar uitgevoerde oxy-acetyleen- en propaan-snijbranderopzetstuk met een schone kleprespons, zoals de A212, houdt de vlam voorspelbaar en maakt het gemakkelijker om de kaartinstellingen te reproduceren.
 A212 Zware Oxy Acetyleen Propaan Snijbranderhulpstuk Leveranciers, Gehelen WELDMAN is een van de beste leveranciers en bedrijven in China A212 Heavy Duty Oxy Acetyleen Propaan Snijbranderhulpstuk, groothandel A212 Heavy Duty Oxy A... Bekijk Product →
Veelvoorkomende fouten die in de snit voorkomen
De meeste slechte bezuinigingen zijn terug te voeren op een handvol vermijdbare fouten. Controleer deze voordat u de druk wijzigt.
- Instellen van acetyleen boven 15 psi. Dit is de gevaarlijkste fout bij het werken met autogeen en het zal de snede nooit verbeteren.
- Een grafiek uit een andere tipreeks lezen. Tipnummeringssystemen zijn niet universeel tussen fabrikanten.
- Instellen van de regelaars terwijl de toortskleppen volledig gesloten zijn. De aflezing verandert zodra het gas begint te stromen; Stel de druk in met de toorts net genoeg geopend om een lichte stroom te voelen.
- Gebruik een punt die te klein is voor de plaat. De voorverwarmvlam kan de rand niet tot de ontstekingstemperatuur brengen, en de snijstroom verliest momentum voordat hij de bodem van de snede bereikt.
- Het negeren van de staat van de tipzitting en boring. Een beschadigde zitting lekt voorverwarmingsgas langs de schroefdraad, en een vuile boring vervormt de snijstroom.
- Beginnen met snijden voordat het staal de ontbrandingstemperatuur bereikt. Een extra seconde wachten aan de rand is goedkoper dan een mislukte snede.
De vlam zelf is de beste realtime indicator. Een neutrale vlam, met een scherpe witte binnenkegel en geen veer aan de acetyleenzijde, geeft de schoonste snede op het meeste schone staal. Als de vlam terug in de tip flitst, stop dan, laat de tip afkoelen en inspecteer de zitting en de boring voordat u hem opnieuw aansteekt.
Zet het diagram aan het werk in uw winkel
Zelfs de beste grafiek kan niet-overeenkomende componenten niet compenseren. Een snijhulpstuk met versleten klepkegels, een handvat met beschadigde schroefdraad of een punt die niet goed op zijn plaats zit, verstoren allemaal de druk op de vlam. Door vast te houden aan de tipserie van één fabrikant en het snijopzetstuk op de handgreep af te stemmen, wordt het aantal variabelen verminderd.
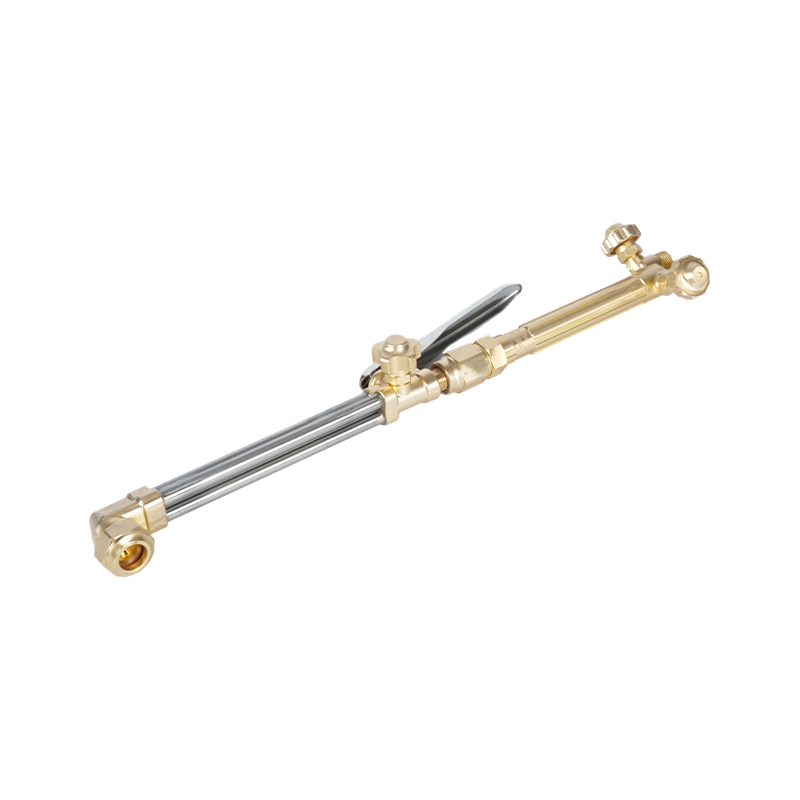
Een complete outfit zoals de A217K zware snijbrandersset bevat het snijhulpstuk, de zuurstofapparatuur en compatibele tips in één pakket, zodat de druk uit de grafiek kan worden gereproduceerd zonder onderdelen uit verschillende bronnen te mengen.
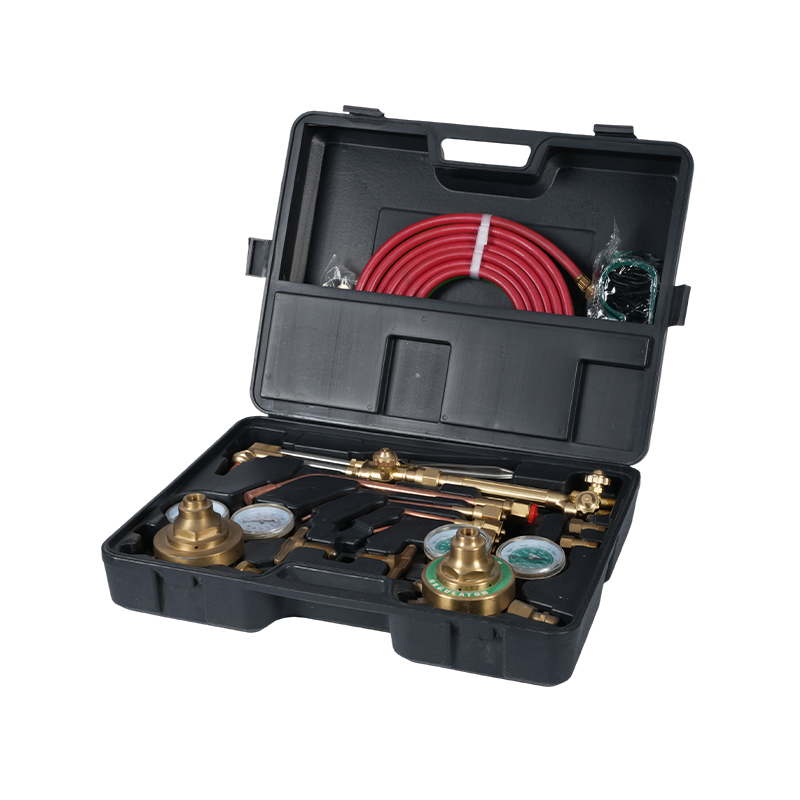 A217K Heavy Duty Snijbranderset Propaan Snijhulpstuk Zuurstof Acetyleen T WELDMAN is een van de beste Chinese A217K-snijbrandersets voor zwaar gebruik Propaan-snijhulpstuk Zuurstof-acetyleen-toortsset Leverancier en bedrijf,... Bekijk Product →
Als uw winkel hulp nodig heeft bij het selecteren van een puntserie of een snijhulpstuk voor de plaatdikte die u normaal gebruikt, neem contact met ons op met uw fakkelmodel en materiaalassortiment, en wij wijzen u naar de juiste componenten.