De twee rollen die elk snijgas speelt
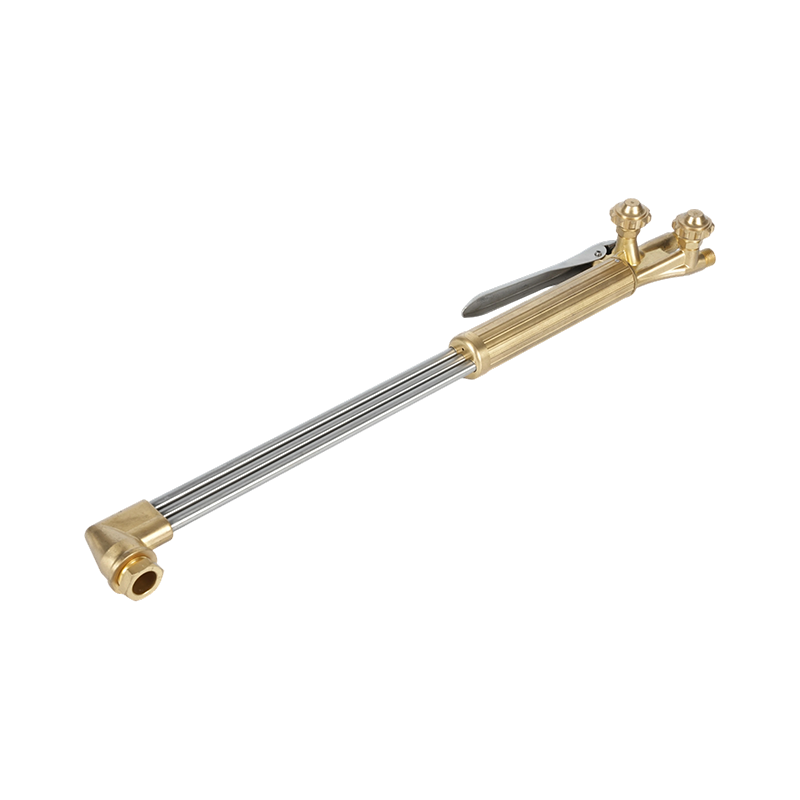
Elke gassnijvlam draait op een samenwerking tussen twee afzonderlijke gasstromen die twee verschillende taken uitvoeren, en niet één gas voor alle doeleinden. Een brenstofgas vermengt zich met een kleine stroom zuurstof om de voorverwarmingsvlam te creëren die het metaal tot zijn ontbreningstemperatuur brengt. Zodra die temperatuur is bereikt, schiet er een veel grotere, afzonderlijke stroom pure zuurstof door het midden van de punt, die reageert met het hete metaal om te oxideren en de gesmolten slak uit de snede te blazen.
Het verwarren van deze twee rollen is de bron van de meeste installatiefouten. Het toevoegen van meer brandstofgas snijdt niet sneller; het verandert alleen de voorverwarming. De zuurstofstraal doet het daadwerkelijke snijden, en de zuiverheid en de stroomsnelheid bepalen in werkelijkheid hoe schoon en snel de snede wordt. Het begrijpen van deze splitsing is het startpunt voor het verstandig kiezen van gassen in plaats van uit gewoonte.
Brandstofgasopties: acetyleen, propaan, aardgas, MAPP en propyleen
Vijf brandstofgassen bestrijken de overgrote meerderheid van het autogeen-snijwerk, en elk van deze gassen vergelijkt de vlamtemperatuur op een andere manier met de kosten en de hantering ervan.
Acetyleen brandt heter dan elk van de alternatieven en bereikt ongeveer 5.800–6.000 ° F in een zuurstof-acetyleenvlam. Die warmte wordt geconcentreerd in een smalle, intense kegel, waardoor het metaal sneller kan voorverwarmen tot snijtemperatuur dan welk ander brandstofgas dan ook - de reden dat het de standaard blijft voor het lassen, solderen en snijden van dikke platen waarbij de doorsteeksnelheid van belang is. De afweging is de kosten per kubieke voet en strengere vereisten voor cilinderopslag. EEN diepere vergelijking van acetyleen met propaan voor snijden geeft precies weer waar die kostenafweging loont en waar niet.
Propaan and aardgas branden merkbaar koeler, dichter bij 5200 ° F, en verspreiden die warmte over een bredere vlam in plaats van over de strakke kegel van acetyleen. Die bredere vlam is juist een voordeel bij het verwarmen van grote oppervlakken of het voorverwarmen van dikke platen onder het oppervlak. Wat de meeste winkels naar propaan trekt, zijn echter niet de prestaties; het zijn de economieën. Propaan kost minder om te vullen, en de opslagregels zijn minder beperkend dan die van acetyleen. Dat is de reden waarom sloopwerven en winkels die uren achtereen een fakkel laten branden er vaak standaard gebruik van maken.
MAPP-gas (een mengsel van methylacetyleen en propadieen) zit ertussen en produceert een hetere vlam dan propaan bij ongeveer 2.976 ° C, met een warmteafgifte die dichter bij die van acetyleen in de primaire kegel ligt. Het kan ook onder een hogere druk werken dan acetyleen zonder hetzelfde risico van dissociëren in explosieve componenten, waardoor het een werkbare optie is voor onderwatersnijden in diep water - een niche maar een echt voordeel dat de andere brandstofgassen niet delen.
Propeen , een vloeibaar petroleumgasproduct, komt qua vlamtemperatuur dicht bij MAPP terecht, maar deelt de hoge zuurstof-brandstofverhouding van propaan, wat betekent dat het proportioneel meer zuurstof nodig heeft om efficiënt te kunnen verbranden. Het is een minder gebruikelijke keuze, maar verschijnt in winkels die optimaliseren voor een specifieke balans tussen warmte en kosten die acetyleen en propaan niet helemaal bereiken.
Geen van deze brandstofgassen is universeel de beste keuze. De juiste hangt af van de plaatdikte, hoe vaak de toorts draait en of er in de werkplaats ook wordt gelast (niet alleen maar gesneden) met dezelfde gastoevoer.

Waarom zuurstofzuiverheid alles verandert
Brandstofgas krijgt de meeste aandacht, maar de snijzuurstofstroom bepaalt feitelijk de snijkwaliteit en -snelheid. Zuurstofzuiverheid onder de 99,5% heeft een buitengewoon effect: een zuiverheidsdaling van slechts 1% vertraagt doorgaans de snijsnelheid met ongeveer 25% en verhoogt het gasverbruik met een vergelijkbare marge, omdat onzuiverheden de oxidatiereactie verdunnen die het eigenlijke snijden uitvoert.
Het ontwerp van het mondstuk en de punt is hier ook van belang, omdat een slecht ontworpen punt omgevingslucht met de zuurstofstroom laat mengen voordat deze het metaal bereikt, waardoor de zuiverheid effectief wordt verlaagd op het punt dat er het meest toe doet. Dit is een van de redenen waarom de toortspunten niet voor iedereen geschikt zijn; de doorgangsgeometrie in een goed ontworpen punt beschermt de zuurstofstroom tegen dat soort verdunning.
Passende tips, regelaars en veiligheidsuitrusting voor uw gas
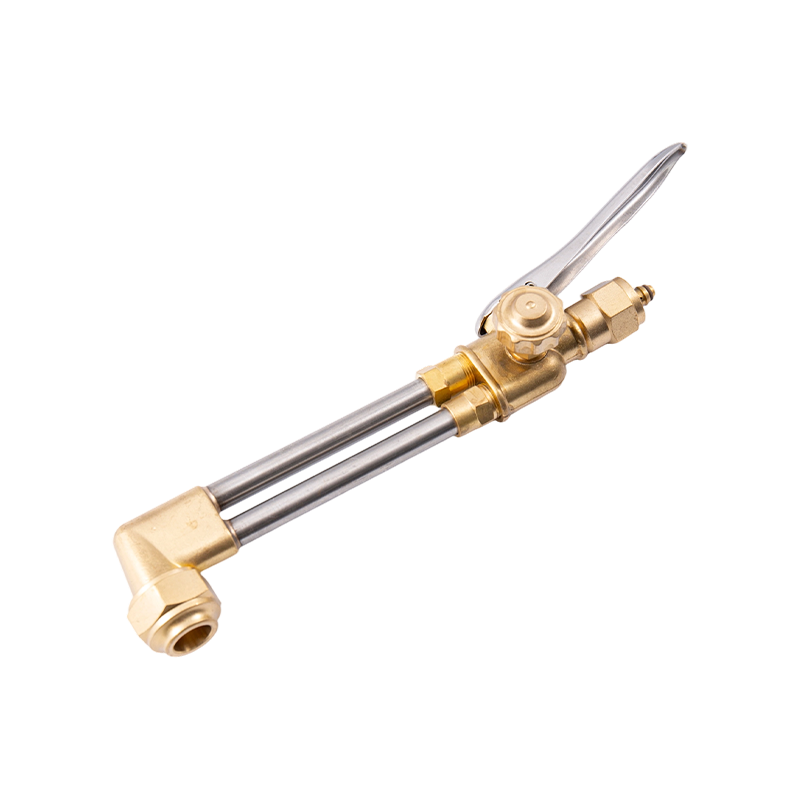
Elk stroomafwaarts apparaat op een snijbrander is gebouwd rond het specifieke gas dat er doorheen stroomt, en het verwisselen van brandstofgassen zonder de bijpassende apparatuur te verwisselen is waar de meeste installatieproblemen beginnen.
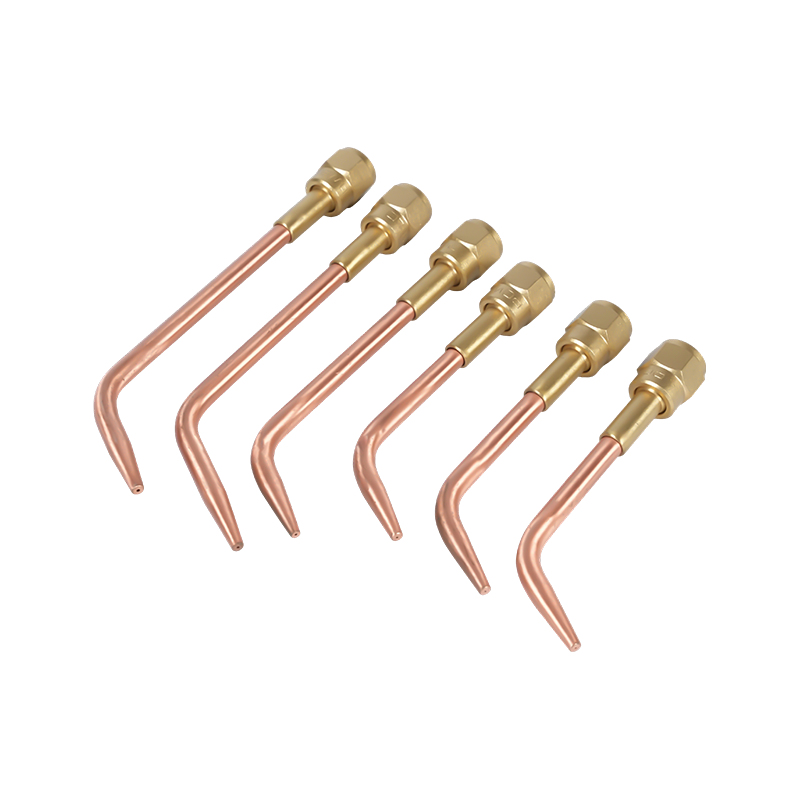
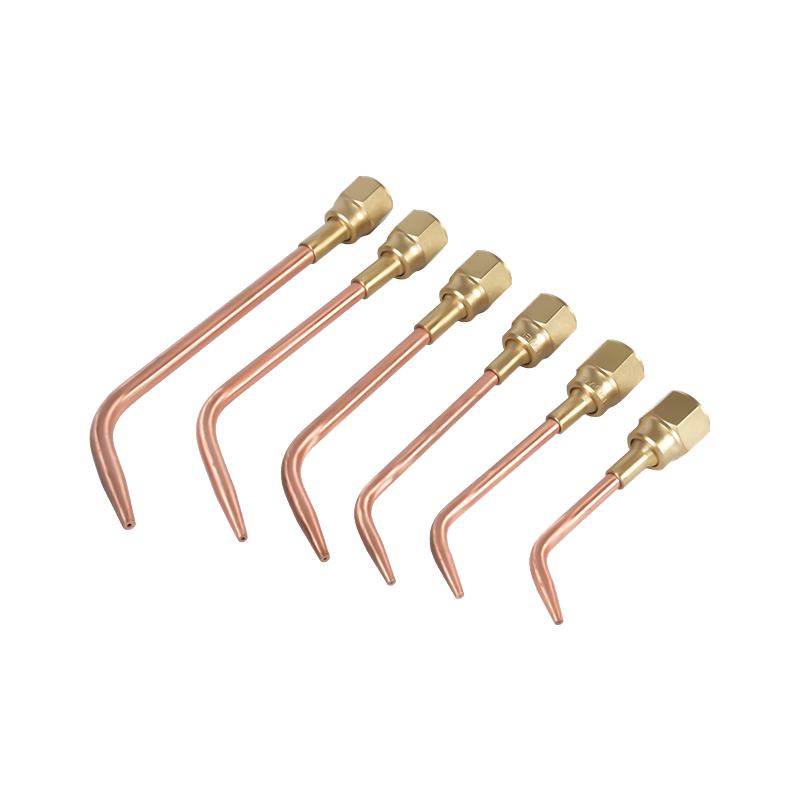
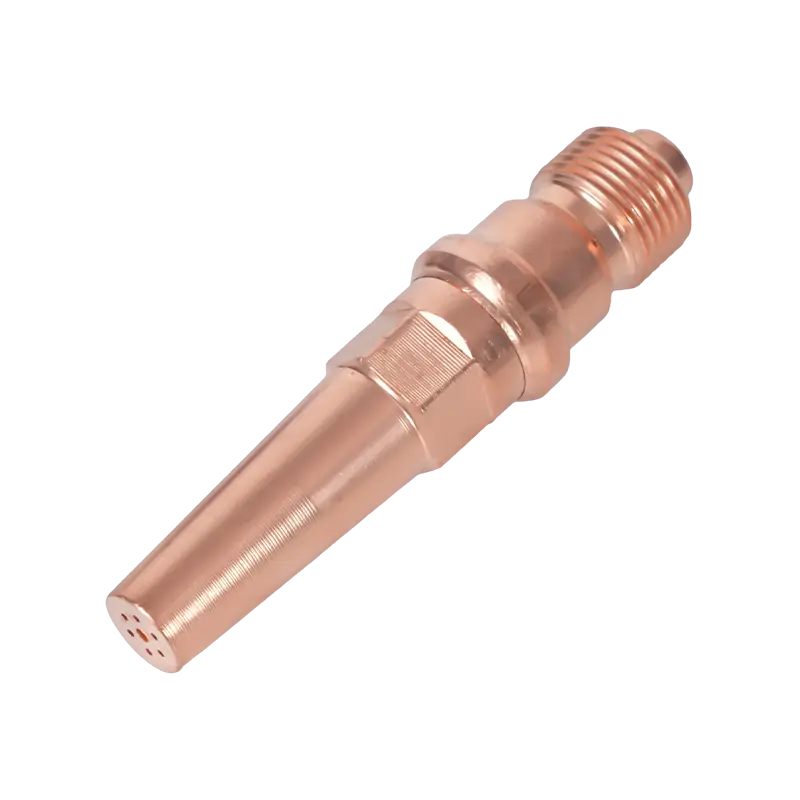
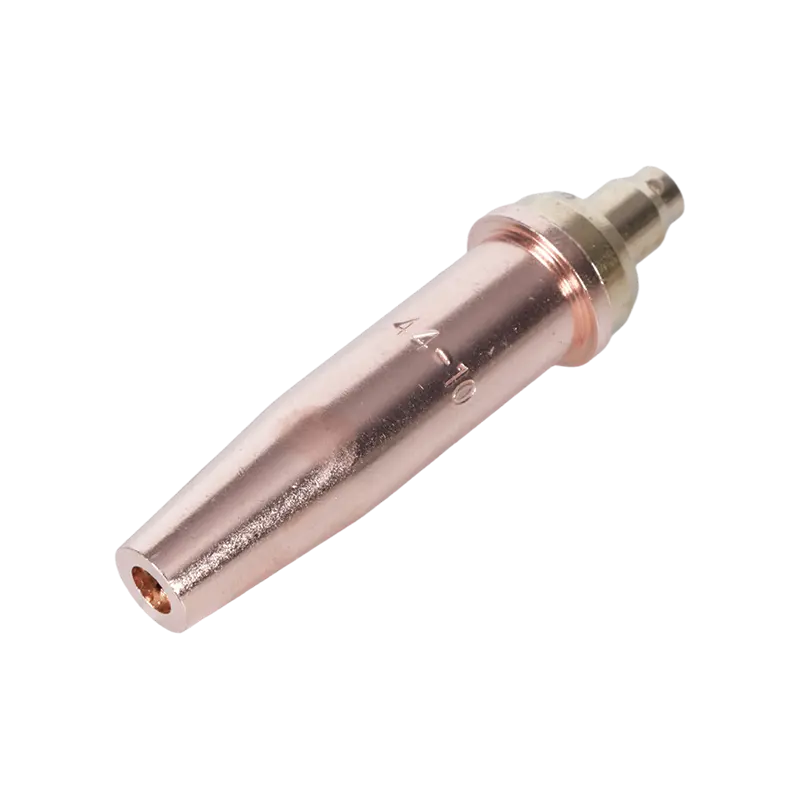
Zaklamptips zijn het duidelijkste voorbeeld. Acetyleentips maken gebruik van een premix-ontwerp, waarbij brandstof en zuurstof in de tip worden gemengd voordat de vlam door dicht bij elkaar gelegen openingen naar buiten komt. Propaan- en aardgastips gebruiken in plaats daarvan een postmix-ontwerp, waarbij de gassen net buiten het tipoppervlak worden gemengd via een bredere zitting, aangezien deze gassen meer zuurstofvolume nodig hebben in verhouding tot de brandstof en een extra mengafstand om te stabiliseren. Acetyleen cutting torch tips engineered for premix flame delivery and propaan-snijbrandertips gebouwd voor postmix-stijl vlammenging weerspiegelen dat structurele verschil in plaats van dat het verwisselbare varianten van hetzelfde onderdeel zijn.
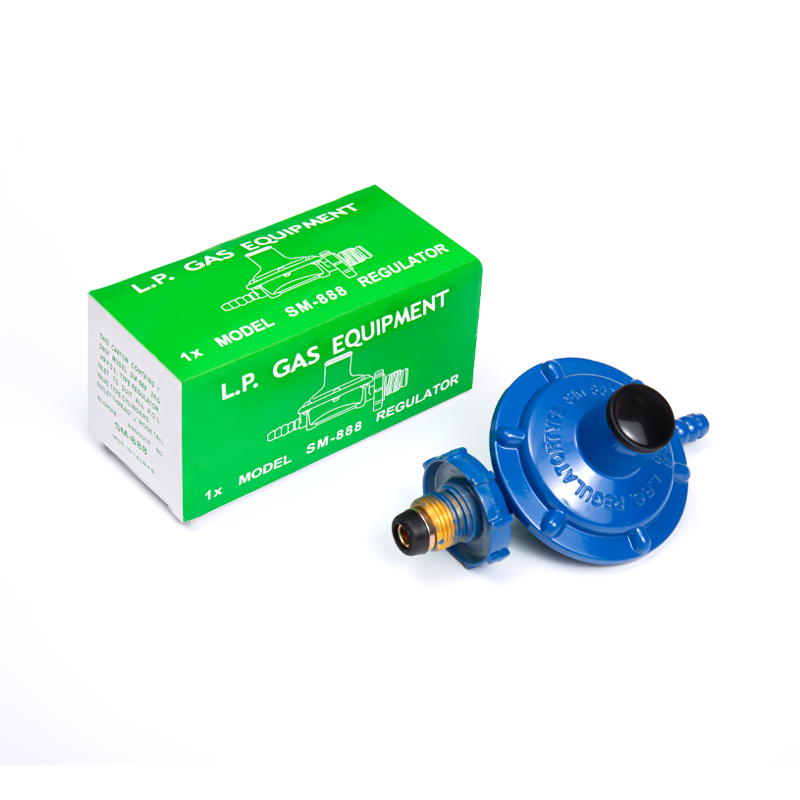
Regelgevers hanteren dezelfde gasspecifieke logica. Elk ervan is gekalibreerd voor een bepaald gasdrukbereik en een bepaalde fittingstandaard, en als u het verkeerde gas door een niet-overeenkomende regelaar laat lopen, riskeert u druk te leveren waarvoor de stroomafwaartse apparatuur nooit is beoordeeld. Gasdrukregelaars afgestemd op specifieke brandstofgassoorten houd rekening met deze verschillen vanaf de montage.
Flashback-afleiders volgen dezelfde regel. Omdat brandstofgassen verschillen in ontvlambaarheidsbereik en hoe snel een vlamfront door een slang achteruit kan reizen, Flashback-afleiders die geschikt zijn voor het gas dat daadwerkelijk wordt gebruikt moet zowel aan de regelaar- als aan de toortsuiteinden van de lijn zitten. Een nadere blik op de Vlamtemperatuur en verbrandingskarakteristieken voor elk brandstofgas laat zien hoe verschillend deze gassen zich gedragen als ze eenmaal zijn ontstoken, en dat is precies de reden waarom de apparatuur die eromheen is gebouwd niet uitwisselbaar is. De federale veiligheidsnorm voor autogeen lassen en snijden stelt de basisvereisten vast voor cilinderopslag en slangspecificaties die van toepassing zijn, ongeacht welk gas een winkel gebruikt.
Kies de juiste gascombinatie voor uw winkel
Er is niet één juist antwoord op de vraag welk gasverbruik een winkel moet gebruiken; de beslissing komt neer op een handvol praktische factoren die op zichzelf zwaarder wegen dan de vlamtemperatuur.
- Plaatdikte en priksnelheid : Dikke plaat en productiesnijden bevorderen de geconcentreerde hitte van acetyleen en snellere doorsteektijden.
- Inschakelduur : Winkels die langere tijd met de fakkel werken, vinden propaan of aardgas vaak goedkoper in gebruik gedurende een volledige dienst.
- Bestaande infrastructuur : Een winkel met gasleidingen neigt al naar aardgas, simpelweg om cilinderlogistiek te vermijden.
- Gebruik voor twee doeleinden : Winkels die zowel lassen als snijden, hebben meestal acetyleen op voorraad, aangezien propaan en aardgas autogeen lassen niet kunnen vervangen.
Veel winkels gebruiken uiteindelijk meer dan één brandstofgasopstelling en schakelen over op basis van de klus die ze moeten klaren. Wat belangrijker is dan het kiezen van één enkele winnaar, is ervoor zorgen dat elke tip, regelaar en flashback-afleider op de toorts overeenkomt met het gas dat daadwerkelijk is aangesloten - niet-overeenkomende apparatuur is waar problemen met de vlamkwaliteit en veiligheidsrisico's beide beginnen.