Wat een oxy-acetyleen-lastoorts eigenlijk doet
Een fakkelvlam die acetyleen in zuivere zuurstof verbrandt, reikt ruwweg 6.000°F , heet genoeg om staal, gietijzer en de meeste non-ferrolegeringen binnen enkele seconden te smelten. De warmte komt uit een tweetraps verbrandingsproces: de binnenste kegel brandt het heetst waar zuurstof en brandstof zich aan de punt vermengen, terwijl de buitenste omhulling de verbranding in de omgevingslucht beëindigt. Die binnenkegel is waar het eigenlijke lassen plaatsvindt: de vulstaaf smelt in een gedeelde gesmolten poel terwijl de operator de toorts langs de verbinding beweegt.
In tegenstelling tot boogprocessen is er geen sprake van een elektrisch circuit. Dat is precies de reden waarom de apparatuur relevant blijft op werklocaties zonder stroomvoorziening, in mobiele reparatietrucks en in werkplaatsen waar wordt gesoldeerd of metaal wordt gevormd, waar vlambeheersing belangrijker is dan de afzettingssnelheid. Het nadeel is de door hitte beïnvloede zonegrootte: oxy-acetyleen wordt heter en langzamer dan een MIG- of TIG-boog, dus het is beter geschikt voor dunnere secties en reparatiewerkzaamheden dan productielassen in grote volumes.
Anatomie van de fakkel: handvat, tips en bijlagen
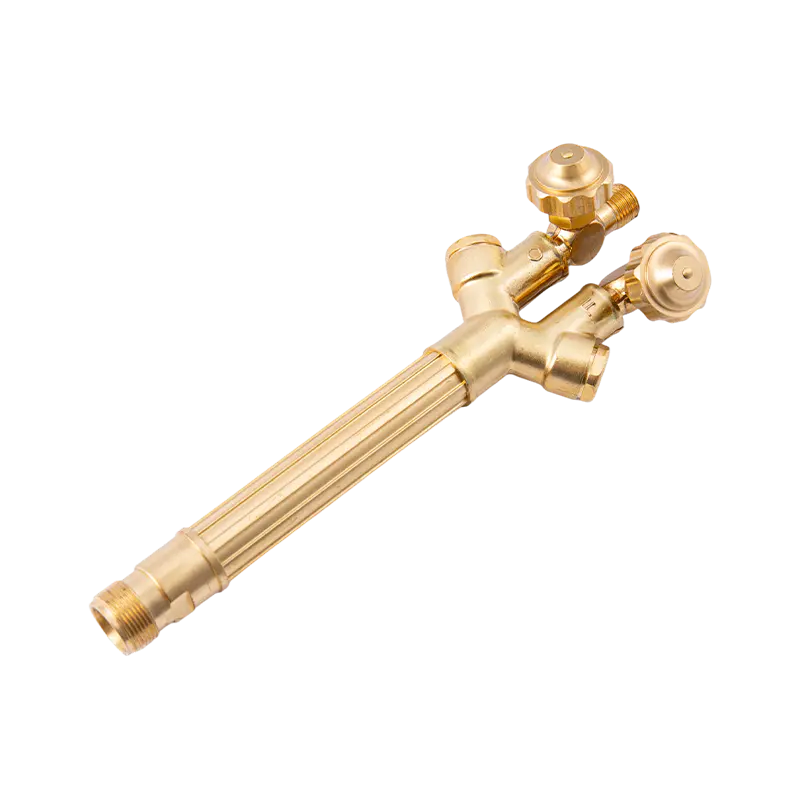
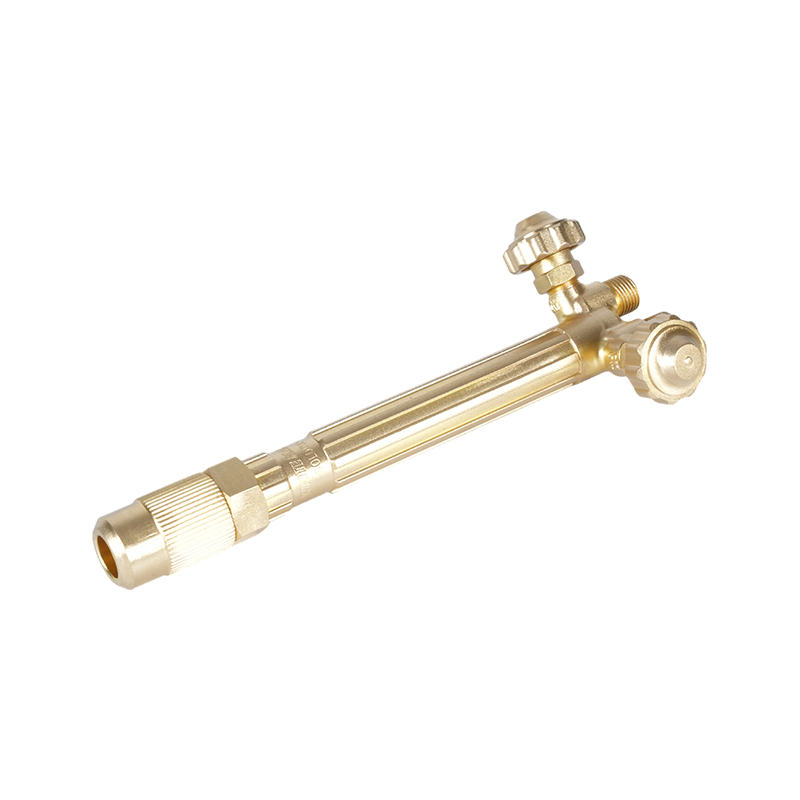
Elke opstelling begint met het handvat van de toorts, het lichaam dat zuurstof en acetyleen mengt voordat ze de punt bereiken. Handgrepen zijn verkrijgbaar in lichte, middelzware en zware uitvoeringen, en de beoordeling moet overeenkomen met het diktebereik dat u daadwerkelijk snijdt of las: een te kleine handgreep verstikt de gasstroom op dik materiaal, terwijl een te grote handgreep brandstof verspilt aan fijn werk. De messingconstructie is standaard omdat deze beter bestand is tegen het corrosieve effect van acetyleen dan de meeste alternatieven, en de warmte afvoert van de hand van de operator tijdens langdurig gebruik.
Voor winkels die meerdere voeggroottes via dezelfde opstelling gebruiken, Messing lastoortshandvatten gebouwd voor continu acetyleengebruik houden beter stand bij herhaalde ontstekingscycli dan lichtere alternatieven, omdat de klepzittingen na verloop van tijd minder slijtage vertonen.
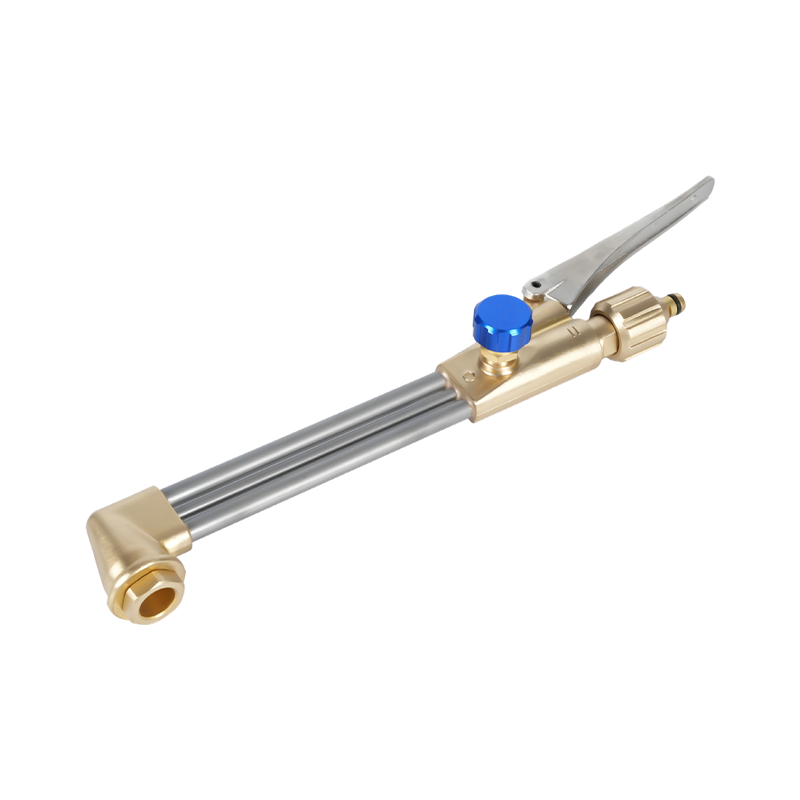
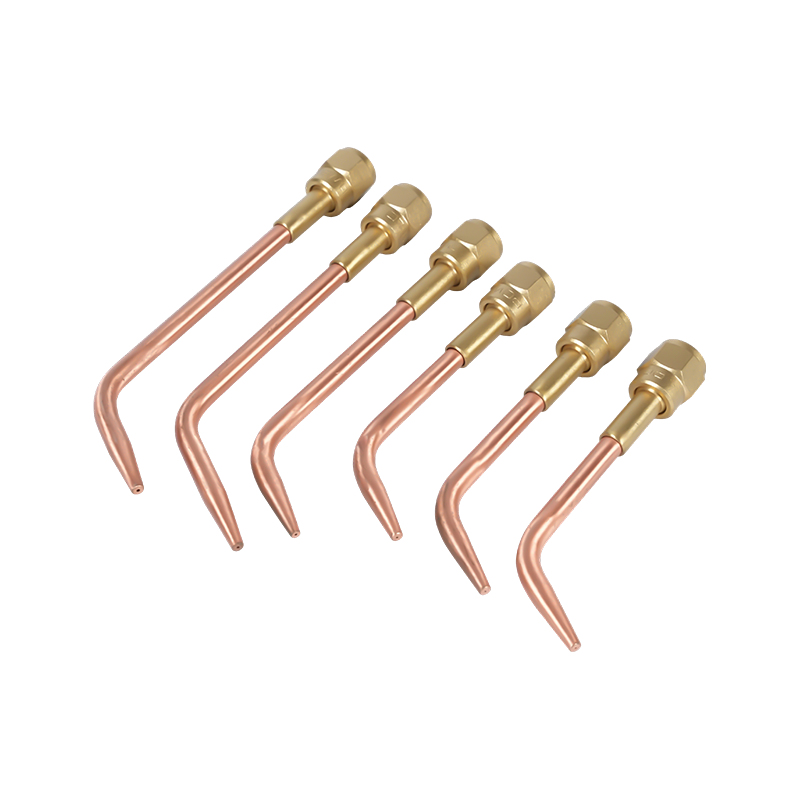
Hulpstukken kunnen op het handvat worden verwisseld om van functie te veranderen: een laspunt voor laswerk, een snijhulpstuk met een zuurstofstoottrekker of een rozenknoppunt voor het verwarmen van een groot gebied. Elk hulpstuk wordt op hetzelfde handvat geschroefd, zodat één handvat las-, snij- en verwarmingswerkzaamheden kan uitvoeren met een verandering van onderdelen in plaats van een verandering van uitrusting.
Het kiezen van de juiste toortstip voor de klus
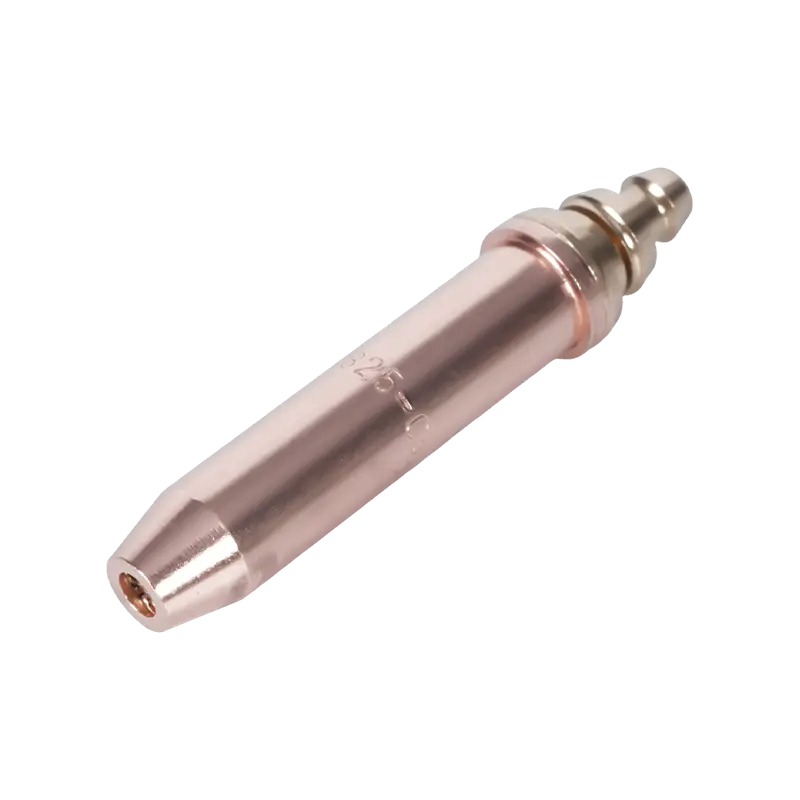
De tipgrootte bepaalt het gasdebiet, en het gasdebiet bepaalt hoeveel warmte het werkstuk bereikt. Er is geen eenduidig nummeringsysteem voor de hele sector, dus de tipgroottes worden doorgaans gekoppeld aan de metaaldikte in plaats van aan een universeel nummer. Een leverancierstabel zet de dikte om in de juiste openinggrootte voor die specifieke tipfamilie. Als u een punt gebruikt die te klein is voor het materiaal, wordt de hitte van de las uitgehongerd en ontstaat er een slechte smelting; Als u er één te groot laat draaien, raakt de dunne bouillon oververhit en brandt deze door.
- Dunne plaat (minder dan 1/16"): kleinste beschikbare tip, lagere werkdruk
- Middelgrote plaat (1/16" tot 1/4"): tip uit het middensegment, matige druk op beide gassen
- Zware plaat (meer dan 1/4"): grootste punt geschikt voor het handvat, hogere zuurstofstroom
Het materiaal van de punt en het ontwerp van de opening hebben ook invloed op de vlamstabiliteit. heavy-duty lastoortspunten ontworpen voor stabiele vlambeheersing weersta het knallen en terugslaan waar ondermaatse of versleten tips gevoelig voor zijn, vooral bij langere laswerkzaamheden waarbij de vlamconsistentie het belangrijkst is.
Voor het solderen, het voorverwarmen van verroeste bevestigingsmiddelen of het buigen van materiaal presteert een speciale verwarmingstoorts beter dan een standaard laspunt, omdat deze is gebouwd voor een bredere vlam met lagere snelheid in plaats van een geconcentreerde snij- of smeltstraal. EEN compacte verwarmingstoorts geschikt voor soldeer- en voorverwarmwerkzaamheden geeft een gelijkmatigere warmteverdeling over een groter gebied dan het hergebruiken van een laspunt voor dezelfde klus.
De zaklamp veilig instellen en aansteken
Voordat er iets op de toorts wordt aangesloten, moet u elke cilinderklep kort openen om stof uit de uitlaat te blazen. Bevestig de regelaars met een sleutel, nooit met een tang, en controleer of de slangaansluitingen volledig op hun plaats zitten; zuurstoffittingen en acetyleenfittingen gebruiken specifiek verschillende draadrichtingen om kruisverbinding te voorkomen.
De regelaardruk moet worden ingesteld volgens de tabel van de fabrikant van de tip, en mag niet worden geraden. De werkdruk voor oxy-acetyleen ligt lager dan de meeste operators verwachten, en acetyleen mag onder geen enkele omstandigheid hoger zijn dan 15 psig – waardoor het risico op ontbinding in de cilinder zelf groter wordt. Een stabiele tweetrapsregelaar zorgt ervoor dat de druk daalt naarmate de cilinder leeg raakt, wat bij lange klussen belangrijker is dan de meeste operators zich realiseren. tweetrapsregelaars gebouwd voor stabiele oxy-acetyleendrukregeling verminder de drukkruip die ervoor zorgt dat het vlamkarakter halverwege de las afdrijft.
Om de fakkel aan te steken: open de acetyleenklep een beetje, steek hem aan met een spits (nooit een aansteker of lucifers die dicht bij de punt worden gehouden), open dan langzaam de zuurstofklep terwijl u de acetyleenstroom aanpast totdat de vlam geen zwarte rook meer achterlaat. Een goed afgestelde neutrale vlam vertoont een scherpe, goed gedefinieerde binnenkegel zonder veer aan de rand - dat is de vlam waarmee u voor het meeste staalwerk last.
Backfire versus Flashback: ken het verschil
Deze twee termen worden op werkplekken door elkaar gebruikt, maar ze beschrijven verschillende mislukkingen met verschillende gevolgen. EEN averechts werken is een kortstondig knallen of klikken aan de punt - de vlam dooft onmiddellijk of steekt onmiddellijk opnieuw aan, meestal veroorzaakt doordat de punt het werkstuk raakt, een gedeeltelijk geblokkeerde opening of onjuiste druk. Het is verrassend, maar over het algemeen niet gevaarlijk als de vlam weer normaal wordt.
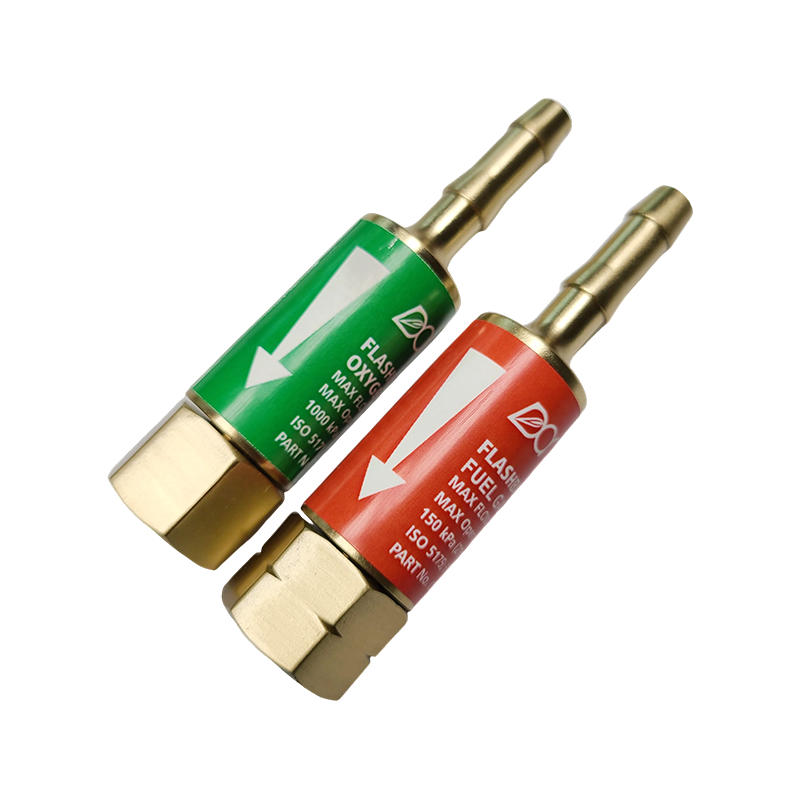
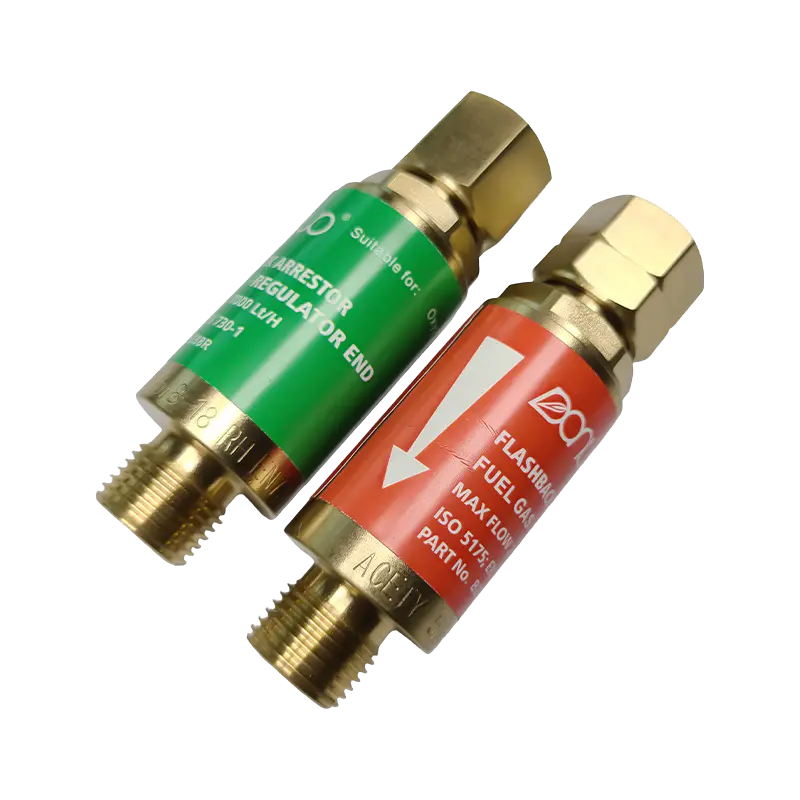
A flashback is veel ernstiger: de vlam reist achteruit in het toortslichaam, de slang of de regelaar, waarbij vaak een hoog fluitend of sissend geluid ontstaat. Dit gebeurt wanneer de interne gassnelheid onder de brandsnelheid van de vlam daalt, waardoor de verbranding zich stroomopwaarts kan voortplanten. Als er niets aan wordt gedaan, kan een flashback de slang doen ontbranden of de cilinder zelf bereiken. Flashback-afleiders vormen de belangrijkste verdediging: alleen terugslagkleppen stoppen de omgekeerde gasstroom, maar stoppen geen vlammenfront, dus beide apparaten dienen verschillende doeleinden in een conforme opstelling.
Flashback-afleiders die de omgekeerde vlambeweging in de slang blokkeren moet aan het regelaaruiteinde van zowel de zuurstof- als de brandstofgasleidingen zitten, en niet alleen aan de toortshandgreep, voor volledige bescherming over de gehele slanglengte.
Acetyleendruklimieten en vereisten voor beschermende uitrusting voor zuurstof-brandstofsystemen zijn vastgelegd in federale regelgeving voor het lassen en snijden van zuurstof-brandstofgas , die winkels moeten beschouwen als basis voor installatie en training, en niet als optionele referentie.
Onderhoud dat de levensduur van de toorts verlengt
De meeste problemen met de toorts zijn terug te voeren op een vuile of beschadigde punt. Ophoping van spatten en koolstof vernauwt de opening en vervormt de vorm van de vlam lang voordat een punt helemaal kapot gaat. Het schoonmaken ervan met een tipreiniger van het juiste formaat (geen boor, die de opening groter en ronder maakt) moet regelmatig gebeuren, niet alleen als de vlam er duidelijk verkeerd uitziet.
Naast de punt zelf zijn er drie gewoonten die ervoor zorgen dat een fakkel jarenlang betrouwbaar blijft werken:
- Ontlucht de slangen voor en na elk gebruik van restgas om de opbouw van verontreiniging te voorkomen
- Inspecteer slangen op scheuren of zachte plekken, vooral in de buurt van de fittingen waar buigconcentraten slijten
- Bewaar de toorts en regelaars in een droge ruimte met gesloten kleppen en afgelaten druk, niet alleen uitgeschakeld
Een toorts die op deze manier is onderhouden, behoudt zijn kalibratie veel langer, wat van belang is omdat een drijvende vlam vaak wordt aangezien voor een drukprobleem, terwijl het eigenlijk een versleten zitting of een gedeeltelijk verstopte punt is.
Oxy-acetyleen versus andere lasmethoden
Oxy-acetyleen verdient zijn waarde waar draagbaarheid en vlambeheersing belangrijker zijn dan snelheid. Het vereist geen elektrische stroom, voert dunne reparatiewerkzaamheden uit met meer vergevingsgezindheid dan boogprocessen, en doet tevens dienst als verwarmings- en soldeergereedschap zonder apparatuur te hoeven verwisselen. Voor boerderijreparaties, mobiele fabricage en algemeen winkelwerk is die veelzijdigheid moeilijk te evenaren.
Waar het tekortschiet is de productiesnelheid en het metaaltype. Aluminium en roestvrij staal reageren niet zo goed op een zuurstof-brandstofvlam als op TIG of plasma, omdat beide oxideren voordat de vlam de verbinding goed kan laten samensmelten. Op plaat van ongeveer vijf centimeter produceren plasma- en lasersnijden schonere randen bij hogere snelheid, en MIG-lassen overtreft oxy-acetyleen bij elke klus waarbij volume belangrijker is dan vlamprecisie.
De praktische regel waarop de meeste winkels terechtkomen: zorg voor een zuurstof-acetyleenopstelling voor staalreparatie-, soldeer- en verwarmingstaken, en grijp naar boog- of plasmaapparatuur als de klus om aluminium, roestvrij staal, dikke plaat of grote volumes vraagt.