De vlamtemperatuur van een oxy-acetyleentoorts
Een oxy-acetyleentoorts die een neutrale vlam brandt, reikt ruwweg 5.600–6.300 °F (3.100–3.500 °C) aan het uiteinde van de binnenkegel. Dat is heet genoeg om staal, gietijzer en de meeste non-ferrometalen binnen enkele seconden te smelten, en dat is precies de reden waarom deze gascombinatie al meer dan een eeuw de standaard is gebleven voor snijden en lassen.
Het getal dat mensen gewoonlijk citeren, ergens rond de 6000°F, is accuraat maar onvolledig. Het beschrijft één specifiek punt in de vlam, niet de vlam als geheel. De werkelijke temperatuur daalt scherp naarmate u zich verder van die binnenkegel verwijdert.
Waarom de vlam niet één temperatuur is
Een neutrale zuurstof-acetyleenvlam heeft drie zichtbare zones, en elke zone heeft een ander warmteniveau.
- Binnenkegel – het helderste, strakste deel van de vlam, precies aan de punt. Dit is waar de verbranding het meest volledig is en de temperatuur piekt bij 5.600–6.300 ° F.
- Acetyleen veer — een zwakke secundaire zone die vooral zichtbaar is in carbonerende vlammen en die merkbaar koeler is dan de binnenste kegel.
- Buitenste envelop – de losse, blauwgetinte vlam die al het andere omringt en aan de buitenrand daalt tot ongeveer 2300 ° F.
Deze gradiënt is niet incidenteel. Lassers plaatsen de binnenste kegel net boven de verbinding om het metaal te smelten, terwijl de buitenste omhulling het voorverwarmingswerk aan beide kanten doet, waardoor het basismetaal wordt opgewarmd tot bijna het smeltpunt voordat het snijden of lassen daadwerkelijk begint.
Hoe oxy-acetyleen zich verhoudt tot andere brandstofgassen
| Gascombinatie | Ongeveer. Piektemperatuur |
|---|---|
| Propaan / Lucht | 3.590°F (1.980°C) |
| Acetyleen / Lucht | 4.000 °F (2.200 °C) |
| Propaan / Zuurstof | 4.087°F (2.253°C) |
| Oxy-waterstof | 5.072 °F (2.800 °C) |
| Oxy-acetyleen | 6.300 °F (3.500 °C) |
De voorsprong van acetyleen komt neer op chemie. De drievoudige koolstof-koolstofbinding slaat een ongebruikelijke hoeveelheid energie op, die snel vrijkomt wanneer deze in zuivere zuurstof verbrandt in plaats van in de omgevingslucht. Dat is ook de reden waarom het het enige gangbare brandstofgas blijft dat heet genoeg is om op betrouwbare wijze door dik constructiestaal te snijden. Combinaties met lagere temperaturen zoals propaan/zuurstof hebben nog steeds een plek, vooral voor klussen die een bredere, zachtere vlam nodig hebben in plaats van een geconcentreerde hete plek, waar verwarmingstoortsen geschikt voor lagere, gespreide vlamtemperaturen hebben de neiging om binnen te komen.
Wat de verhouding tussen zuurstof en acetyleen verandert
Het cijfer van 6.300°F gaat uit van een neutrale vlam, wat betekent dat zuurstof en acetyleen in ongeveer hetzelfde volume worden aangevoerd. Verschuif die verhouding en de temperatuur en de chemie veranderen beide.
Een oxiderende vlam, met iets meer zuurstof dan acetyleen, brandt heter en scherper, handig bij het snijden, maar hard genoeg om het lasbad te oxideren als het voor het lassen wordt gebruikt. Een carbonerende vlam, met een overmaat aan acetyleen, werkt koeler en voert onverbrande koolstof naar het metaal, wat geschikt is voor bepaalde hardsurface- en soldeerwerkzaamheden, maar niet geschikt voor structurele lassen. Het stabiel houden van de verhouding is belangrijker dan de meeste mensen denken, en dat is grotendeels een functie van de apparatuur en niet alleen van de vaardigheid van de operator. gasdrukregelaars die de vlamtemperatuur consistent houden het meeste werk doen om dat evenwicht stabiel te houden tijdens een lange snij- of lassessie.
Temperatuur afstemmen op de taak: fakkels, tips en regelaars
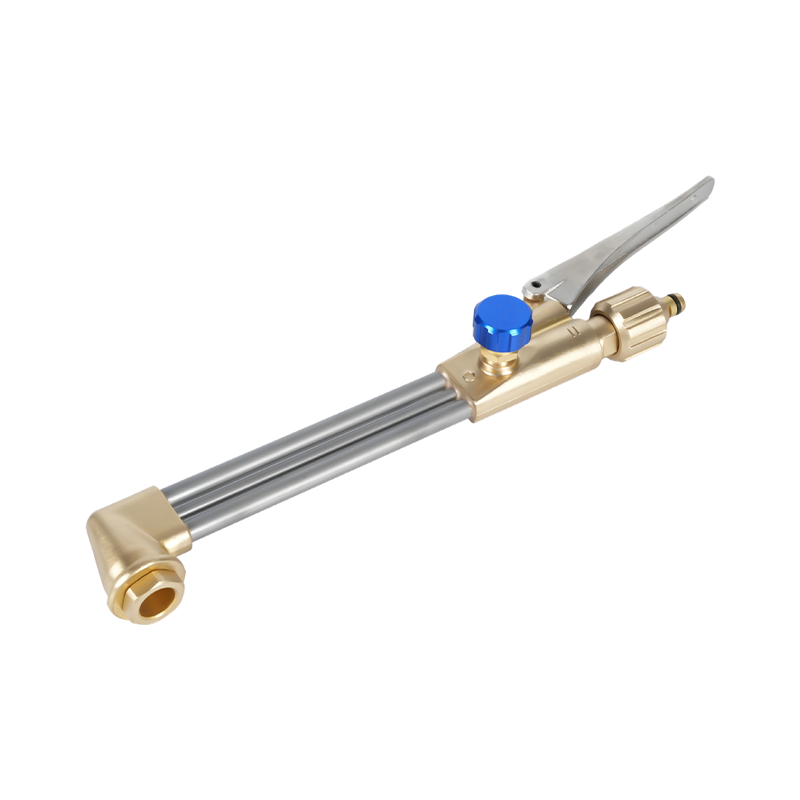
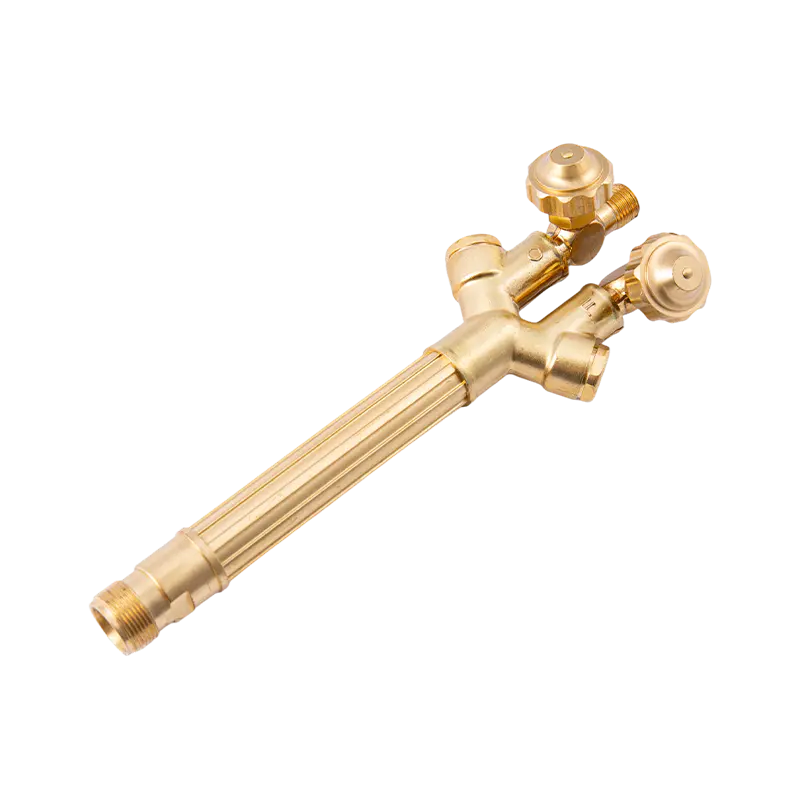
Zodra de doeltemperatuur duidelijk is, wordt de beslissing over de apparatuur eenvoudiger. Dik constructiestaal en zwaar zaagwerk vereisen dit draagbare snijbranders die zijn gebouwd voor langdurig werk bij hoge temperaturen , gecombineerd met een handvat dat de neutrale vlam stabiel houdt tijdens lange runs - toortshandvatten ontworpen om een stabiele neutrale vlam vast te houden zijn speciaal voor die consistentie gebouwd.
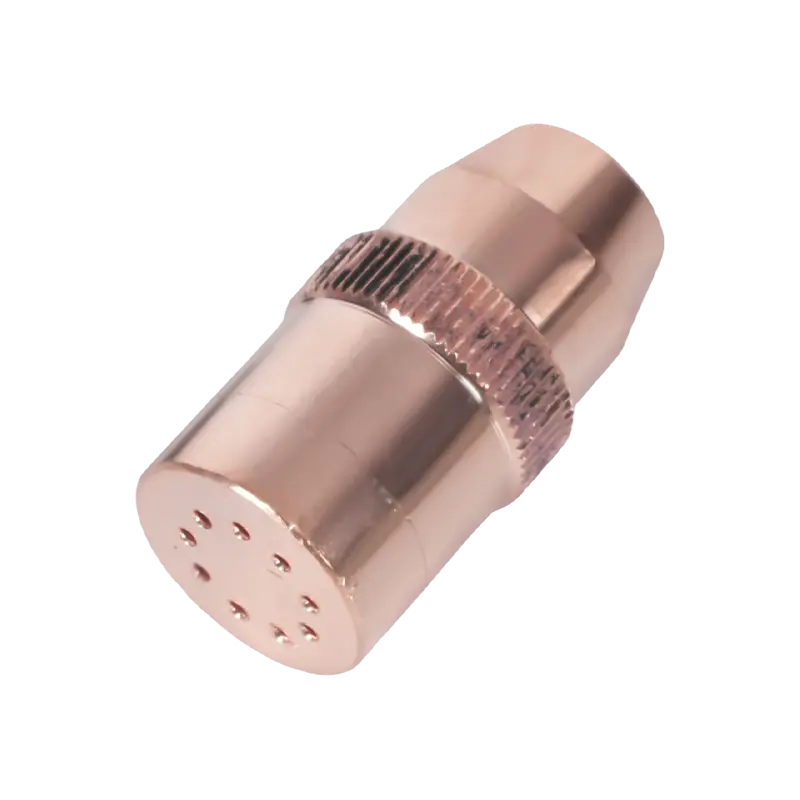
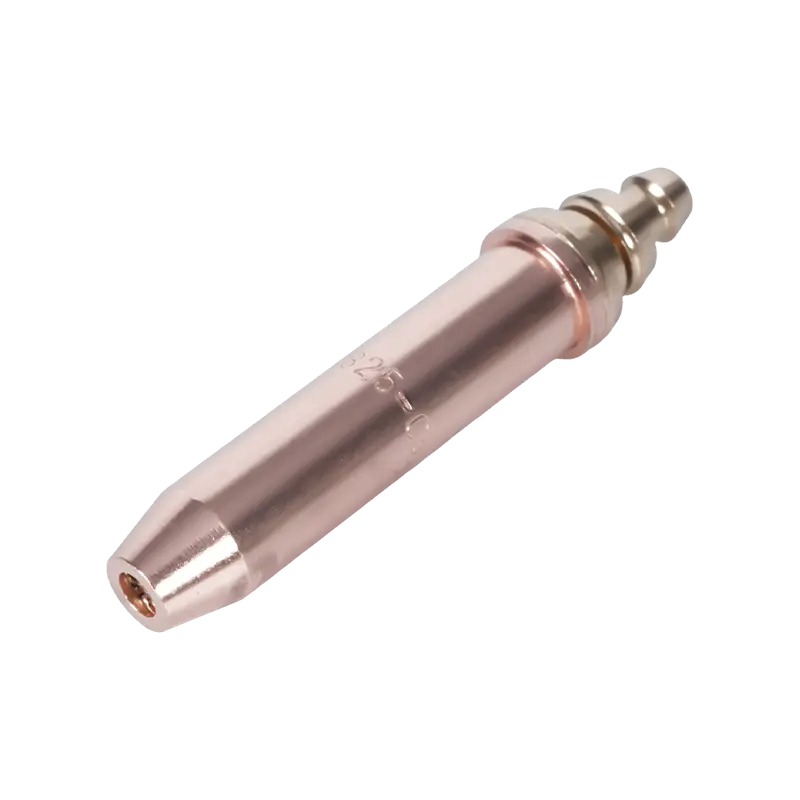
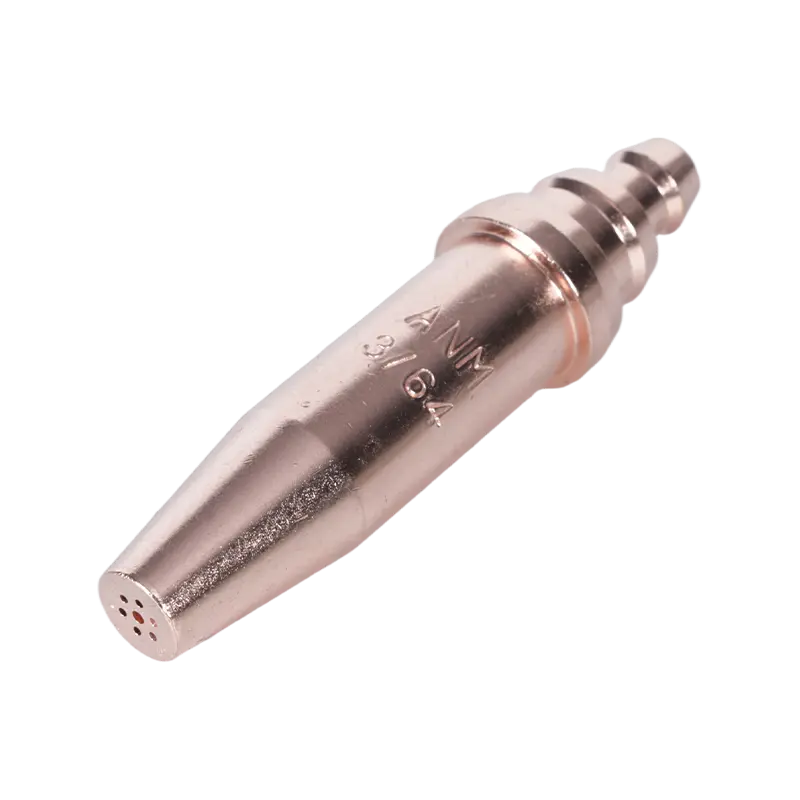
De keuze van de tip is net zo belangrijk als de toorts zelf. Een punt dat te klein is voor de metaaldikte verstikt de gasstroom en sleept de vlamtemperatuur naar beneden op het exacte punt waar deze moet pieken, terwijl een te grote punt gas verspilt zonder de snede te verbeteren. acetyleen snijbranderpunten met een formaat dat past bij de vlamopbrengst zijn daarom afgestemd op specifieke diktebereiken. Voor iedereen die een volledige installatie vanaf het begin samenstelt: complete snijbrandersets voor oxy-acetyleenopstellingen bundel een handvat, hulpstuk en tipset die al op elkaar zijn afgestemd om samen te werken.
Veilig werken bij deze temperaturen
Een vlam van meer dan 6000°F laat geen ruimte voor fouten in de staat van de apparatuur. Acetyleencilinders mogen niet werken boven 15 psig, een limiet uiteengezet in OSHA's federale norm voor lassen en snijden met zuurstofbrandstofgas , aangezien acetyleen onstabiel wordt bij hogere drukken.
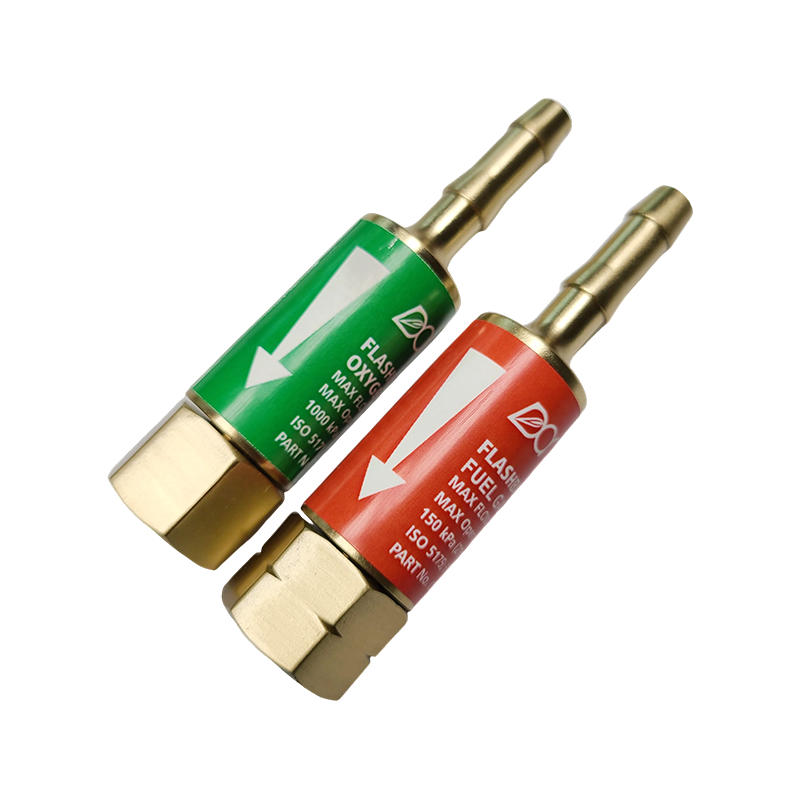
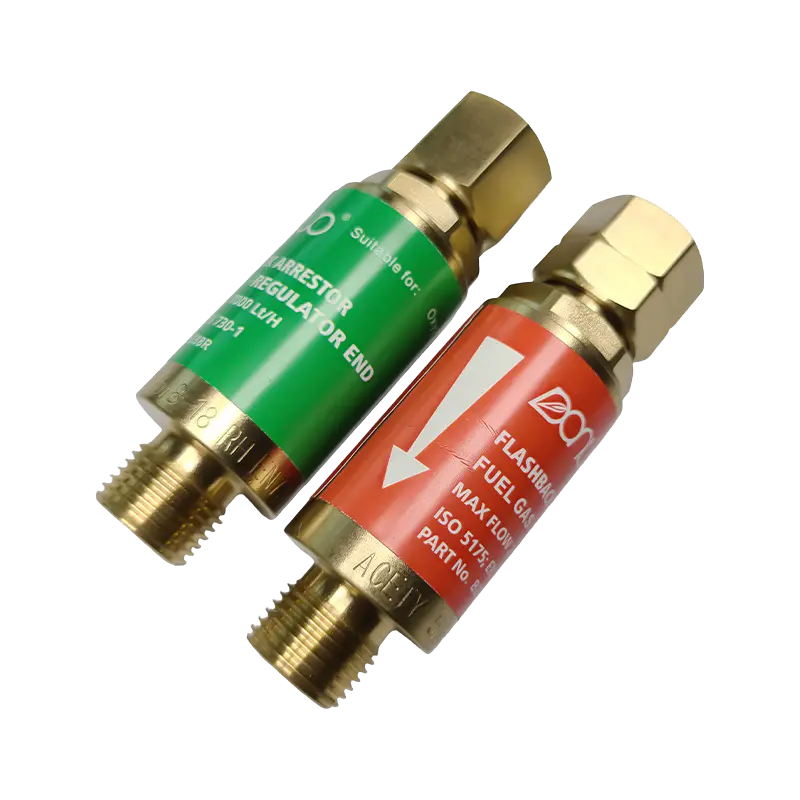
Een flashback, waarbij de vlam achterwaarts in de slang of regelaar brandt, kan bij deze temperaturen in een fractie van een seconde gebeuren als een leiding lekt of de gasverhouding afwijkt. Terugslagbeveiligingen voor zuurstof-acetyleenleidingen met hoge temperaturen zijn de standaardbeveiliging, gemonteerd tussen de regelaar en de slang aan zowel de zuurstof- als de acetyleenzijde, en ze zijn geen optionele uitrusting bij een opstelling waarbij de vlam zo heet is.