Als je voor een productieschema staat en een lasser op de juiste toorts wacht, is de eerste vraag niet welk proces er op papier beter uitziet. It is which one your operators can run consistently, and what that choice costs you in rework. The short answer is: on MIG, a continuously fed wire melts into the joint, which makes it faster and easier to learn. Bij TIG blijft een wolfraamelektrode stevig en wordt er apart een vulstaaf toegevoegd, wat je meer controle geeft maar meer vaardigheid vereist. That single difference drives every other comparison between them.
Wat er feitelijk gebeurt in de boog
MIG stands for Metal Inert Gas and is also called GMAW. A spool of solid wire is fed through a gun, an arc forms between the wire and the workpiece, and the wire itself melts into the weld. Je stelt de draadaanvoersnelheid en spanning in; beschermgas, argon, CO2 of een mengsel, beschermt het gesmolten zwembad tegen de lucht. Hierdoor ontstaat een schoon proces met hoge depositie.
TIG staat voor Tungsten Inert Gas en wordt ook wel GTAW genoemd. An arc is struck between a tungsten electrode and the workpiece, but the tungsten does not melt. The weld pool is made by melting the base metal, and you add filler from a separate rod with your free hand. Pure argon is the usual shielding gas, and a foot pedal or trigger controls amperage as the weld progresses.
Doordat de vulstof gescheiden is in TIG is de warmte-inbreng beter beheersbaar. Because the wire is self-feeding in MIG, the arc is maintained by the wire feed and the operator has less to think about. Dat verklaart waarom MIG van nature geschikt is voor langer, dikker werk met grotere volumes, terwijl TIG zijn niche vindt in precieze dunne of moeilijk te lassen metalen.
| Aspect | MIG-lassen | TIG-lassen |
|---|---|---|
| Elektrode | Verbruiksdraad, continu aangevoerd | Niet-afsmeltende wolfraamelektrode |
| Vulmateriaal | Smeltdraad is het vulmiddel | Vulstaaf afzonderlijk met de hand toegevoegd |
| Beschermgas | Argon, CO2 of gemengd gas | Argon of argon-helium |
| Stroomsterktecontrole | Instellingen voor spanning en draadaanvoer | Voetpedaal of vingertopbediening |
| Vaardigheidseis | Lager, vergevingsgezinder | Hoger, heeft hand-oog-voetcoördinatie nodig |
Hoe het verschil uw winkel beïnvloedt
Lassnelheid en afzettingssnelheid
MIG vult een voeg snel omdat de draad non-stop metaal aanvoert. Bij koolstofstaal van 5 mm kan een bekwame MIG-operator vaak één stevige passage maken, terwijl TIG meerdere passages en meer tijd zou vergen. MIG werkt ook goed bij hogere rijsnelheden en is daarom de gebruikelijke keuze voor structurele fabricage en carrosseriepanelen.
Kwaliteit, herbewerking en de leercurve van de operator
TIG produceert geen spatten, wat betekent dat er geen slijpen of staalborstelen tussendoor nodig is, en laat een schoon oppervlak achter dat geschikt is voor schilderen en gepolijst roestvrij staal. MIG zal soms spatten, en spatten worden een kostenpost wanneer het product een cosmetische afwerking vereist. TIG is gemakkelijker te controleren op grondlagen en op metalen die gevoelig zijn voor hitte, maar het is moeilijker te leren omdat het beide handen en één voet gebruikt.
Waar elk proces zinvoller is
- Dunne platen van ongeveer 0,5 tot 3 mm geven doorgaans de voorkeur aan TIG, omdat de lagere warmte-inbreng de doorbranding vermindert.
- Plaat vanaf ongeveer 3 mm en dikker geeft doorgaans de voorkeur aan MIG, omdat productiviteit belangrijker is en het materiaal sneller warmte kan absorberen.
- Aluminium in dikkere diktes wordt vaak MIG met een spoelpistool; dunnere aluminium onderdelen zijn vaak TIG voor een betere controle over het smeltbad.
- Roestvast staal dat er aan de binnenkant van een buis of vat uniform uit moet zien, is een TIG-toepassing.
Apparatuur en verbruiksartikelen: de kosten naast elkaar
De aankoopprijs van de machine is slechts een deel van het plaatje. Bij de productie bepalen de verbruiksartikelen, het gas en de arbeidsuren meestal welk proces voor uw winkel voordeliger is.
| Kostenfactor | MIG | TIG |
|---|---|---|
| Type stroombron | Constante spanning / draadaanvoerunit | Constante stroom |
| Extra machine | Draadaanvoerapparaat en pistool | Fakkel; waterkoeling voor hoge bedrijfscycli |
| Verbruiksartikelen | Draadspoelen, contacttips, voeringen | Wolfraamelektrode, vulstaven, gasbekers |
| Gasverbruik | 15 tot 25 CFH argon/CO2 | 10 tot 20 CFH zuiver argon |
| Operatorkosten | Lager bij minder ervaren machinisten | Hoger wanneer bekwame lassers nodig zijn |
Als arbeid duur is en de doorvoer van cruciaal belang is, wint MIG bij het meeste staal- en sommige roestvrij staalwerk. Als nabewerking en uiterlijk het budget bepalen, blijkt TIG vaak goedkoper per acceptabele las, ook al kost het meer per uur.
Voorverwarmen, gasbeheersing en de apparatuur rond de las
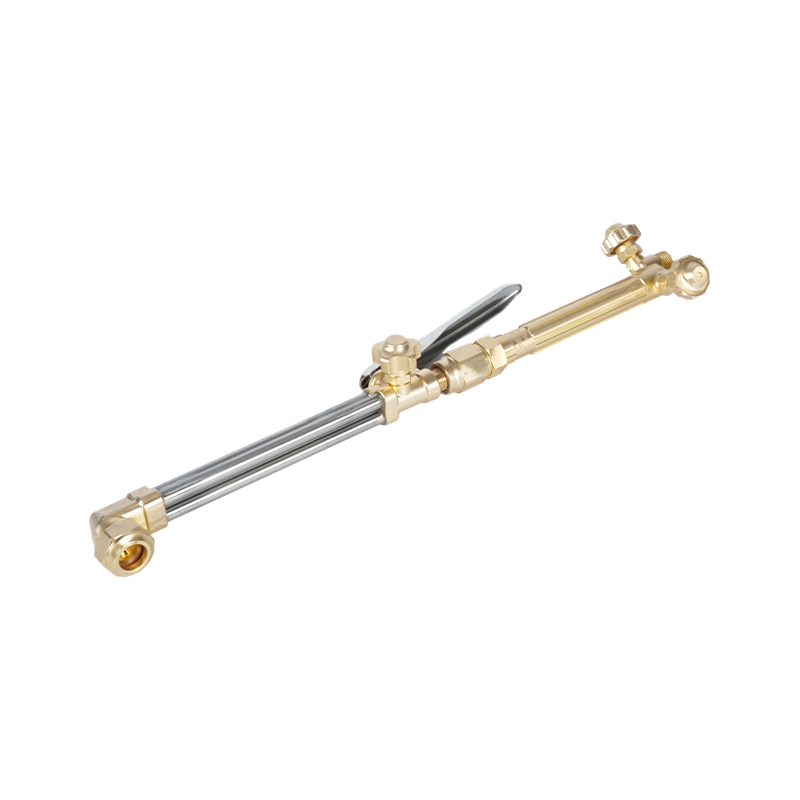
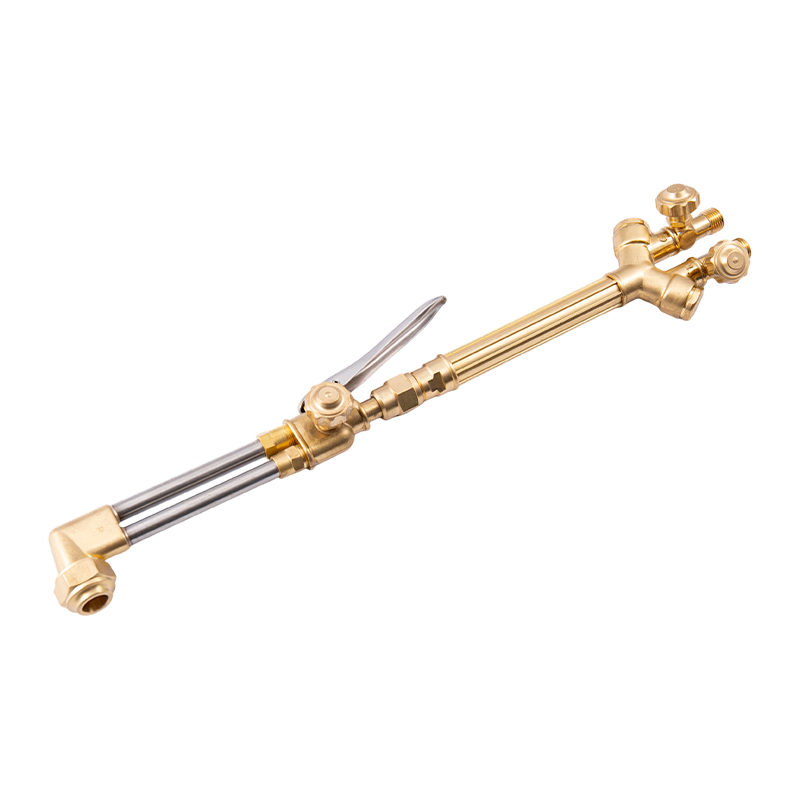
Zelfs als de feitelijke fusie MIG of TIG is, is de werkcel nooit alleen maar een lasapparaat. Een typisch voorbeeld is een zwaar aluminium of dik roestvrijstalen onderdeel dat moet worden voorverwarmd voordat de grondlaag wordt aangebracht, om het risico op lasscheuren te verminderen en om het zwembad goed op zijn plek te laten zitten. Een compacte oxy-acetyleen-verwarmingstoorts is een gebruikelijke manier om de sectie op de vloer op temperatuur te brengen zonder de lasopstelling ingewikkeld te maken.
 HE-505 Heavy-Duty Oxy Acetyleen-verwarmingstoorts voor voorverwarmen en lassen Deze compacte toorts biedt een gecontroleerde vlam voor het voorverwarmen van dikke metalen vóór het lassen, waardoor het risico op barsten wordt verminderd. Hij is ook geschikt voor solderen, gloeien, rechttrekken en ontdooien, waardoor het een veelzijdige aanvulling op uw werkcel is. Bekijk Product →
Verwarmingstoortsen en gasregelapparatuur worden vaak geleverd door dezelfde fabrikant die snijhulpstukken, toortshandvatten en drukregelaars maakt. Het proces dat u kiest is niet de enige beslissing: de ondersteunende tools moeten betrouwbaar zijn als de planning krap is.
De beslissing nemen: wat u uw inkoopteam moet vertellen
Kies voor MIG als het productievolume hoog is, de materiaaldikte meer dan ongeveer 3 mm bedraagt, spatten acceptabel zijn en u beschikt over een beperkt aantal hooggekwalificeerde operators. Kies voor TIG als het uiterlijk van de las een vereiste is, de wanddikte laag is, het materiaal hittegevoelig is of de afgewerkte verbinding moet presteren in corrosieve of mechanisch veeleisende omstandigheden.
In een gemengde winkel houden veel teams beide processen beschikbaar. TIG kan de gronddoorgang op de buis en het roestvaste werk dat er glad uit moet zien aan, terwijl MIG de zware hoeklassen voor zijn rekening neemt. De afweging gaat niet over het vinden van dat ene perfecte proces; het gaat erom het proces af te stemmen op het onderdeel, het volume en de beschikbare operator.
Wanneer u een leverancier van las- of snijapparatuur voor een OEM-productielijn evalueert, ligt de waarde in het vinden van een fabrikant die het volledige bewerkings- en smeedproces controleert. De mogelijkheid om in eigen huis op maat gemaakte toortshandvatten, verwarmingstoortsen en gassnijcomponenten te bouwen, maakt de inkoop voorspelbaarder. Als u een aangepaste leveringsregeling bespreekt, praat dan met ons engineeringteam over uw tekeningen en productievereisten.